
 EN



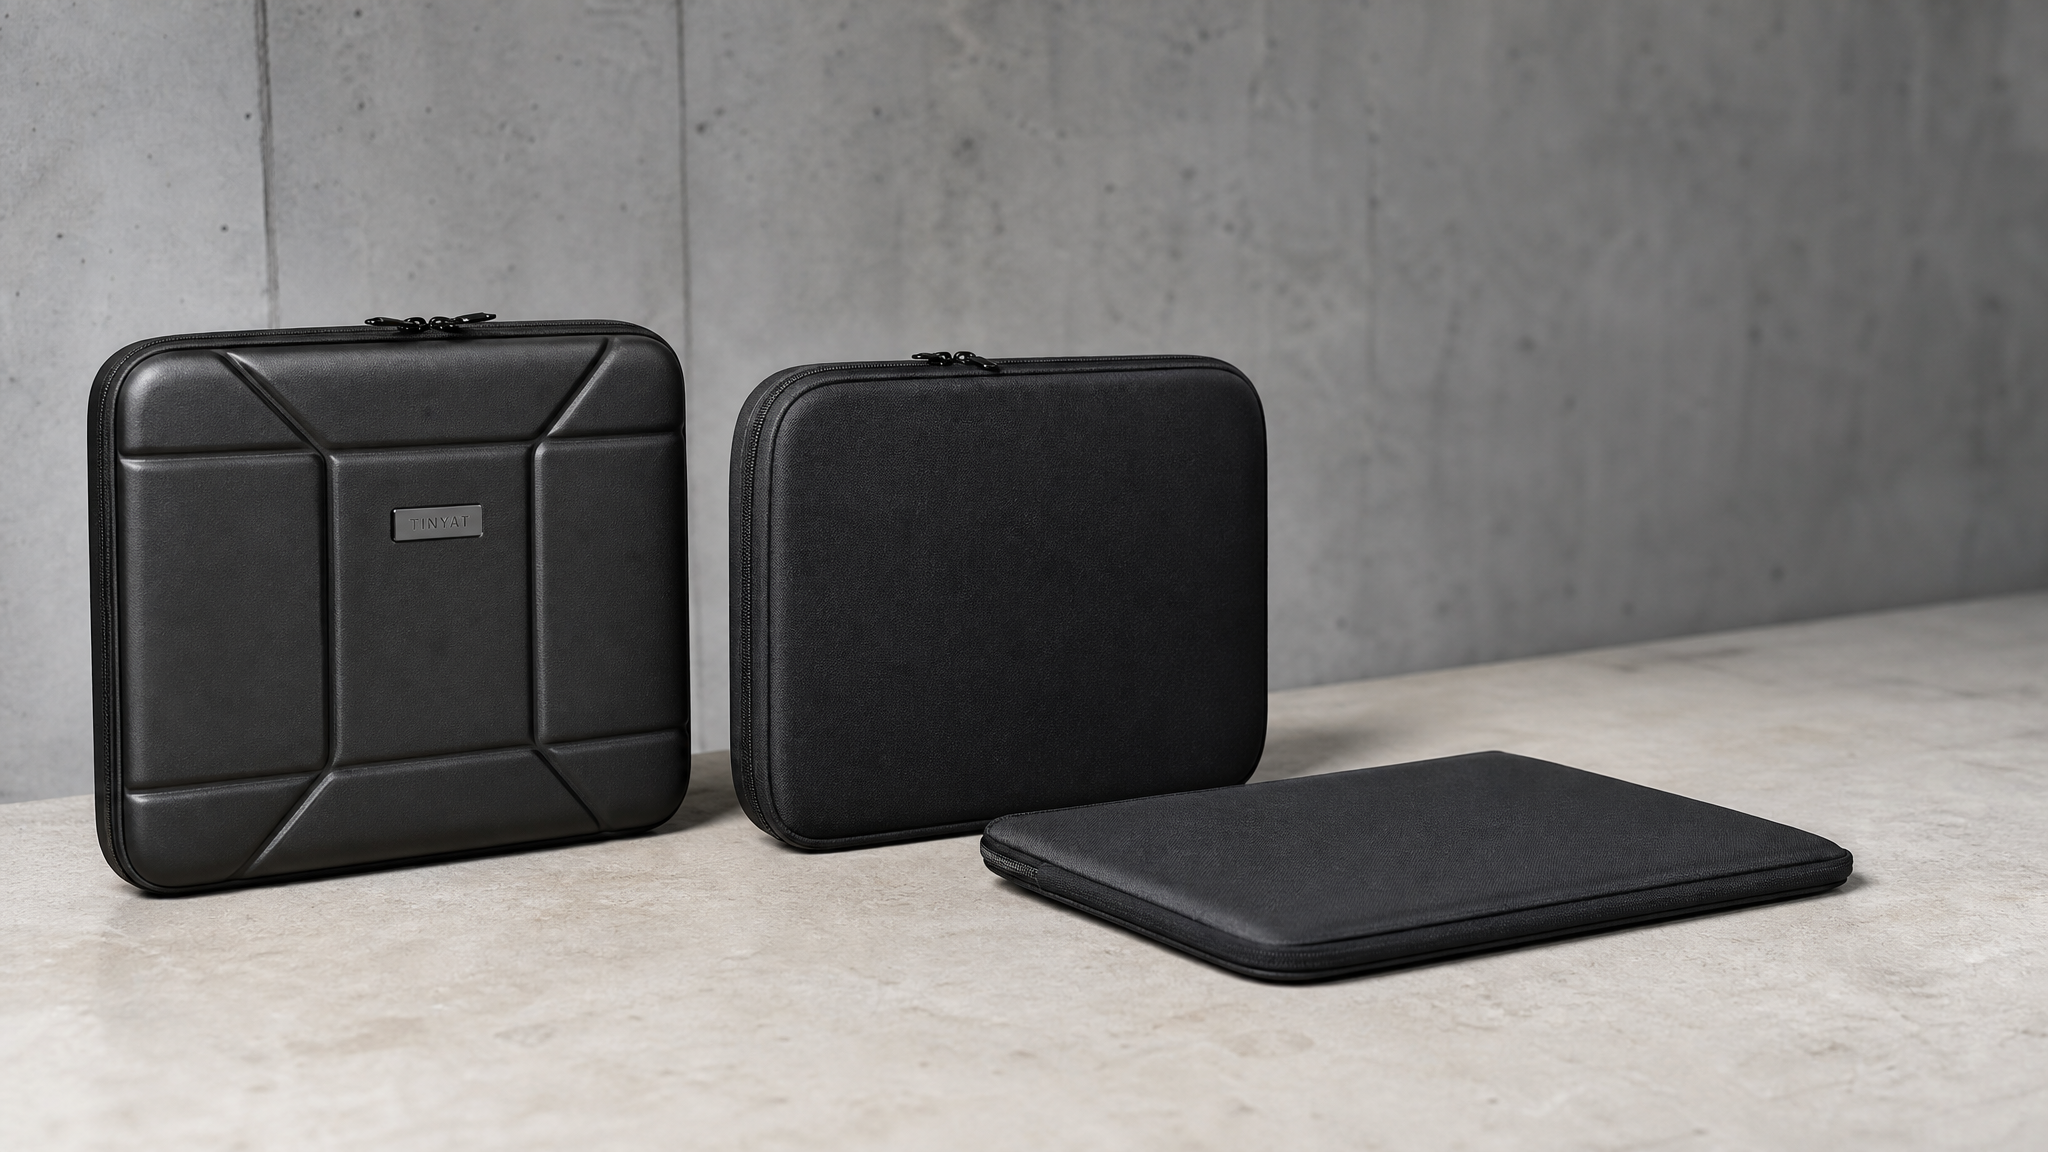
Një kastë e formuar është produkti i vetëm i laptopit ku blerësi paguan për një formë, jo për një model. Ajo formë vjen nga një mjet, dhe kostoja e mjeteve është midis 2.000 dhe 3.800 USD para se të prodhohet njësi e vetme. Prandaj, puna me një prodhues të personalizuar të kastëve të laptopit është një vendim i parë për formatin dhe volumin: cila qelizë, sa mure dhe nëse porosia është e mjaftueshme për të mbartur kastën e formuar. Këtu është si funksionon ndërtimi dhe ku shkojnë paratë.
Kastë e fortë nuk do të thotë plastikë e ngurtë
Kastët që ne prodhojmë janë të formuara nga EVA me një faqe tekstilore, dhe sjellja e tyre ndryshon nga ajo e një mbrësuljeje prej gomës dhe nga ajo e një kaste prej policarbonati.
Ndërtimi është një sanduiç. Një fletë EVA me trashësi 3–4 mm ngrohet derisa butësohet dhe pastaj shtypet mbi një mjet për të marrë formën e dëshiruar. Një tekstil i jashtëm, zakonisht poliester 600D ose një përzierje e hollë 75D, lidhet gjatë të njëjtës operacioni. Më pas shtohen një brendësi dhe një shtresë e brendshme prej gomës, ndërsa një zippër shtrihet rreth perimetrit të gjysmëkastëve të formuara.
Rezultati është një mbështjellëse që ruan formën e saj nën ngarkesë të lehtë, lëkundet para se të çarë dhe peshon rreth gjysmën e një mbështjellëse të përbërë nga policarbonati me madhësi të ngjashme. Ky kombinim është arsyeja pse ky format mbetet i përdorshëm: është i fortë mjaftueshëm për të mbrojtur një pajisje në një çantë shpinesh dhe i lehtë mjaftueshëm për t’u mbartur vetëm.
Çfarë nuk është: nuk është rezistente ndaj shtypjes. Një mbështjellëse 3 mm EVA do të deformohet nën një valixhe të rëndë dhe do të kthehet në formën origjinale, e cila është sjellja e duhur. Një blerës që ka nevojë për një mbështjellëse me të vërtetë të fortë po kërkon një produkt tjetër, dhe ne e thonë këtë para se të ofrojmë një ofertë për një stampon.
EVA e stampuar: Përgatitja e stampës, trashësia e murit dhe formati
Stampa është shpenzimi i parë dhe vendimi i parë.
Përgatitja e stampës: 2.000 deri në 3.800 USD për secilën formë, varësisht nga madhësia, hollësitë e murit dhe nëse stampa ka nevojë për dy pjesë
Koha e përgatitjes së stampës: 18 deri në 25 ditë pune, e cila nuk përfshihet në dritaren e mostrave prej 7–15 ditësh pune
Porcia minimale: 500 copë për secilën formë dhe ngjyrë, pasi një prodhim me stampë nën këtë numër nuk kompenson shpenzimet fillestare
Trashësia e murit: 3 mm standard, 4 mm në skaje dhe 5 mm në bazë të një kapele me dy copa
Materiali i jashtëm: poliester 600D, ose 75D për një përfundim më të butë që tregon më pak shenja nga formimi
Ziperi: një ziper me spirale #5 ose #8 rreth perimetrit, me rreze 20 mm në çdo kënd
Trashësia e murit është specifikimi për të cilin blerësit debatojnë, dhe pozicioni i saktë është se 5 mm në çdo vend nuk është më mirë. Një mur më i trashë shton masën, reziston stitshimit të ziperit dhe bën çantën më të vështirë për ta mbyllur kur është plot. Ne e bëjmë më të trashë bazën dhe këndet, ku ndodhin goditjet, dhe lëmë pjesën e sipërme me trashësi 3 mm.
Shenjat e formimit janë çështja tjetër praktike. Një material i jashtëm i errët 75D tregon një vijë të hollë aty ku ndodhet bashkimi i veglës, ndërsa një material i rrugët 600D e fsheh atë. Blerësit që duan një pamje të pastër në një çantë të zezë zgjedhin 600D ose pranojnë vijën, dhe është më mirë ta dinin këtë para se vegla të jetë prerë.
Formatet që vlen të ndërtohen
Katër format mbulojnë pjesën më të madhe të tregut, dhe secili prej tyre përshtatet me një pajisje të ndryshme.
Kapsulë me dy pjesë: dy gjysmë të formuara, një zip rrethor i plotë, një xhep i brendshëm për pajisje dhe një xhep prej rrjetë. Format më mbrojtës dhe më i rëndë, rreth 380 deri në 480 g
Kapsulë me xhep për dorë: një trup i formuar, një zip në tri anë, një dorëzë 40 mm. Rreth 300 g, format që shitet më shumë në kanalin korporativ
Kapsulë e hollë: faqe e vetme përpara dhe prapa me skaj të butë, thellësi e jashtme 25–30 mm, dhe mbrojtja më e dobët e këndeve nga katër format
Hibrid me xhep pajisje brenda një trupi të vogël të formuar: shton një operacion të dytë të brendshëm, 0,55 USD punë dorë dhe është format që blerësit kërkojnë kur duan organizim
Kapsula me dy pjesë është formati që justifikon formën, sepse një çantë e butë nuk mund ta riprodhojë strukturën e saj të brendshme. Kapsula me xhep për dorë është produkti me volum më të madh në shumicën e programëve dhe konkuron drejtpërdrejt me një xhep të mbrojtur me çmimet dy deri tre herë më të larta, kështu që blerësi duhet të shesë mbrojtjen, jo thjesht mbrojtjen me material të butë.
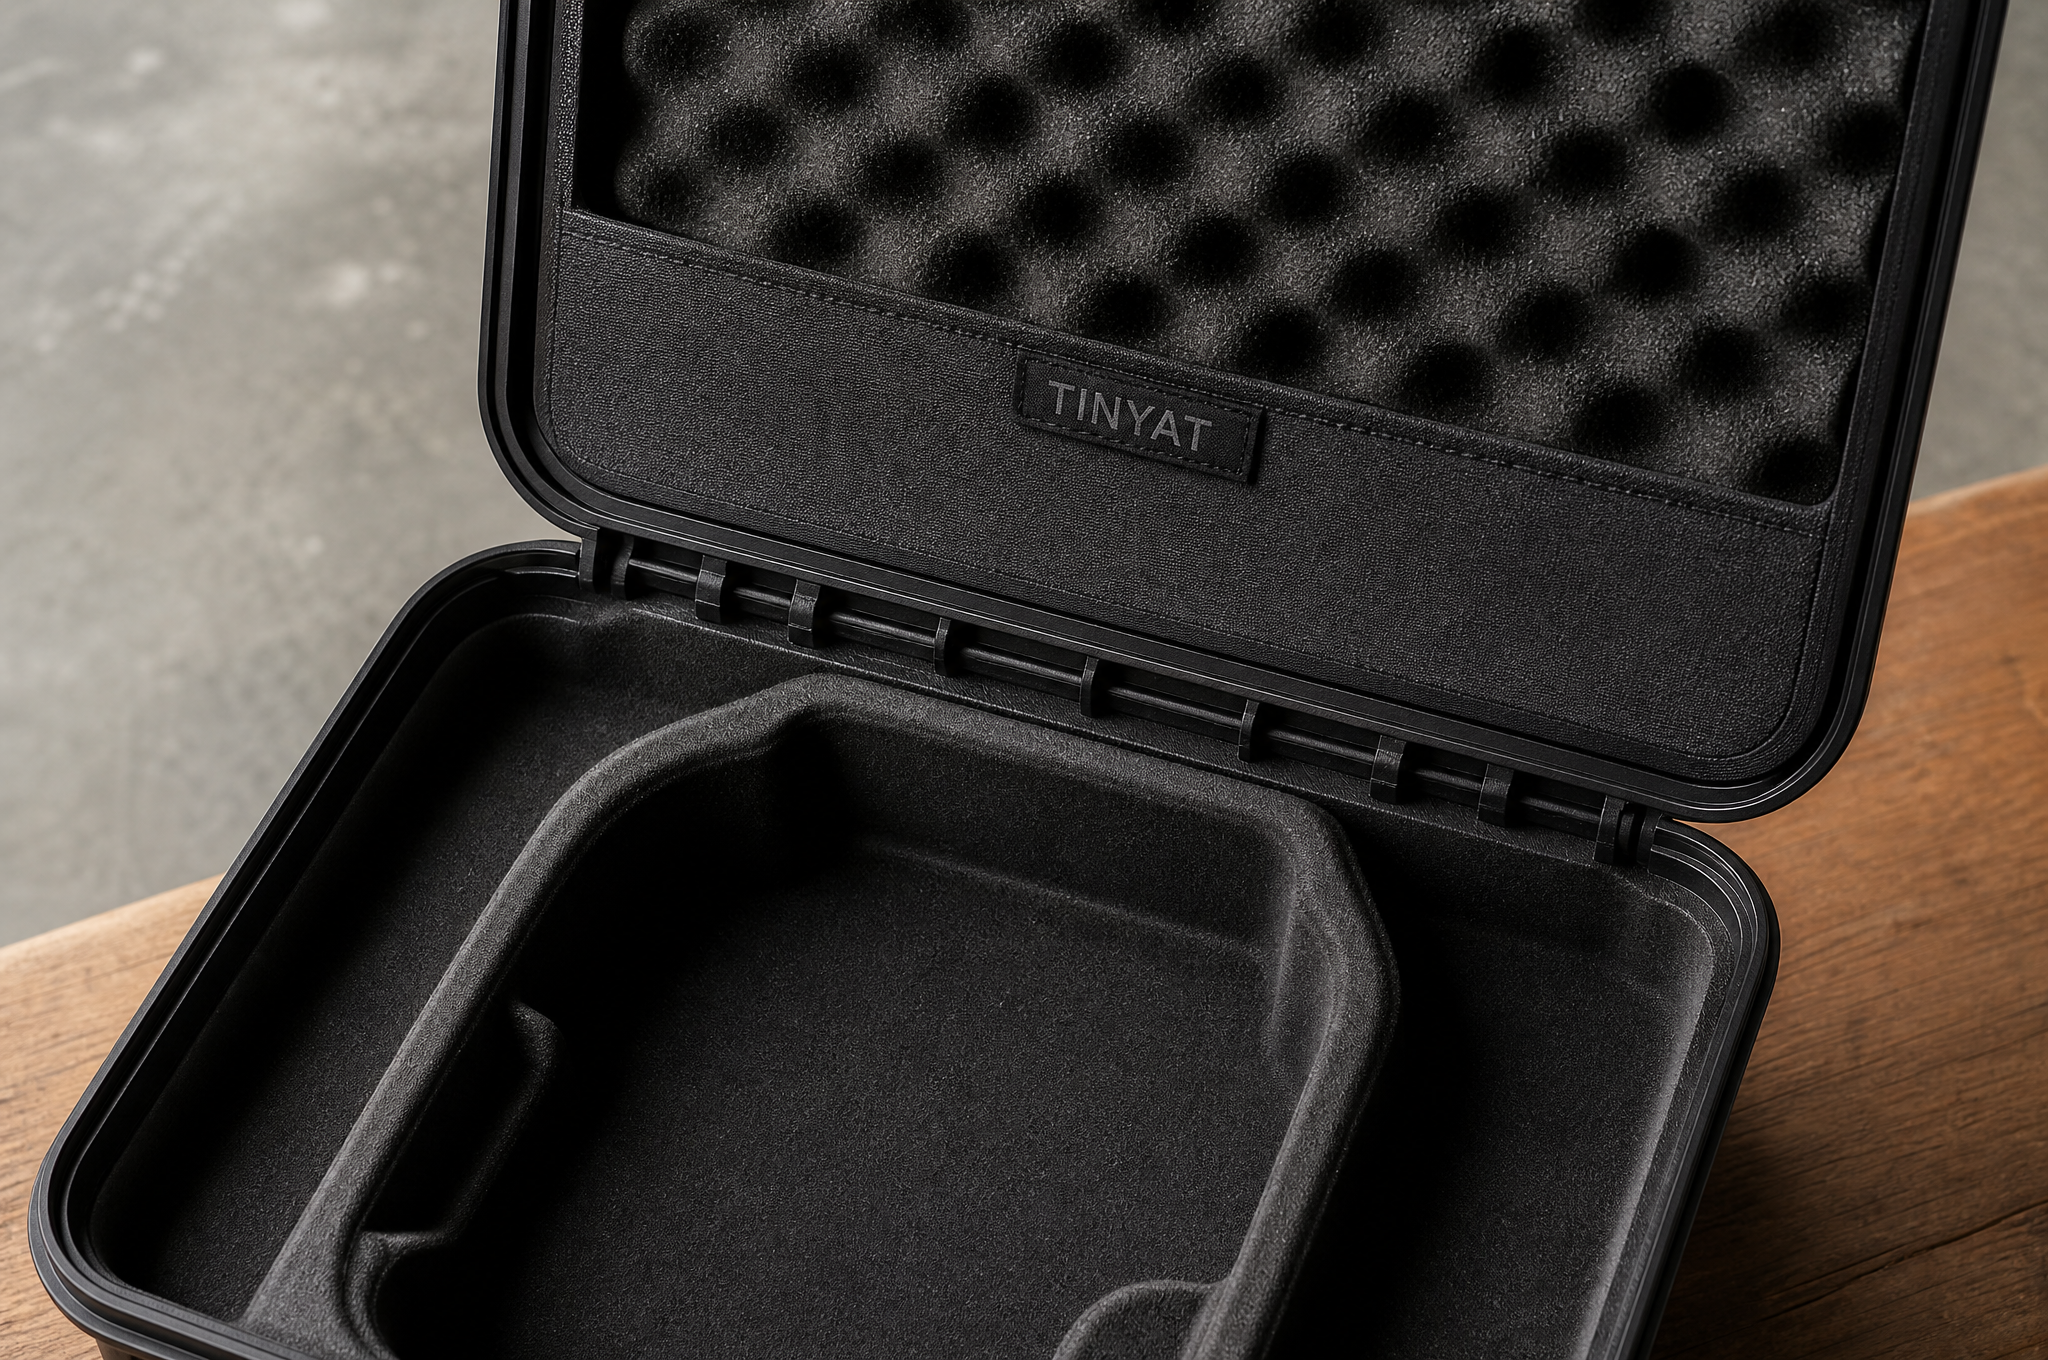
Çfarë teston një prodhues i personalizuar i kufjave për laptop
Kutitë e formatuara marrin një test që produktet e buta nuk e kërkojnë.
Testi i rënies: 1.200 mm mbi beton, gjashtë faqe, me një kukull 2,5 kg, duke kontrolluar kornizën për çarje, jo për vrazhdime
Shtypja: ngarkesë e shpërndarë 40 kg për 24 orë, duke kontrolluar deformimin e përhershëm mbi 4 mm
Cikli i zippers: 3.000 cikle rreth perimetrit, ku zakonisht dështon zipper-i i kutisë së formatuar
Kontrolli i rrezes së këndit: minimum 20 mm, pasi një rreze më e ngushtë shkakton lodhje të spirales
Tërheqja e dorëzës: 400 N statike në dorëzën e kutisë me manşetë
Trashësia e murit: matet në gjashtë pika për çdo kuti me një matës, minimum 3 mm
Stitch-i i zipper-it: 8–10 stitche për inç përmes skajit të formatuar, që është më i vështirë se përmes materialit të sheshtë
Zipi është pjesa që vendos nëse një kastë e formuar është produkt i mirë, dhe dështon në këndet. Një kërcell i formuar ka një gjeometri të fiksuar, prandaj një lëvizës duhet të kthehet nëpër rreze të këndit në çdo kalim, dhe një rreze 20 mm shpërndan atë kthim. Ne kemi rindërtuar mjetet për të zgjeruar rrezen e këndit pas një sezoni dështimesh të zipit në këndet, dhe ndryshimi i mjetit kushton më shumë se çdo zip.
Realiteti i volumit
Një kastë e formuar ka kuptim vetëm kur prodhohen mbi 500 njësi për secilën formë. Për 500 njësi, një mjet prej 2800 USD shton 5,60 USD për kastë para se të llogariten çdo kosto materiale apo punëtori, gjë që e ngrin shumë produktin mbi çmimin që një blerës i tregut mesatar pret për një kastë. Për 2000 njësi, kontributi i mjetit bie në 1,40 USD dhe kasta konkuron në mënyrë të përshtatshme.
Ekziston një kufizim i dytë, i cili është ngjyra. Çdo ngjyrë është një vëllim i veçantë i formimit me prerje të veçantë të materialit, kështu që katër ngjyra në 2000 njësi do të thotë katër vëllime nga nga 500 njësi dhe kostoja e përgatitjes për njësi rritet përsëri. Dy ngjyra është numri praktik për porosinë e parë, ndërsa blerësit që insistojnë për katër ngjyra zakonisht kalohen në dy pas sezonit të parë.
Çfarë sheh blerësi kur arrihet kutia
Nga ana juaj, kutia arrihet me një formë dhe peshë që duket e përmendur me kujdes, dhe kontrolli i parë është zipli. Lëvizni atë një herë rreth perimetrit me një gisht dhe ndjeni pikën ku ngrihet. Nëse bllokohet në një kënd në mostrën e testimit, do të bllokohet në çdo njësi, sepse rrezja e këndit vjen nga vegla dhe jo nga operatori.
Fletë specifikimesh për një kuti të fortë
Dërgoni këto rreshta së bashku me përshkrimin e kutisë.
Formati: shkëlqimor, dy gjysmë të formuara, zip rreth perimetrit
Madhësia jashtë: 400 me 290 me 60 mm, ose 15,6 inç
Muri: 3 mm EVA standard, 4 mm në skaje, 5 mm në bazë
Materiali i sipërm: poliester 600D, i lidhur gjatë formimit
Brenda e brendshme: 5 mm shumëzim plus mëngë 3 mm për pajisje, fund i rremë 10 mm
Zhapka: spirale #8, rreze kornize 20 mm, dy tërheqëse
Përdoruesi: 40 mm, portë statike 400 N
Peshë: 380 deri në 480 g varësisht nga formati
Mjetet: 2.000 deri në 3.800 USD, 18 deri në 25 ditë pune
Sasia minimale e porosisë (MOQ): 500 copë për secilën formë dhe kombinim ngjyrash
Porta e rënies: 1.200 mm, gjashtë faqe, model 2,5 kg, pa çarje
Shtypja: 40 kg për 24 orë, deformim më pak se 4 mm
Rreshti i MOQ-së është ai që duhet lexuar së pari, sepse vendos nëse formati është i disponueshëm për programin tuaj apo jo.
Dërgoni së pari pajisjen dhe volumin
Na tregoni madhësinë e pajisjes, formatin që keni në mend dhe sasinë që mund të porosisni për porosinë e parë. Ne do t'ju informojmë nëse vëllimi i porosisë suaj lejon përdorimin e një mjeti, sa kushton ai mjete dhe çfarë është çmimi final për njësi me mjete të amortizuar, kështu që vendimi merret bazuar në çmimin final, jo në një fotografi të mostrës.
Kontaktoni [email protected] ose vizitoni www.tianqinbag.com për të kërkuar mostra, për të marrë një ofertë nga fabrika ose për të filluar një projekt OEM/ODM me Quanzhou Tianqin Bags Co., Ltd. Koha e pritjes për mostra është 7–15 ditë pune për produkte të bëra nga materiali tekstil, ndërsa koha e prodhimit të stampave është 18–25 ditë pune. Shtatëmbëdhjetë vjet eksperience në prodhimin e çantave në Quanzhou, eksport në më shumë se 50 vende, raporte testimi SGS që mbulojnë REACH, CPSIA dhe Prop 65 sipas kërkesës.


 Lajme të nxehta


