
 EN



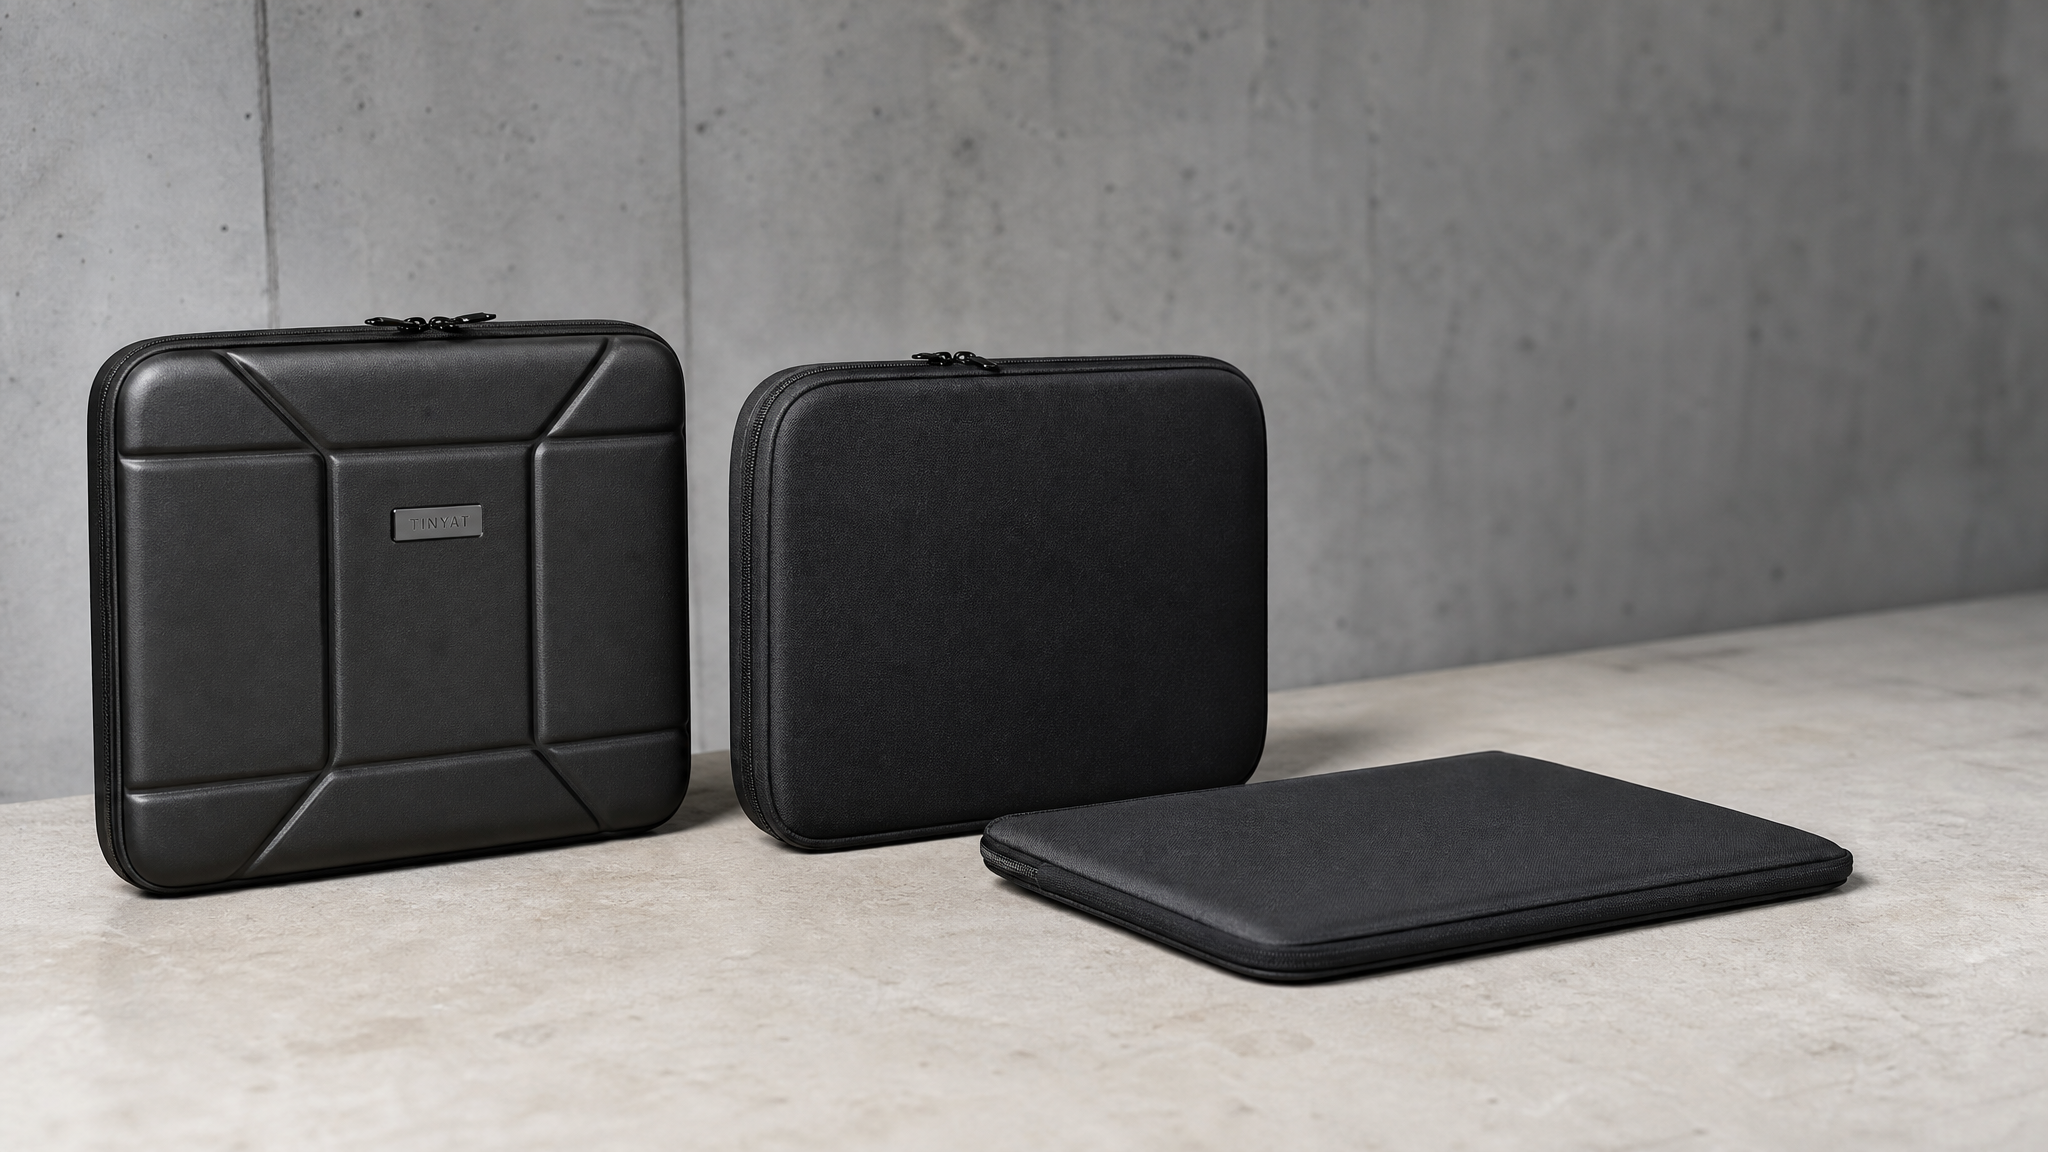
Obudowa formowana to jedyny produkt w kategorii laptopów, w przypadku którego klient płaci za kształt, a nie za wzór. Ten kształt powstaje przy użyciu narzędzia, którego koszt wynosi od 2000 do 3800 USD jeszcze przed wyprodukowaniem pierwszej sztuki. Współpraca z producentem niestandardowych obudów na laptopy to zatem decyzja dotycząca przede wszystkim formatu i objętości zamówienia: który kształt obudowy, ile ścianek oraz czy zamówienie jest wystarczająco duże, aby pokryć koszt formy. Poniżej wyjaśniamy, jak przebiega proces konstrukcji i na co są przeznaczane środki.
Twarda obudowa nie oznacza twardej plastikowej obudowy
Konstruowane przez nas obudowy są formowane z EVA z tkaninową warstwą zewnętrzną i zachowują się inaczej niż zarówno rękaw piankowy, jak i obudowa z poliwęglanu.
Konstrukcja ma charakter warstwowego „kanapka”. Arkusz EVA o grubości 3–4 mm jest nagrzewany, aż stanie się miękki, po czym jest prasowany na formie, nadając mu odpowiedni kształt. Warstwa zewnętrzna z tkaniny – najczęściej poliestru 600D lub drobno tkanej tkaniny 75D – jest laminowana w tym samym procesie. Następnie dodawane są podszewka oraz wewnętrzna warstwa pianki, a suwak biegnie wokół obwodu obu formowanych połówek.
Wynikiem jest obudowa, która zachowuje swój kształt przy lekkim obciążeniu, giętko się odkształca przed pęknięciem i waży około połowę porównywalnej obudowy z poliwęglanu. To właśnie ta kombinacja sprawia, że dany format przetrwał: jest wystarczająco sztywny, aby chronić urządzenie w plecaku, a jednocześnie wystarczająco lekki, aby nosić go samodzielnie.
Czego to nie jest: nie jest odporna na zgniatanie. Obudowa z EVA o grubości 3 mm ugiśnie pod ciężkim walizką i powróci do pierwotnego kształtu – to właściwe zachowanie. Klient potrzebujący rzeczywiście sztywnej obudowy powinien rozważyć inny produkt, a my jasno informujemy o tym jeszcze przed przygotowaniem oferty na formę.
Formowana EVA: narzędzia, grubość ścianki i format
Narzędzie to pierwszy koszt i pierwsza decyzja.
Koszt narzędzi: od 2000 do 3800 USD za kształt, w zależności od rozmiaru, szczegółowości ścianki oraz tego, czy narzędzie wymaga dwóch części
Czas realizacji narzędzi: od 18 do 25 dni roboczych, co wykracza poza okno próbek trwające od 7 do 15 dni roboczych
Minimalna wielkość zamówienia: 500 sztuk na każdy kształt i wariant kolorystyczny, ponieważ uruchomienie formy w mniejszej liczbie nie pokrywa kosztów przygotowania
Grubość ścianki: 3 mm standardowo, 4 mm na krawędziach oraz 5 mm na dnie obudowy typu „muszla”
Materiał zewnętrzny: poliester 600D lub 75D dla gładkiejszego wykończenia, które słabiej ujawnia ślady formowania
Zamek błyskawiczny: typu #5 lub #8 z cewką wokół obwodu oraz promieniem zakrętu 20 mm przy każdym rogu
Grubość ścianki to specyfikacja, o którą kupujący najczęściej spierają się ze sobą; uczciwą pozycją jest stwierdzenie, że 5 mm wszędzie nie jest lepsze. Grubsza ścianka zwiększa masę, utrudnia zszywanie zamka i utrudnia zamykanie obudowy przy pełnym obciążeniu. Zwiększamy grubość dna i narożników – tam, gdzie występują uderzenia – a górna część pozostaje 3 mm.
Ślady formowania to inny praktyczny problem. Ciemny materiał 75D ujawnia słaby ślad linii połączenia matrycy, podczas gdy grubszy materiał 600D go ukrywa. Kupujący preferujący czyste wyglądanie czarnej obudowy wybierają materiał 600D albo akceptują widoczny ślad; lepiej znać tę informację jeszcze przed wykonaniem matrycy.
Formaty wartych zbudowania
Cztery formaty obejmują większość rynku, a każdy z nich zapewnia inny dopasowanie do urządzenia.
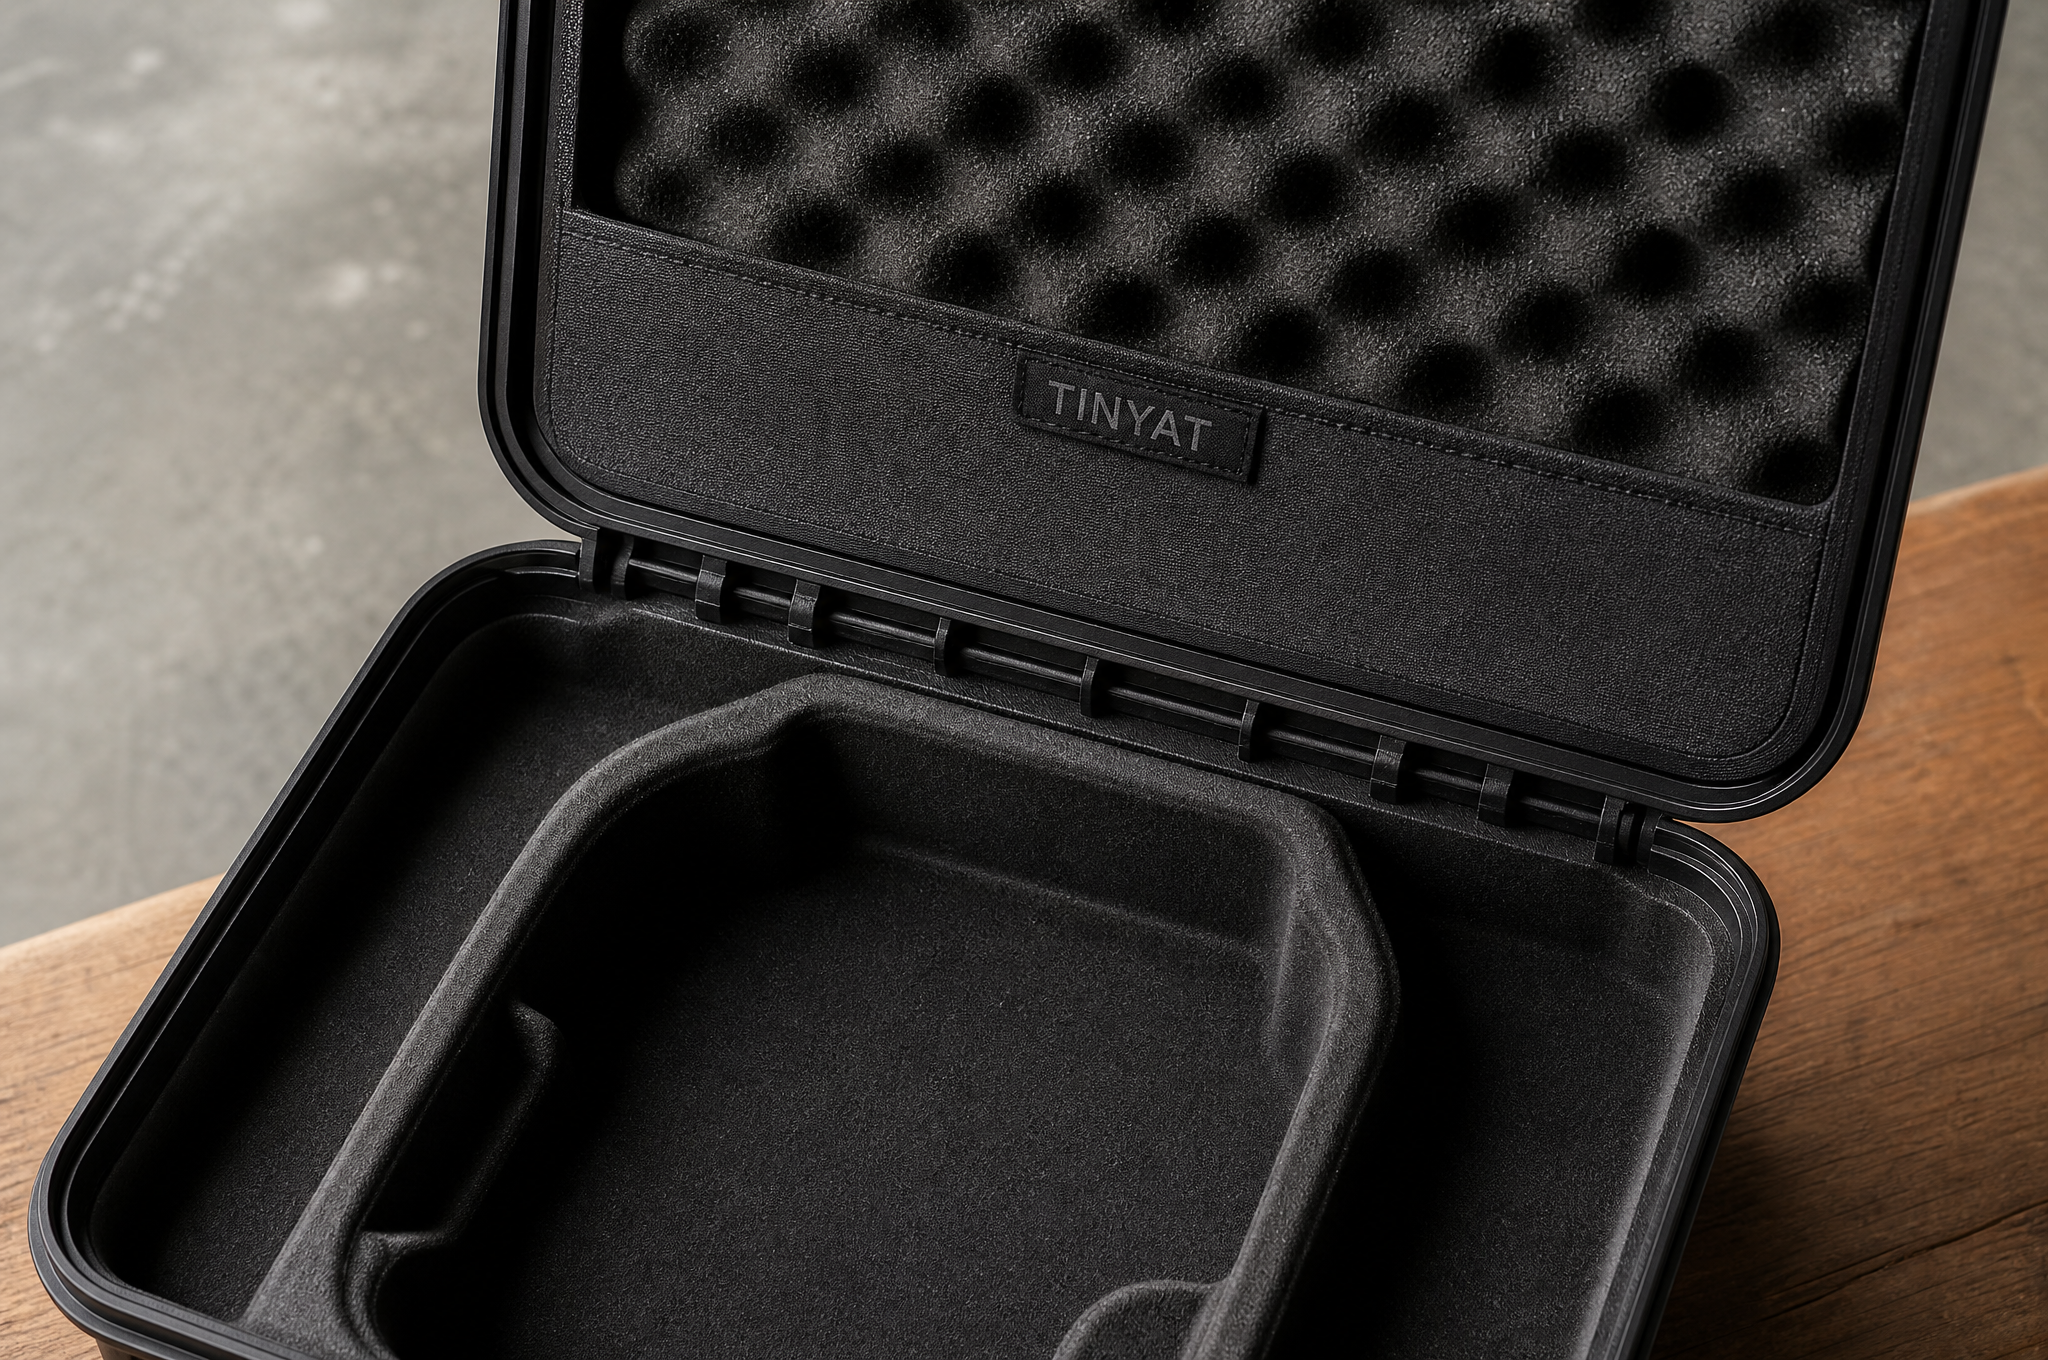
Klapka typu „muszla”: dwie formowane części, pełny zamek błyskawiczny wzdłuż obwodu, wewnętrzna kieszeń na urządzenie oraz siatkowa kieszeń. Najbardziej ochronna i najcięższa – około 380–480 g
Etui typu rękaw z uchwytem: jedna formowana obudowa, zamek błyskawiczny po trzech stronach, uchwyt o szerokości 40 mm. Masa około 300 g; format najlepiej sprzedający się w kanałach korporacyjnych
Cienkie etui: jednostronne przednia i tylna ściana z miękkim brzegiem, zewnętrzna głębokość 25–30 mm; zapewnia najmniejszą ochronę narożników spośród czterech modeli
Hybrydowe etui z wewnętrznym rękawem na urządzenie umieszczonym w małej formowanej obudowie: wymaga dodatkowej operacji montażu wewnątrz, koszt pracy wynosi 0,55 USD; format ten wybierają zakupujący, gdy priorytetem jest organizacja wyposażenia
Etui typu „muszla” uzasadnia koszt wykonania formy, ponieważ miękkie torby nie są w stanie odtworzyć jego struktury wewnętrznej. Etui typu rękaw to produkt masowy w większości programów i konkurowało bezpośrednio z wyściełanym rękawem w cenie dwu- do trzykrotnie wyższej, dlatego zakupujący musi promować ochronę, a nie tylko wyściełanie.
Co testuje producent niestandardowych etui na laptopy
Wytworzone obudowy poddawane są zestawowi testów, których produkty miękkie nie wymagają.
Test upadku: 1200 mm na beton, sześć ścian, z użyciem manekina o masie 2,5 kg, sprawdzanie pęknięć, a nie zadrapań powłoki
Test ściskania: obciążenie rozłożone 40 kg przez 24 godziny, sprawdzanie trwałej deformacji przekraczającej 4 mm
Cykl zamka błyskawicznego: 3000 cykli wokół obwodu, ponieważ właśnie tam występują awarie zamków w wytworzonych obudowach
Sprawdzanie promienia zaokrąglenia narożników: minimum 20 mm, ponieważ mniejszy promień powoduje zmęczenie spirali
Test obciążenia uchwytu: statyczne obciążenie 400 N przy uchwycie typu rękaw
Grubość ścianki: pomiar w sześciu punktach każdej obudowy za pomocą miernika, minimum 3 mm
Szwy zamka błyskawicznego: 8–10 szwów na cal przez wytworzoną krawędź, co jest trudniejsze niż szycie przez płaską tkaninę
Zamek błyskawiczny to element decydujący o tym, czy wydmuchany futerał jest dobrym produktem, a właśnie w narożnikach zazwyczaj ulega awarii. Wydmuchana obudowa ma stałą geometrię, więc suwak musi zakręcać w promieniu narożnika przy każdym przejściu, a promień 20 mm rozprowadza ten zakręt. Po sezonie awarii zamków w narożnikach zmodyfikowaliśmy narzędzia, zwiększając promień narożnika, a koszt zmiany narzędzia przekracza całkowity koszt zamka błyskawicznego.
Rzeczywistość objętościowa
Wydmuchany futerał ma sens tylko powyżej około 500 sztuk na kształt. Przy 500 sztukach narzędzie w cenie 2800 USD zwiększa cenę jednego futerału o 5,60 USD jeszcze przed dodaniem jakichkolwiek kosztów materiału lub pracy, co znacznie podnosi cenę produktu ponad poziom oczekiwań typowego klienta z segmentu średniego rynku. Przy 2000 sztukach wkład narzędzia spada do 1,40 USD, a futerał staje się konkurencyjny.
Istnieje drugi limit, który dotyczy koloru. Każdy wariant kolorystyczny wymaga osobnego cyklu formowania oraz własnego cięcia materiału, więc cztery kolory przy 2000 sztukach oznaczają cztery serie po 500 sztuk i ponowny wzrost kosztów przygotowania produkcji na jednostkę. Dwa kolory to praktyczna liczba dla pierwszego zamówienia; zakupujący, którzy zdecydowanie domagają się czterech kolorów, zwykle przechodzą na dwa już po pierwszym sezonie.
To, co zakupujący widzi po dotarciu walizki
Z Państwa strony walizka przybywa w określonym kształcie i z określoną masą, które wydają się przemyślane; pierwszym elementem sprawdzanym jest zamek błyskawiczny. Przesuń go jednym palcem wokół obwodu i zwróć uwagę na miejsce, w którym napotyka opór. Jeśli zapina się w narożniku na próbniku, będzie się zapinać w każdym egzemplarzu, ponieważ promień zaokrąglenia narożnika wynika z narzędzia, a nie z działania operatora.
Arkusz specyfikacji twardej walizki
Wyślij te punkty razem z briefem dotyczącym walizki.
Format: typ skorupowy, dwie formowane części, zamek błyskawiczny wzdłuż obwodu
Wymiary zewnętrzne: 400 × 290 × 60 mm (15,6 cala)
Grubość ścianki: standardowo 3 mm z EVA, 4 mm w obszarach krawędzi, 5 mm w podstawie
Materiał powierzchniowy: poliester 600D, laminowany podczas procesu formowania
Wewnętrznie: pianka 5 mm plus rękaw na urządzenie 3 mm, fałszywe dno 10 mm
Zamek błyskawiczny: typ #8, zwojowy, promień zaokrąglenia narożnika 20 mm, dwa uchwyty
Uchwyt: 40 mm, statyczna wytrzymałość na bramkę 400 N
Masa: 380–480 g w zależności od formatu
Koszt form: 2000–3800 USD, czas realizacji 18–25 dni roboczych
Minimalna wielkość zamówienia (MOQ): 500 szt. na każdy kształt i kombinację kolorów
Bramka spadkowa: 1200 mm, sześć ścian, manekin o masie 2,5 kg, brak pęknięć
Ściskanie: 40 kg przez 24 godziny, odkształcenie nie przekracza 4 mm
Linia MOQ to pierwsza, którą należy przeczytać, ponieważ decyduje ona, czy dany format jest w ogóle dostępny dla Państwa programu.
Najpierw prześlijcie urządzenie oraz jego objętość
Podaj nam rozmiar urządzenia, format, który ma Pan na myśli, oraz ilość, jaką może Pan zagwarantować w pierwszym zamówieniu. Powiemy Panu, czy objętość zamówienia uzasadnia wykorzystanie narzędzia, jaka jest jego cena oraz jaki jest koszt jednostkowy po dostarczeniu towaru z amortyzacją kosztu narzędzia – decyzja podejmowana jest więc na podstawie kosztu po dostarczeniu, a nie na podstawie zdjęcia próbki.
Skontaktuj się z [email protected] lub odwiedź www.tianqinbag.com aby zamówić próbki, otrzymać ofertę fabryczną lub rozpocząć projekt OEM/ODM z firmą Quanzhou Tianqin Bags Co., Ltd. Czas realizacji próbek wynosi 7–15 dni roboczych dla wyrobów z materiału tekstylnego, a czas wykonania form wtryskowych – 18–25 dni roboczych. Siedemnaście lat doświadczenia w produkcji toreb w Quanzhou; eksport do ponad 50 krajów; raporty testowe firmy SGS obejmujące wymagania REACH, CPSIA oraz Proposition 65 – na żądanie.


 Gorące wiadomości


