
 EN



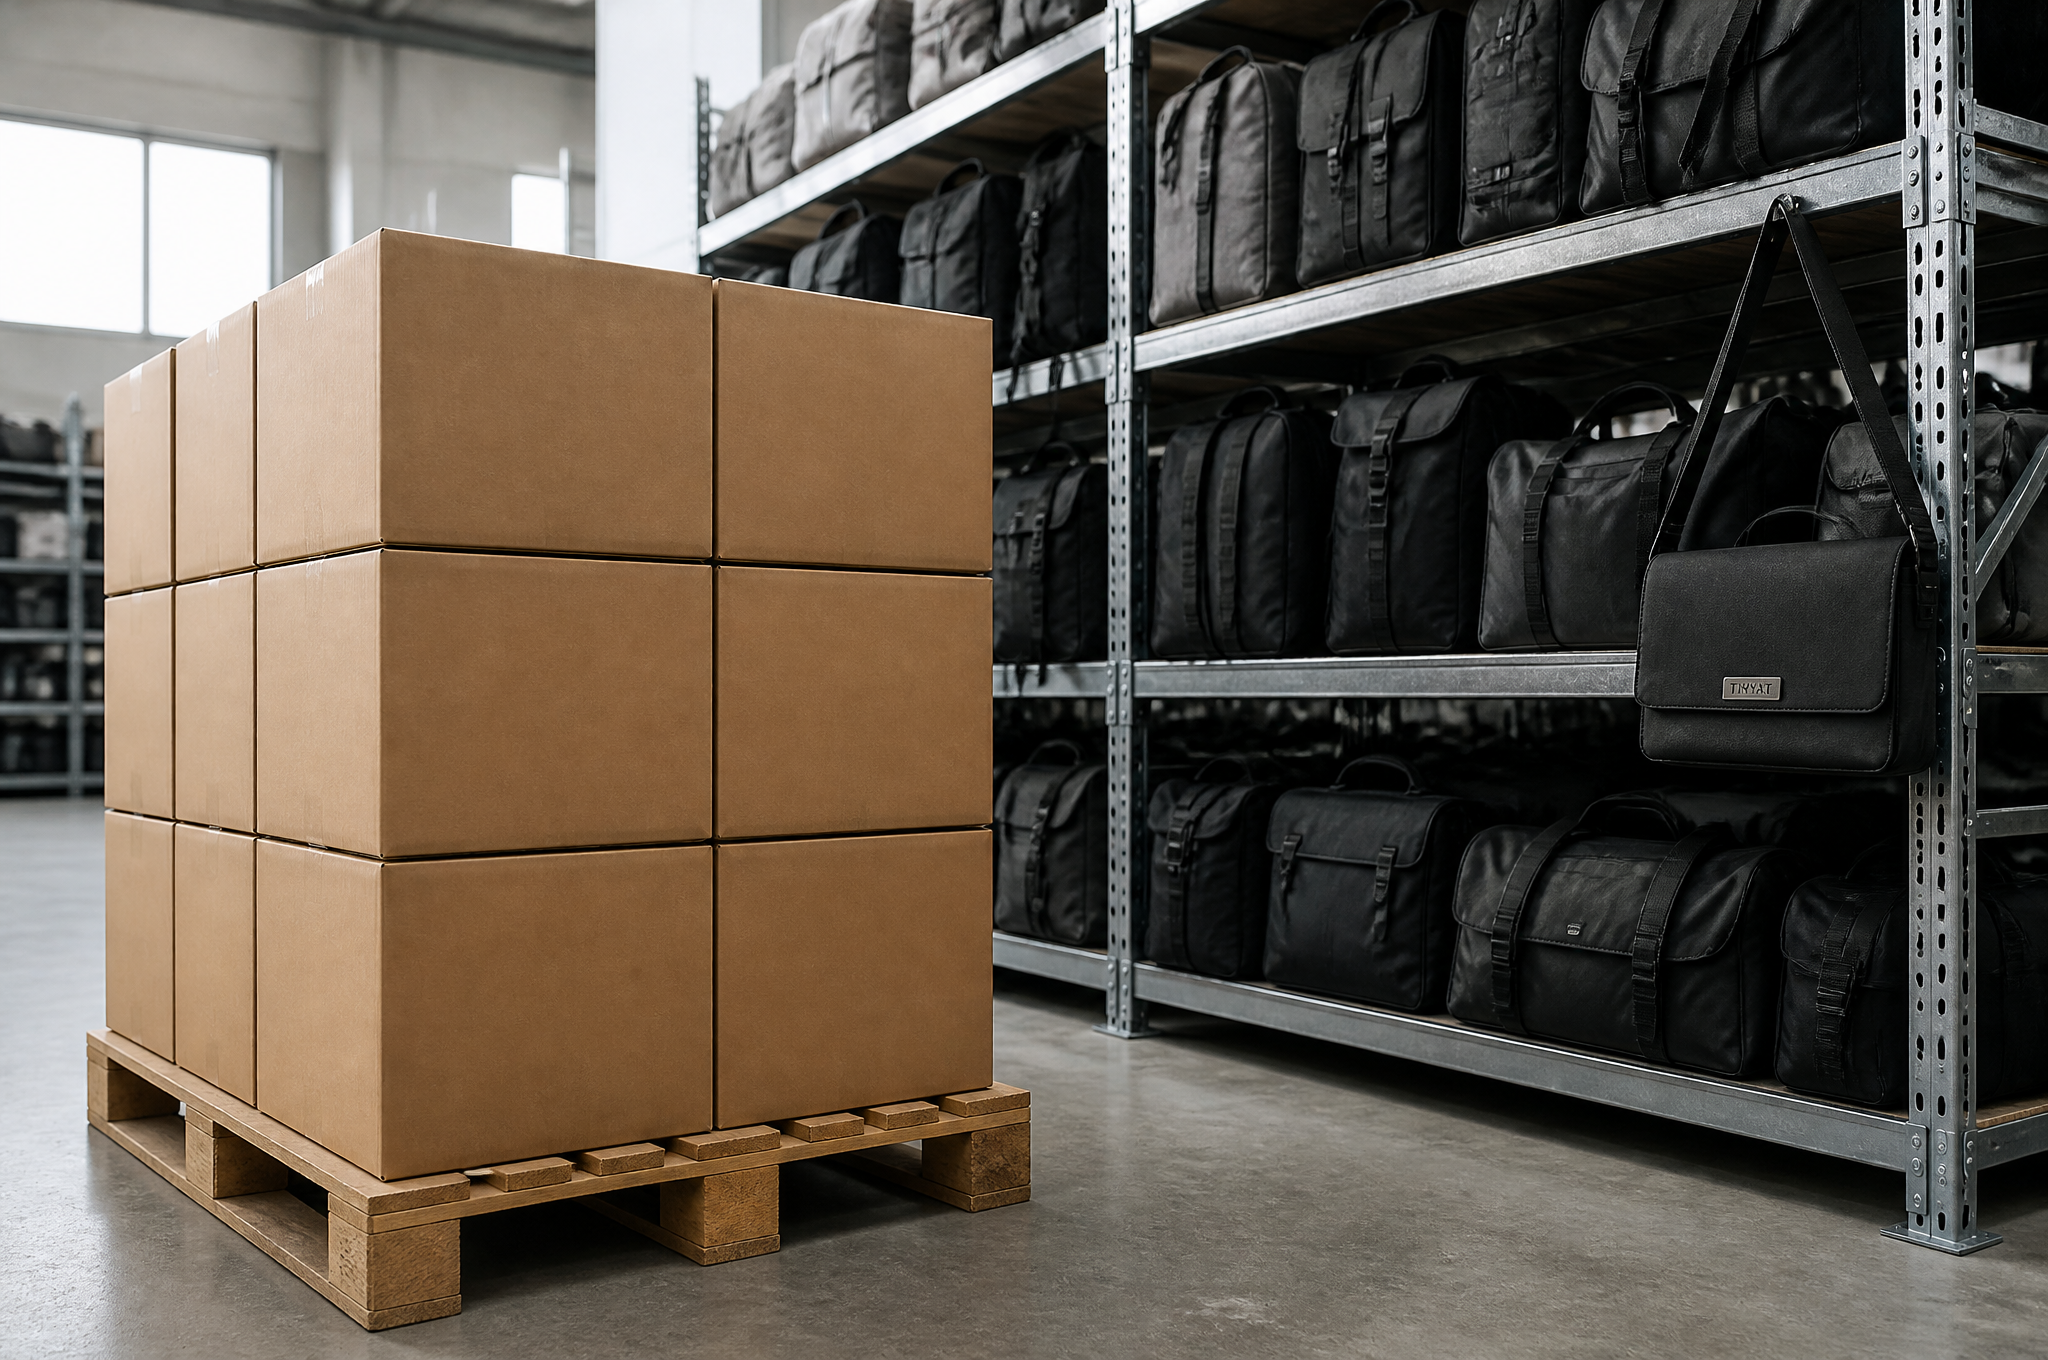
کیسهای که روی پالت قرار دارد میتواند تا بلیط بستهبندی بازگردانده شود، که خود این بلیط به بلیط برش بازگشت دارد و آن نیز به رول پارچهای با شماره لات مربوط میشود. یک کارخانه سفارشی تولید کیسه لپتاپ که بتواند این زنجیره را دنبال کند، در عرض یک روز به شکایت پاسخ میدهد. اما کارخانهای که این توانایی را ندارد، تنها یک برآورد ارائه میکند. این فرآیند فیزیکی است، اما آنچه آن را قابل کنترل میسازد، کاغذی است که همراه کالاها حرکت میکند؛ و این دقیقاً همان چیزی است که خریدار باید بررسی کند.
کیسه تاریخچهٔ خود را حمل میکند
هر کیسه تمامشدهای تاریخچهای دارد: از کدام رول، روی کدام میز برش، روی کدام خط تولید، توسط کدام اپراتور، و توسط کدام بازرسی عبور کرده است. هیچیک از این اطلاعات در خود کیسه دیده نمیشود.
این تاریخچه در هشت مرحله انتقال دستی ثبت میشود و هر یک از این مراحل جایی است که اطلاعات ممکن است از دست برود: بسته فنی به الگو، الگو به مارکر، مارکر به بلیط برش، بلیط برش به بسته، بسته به خط تولید، خط تولید به بازرسی، بازرسی به بستهبندی، و بستهبندی به جعبه و فهرست بستهبندی.
کارخانهای که در هر یک از آن هشت نقطه شکاف داشته باشد، همچنان میتواند کیسهای خوب تولید کند. اما آنچه نمیتواند انجام دهد، این است که به شما بگوید چرا چهارمین جعبه در محموله اشتباه بوده است؛ و این امر زمانی اهمیت پیدا میکند که خریدار سؤال کند و یک کانتینر در انتظار باشد.
از بستهٔ فنی تا الگو
اولین تحویلدادن، آنی است که همهٔ چیزهای دیگر را تعیین میکند و پیش از اینکه هرگونه پارچهای برش داده شود، انجام میشود.
یک بستهٔ فنی حاوی ابعاد، یادداشتهای ساخت، فراخوان مواد و تحملها میرسد. طراح الگو آن را به قطعات الگو تبدیل میکند، اجازهٔ درز را اضافه میکند و علامتهای برش، خطوط راستا و موقعیت لوگوها را مشخص میسازد. در جاهایی که بستهٔ فنی سکوت کرده است، طراح الگو تصمیم میگیرد و این تصمیمات برای خریدار نامشخص هستند.
به همین دلیل ما خلاصهای از الگو را همراه با نمونهٔ اول ارسال میکنیم: تعداد قطعات، اجازهٔ درز برای هر نوع درز، تحمل ابعاد اصلی و فهرستی از چهار مکانی که در آنها مجبور بودیم طرح را تفسیر کنیم. خریدارانی که این فهرست را میخوانند، معمولاً یکی از آن چهار مورد را اصلاح میکنند و انجام این اصلاح پیش از تهیهٔ نمونه، یک دور کامل را صرفهجویی میکند.
یک عدد بقیه را کنترل میکند. تلرانس برش ما برای قطعات برشخورده ۲ میلیمتر است و الگو بهگونهای طراحی شده که وقتی دو لبه برشخورده به هم میرسند، اندازه دوختهشده همچنان در درون تلرانس توافقشده قرار میگیرد. الگویی که بدون در نظر گرفتن جمعشدن پارچه و دقیقاً بر اساس ابعاد نهایی ساخته شود، کیسهای تولید میکند که اندازه هر پانل آن کوتاهتر از مقدار مشخصشده خواهد بود.
برش، دستهبندی و کارت فرآیند
برش جایی است که یک طرح به کالایی با شمارشپذیر تبدیل میشود و دسته واحدی است که سایر بخشهای کارخانه بر اساس آن کار میکنند.
برگه برش حاوی شماره سفارش، ترکیب رنگ، نام پانل و تعداد است.
الگوی برش (مارکر) قطعات را بهگونهای روی پارچه قرار میدهد که مصرف از غلتک بهینه باشد؛ معمولاً ۱۲ تا ۲۰ قطعه در هر لای.
دسته شامل قطعات برشخورده مربوط به مجموعهای از کیسههاست — معمولاً ۳۰ تا ۵۰ عدد — و با برگهای که شماره سفارش و تعداد را نشان میدهد، بستهبندی میشود.
کارت فرآیند همراه دسته حرکت میکند و خط تولید، تاریخ، اپراتور در هر عملیات و بررسیهای چگالی دوخت را ثبت میکند.
پیش از بازرسی، دسته تمامشده با اطلاعات برگه شمارش میشود و در صورت کمبود، بررسی لازم در همین مرحله انجام میگیرد.
کارت اجرا سندی است که کارخانه را قابل بازرسی میکند. وقتی خریدار میپرسد چرا تراکم دوخت در محمولهٔ دوم کمتر است، کارت اجرا یا مقدار اندازهگیریشدهای برابر با ۸ دوخت در اینچ را نشان میدهد یا هیچ چیزی نشان نمیدهد؛ و پاسخ دوم نیز خودش اطلاعاتی است.
ما کارتهای اجرا را در کف کارخانه نگه میداریم نه در دفتر، زیرا ثبتنامی که در پایان هفته انجام میشود خلاصهای است نه اندازهگیری. این کارتها برای مدت ۱۲ ماه نگهداری میشوند که دورهٔ سفارش مجدد اغلب برنامهها را پوشش میدهد.
پالتسازی آخرین تحویلدهی است و خریداران بهندرت آن را میبینند. جعبهها بر اساس محدوده (نه یکییکی) در مقابل فهرست بستهبندی شمرده میشوند، وزنهای کلی با مشخصات جعبه مقایسه میشوند و پالت بارگذاریشده قبل از پیچیدن عکسبرداری میشود. اگر شمارش تطابق نداشته باشد، محموله در پلتفرم بارگیری ما متوقف میشود نه در انبار خریدار.
یک کارخانهٔ سفارشیسازی کیف لپتاپ در هر مرحلهٔ تحویل چه چیزهایی را ثبت میکند
اسنادی که در پایان یک برنامه به خریدار تحویل میدهیم، اسناد داخلی نیستند. این اسناد مجموعهای کوچکتر هستند که بهگونهای انتخاب شدهاند تا خریدار بتواند بدون مطالعهٔ اسناد تولیدی چینی، رویدادهای رخداده را بازسازی کند.
نمونهٔ طلایی: مهر و موم شده، امضاشده و تاریخدار شده در زمان تأیید، همراه با صفحهٔ اندازهگیری ضمیمهشده
خلاصهٔ برش: غلتکهای استفادهشده، شمارههای لات و تأیید سایه برای هر مورد
گزارش بازرسی: سطح کیفیت قابل قبول (AQL) ۲٫۵ در سطح کلی بازرسی دوم، همراه با طبقهبندی نقصها و مجموعهای از عکسها
سوابق اندازهگیری: سه عدد کیسه از هر ۵۰۰ واحد اندازهگیری شدهاند و مقادیر در مقابل محدودهٔ تحمل ذکر شدهاند
سوابق آزمون: نتایج آزمونهای سایش، درز، زیپ و قطعات فلزی در مواردی که برنامه این آزمونها را الزامی کرده است
فهرست بستهبندی: محدودهٔ جعبهها، تعداد واحدها در هر جعبه، وزن ناخالص و علامتگذاری اعمالشده روی جعبه
خط نمونهٔ طلایی آن خطی است که بیشترین اختلافات را حل میکند، زیرا شیء فیزیکی است نه توصیفی. اگر نمونهٔ مهرشدهٔ تأییدشده با کیسهٔ موجود در ظرف تفاوت داشته باشد، گفتوگو کوتاه خواهد بود. اگر نمونهٔ مهرشدهای وجود نداشته باشد، گفتوگو دربارهٔ خاطره خواهد بود.
جایی که ردپای کاغذی پایان مییابد
دو محدودیت ارزش بیان دارد. سندی که ثبت میشود نشاندهندهٔ آنچه انجام شده است، نه اینکه طراحی درست بوده یا نه. یک کارخانه میتواند مستنداتی بیعیب برای کیسهای تولید کند که از ابتدا در دوختش شکست خورده بوده و مستندات خوب نمیتوانند آن را نجات دهند.
محدودیت دیگر، سطل ترکیبی است. پس از باز شدن جعبهها و ترکیب موجودی در توزیعکننده، میتوانیم شمارهٔ تولید را شناسایی کنیم اما نه کیسهٔ جداگانه؛ بنابراین هر بررسی بهصورت آماری انجام میشود. خریدارانی که سفارشهای خرید خود را در سطلهای جداگانه نگه میدارند، پاسخهای سریعتری از تمام کارخانههایی که با آنها همکاری میکنند دریافت میکنند.
آنچه خریدار هنگام تکمیل شدن مستندات میبیند
از سوی شما، تفاوت زمانی آشکار میشود که چیزی اشتباه پیش برود. با داشتن مجموعهای کامل، میتوانید نقص را در گزارش بازرسی جستجو کنید، آن را با کارت تولید تطبیق دهید و دقیقاً به مشتری خود بگویید چه اتفاقی افتاده و چه چیزی تغییر کرده است. بدون این مجموعه، همان موقعیت به یک مذاکره با تأمینکنندهٔ خودتان دربارهٔ اینکه «عادی» یعنی چه تبدیل میشود.
برگهٔ ردیابی
این موارد را همراه با اولین محمولهٔ عمده درخواست کنید، نه پس از بروز مشکل.
نمونهٔ طلایی مهرشده: توسط هر دو طرف امضا و تاریخگذاریشده
خلاصهٔ الگو: تعداد قطعات، اضافهبرداریهای دوخت و چهار نقطهٔ تفسیرشده
سوابق برش: شمارهٔ لات غلتک و تأیید سایه برای هر رنگ
استخراج کارت تولید: خط تولید، تاریخها، بررسیهای چگالی دوخت و سوابق اپراتور
گزارش بازرسی: سطح AQL ۲٫۵ در سطح دوم، همراه با عکسهای نقص
سوابق اندازهگیری: سه کیسه از هر ۵۰۰ واحد در برابر تلرانس اعلامشده
فهرست بستهبندی: محدودهٔ جعبهها، تعداد واحدها در هر جعبه و وزن ناخالص
نگهداری سوابق: ۱۲ ماه از تاریخ حمل
علامتگذاری جعبهها: شماره سفارش و شماره ترتیب جعبه روی هر کارتن
مسیر ادعایی: نام فردی که این سوابق را نگهدارد
آن خط آخر کوچک و عملی است. سیستم ردیابی بدون مالک مشخص، صرفاً یک کابینت پرونده است.
سوابق را پیش از نیاز به آنها درخواست کنید
بسته فنی را برای ما ارسال کنید تا خلاصه الگو را با نقاط تفسیرشده لیستشده ارسال کنیم؛ همچنین قالب کارت اجرایی و گزارش بازرسی را پیش از ثبت سفارش — نه پس از اولین مشکل — به شما نشان دهیم. سوابق تنها زمانی مفیدند که در لحظهای که به آنها نیاز دارید، قبلاً وجود داشته باشند.
با تریسی-یون در آدرس [email protected] تماس بگیرید یا از وبسایت www.tianqinbag.com برای درخواست نمونه، دریافت پیشفاکتور کارخانه، یا آغاز پروژه OEM/ODM با شرکت Quanzhou Tianqin Bags Co., Ltd. اقدام کنید. زمان تحویل نمونهها ۷ تا ۱۵ روز کاری است و نمونه طلایی پس از تأیید مهر و موم میشود. هفده سال تولید کیف در کوانتزو، صادرات به بیش از ۵۰ کشور، و گزارشهای آزمون SGS شامل REACH، CPSIA و Prop 65 در صورت درخواست

 اخبار داغ


