
 EN



Le sac sur la palette peut être retracé jusqu’à un bon de lot, qui remonte à un bon de découpe, lui-même lié à un rouleau de tissu portant un numéro de lot. Une usine spécialisée dans la fabrication de sacs d’ordinateur portable capable de suivre cette chaîne peut répondre à une réclamation en une journée. Celle qui n’en est pas capable ne fournit qu’une estimation. Le processus est physique, mais ce qui le rend maîtrisable, c’est le document papier qui accompagne les marchandises — c’est précisément ce document que l’acheteur devrait examiner.
Le sac porte sa propre histoire
Chaque sac fini possède une histoire : quel rouleau, quelle table de découpe, quelle ligne de production, quel opérateur, quel contrôle qualité. Aucun de ces éléments n’est visible sur le sac lui-même.
Cette histoire est consignée lors de huit transferts successifs, et chaque transfert constitue un point où des informations peuvent se perdre : cahier des charges technique vers patronnage ; patronnage vers traçage ; traçage vers bon de découpe ; bon de découpe vers lot ; lot vers ligne de production ; ligne de production vers inspection ; inspection vers conditionnement ; conditionnement vers carton et liste d’emballage.
Une usine présentant un écart à l’un de ces huit points peut tout de même produire un bon sac. Ce qu’elle ne peut pas faire, c’est vous expliquer pourquoi la quatrième caisse de l’expédition était erronée — ce qui revêt une importance capitale lorsque l’acheteur pose la question et qu’un conteneur attend.
Du cahier des charges au patron
La première transmission est celle qui détermine tout le reste, et elle intervient avant même que le tissu ne soit découpé.
Un cahier des charges arrive accompagné de cotes, de notes de construction, d’indications sur les matériaux requis et de tolérances. Le dessinateur de patrons en déduit les pièces du patron, y ajoute les marges de couture et y marque les repères, les lignes de droit-fil et les emplacements des logos. Là où le cahier des charges ne fournit aucune indication, le dessinateur de patrons prend lui-même la décision — or ces décisions restent invisibles pour l’acheteur.
C’est pourquoi nous renvoyons un résumé du patron avec le premier échantillon : nombre de pièces, marge de couture selon chaque type de couture, tolérance appliquée aux principales dimensions, ainsi qu’une liste des quatre endroits où nous avons dû interpréter le dessin. Les acheteurs qui lisent cette liste corrigent généralement l’une de ces quatre interprétations, et apporter cette correction avant la fabrication des échantillons permet d’éviter un tour supplémentaire.
Un seul chiffre régit le reste. Notre tolérance de découpe est de 2 mm sur les pièces découpées, et le patron est conçu de façon à ce que la dimension cousue demeure toujours dans la tolérance convenue lorsque deux bords découpés se rejoignent. Un patron établi selon des dimensions exactes, sans marge pour l’effet de retrait, produit un sac dont chaque panneau mesure moins que prévu.
Découpe, lots et fiche de suivi
La découpe est l’étape où un modèle devient une quantité dénombrable, et le lot constitue l’unité avec laquelle le reste de l’usine travaille.
Le bon de découpe indique la commande client (PO), la combinaison de couleurs (colourway), le nom du panneau et la quantité.
Le tracé (marker) dispose les pièces de façon à exploiter au mieux la longueur de la pièce de tissu, généralement 12 à 20 pièces par couchette.
Le lot regroupe les pièces découpées destinées à un ensemble de sacs, habituellement 30 à 50 unités, liées ensemble avec une étiquette indiquant la commande client (PO) et la quantité.
La fiche de suivi accompagne le lot et consigne la ligne de production, la date, l’opérateur affecté à chaque opération ainsi que les vérifications de la densité de points.
Le lot terminé est compté par rapport à l’étiquette avant l’inspection, et toute pénurie est alors investiguée.
La fiche de production est le document qui rend une usine vérifiable. Lorsqu’un acheteur demande pourquoi la densité de points sur la deuxième livraison est plus faible, la fiche de production indique soit une valeur mesurée de 8 points par pouce, soit rien du tout — et cette seconde réponse constitue en soi une information.
Nous conservons les fiches de production sur le terrain plutôt que dans les bureaux, car un relevé rédigé à la fin de la semaine constitue un résumé et non une mesure. Les fiches sont conservées pendant 12 mois, ce qui couvre le cycle de réapprovisionnement de la plupart des programmes.
Le palettisation est la dernière remise en main et celle que les acheteurs voient rarement. Les cartons sont comptés par gamme, et non un par un, par rapport à la liste d’emballage ; les poids bruts sont comparés aux spécifications des cartons ; et la palette chargée est photographiée avant l’emballage plastique. Un décompte non conforme arrête l’expédition sur notre quai de chargement, et non dans l’entrepôt de l’acheteur.
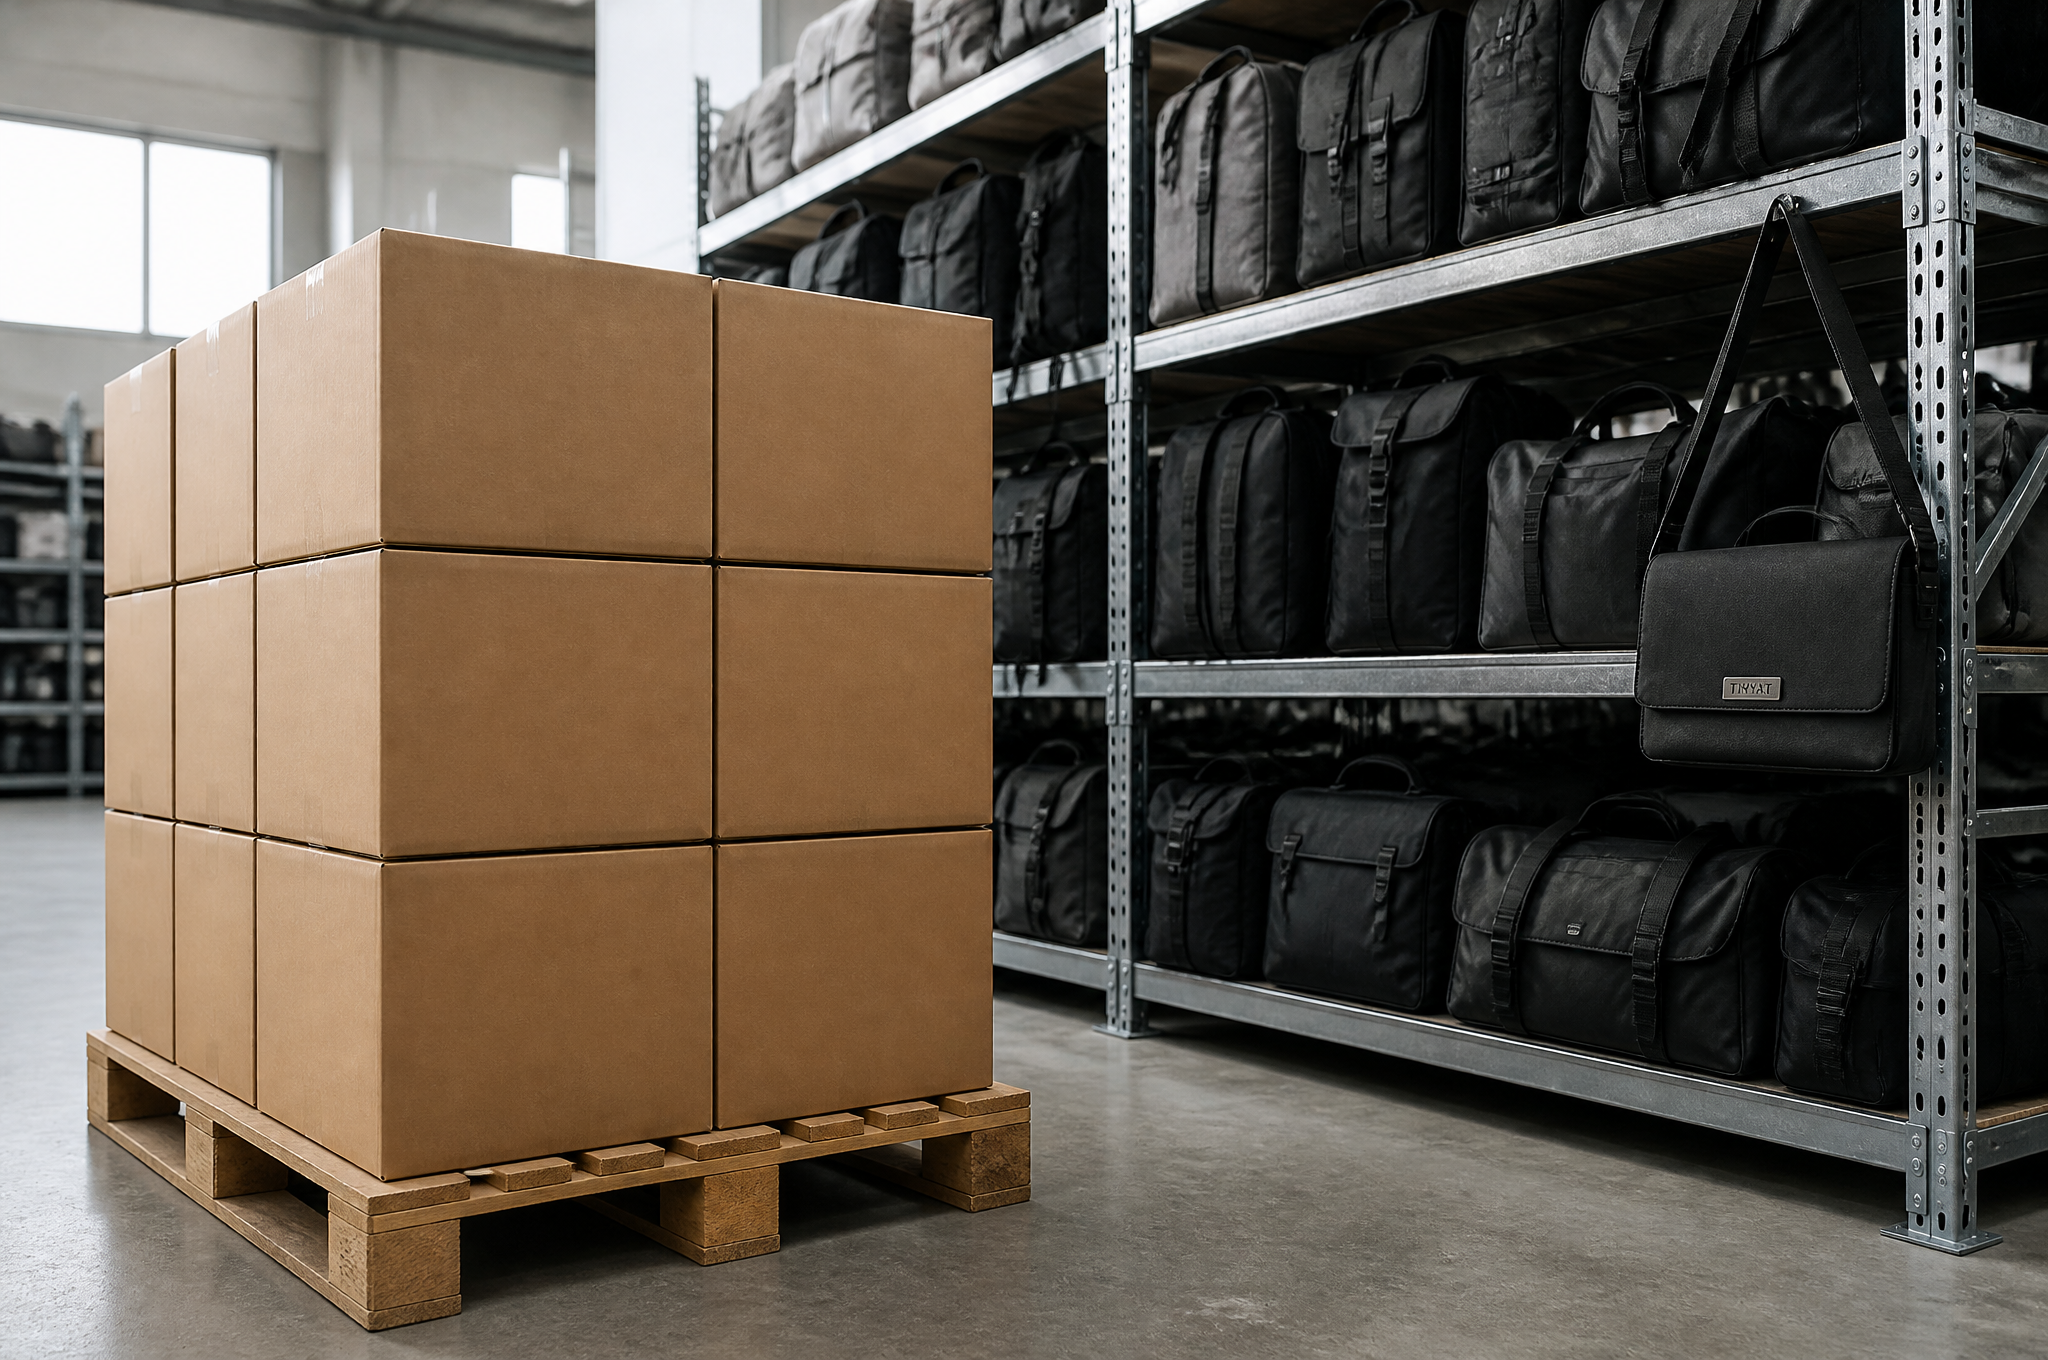
Ce qu’une usine spécialisée dans les sacs à ordinateur portable personnalisés enregistre à chaque remise en main
Les documents remis à l’acheteur à la fin d’un programme ne sont pas les documents internes. Il s’agit d’un ensemble plus restreint, sélectionné de façon à permettre à l’acheteur de reconstituer ce qui s’est produit sans avoir à consulter les documents de production rédigés en chinois.
Échantillon doré : scellé, signé et daté lors de l’approbation, avec la fiche de mesures jointe
Résumé de la découpe : rouleaux utilisés, numéros de lot et approbation de la teinte pour chacun
Rapport d’inspection : AQL 2,5 au niveau général d’inspection II, avec la classification des défauts et un jeu de photographies
Registre des mesures : trois sacs mesurés par tranche de 500 unités, valeurs indiquées par rapport aux tolérances
Rapports d’essais : résultats d’essais d’abrasion, de couture, de fermeture à glissière et de quincaillerie, lorsque le programme les exigeait
Liste d’emballage : fourchette de cartons, unités par carton, poids brut et marquage utilisé sur les cartons
La ligne de l’échantillon-or est celle qui résout la plupart des désaccords, car il s’agit d’un objet physique plutôt que d’une description. Si l’échantillon scellé approuvé et le sac contenu dans le colis diffèrent, la discussion est brève. En l’absence d’échantillon scellé, la discussion porte sur la mémoire.
L’endroit où la piste papier s’arrête
Deux limites méritent d’être mentionnées. Un enregistrement indique ce qui a été fait, pas si la conception était juste. Une usine peut produire une documentation parfaite pour un sac voué à échouer systématiquement au niveau de la couture, et de bons documents ne le sauveront pas.
L’autre limite est le bac mixte. Une fois les cartons ouverts et les stocks regroupés chez un distributeur, nous pouvons identifier la série de production, mais pas le sac individuel ; toute enquête devient alors statistique. Les acheteurs qui conservent leurs bons de commande dans des bacs séparés obtiennent des réponses plus rapides de la part de chaque usine avec laquelle ils travaillent.
Ce que voit l’acheteur lorsque les documents sont complets
Du vôtre côté, la différence apparaît lorsque quelque chose ne va pas. Avec un jeu complet, vous pouvez identifier le défaut dans le rapport d’inspection, le faire correspondre à la fiche de production et indiquer précisément à votre client ce qui s’est produit et ce qui a changé. Sans ces documents, la même situation se transforme en une négociation avec votre propre fournisseur sur la signification du terme « normal ».
Une fiche de traçabilité
Demandez ces éléments avec la première expédition en série, et non pas après l’apparition d’un problème.
Échantillon type scellé : signé et daté par les deux parties
Résumé du patron : nombre de pièces, marges de couture et quatre points interprétés
Registre de découpe : numéros de lot des rouleaux et approbation des teintes par nuancier
Extrait de la fiche de production : ligne de production, dates, vérifications de la densité de points, registres des opérateurs
Rapport d’inspection : AQL 2,5 au niveau II, accompagné de photos des défauts
Registre des mesures : trois sacs par tranche de 500 unités, comparés aux tolérances déclarées
Liste d’emballage : plage de colis, unités par carton, poids brut
Conservation des dossiers : 12 mois à compter de la date d’expédition
Marquage des cartons : numéro de bon de commande (PO) et séquence des cartons sur chaque boîte
Itinéraire de réclamation : nom de la personne chargée de la conservation de ces dossiers
Cette dernière phrase est courte et pragmatique. Un système de traçabilité sans propriétaire désigné n’est qu’un simple classeur.
Demandez les dossiers avant d’en avoir besoin
Envoyez-nous votre dossier technique (tech pack) et nous vous renverrons le résumé du patron avec les points interprétés listés ; nous vous montrerons également le format de la fiche de production (run card) et du rapport d’inspection avant que vous ne passiez votre commande, et non après la survenue du premier problème. Les dossiers ne sont utiles que s’ils existent déjà au moment où vous en avez besoin.
Contactez [email protected] ou rendez-vous sur www.tianqinbag.com pour demander des échantillons, obtenir un devis usine ou lancer un projet OEM/ODM avec Quanzhou Tianqin Bags Co., Ltd. Délai de fabrication des échantillons : 7 à 15 jours ouvrables ; l’échantillon doré est scellé à l’approbation. Dix-sept ans de fabrication de sacs à Quanzhou, exportations vers plus de 50 pays, rapports d’essai SGS couvrant REACH, CPSIA et Proposition 65 sur demande.

 Actualités chaudes


