×
هر کارخانهٔ ساخت کیف دو محیط عملیاتی جداگانه دارد: اتاق نمونهسازی و خط تولید. اتاق نمونهسازی یک کیف را در هر بار تولید میکند و از ماهرترین الگوسازان و دوختکنندگان کارخانه استفاده میکند و زمان نامحدودی برای دستیابی به نتیجهٔ مورد نظر دارد. خط تولید هزاران کیف را بهصورت پیوسته و بهترتیب تولید میکند و اپراتورهای خط تولید برای رسیدن به اهداف روزانهٔ تولید فعالیت میکنند.
نمونههایی که ظاهری فوقالعاده دارند، از اتاق نمونهسازی تأمین میشوند. تولید انبوه در خط تولید انجام میشود. این دو محیط سطوح کیفیتی سیستماتیکاً متفاوتی تولید میکنند و خریدارانی که تأمینکنندگان را صرفاً بر اساس خروجی اتاق نمونهسازی ارزیابی میکنند، عملکردی را ارزیابی میکنند که نمایندهٔ واقعیت تولید نیست.
اپراتورهای اتاق نمونه متخصص هستند. معمولاً ۵ تا ۱۵ سال تجربه دارند و بر اساس مهارت انتخاب میشوند. آنها بدون فشار زمانی کار میکنند و در صورت لزوم، دوختی را چندین بار باز و دوباره انجام میدهند تا نتیجهٔ دقیق حاصل شود.
اپراتورهای خط تولید عمومیاند و یک مرحلهٔ مشخصشده از فرآیند تولید را اجرا میکنند. ممکن است ۱ تا ۳ سال تجربه داشته باشند. آنها بر اساس اهداف تولید — یعنی تعداد واحدها در هر ساعت — کار میکنند که این امر فشار زمانی ایجاد میکند. آنها در طول شیفت خود عملیات دوخت یکسانی را بهطور مکرر انجام میدهند که سرعت را افزایش میدهد، اما ممکن است در طول یک روز کامل منجر به خستگی کیفیتی شود.
دوختی که اپراتور اتاق نمونه در صورت انحراف ۳ میلیمتری از مشخصات، آن را باز و دوباره انجام میدهد، اپراتور خط تولید ممکن است برای حفظ سرعت خط آن را تأیید کند. این تفاوت را در مقیاس ۱۰۰۰ واحد تکثیر کنید و سطح کیفیتی سیستماتیک خواهید داشت که پایینتر از کیفیت نمونهٔ ارائهشده است.
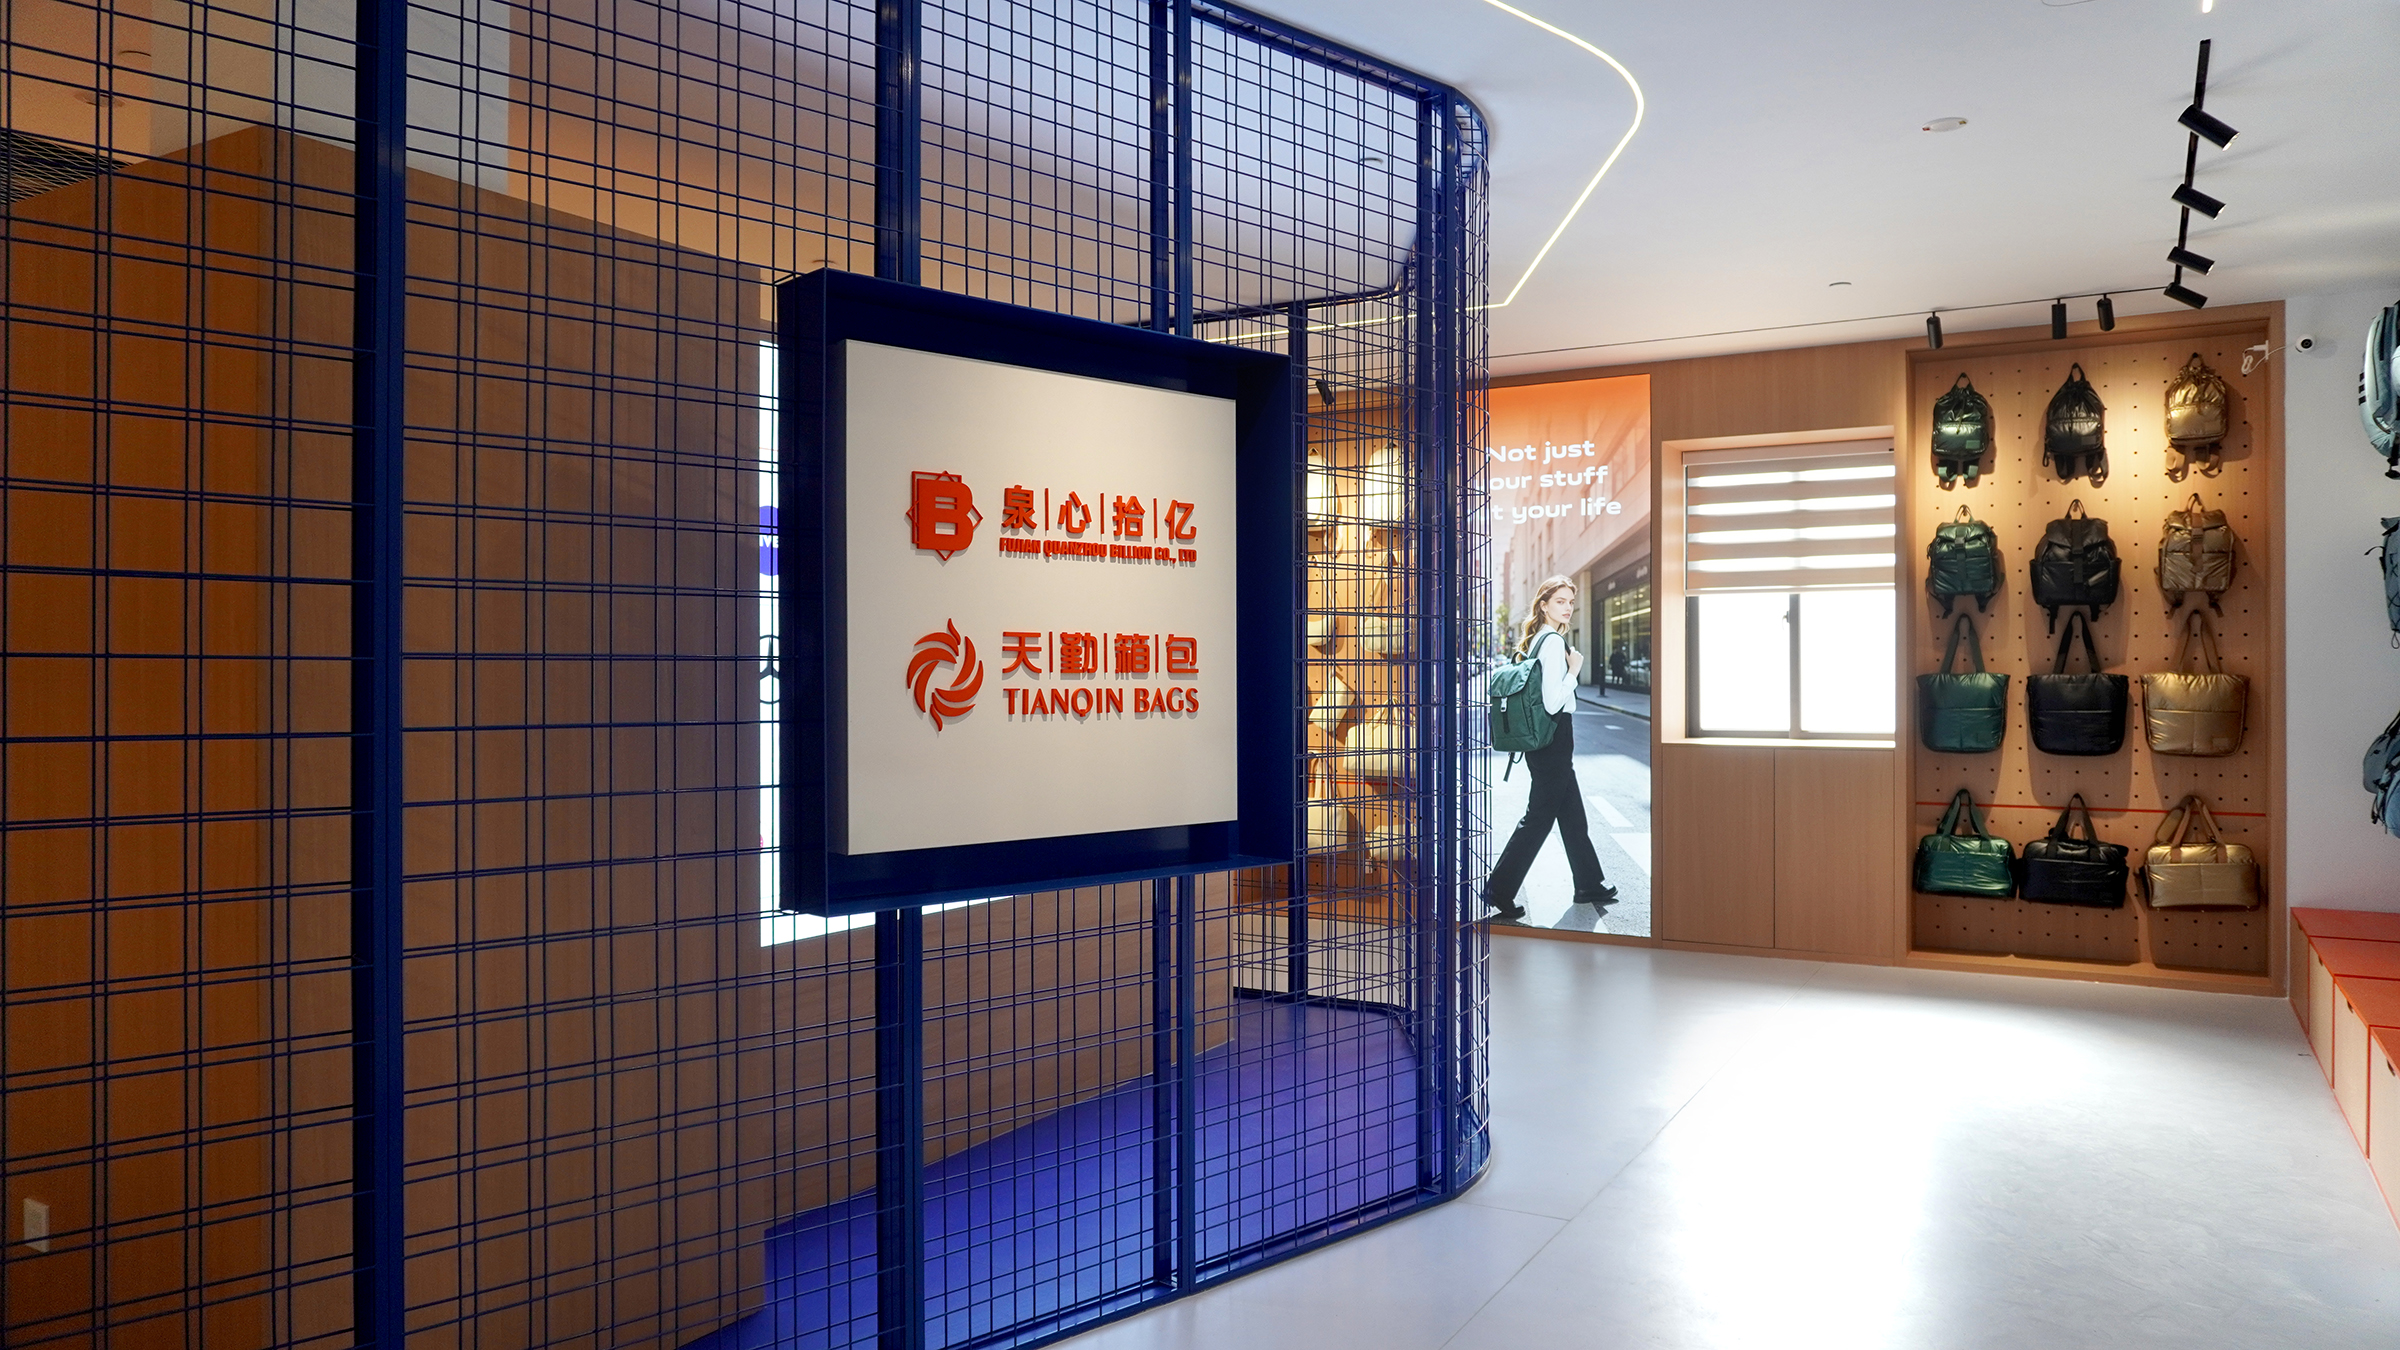
بازرسی کارخانه را در خط تولید انجام دهید، نه صرفاً در نمایشگاه. درخواست دسترسی به یک تولید فعال برای سفارش جاری را مطرح کنید — نه یک نمایش آمادهشده — و فرآیند تولید در جریان را مشاهده کنید. شکاف بین استانداردهای اتاق نمونه و استانداردهای خط تولید در تولید واقعی قابل مشاهده است.
درخواست یک آزمایش تولیدی را مطرح کنید: از کارخانه بخواهید پیش از تأیید تعهد به تولید انبوه، ۱۰ تا ۲۰ واحد را در خط تولید تولید کند. واحدهای تولیدی آزمایشی سطح کیفیتی را آشکار میسازند که واحدهای اتاق نمونه پنهان میکنند.
دادههای رد کیفیت (QC) را برای سفارشهای اخیر بررسی کنید. کارخانهای که نرخ رد در بازرسی نهایی آن ۳ تا ۵ درصد است، نشاندهندهٔ میزان تغییرپذیری کیفیت در خط تولید است. کارخانهای که نرخ رد آن ۰٫۵ درصد است یا کیفیت تولید عالی دارد یا اینکه بازرسیهای دقیقی انجام نمیدهد.
نمونهٔ پیشتولید (PPS)، که از مواد تولیدی و روی ماشینآلات تولیدی (نه تجهیزات اتاق نمونه) ساخته میشود، نزدیکترین تقریب از کیفیت تولیدی است که پیش از آغاز تولید انبوه در دسترس قرار میگیرد. اگر کارخانه پیشنهاد تولید PPS را در اتاق نمونه بدهد، درخواست کنید که بهجای آن روی خط تولید انجام شود — این کار اطلاعات دقیقتری دربارهٔ کیفیتی که تولید انبوه ارائه خواهد داد، در اختیار شما قرار میدهد.
PPS را بهصورت انتقادی با نمونهٔ تأییدشدهٔ فروشگاه مقایسه کنید. اگر کیفیت PPS بهوضوح پایینتر از نمونهٔ فروشگاه باشد، شما شکاف تولیدی را در مقیاس کوچکتر مشاهده میکنید — و کیفیت تولید انبوه سطح PPS را منعکس خواهد کرد، نه سطح نمونهٔ فروشگاه.
شکاف بین نمونه و تولید انبوه نشانهی بیوفایی نیست — بلکه ویژگیای ساختاری در تولید است. نقش خریدار این است که این شکاف را درک کند، مشخصاتی را طراحی کند که بتوان آنها را بهطور پایدار در مقیاس تولید انبوه اجرا کرد و معیارهای بازرسی را تعیین کند که کیفیت قابلدستیابی در تولید را منعکس کنند نه کمال موجود در اتاق نمونه.
مشخصاتی که دقت اتاق نمونه را در مقیاس تولید انبوه میطلبد، منجر به اختلافات مداوم در زمینهی کیفیت میشود. مشخصاتی که تحملهای قابلدستیابی را برای هر ویژگی کیفی — با معیارهای روشن قبول یا رد — تعریف میکند، انتظارات مشترکی ایجاد میکند که هم خریدار و هم کارخانه میتوانند آن را مدیریت کنند.
 اخبار داغ
2025-01-24
2025-01-23
2025-01-22


 EN