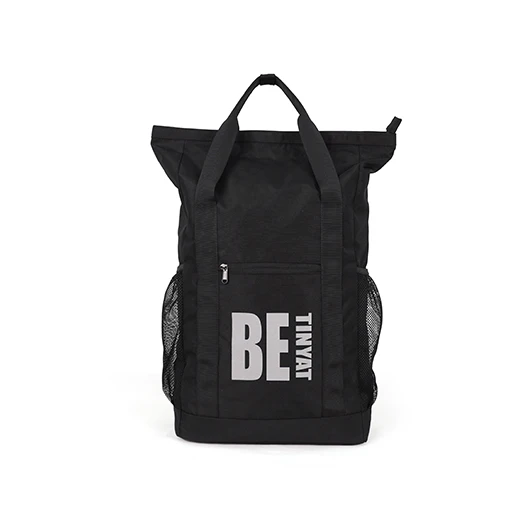
×
Každá výrobná základňa pre tašky má dva samostatné prevádzkové prostredia: miestnosť na vzorky a výrobnú plochu. V miestnosti na vzorky sa vyrába jedna taška naraz, pričom sa využívajú najkvalifikovanejší tvorcovia vzorov a šijaci pracovníci továrne a čas na dosiahnutie požadovaného výsledku nie je obmedzený. Na výrobnej ploche sa postupne vyrába tisíce tašiek, pričom operátori linky pracujú s cieľom dosiahnuť denné výrobné ciele.
Vzorky, ktoré vyzerajú výnimočne, pochádzajú z miestností na vzorky. Hromadná výroba prebieha na výrobnej ploche. Tieto dve prostredia systematicky produkujú odlišné úrovne kvality a nákupcovia, ktorí posudzujú dodávateľov iba na základe výstupu z miestností na vzorky, posudzujú výkon, ktorý nepredstavuje skutočnosť výroby.
Operátori vzorkových miestností sú odborníci. Zvyčajne majú 5–15 rokov skúseností a sú vyberaní podľa svojich zručností. Pracujú bez časového tlaku a šev, ktorý sa nezhoduje so špecifikáciou, rozoberú a znovu zašijú viackrát, aby dosiahli správny výsledok.
Operátori výrobných línií sú všeobecní pracovníci, ktorí vykonávajú presne definovaný krok v rámci výrobnej postupnosti. Môžu mať 1–3 roky skúseností. Pracujú podľa cieľov výstupu – počet jednotiek za hodinu – čo spôsobuje časový tlak. Počas svojej smeny opakovane vykonávajú rovnakú šijaciu operáciu, čo zvyšuje ich rýchlosť, avšak po celý deň môže viesť k únavovej strate kvality.
Šev, ktorý by operátor vzorkovej miestnosti rozoberal a znovu zašíval, ak by bol o 3 mm mimo špecifikácie, môže operátor výrobnej línie považovať za prijateľný, aby udržal rýchlosť výrobnej línie. Ak tento jav násobíme 1 000 jednotkami, vznikne systematicky nižšia úroveň kvality v porovnaní so vzorkou.
Audit výrobnej prevádzky na výrobnej ploche, nie len v výstavných priestoroch. Požiadajte o prístup k aktuálnej výrobe pre súčasnú objednávku – nie o nadväzujúcu demonštráciu – a pozorujte prácu v pokračujúcom procese. Rozdiel medzi štandardmi v miestnosti na vzorky a štandardmi na výrobnej ploche je viditeľný pri skutočnej výrobe.
Požiadajte o výrobný test: požiadajte továreň, aby vyrobila 10–20 kusov na výrobnej ploche pred potvrdením záväzku hromadnej výroby. Jednotky z výrobného testu odhalia úroveň kvality, ktorú jednotky z miestnosti na vzorky skrývajú.
Prejdite si údaje o odmietnutí pri kontrolách kvality (QC) pre nedávne objednávky. To, že továreň má mieru odmietnutia 3–5 % pri konečnej kontrole, ukazuje rozsah kolísania kvality na výrobnej ploche. To, že továreň má mieru odmietnutia 0,5 %, znamená buď vynikajúcu kvalitu výroby, alebo nedostatočne prísne kontroly.
Vzorka pred sériovou výrobou (PPS), vyrobená z výrobných materiálov na výrobných strojoch (nie na vybavení vzorkového priestoru), je najpresnejším možným odhadom kvality sériovej výroby pred začiatkom hromadnej výroby. Ak to výrobca navrhne, požiadajte ho, aby PPS vyrábal na výrobnej ploche namiesto vzorkového priestoru – takto získate presnejšie informácie o kvalite, ktorú bude hromadná výroba poskytovať.
Kriticky porovnajte PPS s schválenou predajnou vzorkou. Ak je kvalita PPS výrazne nižšia ako kvalita predajnej vzorky, vidíte v nej zmenšenú verziu výrobného rozdielu – a kvalita hromadnej výroby bude zodpovedať úrovni PPS, nie úrovni predajnej vzorky.
Medzera medzi vzorkou a výrobou nie je znakom nedobrej viery – je to štrukturálna vlastnosť výroby. Úlohou kupujúceho je pochopiť túto medzeru, navrhnúť špecifikácie, ktoré sa dajú konzistentne realizovať v rámci výroby vo veľkom rozsahu, a stanoviť kritériá pre kontrolu, ktoré odrážajú dosiahnuteľnú kvalitu výroby namiesto dokonalosti v miestnosti pre vzorky.
Špecifikácie, ktoré vyžadujú presnosť miestnosti pre vzorky v rámci výroby vo veľkom rozsahu, spôsobujú trvalé spory o kvalitu. Špecifikácie, ktoré definujú dosiahnuteľné tolerancie pre každý atribút kvality – s jasnými kritériami pre prijatie/neprijatie – vytvárajú spoločné očakávania, ktoré môžu spravovať aj kupujúci, aj továreň.
 Horúce novinky
2025-01-24
2025-01-23
2025-01-22


 EN