×
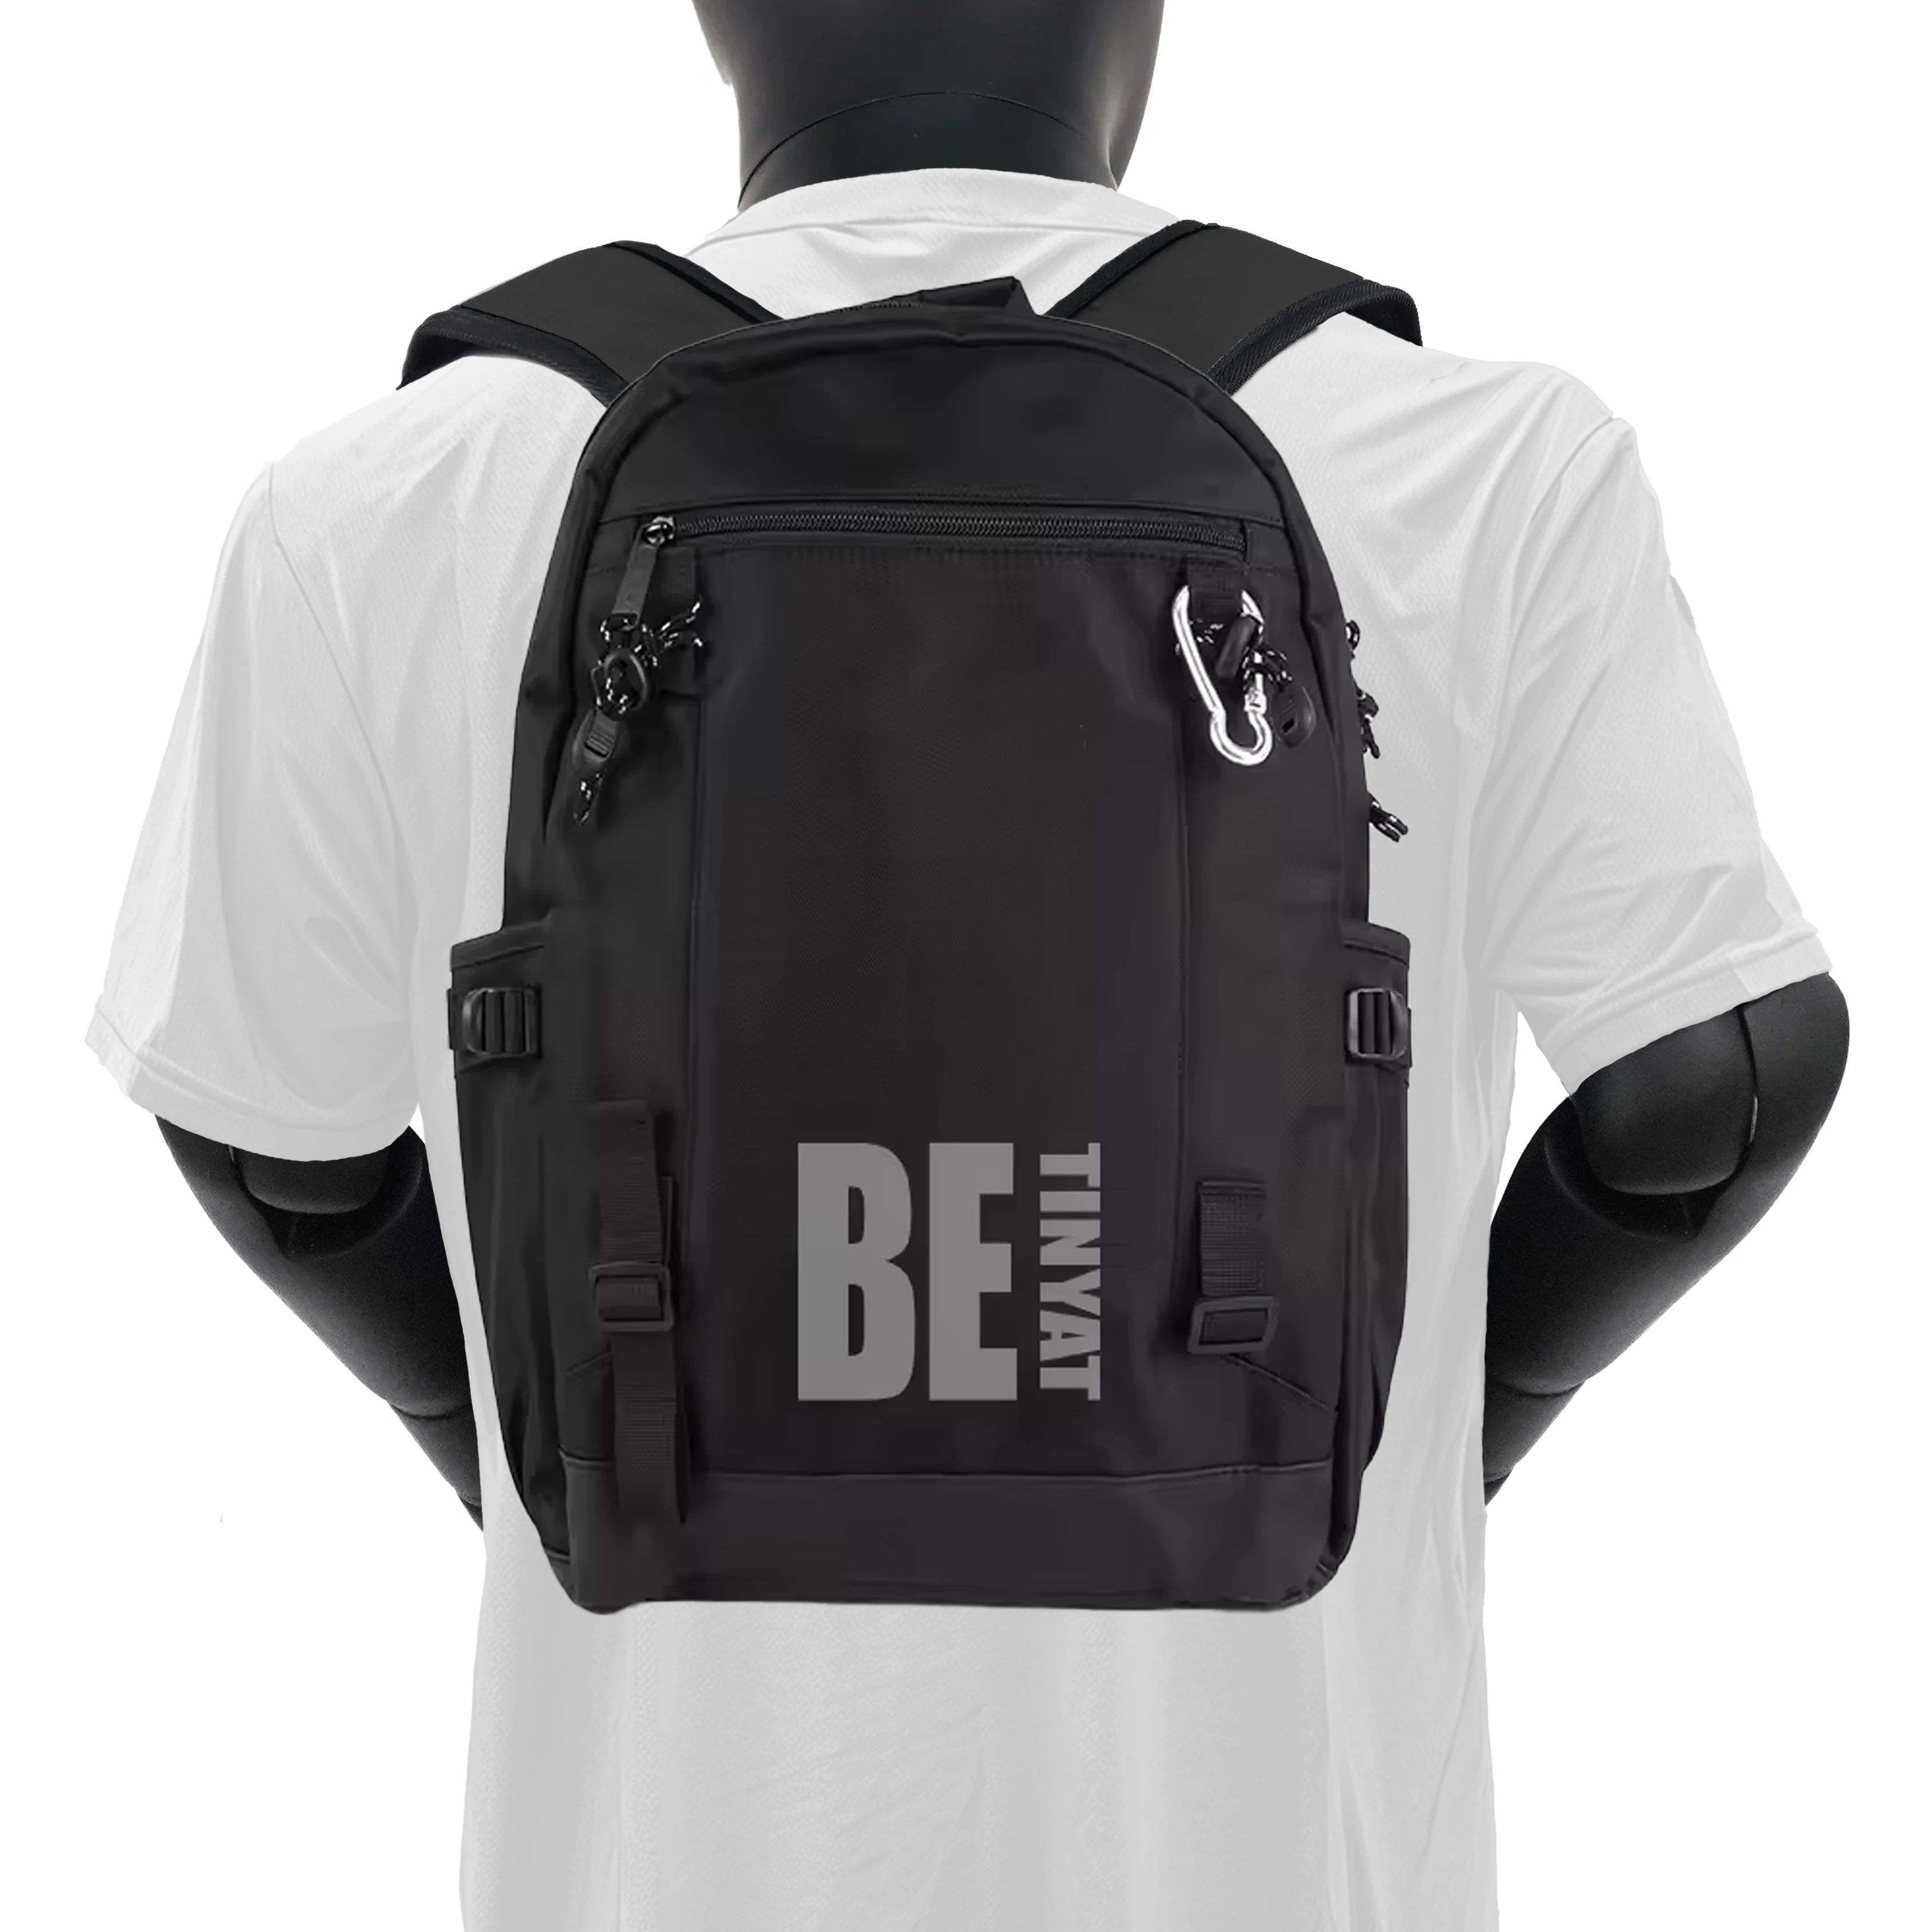
जब कोई खरीदार असंगत सिलाई वाला लैपटॉप बैकपैक ऑर्डर प्राप्त करता है — जिसमें सिलाई की घनत्व में भिन्नता, टेढ़ी सीम लाइनें, असमान टॉपस्टिचिंग शामिल हों — तो स्वाभाविक प्रवृत्ति इसे कर्मचारी के कम ध्यान का परिणाम मानने की होती है। यह गलत निदान गलत सुधारात्मक कार्यवाही की ओर ले जाता है।
उत्पादन स्तर पर सिलाई की असंगतता लगभग हमेशा एक प्रक्रिया समस्या होती है: गलत मशीन सेटिंग्स, विशिष्ट शैली पर ऑपरेटर प्रशिक्षण की कमी, फैब्रिक फीड टेंशन का अनुचित नियमन, या इन तीनों का संयोजन। इसका समाधान प्रक्रिया में परिवर्तन की आवश्यकता रखता है, कर्मचारियों को डांटने की नहीं।
सिलाई की घनत्व में भिन्नता (एसपीआई असंगतता) का अर्थ है कि मशीन की सिलाई लंबाई की सेटिंग लॉक नहीं है, या ऑपरेटर मशीनों को बिना अधिकृत किए स्वयं समायोजित कर रहे हैं। जाँच करें कि क्या मशीन के सिलाई लंबाई डायल पर मंजूर सेटिंग के साथ निशान लगाए गए हैं और क्या उत्पादन चलाने के दौरान वे स्थिति में लॉक किए गए हैं।
सपाट पैनलों पर टेढ़ी सीम लाइनें कपड़े के फीड टेंशन की समस्याओं को दर्शाती हैं — कपड़ा मशीन के माध्यम से गुज़रते समय एक तरफ खींचा जा रहा है, जिससे सीम विस्थापित हो जाती है। यह एक पहने हुए या क्षतिग्रस्त प्रेसर फुट का भी संकेत हो सकता है, जो कपड़े के साथ सुसंगत संपर्क बनाए रखने में असमर्थ है।
वक्र अनुभागों (जेबों के चारों ओर, ज़िपर स्थानों) पर असमान टॉपस्टिचिंग एक विशिष्ट शैली पर ऑपरेटर की तकनीकी समस्याओं को दर्शाती है। वक्रों पर टॉपस्टिचिंग करने के लिए सीधी सीम टॉपस्टिचिंग की तुलना में एक अलग हाथ की तकनीक की आवश्यकता होती है, और जो ऑपरेटर सीधी सीमों में कुशल हैं, वे आपके बैग डिज़ाइन के विशिष्ट वक्र अनुभागों के लिए प्रशिक्षित नहीं हो सकते।
असंगत स्टिचिंग अक्सर मशीन रखरखाव के टाले जाने के कारण होती है। एक सुई जो बहुत लंबे समय तक उपयोग में लाई गई हो, उसका नोक थोड़ा कुंद हो जाता है, जिससे वह कपड़े के रेशों को साफ़ तरीके से छेदने के बजाय उन्हें धकेलने लगती है — इसका परिणाम अनियमित स्टिच लूप निर्माण और दृश्यमान टेंशन भिन्नता होती है।
औद्योगिक सिलाई मशीन की सुईयों को भारी कपड़ों पर लगातार ४–८ घंटे के संचालन के बाद बदला जाना चाहिए। जो कारखाने सुईयों को केवल तभी बदलते हैं जब वे टूट जाती हैं, वे अपने उत्पादन के काफी हिस्से के दौरान कम गुणवत्ता वाली सिलाई के साथ काम कर रहे होते हैं।
धागे का तनाव असंगति — जो सिलाई में ऊपरी-निचले धागे के असंतुलन का सबसे आम कारण है — मशीन के हेड में घिसे हुए तनाव डिस्क से उत्पन्न होती है। इन घटकों को नियमित रूप से बदला और साफ़ किया जाना आवश्यक है, और रोकी गई रखरखाव से दृश्यमान गुणवत्ता समस्याएँ उत्पन्न होती हैं।
जब सिलाई की असंगति के लिए सुधारात्मक कार्रवाई का अनुरोध जमा कर रहे हों, तो कमी के प्रकार, स्थान और अपेक्षित विनिर्देश के बारे में विशिष्ट हों। "सिलाई की गुणवत्ता में सुधार करें" कार्य करने योग्य नहीं है। "मुख्य कम्पार्टमेंट के ज़िपर के ऊपरी सिलाई का ज़िपर के किनारे से 3 मिमी से अधिक विचलन है, यूनिट 847–1203 में — मशीन टेंशन की जाँच, ऑपरेटरों को ज़िपर की ऊपरी सिलाई पर पुनः प्रशिक्षित करना और शेष उत्पादन पर ऊपरी सिलाई का 100% निरीक्षण आवश्यक है" कार्य करने योग्य है।
एक सुधारात्मक कार्रवाई का उत्तर अनुरोध करें जो मूल कारण को संबोधित करे, केवल लक्षण को नहीं। एक कारखाने का उत्तर जो कहता है "हम अधिक सावधान रहेंगे", वह मूल प्रक्रिया समस्या को संबोधित नहीं करता है। एक उत्तर जो कहता है "हमने मशीन टेंशन सेटिंग्स को समायोजित किया है, ऑपरेटरों को ऊपरी सिलाई के चरण पर पुनः प्रशिक्षित किया है और 100% ऊपरी सिलाई निरीक्षण लागू किया है", एक मूल कारण आधारित उत्तर है।
अपने मानक खरीद आदेश के शर्तों में सिलाई विनिर्देशों को शामिल करें — सामान्य गुणवत्ता कथन के रूप में नहीं, बल्कि विशिष्ट मापनीय मानदंडों के रूप में: सिलाई प्रति इंच (एसपीआई), सीम लाइन से अधिकतम अनुमेय विचलन (मिमी), और स्वीकार्य टॉपस्टिचिंग सहिष्णुता।
फैक्टरी से अपने विशिष्ट स्टाइल के लिए मशीन सेटिंग्स को उत्पादन सेटअप रिकॉर्ड के रूप में दस्तावेज़ित करने का अनुरोध करें। जब किसी भविष्य के उत्पादन चक्र में समान स्टाइल को चलाया जाता है, तो सेटअप रिकॉर्ड सुनिश्चित करते हैं कि उत्पादन की शुरुआत से ही मशीनों को सुसंगत रूप से कॉन्फ़िगर किया जाए, बजाय ऑपरेटरों को स्मृति से सेटिंग्स को फिर से स्थापित करने की आवश्यकता हो।
 ताज़ा समाचार


 EN