×
A textíliák rétegeinek szétválása – amikor a bevonat vagy laminált réteg leválik az alapanyagról, és buborékok, lehúzódás vagy lepattanás jelenik meg a belső felületen – a laptop hátizsákok gyártásánál egyik legláthatóbb és legszembetűnőbb minőségi hiba. Általában a használat megkezdésétől számított 4–9 hónap után jelentkezik, és egyszer elindulva gyorsan fokozódik.
A rétegek szétválása különösen káros, mert a táskán belüli felületet érinti – azt a felületet, amely a felhasználó eszközeit védi. Egy lehúzódó belső bélelés anyagot választ le, amely karcolhatja a laptop felületét, eltömítheti az eszközök csatlakozóit, és vizuálisan leromlott terméket eredményez, amelyért a felhasználók a márkát, nem a gyártót okolják.
A laptop hátizsákok textíliáiban fellépő rétegek szétválásának legtöbb esete három ok valamelyikéből ered: elégtelen ragasztófelvitel a laminálás során, a ragasztó kémiai összetétele és az alapanyag vagy a bélelés közötti kompatibilitáshiány, illetve a gyártás során alkalmazott szárítási idő és hőmérséklet elégtelensége.
A PU-laminált anyagok (belső héj-laminátok) akkor hibásodnak meg, ha a PU-fóliát az alapanyaghoz rögzítő ragasztó hőciklusok és hajlítás hatására degradálódik. Ha a ragasztó nem teljesen kikeményedik a gyártás során, a degradáció azonnal elkezdődik, és a használat során gyorsul.
A hidrolitikus degradáció egy másodlagos ok, amely kizárólag a PU-bevonatokra jellemző páratlan környezetben. A PU-polimerek idővel nedvességet szívódnak fel; trópusi vagy magas páratartalmú piacokon a bevonat 12–18 hónapon belül kezdhet el lebomlani, ha a PU-összetétel nem megfelelő a klímához. Ez nem gyártási minőségi probléma – hanem anyagspecifikációs kérdés, amely azt igényli, hogy a bevonat kémiai összetétele illeszkedjen a végfelhasználási környezethez.
Kérje a szövőműtől a konkrét laminát vagy bevonat tapadási erősségének vizsgálati eredményét, amelyet termékében használnak. Az ISO 2411 szabvány (hajtogatási tapadási vizsgálat bevonatos textíliákra) megadja azt az erőt (N/cm-ben), amely szükséges a bevonat leválasztásához az alapanyag szövetről. A laptop-táska alkalmazások esetében 3,5 N/cm a minimum elfogadható küszöbérték.
Kérje a hidrolízis-állósági vizsgálat eredményét (ISO 1419 vagy egyenértékű szabvány), ha a táskákat páratartalommal terhelt környezetben fogják használni vagy tárolni. Ebben a vizsgálatban a bevonatos textíliát meghatározott időtartamra magas hőmérsékleten és páratartalom mellett teszik ki, majd megmérik a tapadási erő megtartását.
Érdeklődjön az alkalmazott ragasztó típusáról, és tisztázza, hogy oldószeres vagy vízbázisú-e. Az oldószeres ragasztók általában erősebb kezdeti kötési szilárdságot és jobb hosszú távú tartósságot biztosítanak. A vízbázisú ragasztókat környezetbarát gyártásra használják, de az azonos kötési teljesítmény eléréséhez pontos folyamatirányítás szükséges.
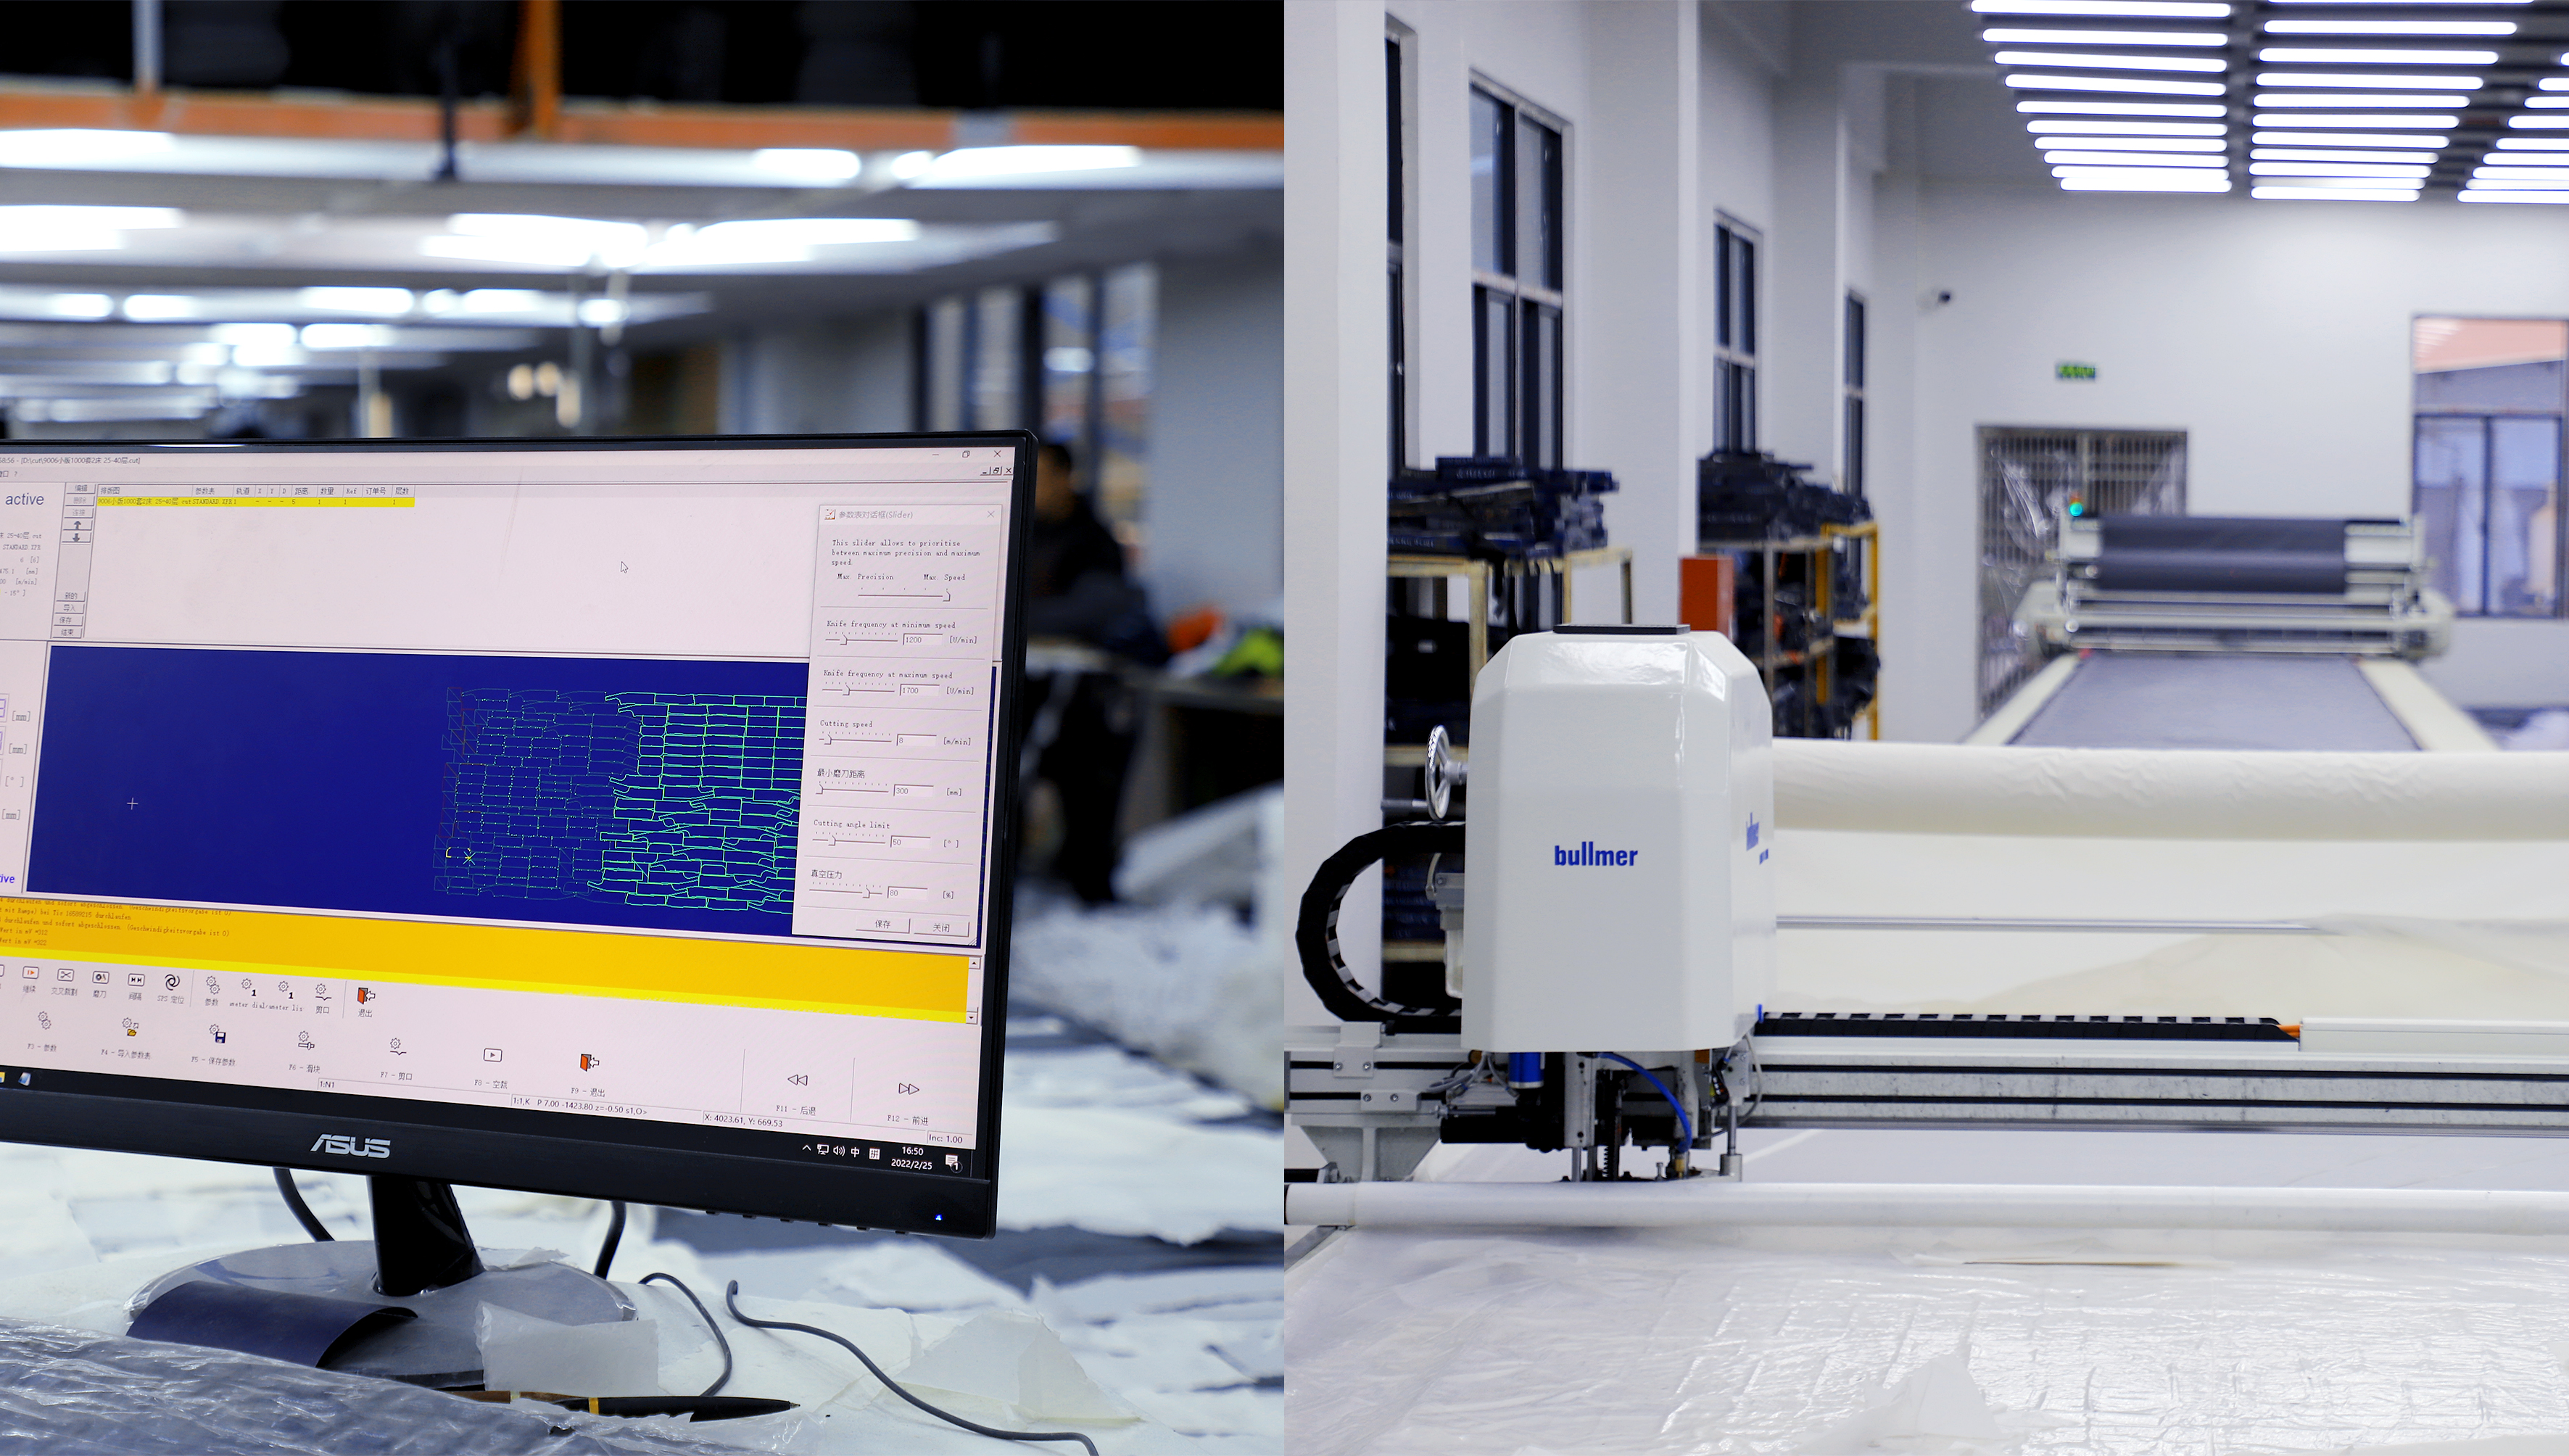
A laminálás során a hőmérséklet és a nyomás határozza meg az összeragadás erősségét. Ha a gyártás során bármelyik érték eltér a megadott értéktől, az összeragadás erőssége csökken. A nagyobb rendeléseket leadó vásárlók ésszerűen kérhetik a laminálási folyamat paramétereinek dokumentációját – például a hőmérséklet-tartományt, a nyomást és az időtartamot – a gyártási minőségi nyilvántartás részeként.
A megkötési idő kritikus fontosságú a diszperziós ragasztóknál. A legtöbb ilyen ragasztóhoz 24–48 óra szükséges meghatározott hőmérséklet- és páratartalom-körülmények között, hogy az összeragadás elérje a megadott szilárdságot. A gyorsított gyártás, amely a laminált anyagot azonnal becsomagolja a felhordás után, dokumentáltan magasabb leválási arányt mutat.
A gyártás utáni tárolási körülmények befolyásolják a laminált anyagokat még a fogyasztó kezébe kerülésük előtt is. A magas hőmérsékleten (40 °C felett) vagy közvetlen napfényben tárolt zsákoknál gyorsulhat a ragasztó anyagának degradációja. A laminált zsákstílusok esetében adjon meg hőmérséklet-szabályozott tárolási és szállítási körülményeket.
A rétegleválás gyártási hiba, nem felhasználói károkozásra visszavezethető igény. Azok a vásárlók, akik rétegleválásos termékeket kapnak, egyértelmű alapot szereznek garanciális igények benyújtására – azonban a hibaelőfordulás időpontjának megállapítása és a gyártási okhoz való kapcsolódásának igazolása dokumentációt igényel.
A laminált textíliatásak kézbesítését megelőzően őrizzen meg öt darabot a termelési tételből, és tárolja őket szokásos körülmények között 90 napig. Vizsgálja meg ezeknek az egységeknek az tapadását 30 naponta. Ha a rétegleválás a szokásos tárolási körülmények mellett 90 napon belül megkezdődik, ezzel alapvető bizonyítékot szerez arról, hogy a hiba gyártási eredetű, nem használatból eredő.
 Aktuális hírek


 EN