×
Odwarstwianie materiału — czyli oddzielenie się warstwy powłoki lub laminatu od podstawowego materiału, powodujące powstawanie grudek, odklejania się lub łuszczenia się na wewnętrznej powierzchni — jest jednym z najbardziej widocznych i irytujących defektów jakości występujących przy produkcji plecaków na laptopy. Zazwyczaj pojawia się 4–9 miesięcy po pierwszym użyciu i szybko się nasila po jego wystąpieniu.
Odwarstwianie jest szczególnie szkodliwe, ponieważ dotyczy wnętrza torby — powierzchni chroniącej sprzęt użytkownika. Odklejająca się wykładzina wewnętrzna uwalnia materiał, który może zadrapać powierzchnię laptopa, zablokować porty urządzeń oraz sprawić, że produkt będzie wyglądał zużyty; użytkownicy zwykle winią za to markę, a nie producenta.
Większość przypadków odwarstwiania w materiałach do plecaków na laptopy wynika z jednej z trzech przyczyn: niewystarczającego naniesienia kleju podczas procesu laminowania, niezgodności chemicznej kleju z podstawowym materiałem lub wykładziną albo niewłaściwego czasu i temperatury utwardzania podczas produkcji.
Tkaniny laminowane poliuretanem (laminaty wewnętrznej warstwy) ulegają uszkodzeniu, gdy klej używany do połączenia folii poliuretanowej z podłożem tkaninowym ulega degradacji w wyniku cykli temperaturowych i gięcia. Jeśli klej nie został w pełni utwardzony w trakcie produkcji, degradacja rozpoczyna się natychmiast i przyspiesza wraz z użytkowaniem.
Degradacja hydrolityczna to przyczyna wtórna, charakterystyczna wyłącznie dla powłok poliuretanowych w wilgotnych środowiskach. Polimery poliuretanowe pochłaniają wilgoć w czasie; na rynkach tropikalnych lub o wysokiej wilgotności powłoka może zacząć się rozkładać już po 12–18 miesiącach, jeśli skład chemiczny poliuretanu nie został dostosowany do danego klimatu. Nie jest to problem jakości produkcyjnej — jest to kwestia specyfikacji materiału, wymagająca dopasowania chemii powłoki do środowiska użytkowania końcowego.
Zażądaj wyników testu wytrzymałości przyczepności od producenta tkaniny dla konkretnego laminatu lub powłoki stosowanej w produkcie. Norma ISO 2411 (test odpadania powłoki z tkaniny) określa siłę potrzebną do oddzielenia powłoki od podstawowej tkaniny, wyrażoną w N/cm. Minimalna wartość 3,5 N/cm stanowi uzasadniony próg dla zastosowań w torbach na laptopy.
Zażądaj wyników testu odporności na hydrolizę (ISO 1419 lub odpowiednik), jeśli torby będą używane lub przechowywane w wilgotnych środowiskach. W tym teście powłokową tkaninę naraża się na podwyższoną temperaturę i wilgotność przez określone okresy, a następnie mierzy się utratę wytrzymałości przyczepności.
Zapytaj, jaki klej jest stosowany oraz czy jest to klej rozpuszczalnikowy czy wodny. Kleje rozpuszczalnikowe zapewniają zazwyczaj wyższą początkową wytrzymałość połączenia oraz lepszą trwałość w długim okresie. Kleje wodne są stosowane w ekologicznych procesach produkcyjnych, ale wymagają precyzyjnej kontroli procesu, aby osiągnąć porównywalną wydajność klejenia.
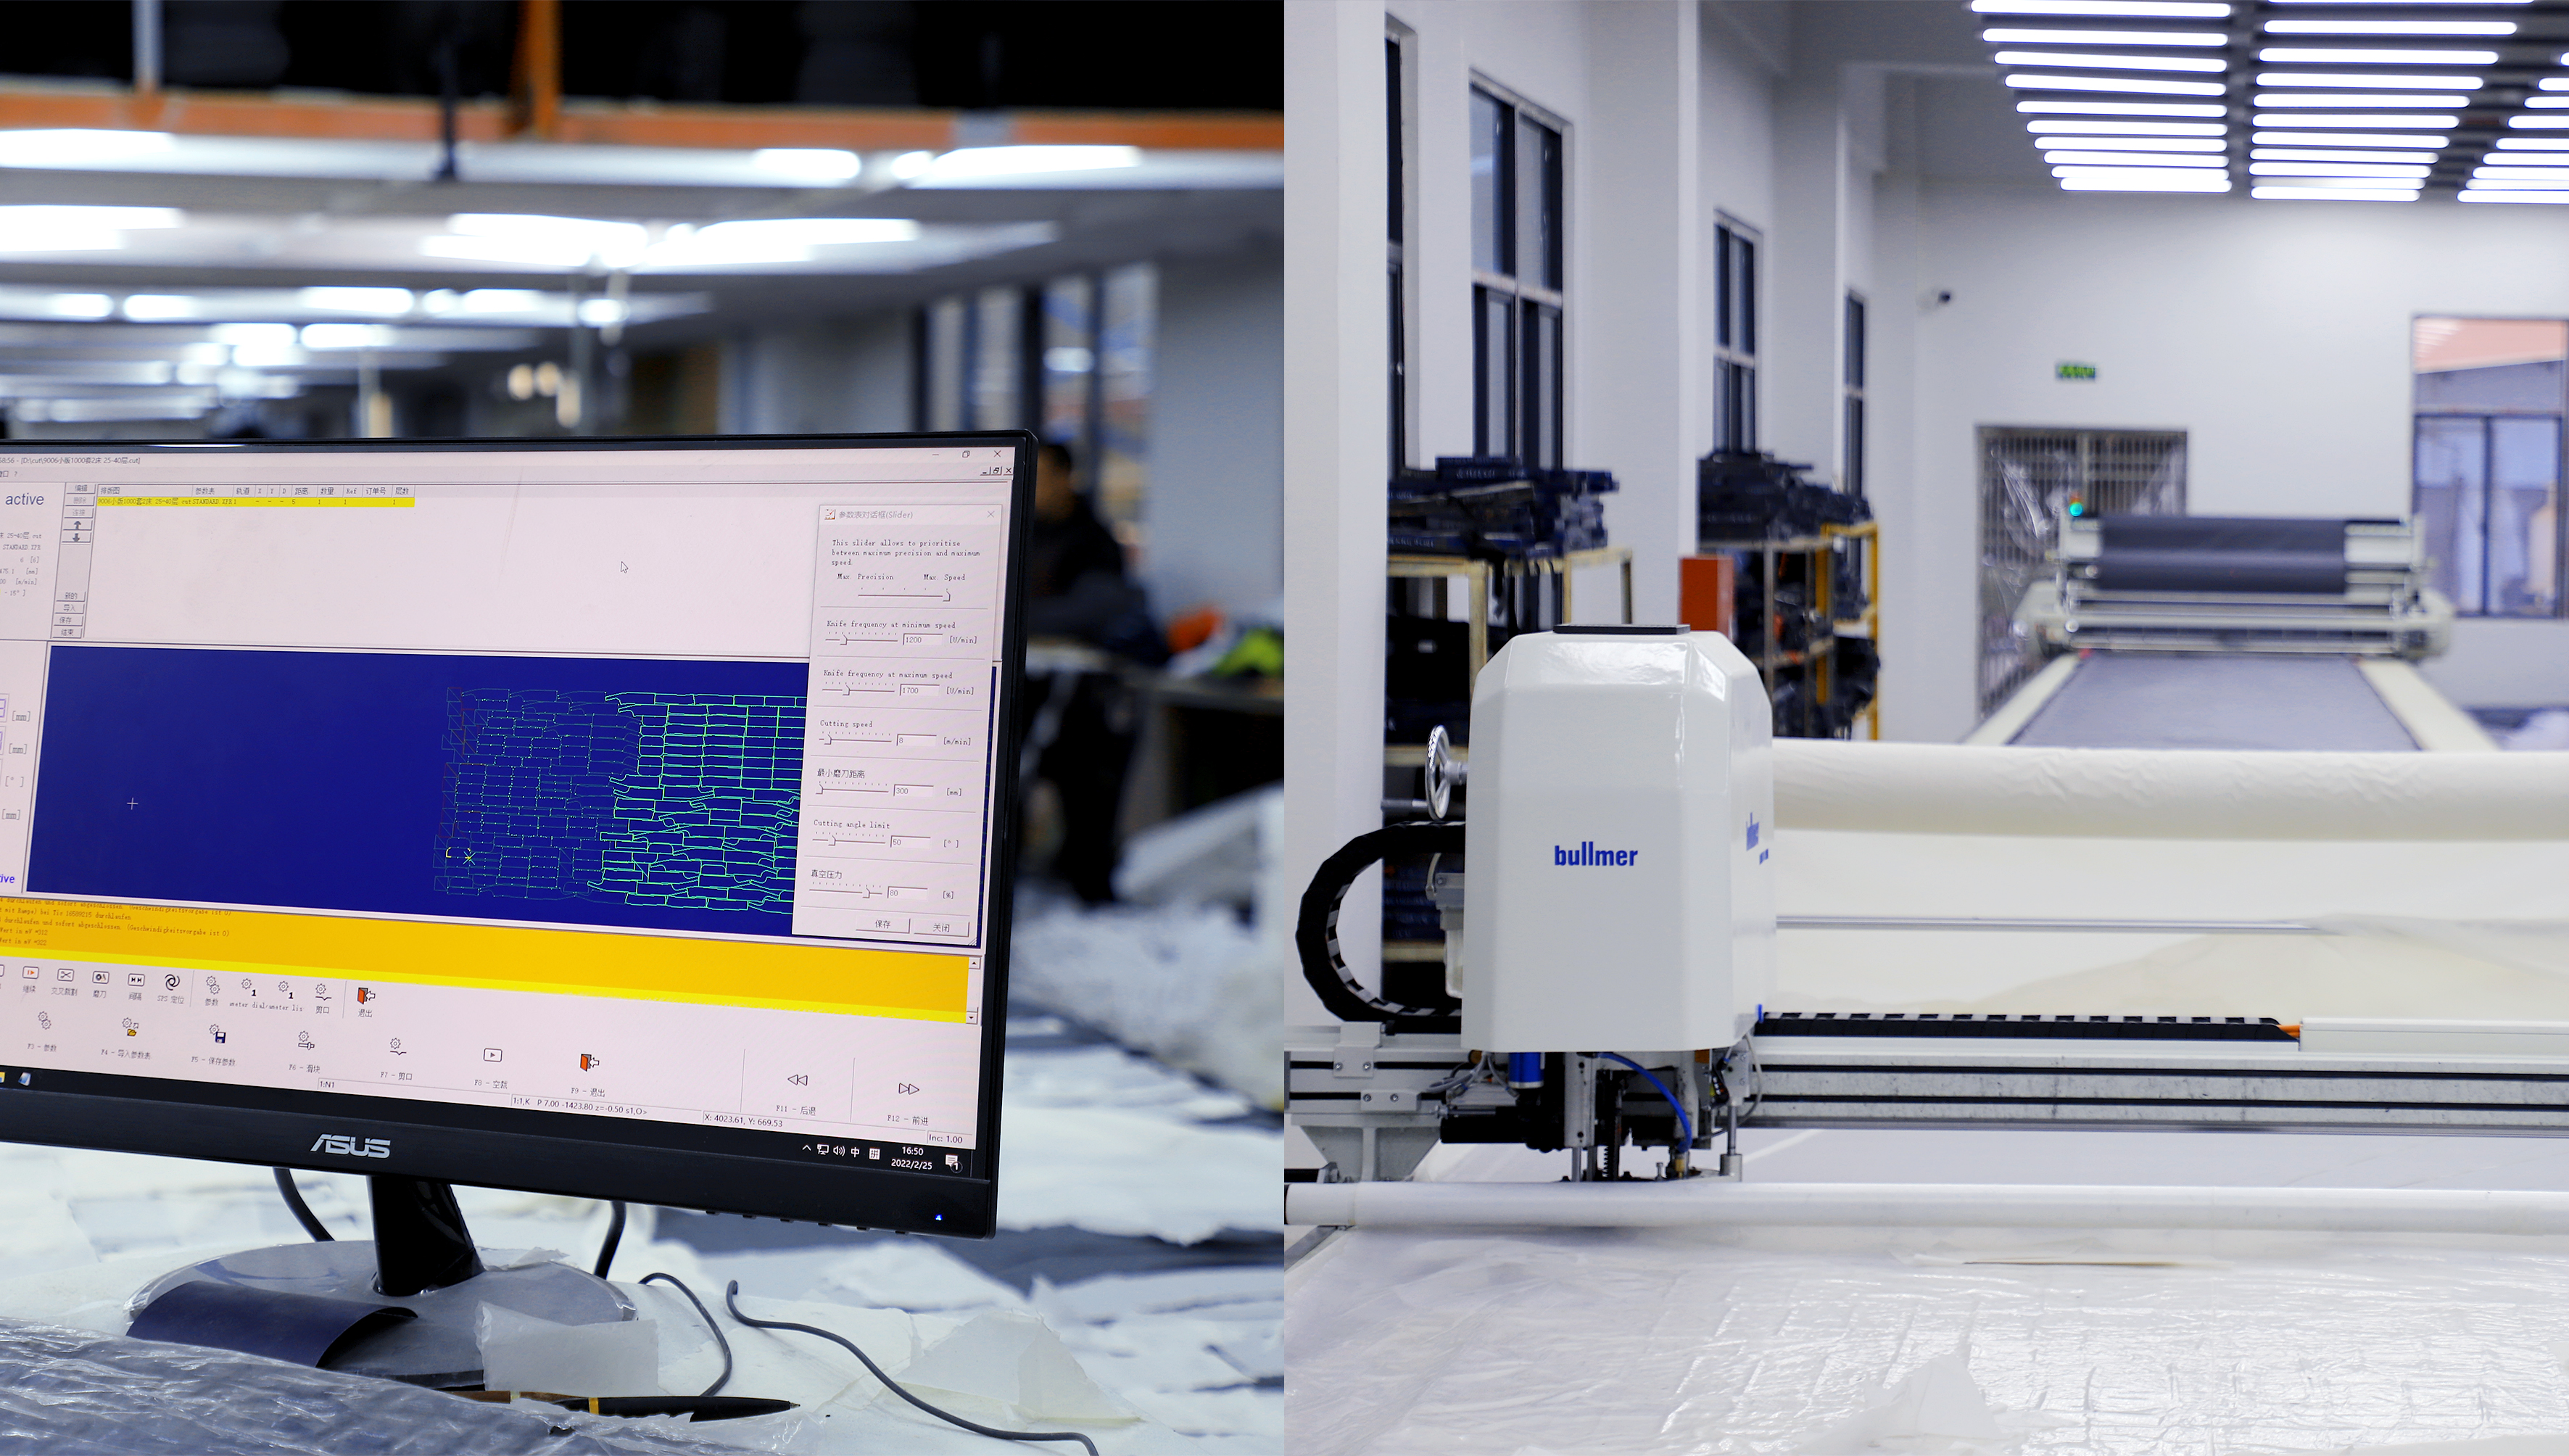
Temperatura i ciśnienie podczas laminowania określają wytrzymałość połączenia. Jeśli którykolwiek z tych parametrów odbiega od specyfikacji w trakcie produkcji, wytrzymałość przyczepności spada. Dla zakupujących realizujących znaczne zamówienia uzasadnione jest żądanie dokumentacji parametrów procesu laminowania — zakresu temperatury, ciśnienia oraz czasu utrzymywania — jako części rejestrów jakości produkcyjnej.
Czas utwardzania ma kluczowe znaczenie dla klejów rozpuszczalnikowych. Większość z nich wymaga 24–48 godzin przy określonej temperaturze i wilgotności, zanim połączenie osiągnie deklarowaną wytrzymałość. Przyspieszona produkcja, w której laminowane materiały są pakowane natychmiast po nałożeniu kleju, wiąże się z udokumentowanym wyższym wskaźnikiem odwarstwiania.
Warunki przechowywania po produkcji wpływają na laminowane materiały jeszcze przed dotarciem do konsumenta. Worki przechowywane w wysokiej temperaturze (powyżej 40°C) lub na bezpośrednim słońcu podczas transportu mogą ulec przyspieszonej degradacji kleju. Należy określić warunki przechowywania i transportu z kontrolowaną temperaturą dla stylów worków laminowanych.
Odwarstwianie to wada produkcyjna, a nie szkoda spowodowana przez użytkownika. Klienci otrzymujący produkty ulegające odwarstwianiu mają wyraźne podstawy do zgłoszenia roszczenia gwarancyjnego — jednak ustalenie chronologii uszkodzenia oraz powiązania go z przyczyną produkcyjną wymaga dokumentacji.
Przed przyjęciem dostawy torebek z laminowanego materiału zachowaj pięć sztuk z danej partii produkcyjnej i przechowuj je w warunkach standardowych przez 90 dni. Testuj przyczepność tych sztuk co 30 dni. Jeśli odwarstwianie rozpocznie się w ciągu 90 dni przy standardowych warunkach przechowywania, uzyskasz podstawowe dowody na to, że przyczyną uszkodzenia jest produkcja, a nie sposób użytkowania.
 Gorące wiadomości


 EN