×
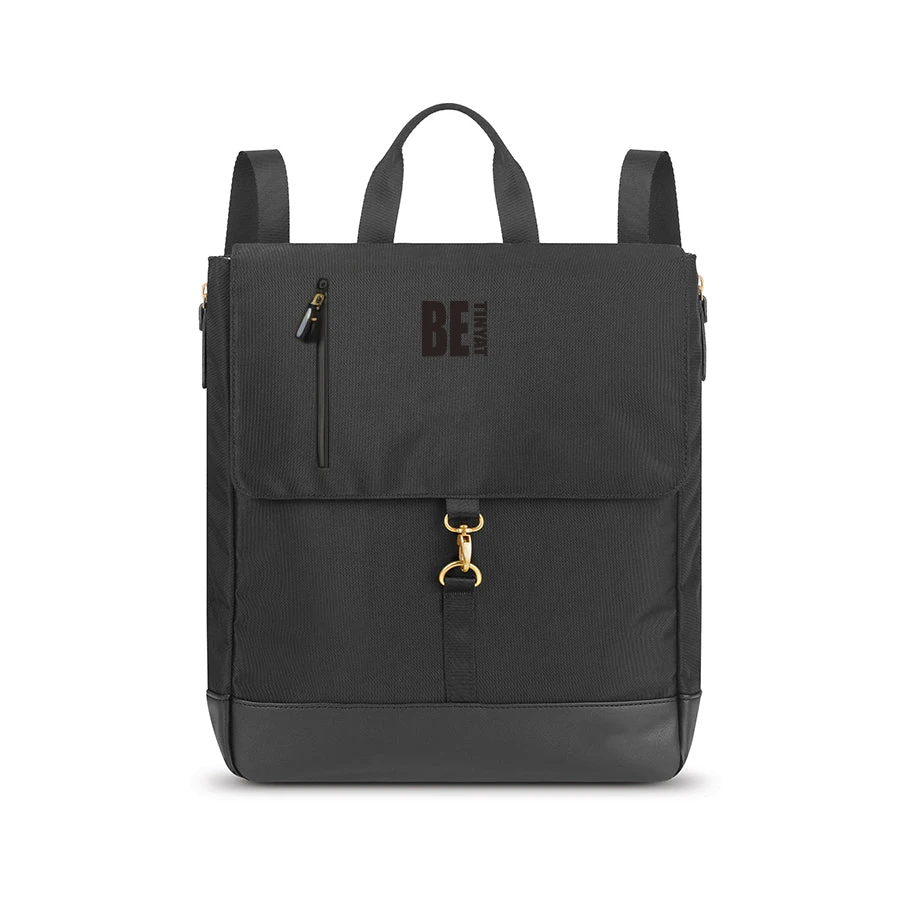
Anpassad hårdvara – till exempel märkta dragkedjor, logotyppräglade spännen och proprietära stängningsmekanismer – skiljer åt en laptopryggsäck på produktplan. För varumärken som investerar i kategorin laptopväska som ett uttryck för varumärket snarare än som en kommoditprodukt är anpassad hårdvara ett meningsfullt tecken på premiumkvalitet.
Beslutet kräver förståelse för verktygsinvesteringen, de minimimängder som är kopplade till tillverkning av anpassad hårdvara samt konsekvenserna för ledtiden innan man begär anpassad hårdvara i en produktutvecklingsplan.
Anpassad hårdvara kräver verktyg – metallformar som används för att gjuta eller stansa hårdvarudelarna. Verktyg är en engångsinvestering per hårdvardesign. När verktygen finns på plats innebär efterföljande produktionsomgångar av samma hårdvara endast material- och produktionskostnader.
Typiska verktygskostnader för hårdvara till laptopryggsäckar:
Anpassad dragkedja (zinklegering, tryckgjuten): Verktygskostnad 300–800 USD per dragkedjadesign. Högre kostnad för komplexa former eller flerdelsmonteringar.
Anpassad spänne (plast, injekterad): Verktygskostnad 500–1 200 USD per spändesign. Verktyg för plastinjektion är dyrare än enkla verktyg för zinkgjutning på grund av formens komplexitet.
Logotyp-tryckdämpad D-ring eller glidreglage: Verktygskostnad 200–500 USD, eftersom anpassningen endast gäller ytbearbetning av en standardform snarare än en anpassad form.
Verktygsäganderätt: fastställ skriftligt att köparen äger verktygen. Verktyg som betalats av köparen men som ägs av fabriken är verktyg som köparen inte kan överföra till en annan leverantör.
Tillverkare av hårdbutik har egna MOQ:er, separerade från bagfabrikens MOQ. Dessa utgör en minimigräns för projekt med anpassad hårdbutik som köpare ofta underskattar.
Tryckgjuten zinkhårdbutik: MOQ vanligtvis 500–1 000 delar per design. Vid en dragkedja per väska innebär detta minst 1 000 väskor.
Formpressad plasthårdvara: MOQ är vanligtvis 1 000–2 000 stycken per design på grund av högre krav på verktygsamortering.
Anpassade vävda etiketter och värmeöverföringspatchar: lägre MOQ (100–500 stycken) och kortare ledtider, vilket gör dem tillgängliga även för mindre beställningar.
Om din målbeställningsmängd ligger under MOQ för hårdvaran måste du antingen justera upp din beställningsmängd, förhandla med hårdvarutillverkaren om en högre styckpris vid lägre mängd eller byta till en standardhårdvarulösning med ytanpassning.
Lägg till 45–60 dagar till din vanliga produktionsledtid när anpassad hårdvara används för första gången. Detta omfattar: verktygsdesign och godkännande (10–14 dagar), verktygstillverkning (20–30 dagar), provproduktion och godkännande av hårdvaran (7–10 dagar) samt leverans av produktionspartiet till väskfabriken.
Vid återupprepad beställning med befintlig verktygsmaskin minskar ledtiden för hårdvara till produktionstiden och leveranstiden för hårdvaran – vanligtvis 20–30 dagar för standardkvantiteter.
Ledtiden för hårdvara löper parallellt med materialinköpet i produktionsplaneringen, inte sekventiellt. En fabrik som påbörjar hårdvaruproduktionen samtidigt som tyginköp sker undviker att lägga hela hårdvaruledtiden till väskproduktionsplaneringen.
Vem tillverkar hårdvaran? Begär namn och plats för hårdvaruleverantören. Vissa väskfabriker har egen hårdvarutillverkning; de flesta köper in från specialiserade hårdvarutillverkare. Att veta vem som tillverkar hårdvaran hjälper dig att bedöma kvalitet och ledtid oberoende av varandra.
Vad är styckkostnaden vid målkvantiteten, och hur ändras den vid 2× respektive 0,5× kvantitet? Att förstå kostnadskurvan hjälper dig att modellera projektets ekonomi under olika volymscenarier.
Vilka ytytor finns tillgängliga och vilka är hållbarhetskonsekvenserna? Elektropläterade ytor (guld, silver, nickel, krom) är de vanligaste. Lacker med pulverlack och fysisk ångdeposition (PVD) erbjuder bättre skrapresistens. Bekräfta hållbarhetsförväntningarna i förhållande till den miljö där produkten troligen kommer att användas.
 Senaste nyheterna


 EN