실의 굵기와 바느질 밀도는 대부분의 구매 주문서에 명시되지 않으며 제품 사진에서도 확인할 수 없는 사양이다. 그러나 이 두 요소는 노트북 백팩이 일상적인 사용 중에도 견고하게 유지될지, 아니면 1년 이내에 봉제 부위가 손상될지 직접적으로 결정한다.
바느질 밀도는 인치당 바늘질 수(SPI) 또는 센티미터당 바늘질 수로 측정되며, 봉제 부위를 고정하는 실의 교차 고리 수를 나타낸다. SPI가 8인 봉제선은 SPI가 4인 봉제선보다 인치당 실 고리 수가 두 배 많다는 뜻이다. 하중이 가해질 때, 더 높은 밀도의 봉제선은 응력을 더 많은 고리에 분산시켜 각 고리가 받는 하중을 줄이고, 결과적으로 봉제 부위의 수명을 연장한다.
노트북 백팩의 하중 지지 봉제 부위 — 어깨끈 부착부, 본체 측면 봉제선, 바닥 봉제선 — 에는 8~12 SPI가 적절한 범위이다. 8 SPI 미만일 경우, 지속적인 하중 지지 용도로는 바느질 밀도가 부족하다.
장식용 봉제선 및 비구조용 봉제에는 6~8 SPI가 적절하다. 장식용 봉제선을 더 높은 밀도로 실행하면 기능적 이점 없이 비용만 증가한다.
가방의 마감 가장자리(직물이 풀어지는 것을 방지하는 부분)에 사용되는 에지 바인딩 및 보강 테이프의 경우, 10~12 SPI가 적절하다. 낮은 봉제 밀도에서는 에지 바인딩이 손상되어 직물이 빠르게 풀어지며, 이는 주 패널 직물로 급속히 확산된다.
이 수치들은 산업용 재봉기에서 일반적인 록스티치를 전제로 한다. 체인스티치 구조는 다른 밀도 기준을 따르며, 실이 끊어질 때 풀리는 방식도 다르다. 시각적으로 동일한 밀도를 가진 체인스티치 봉제선은 록스티치 봉제선보다 훨씬 낮은 강도를 갖는다.
실 굵기(산업 규격에서는 '티켓 번호' 또는 '텍스(Tex)'라고 함)는 실의 두께를 결정한다. 굵은 실(낮은 티켓 번호 또는 높은 텍스 값)은 한 봉제당 인장 강도를 높이지만, 더 큰 바늘 크기를 필요로 하며 봉제선이 더 눈에 띈다.
600D 이상의 겉감 원단에서 주요 이음매에는 T-70(텍스 70) 또는 T-90 폴리에스터 실을 사용하는 것이 적절하다. 장식용 위쪽 바느질에는 미세한 외관을 주는 T-50 실이 적합하다. 하중을 받는 이음매에 T-30 이하의 가벼운 실을 사용하는 것은 비용 절감을 위한 조치로, 이음매 강도를 20–35% 낮춘다.
폴리에스터 실은 아웃도어 및 가방 용도의 표준이다. 면 실보다 자외선 저항성과 습기 저항성이 뛰어나며, 세탁 시 눈에 띄게 수축하지 않는다. 나일론 실은 더 높은 신축성(반복적으로 구부러지는 이음매에 유용함)과 더 높은 인장 강도를 제공하지만, 폴리에스터보다 가격이 비싸고 자외선 안정성은 낮다.
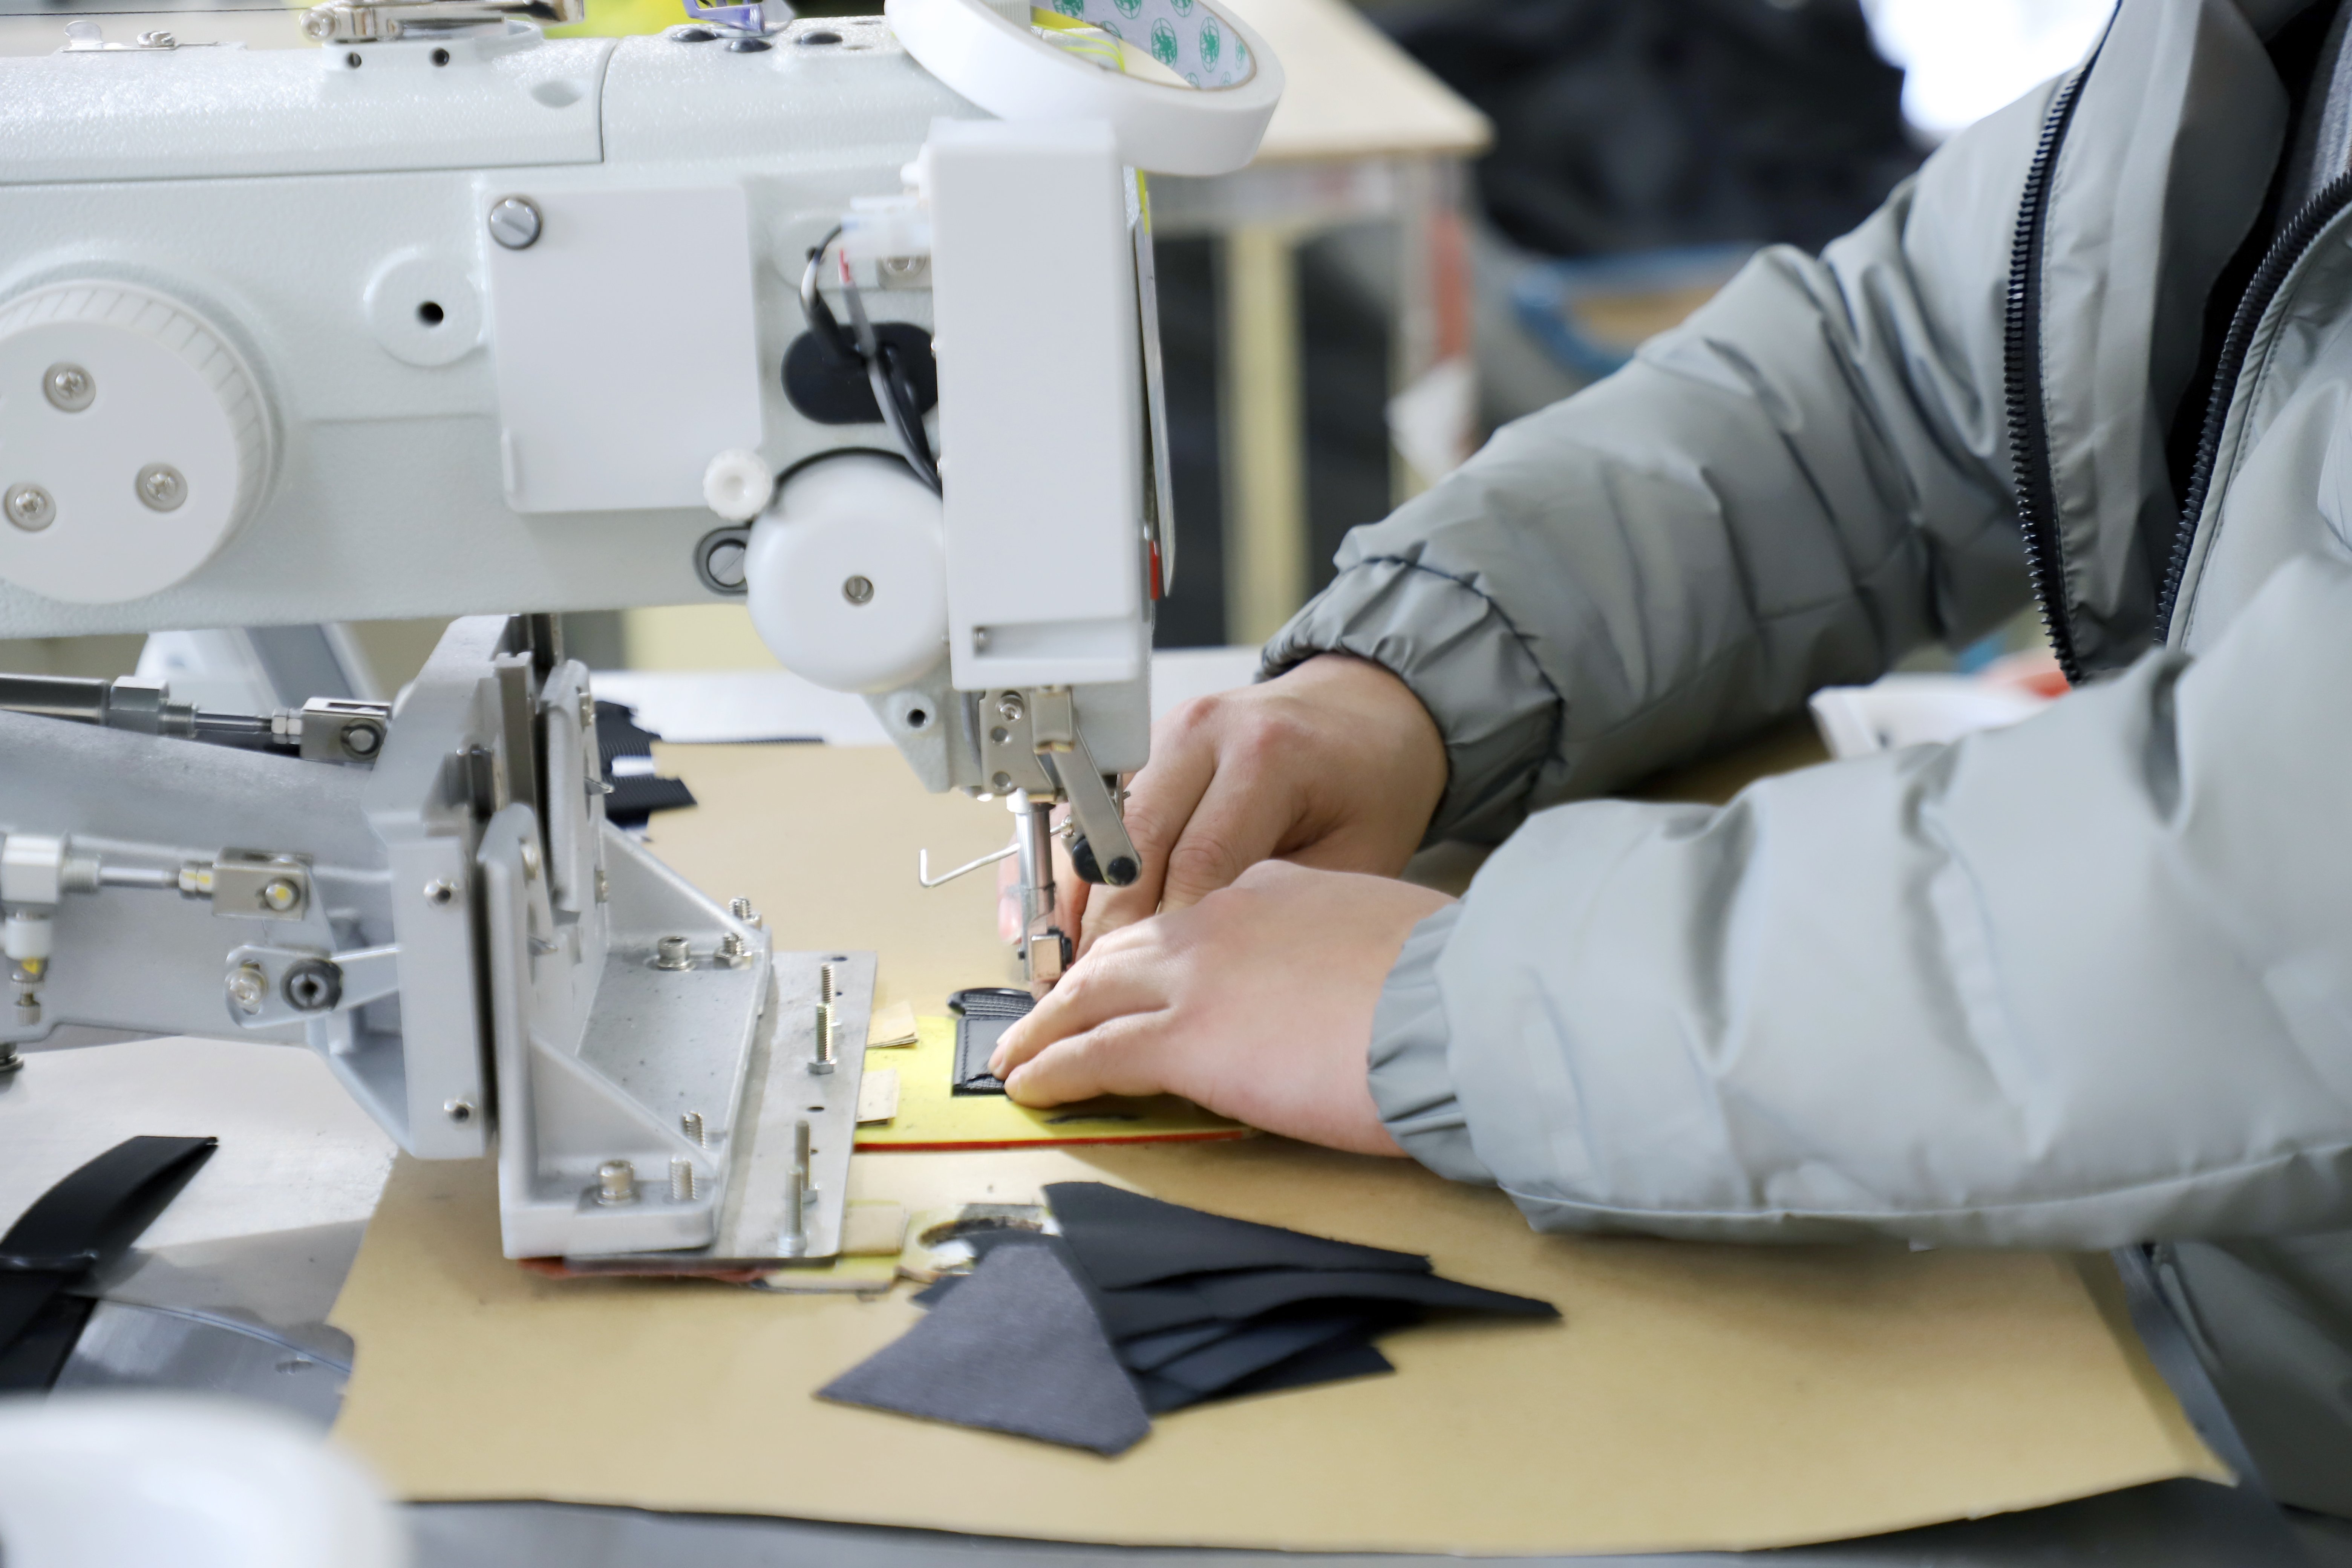
노트북 백팩에서 가장 높은 위험도를 지닌 세 개의 이음매 위치는 어깨 끈 부착점, 바닥 이음매(바닥 패널과 본체가 만나는 부분), 그리고 지퍼 부착 이음매이다.
스트랩 부착 실패는 치명적이다 — 떨어진 가방으로 인해 노트북과 모든 내용물이 바닥으로 떨어진다. 이러한 이음매는 최대 실 밀도(10~12 SPI)로 규정해야 하며, 박스-X 보강 및 실 굵기는 최소 T-70 이상이어야 한다.
바닥 이음매 실패는 점진적이다 — 가방을 반복적으로 단단한 표면 위에 올려놓을 때 이음매가 아래쪽에서 위쪽으로 천천히 벌어진다. 바닥 이음매 외부에 보강 테이프를 부착하고, 이음매 자체는 10 SPI로 규정하면 바닥 이음매 수명을 크게 연장할 수 있다.
지퍼 부착 이음매는 당김 끝 정지부에서 실패한다 — 지퍼가 끝나고 지퍼 테이프가 가방에 바느질되는 지점이다. 모든 지퍼 부착부 양 끝에 바타크 보강(고밀도 블록 스티치)을 규정하면 가장 흔한 지퍼 프레임링 실패를 방지할 수 있다.
프로덕션 이전 샘플의 스티치 밀도를 루러와 확대경을 사용해 인치당 스티치 수로 측정합니다. 스트랩 부착부 봉제선과 바닥 봉제선에 집중하세요. 이 작업은 5분이 소요되며, 루러 외에는 추가 장비가 필요하지 않습니다.
공장 품질 문서에서 10배 확대 사진으로 촬영한 스트랩 부착 박스-X 봉제선 사진을 요청하세요. 이 배율에서는 봉제 밀도 편차가 즉시 식별됩니다.
양산 수량의 경우, 공장이 제조 중 품질 검사 기록에 봉제 밀도를 포함하도록 요청하세요. 이는 양산 라인 샘플에 대해 봉제 밀도가 사양을 충족함을 문서로 입증하는 절차이며, 프로덕션 이전 프로토타입에만 적용되는 것이 아닙니다.
 최신 뉴스
2025-01-24
2025-01-23
2025-01-22


 EN