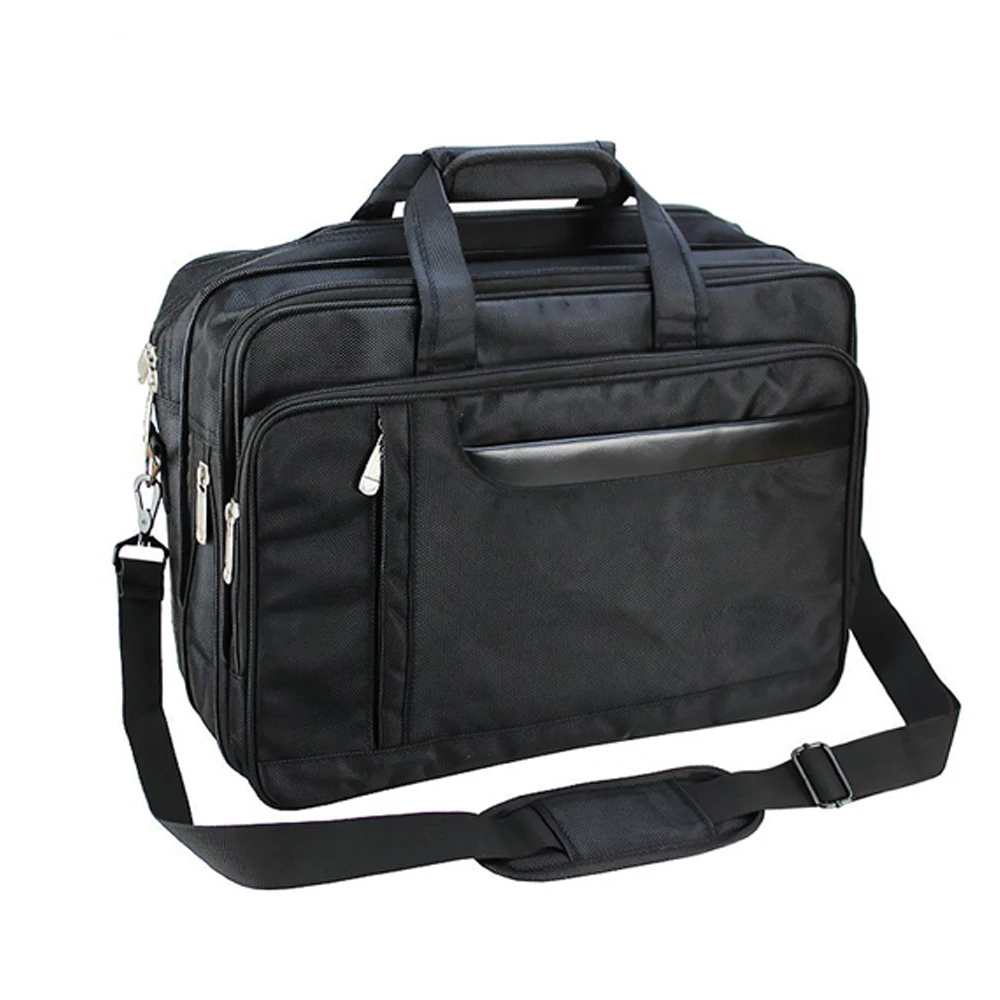
×
La fase de muestreo es el punto de control de calidad más importante en todo el proceso de producción, y también es la fase que con mayor frecuencia se apresura. Los compradores, presionados por los plazos calendáricos para cumplir con las fechas de lanzamiento, aprueban muestras con deficiencias conocidas. Las fábricas, presionadas comercialmente para iniciar la producción, avanzan rápidamente a través de los ciclos de revisión.
El resultado es predecible: las deficiencias que eran visibles y corregibles en la fase de muestreo llegan a volúmenes de producción en masa, donde su corrección cuesta 10 a 50 veces más de lo que habría costado durante el muestreo.
Muestra proto (muestra de desarrollo): La primera interpretación física del documento de especificaciones de diseño. Por lo general, se fabrica con un material de desarrollo que puede no coincidir con la especificación final. Se utiliza para confirmar el método de construcción, la distribución de bolsillos y el conjunto de funciones. No sirve como referencia de calidad; no la utilice como estándar para la coincidencia de color o material.
Muestra para sala de ventas (SMS): fabricada con materiales y construcción de intención productiva. Se utiliza para presentaciones comerciales y aprobaciones de compradores. Esta muestra debe coincidir con el estándar final de producción en cuanto a material, color y construcción.
Muestra previa a la producción (PPS): fabricada con los materiales reales adquiridos para el pedido. Este es el punto crítico de control de calidad: la PPS debe ser aprobada antes de iniciar la producción en masa. Cualquier deficiencia detectada en la PPS aparecerá en la producción en masa, a menos que se corrija expresamente.
Muestra del inicio de la producción (TOP): las primeras unidades salidas de la línea de producción. Se utiliza para verificar que la producción en masa coincida con la PPS aprobada. Si la TOP presenta desviaciones respecto a la PPS, la producción debe detenerse hasta identificar y corregir la causa.
Conformidad dimensional: Medir cada dimensión crítica —altura total, anchura, profundidad y dimensiones interiores del compartimento para portátil— comparándolas con la especificación del paquete técnico. Un compartimento para portátil que sea 2 mm más estrecho que lo especificado podría no alojar el modelo de portátil previsto. Verificar las dimensiones; no estimarlas.
Coincidencia de materiales: Comparar el color del tejido, su tacto y su textura superficial con la muestra aprobada. Bajo tres fuentes de luz: luz diurna, fluorescente (tienda minorista) e incandescente (hogar/oficina). Los pares metameristas —que coinciden bajo una fuente de luz pero no bajo otra— son un problema frecuente en tejidos teñidos.
Calidad de la confección: Tirar de todas las costuras, someter a esfuerzo todos los puntos de fijación, operar todas las cremalleras 50 veces y cargar la bolsa hasta su capacidad máxima, examinando luego cualquier deformación. Estas pruebas requieren 20 minutos y revelarán problemas estructurales que una inspección visual pasaría por alto.
Una solicitud de revisión de muestra que dice "la calidad no es buena" recibe una respuesta genérica. Una solicitud de revisión que dice "el deslizador de la cremallera del compartimento principal entra en contacto con la cinta de la cremallera en la esquina superior derecha de la trayectoria de deslizamiento, causando fricción y posible fallo de la cremallera — por favor, ajuste el perfil del deslizador o la tensión de la cinta de la cremallera" recibe una corrección específica.
Documente cada deficiencia con una fotografía, una medición y una corrección específica requerida. Envíe nuevamente la muestra marcada junto con la solicitud escrita de revisión. Esto crea un historial documental que evita ambigüedades en las revisiones y establece responsabilidad si el mismo problema aparece durante la producción en masa.
Para una nueva relación con una fábrica o una nueva categoría de estilo: planifique al menos tres rondas de revisión. La primera muestra establece el enfoque de construcción; la segunda aborda las correcciones iniciales y revela problemas secundarios; la tercera confirma que las correcciones se implementaron correctamente.
Para una fábrica establecida con un estilo repetitivo: uno o dos ciclos de revisión es realista.
Cada ciclo de revisión añade de 10 a 14 días al cronograma previo a la producción. Incluya este tiempo en su calendario de compras —no como margen de maniobra, sino como tiempo planificado. Acelerar los ciclos de revisión para cumplir con la fecha de inicio de la producción es una de las causas más comunes de fallos de calidad en la producción en masa.
 Noticias de actualidad


 EN