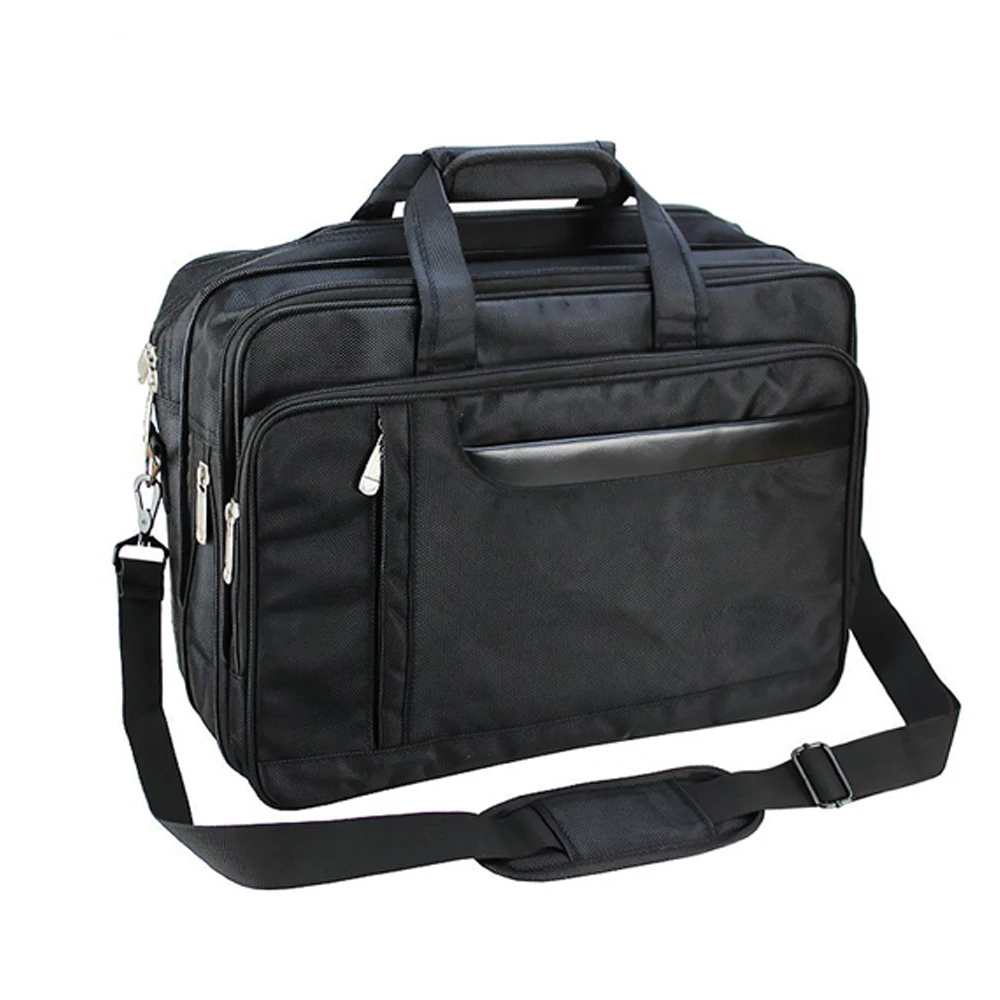
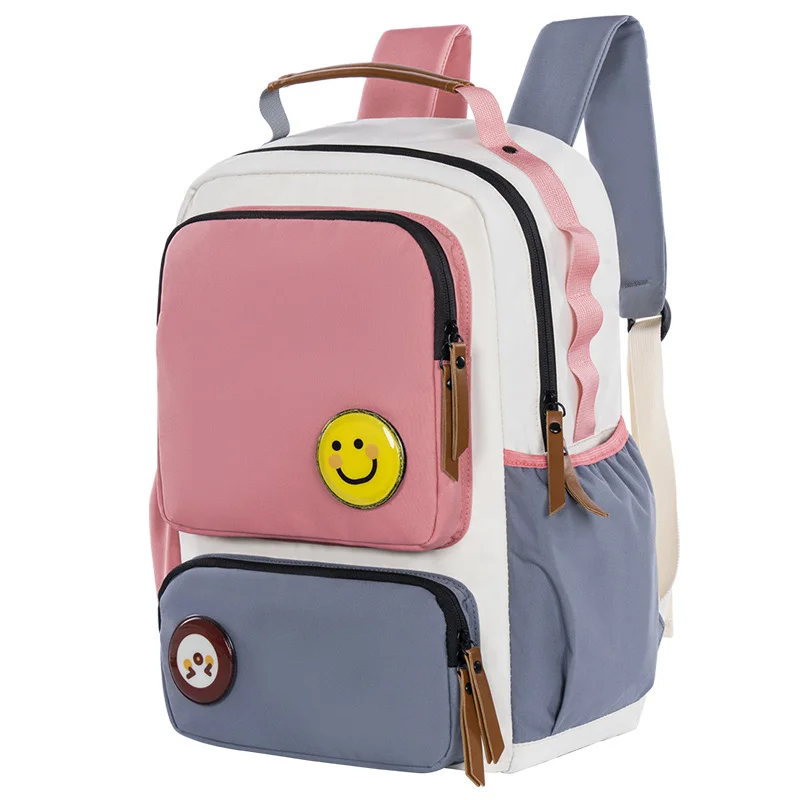
×
Provtagningssteget är den viktigaste kvalitetskontrollpunkten i hela produktionsprocessen, och det är också steget som oftast görs i hast. Köpare som står under tidspress för att nå lanseringsdatum godkänner prover trots kända brister. Fabriker som står under kommersiellt tryck att påbörja produktionen går snabbt igenom revisionscyklerna.
Resultatet är förutsägbart: brister som var synliga och kunde åtgärdas vid provtagningen dyker upp i massproduktionskvantiteter, där korrigeringen kostar 10–50 gånger mer än den skulle ha gjort under provtagningen.
Prototypprov (utvecklingsprov): Den första fysiska tolkningen av designspecifikationen. Tillverkas vanligtvis i ett utvecklingsmaterial som kanske inte stämmer överens med den slutgiltiga specifikationen. Används för att bekräfta konstruktionsansats, ficklayout och funktionsuppsättning. Inte en kvalitetsreferens — använd det inte som standard för färg- eller materialmatchning.
Försäljningsutställningsprov (SMS): Tillverkat i material och med konstruktion som avser produktionen. Används för försäljningspresentationer och köparens godkännande. Detta prov ska motsvara den slutgiltiga produktionsstandarden vad gäller material, färg och konstruktion.
Förproduktionsprov (PPS): Tillverkat av de faktiska produktionsmaterial som köpts in för beställningen. Detta är den avgörande kvalitetskontrollen – PPS måste godkännas innan massproduktionen påbörjas. Eventuella brister som upptäcks i PPS kommer att återkomma i massproduktionen om de inte uttryckligen åtgärdas.
Första-produktionsprov (TOP): De första enheterna från produktionslinjen. Används för att verifiera att massproduktionen överensstämmer med det godkända PPS:et. Om TOP avviker från PPS bör produktionen stoppas tills orsaken har identifierats och åtgärdats.
Måttenhetsöverensstämmelse: Mät varje kritisk mått – total höjd, bredd, djup samt inre mått för laptopfack – mot teknikpaketets specifikation. Ett laptopfack som är 2 mm smalare än specificerat kan t.ex. inte rymma den avsedda laptopmodellen. Verifiera måtten – uppskatta dem inte.
Materialöverensstämmelse: Jämför tygets färg, taktil känsla och ytyta mot det godkända provet. Under tre olika belysningskällor: dagsljus, fluorescerande (butik) och glödlampa (hem/kontor). Metameriska par som stämmer överens under en belysningskälla men inte under en annan är ett vanligt problem vid färgade tyger.
Konstruktionskvalitet: Dra i alla sömmar, belasta alla fästpunkter, öppna och stäng alla dragkedjor 50 gånger samt fyll väskan till maxkapacitet och undersök den på deformation. Dessa tester tar 20 minuter och avslöjar strukturella brister som visuell granskning missar.
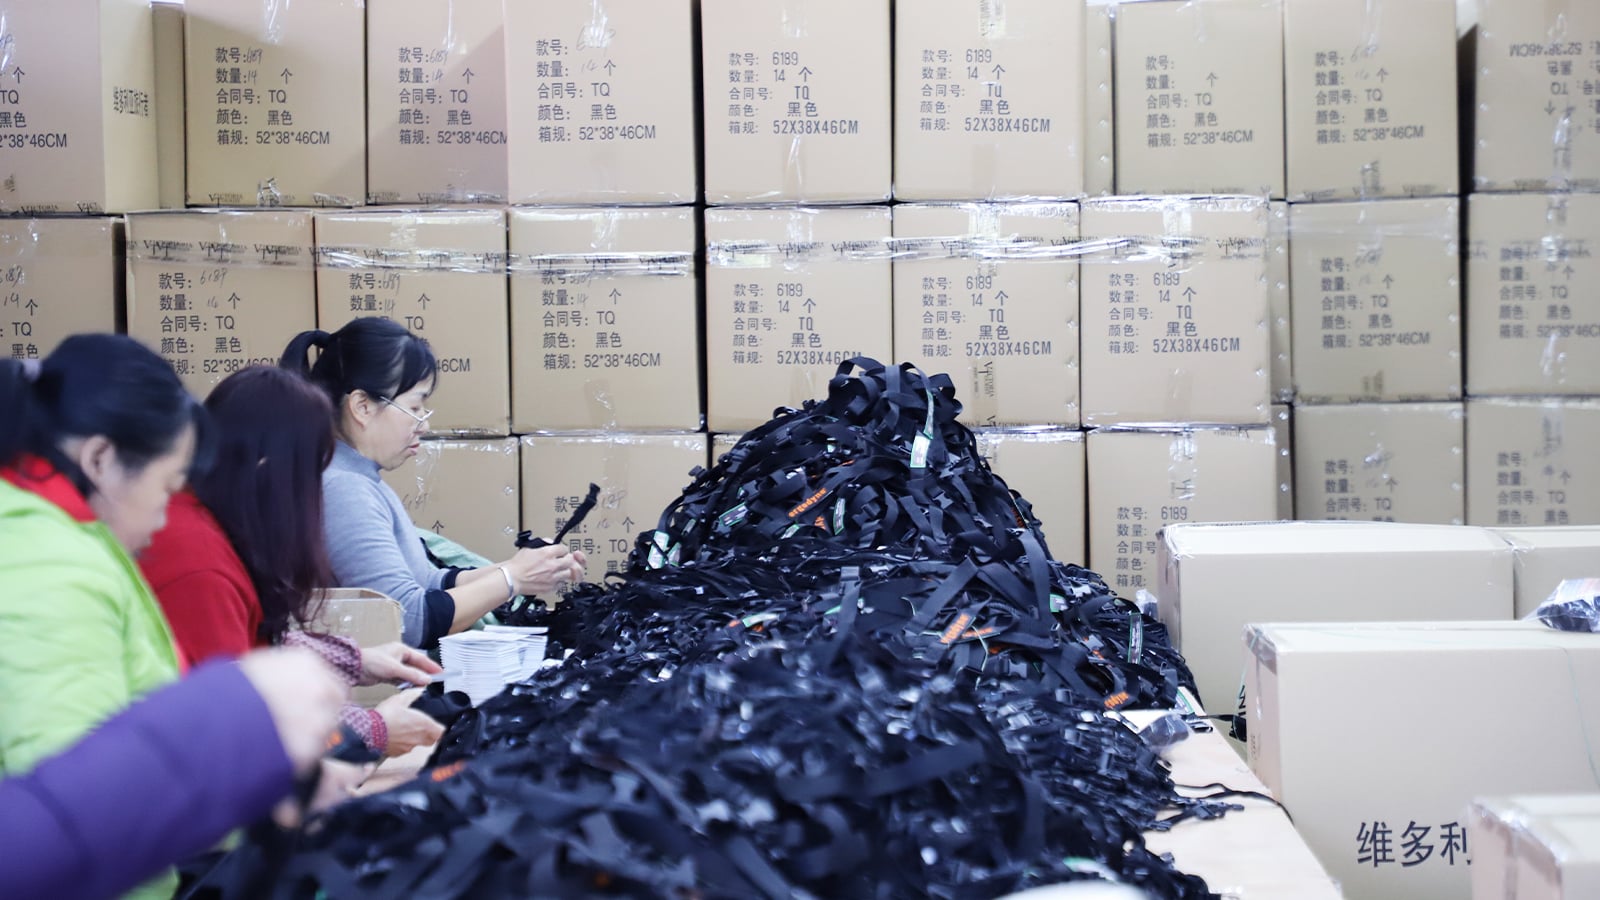
En provrevisionsförfrågan som säger "kvaliteten är inte bra" får ett generellt svar. En provrevisionsförfrågan som säger "dragkedjans glidare i huvudfacket nuddar dragkedjans band i övre högra hörnet av glidbanan, vilket orsakar friktion och potentiell dragkedjefel – justera glidarens profil eller spänningen i dragkedjans band" får en målgrupperad åtgärd.
Dokumentera varje brist med en bild, en mätning och en specifik krävd korrigeringsåtgärd. Skicka tillbaka det markerade provet tillsammans med den skriftliga revisionsförfrågan. Detta skapar en pappersspårning som förhindrar oklarheter kring revisioner och etablerar ansvarsutkrävning om samma problem uppstår vid massproduktion.
För ett nytt fabriksförhållande eller en ny stilkategori: planera minst tre revisionsomgångar. Det första provet fastställer konstruktionsansatsen; det andra adresserar de initiala korrigeringarna och avslöjar sekundära problem; det tredje bekräftar att korrigeringarna har genomförts korrekt.
För en etablerad fabrik med en återkommande modell: En till två granskningsomgångar är realistiskt.
Varje granskningsomgång lägger till 10–14 dagar på tidsplanen innan produktionen startar. Inkludera detta i ditt inköpschema – inte som bufferttid, utan som planerad tid. Att skynda på granskningsomgångarna för att nå ett produktionsstartdatum är en av de vanligaste orsakerna till kvalitetsfel vid massproduktion.
 Senaste nyheterna


 EN