×
Етапът на пробното производство е най-важният контролен пункт за качество в целия производствен процес и същевременно е етапът, който най-често се извършва набързо. Покупателите, които са под времеви натиск да спазят датите за стартиране, одобряват пробни изделия с известни недостатъци. Фабриките, които са под комерсиален натиск да започнат производството, бързат през циклите на корекции.
Резултатът е предвидим: недостатъците, които са били видими и поправими по време на етапа на пробното производство, се появяват в масовото производство в големи количества, където поправката струва 10–50 пъти повече, отколкото би струвала по време на пробното производство.
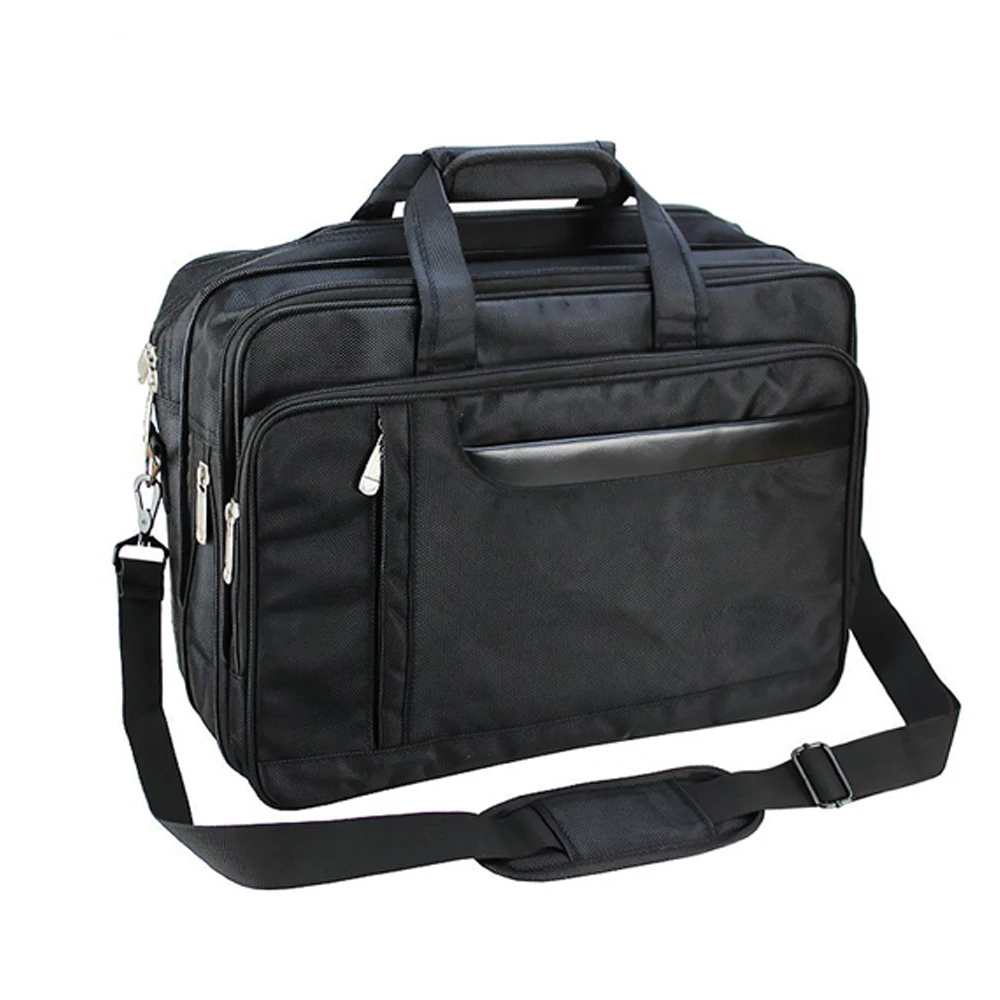
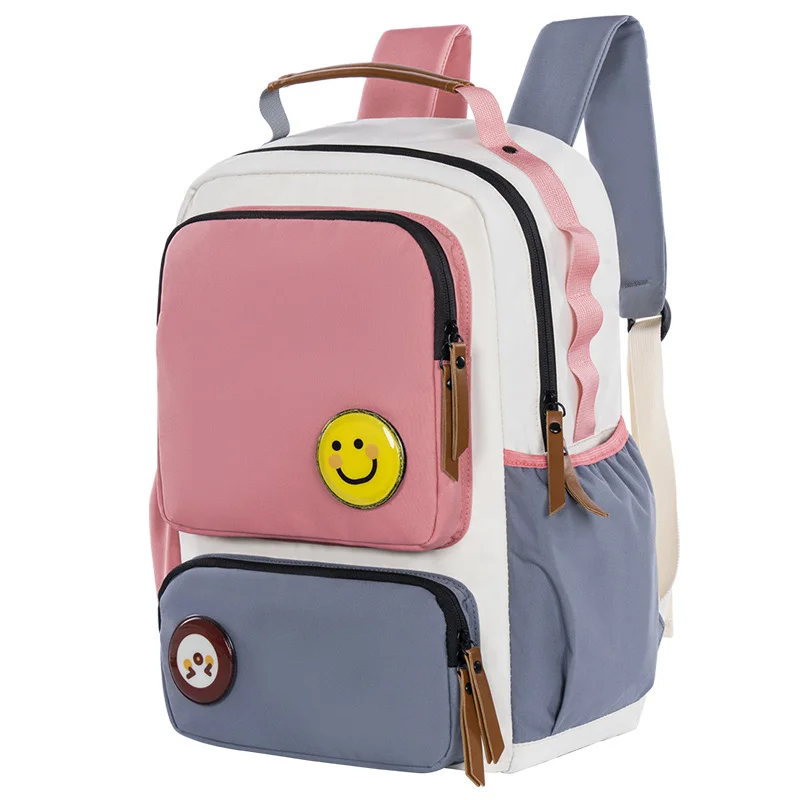
Прототипна проба (разработческа проба): Първата физическа интерпретация на проектното описание. Обикновено се изготвя от разработчески материал, който може да не съответства на окончателната спецификация. Използва се за потвърждаване на конструктивния подход, разположението на джобовете и набора от функции. Не е референтен образец за качество — не я използвайте като стандарт за съвпадение на цвят или материал.
Пробен екземпляр за търговската зала (SMS): Изработен от материали и по технологии, предназначени за серийното производство. Използва се за търговски презентации и одобрение от купувачите. Този пробен екземпляр трябва да отговаря на окончателния стандарт за серийно производство по отношение на материала, цвета и конструкцията.
Пробен екземпляр преди серийното производство (PPS): Изработен от действителните материали, закупени за поръчката. Това е критична точка за контрол на качеството — PPS трябва да бъде одобрен, преди да започне масовото производство. Всеки недостатък, открит в PPS, ще се прояви и при масовото производство, освен ако не бъде явно отстранен.
Първи екземпляри от серийното производство (TOP): Първите единици, произведени на производствената линия. Използват се за проверка дали масовото производство съответства на одобрената PPS. Ако TOP отклонява от PPS, производството трябва да бъде спряно, докато се установи и отстрани причината.
Съответствие на размерите: Измерете всеки критичен размер — общата височина, ширина, дълбочина и вътрешните размери на отделението за лаптоп — спрямо спецификацията в техническия пакет. Отделението за лаптоп, което е с 2 мм по-тясно от специфицираното, може да не побере целевия модел лаптоп. Потвърдете размерите — не ги оценявайте.
Съответствие на материала: Сравнете цвета, тактилното усещане и повърхностната текстура на платното с одобрената проба. Извършете сравнението под три източника на светлина: дневна светлина, флуоресцентна (търговски магазин) и инкандесцентна (домашна/офисна среда). Метамерните двойки — които съвпадат под един източник на светлина, но не съвпадат под друг — са честа проблемна ситуация при боядисани платна.
Качество на конструкцията: Дръпнете всички шевове, подложете на натоварване всички точки за закрепване, използвайте всички ципове по 50 пъти, натоварете чантата до максималния ѝ капацитет и я проверете за деформации. Тези тестове отнемат 20 минути и разкриват структурни проблеми, които визуалната инспекция пропуска.
Заявка за преработка, която гласи „качеството не е добро“, получава обобщен отговор. Заявка за преработка, която гласи „плъзгачът на ципа в основния отсек допира ципа в горния десен ъгъл на пътя на плъзгане, което предизвиква триене и потенциално повреждане на ципа — моля, коригирайте профила на плъзгача или натягането на лентата на ципа“, получава целенасочена поправка.
Документирайте всяко несъответствие с фотография, измерване и конкретна задължителна корекция. Изпратете обратно пробния модел с направени бележки заедно с писмената заявка за преработка. Това създава документален следа, който предотвратява неясноти относно преработката и установява отговорност, ако същият проблем се появи при серийното производство.
За ново производствено партньорство или нова категория стилове: планирайте минимум три кръга преработка. Първият образец определя подхода към конструкцията; вторият решава първоначалните корекции и разкрива вторични проблеми; третият потвърждава, че корекциите са приложени правилно.
За установена фабрика с повтарящ се стил: едно до две прегледни кръгове са реалистични.
Всеки прегледен кръг добавя 10–14 дни към предпроизводствения график. Включете това в календара си за покупки — не като резерв, а като планирано време. Ускоряването на прегледните цикли, за да се постигне определена дата за започване на производството, е една от най-честите причини за провали в качеството при масовото производство.
 Горчиви новини


 EN