×
Фаза узимања узорка је најважнија контролна тачка за контролу квалитета у целом производственом процесу, а такође је и фаза која се најчешће пожури. Купци под притиском календара да испуне датуме лансирања одобравају узорке са познатим недостацима. Фабрике под комерцијалним притиском да започну производњу брзо пролазе кроз ревизијске циклусе.
Резултат је предвидљив: недостаци који су били видљиви и исправљиви у фази узорке долазе у количине за масовно производње, где корекција кошта 1050 пута више него што би била током узорке.
Прото узорка (развојни узорка): Прва физичка интерпретација конструкције. Обично направљена у материјалу за развој који не одговара коначној спецификацији. Користи се за потврду приступа изградње, распореда џепа и сета карактеристика. Није референца квалитета не користите га као стандард за усаглашавање боје или материјала.
Узорак из продајне просторије (SMS): Произведен у материјалима и конструкцијама за производњу. Користи се за презентације продаје и одобрење купца. Овај узор треба да одговара коначном стандарду производње у материјалу, боји и конструкцији.
Узорак за препродукцију (ППС): Произведен од стварних производних материјала купљених за наруџбу. Ово је критичан какав премин ППС мора бити одобрен пре почетка масовне производње. Сваки недостатак који се открије у ППС-у појављује се у масовној производњи, осим ако се експлицитно не исправи.
Узорак из врха производње (TOP): прве јединице са производне линије. Користи се за проверу да ли се масовна производња слаже са одобреном СПС. Ако се ТОП одступа од ППС, производња треба да буде заустављена док се узрок не идентификује и исправи.
У складу са димензијама: Измерите сваку критичну димензију укупну висину, ширину, дубину, унутрашње димензије лаптоп одељења према техничкој спецификацији пакета. Подело за лаптоп које је 2 мм ближе од спецификације можда се не уклапа у циљни модел лаптопа. Проверите димензије, а не их процењујте.
Успоређивање материјала: упореди боју тканине, осећај руке и текстуру површине са одобреном примером. Под три извора светлости: дневна светлост, флуоресцентна (мајданска продавница) и сијалица (домо/ канцеларија). Метамерик парови који се подударају под једним извора светлости и несугласују под другим су уобичајени проблем са обојеним ткивима.
Квалитет конструкције: Повуците све шавове, натежите све тачке причвршћења, 50 пута укључите све ципеле, натегнете врећу на максимални капацитет и испитајте да ли је деформација. Ови тестови трају 20 минута и откривају структурне проблеме које визуелна инспекција не може да види.
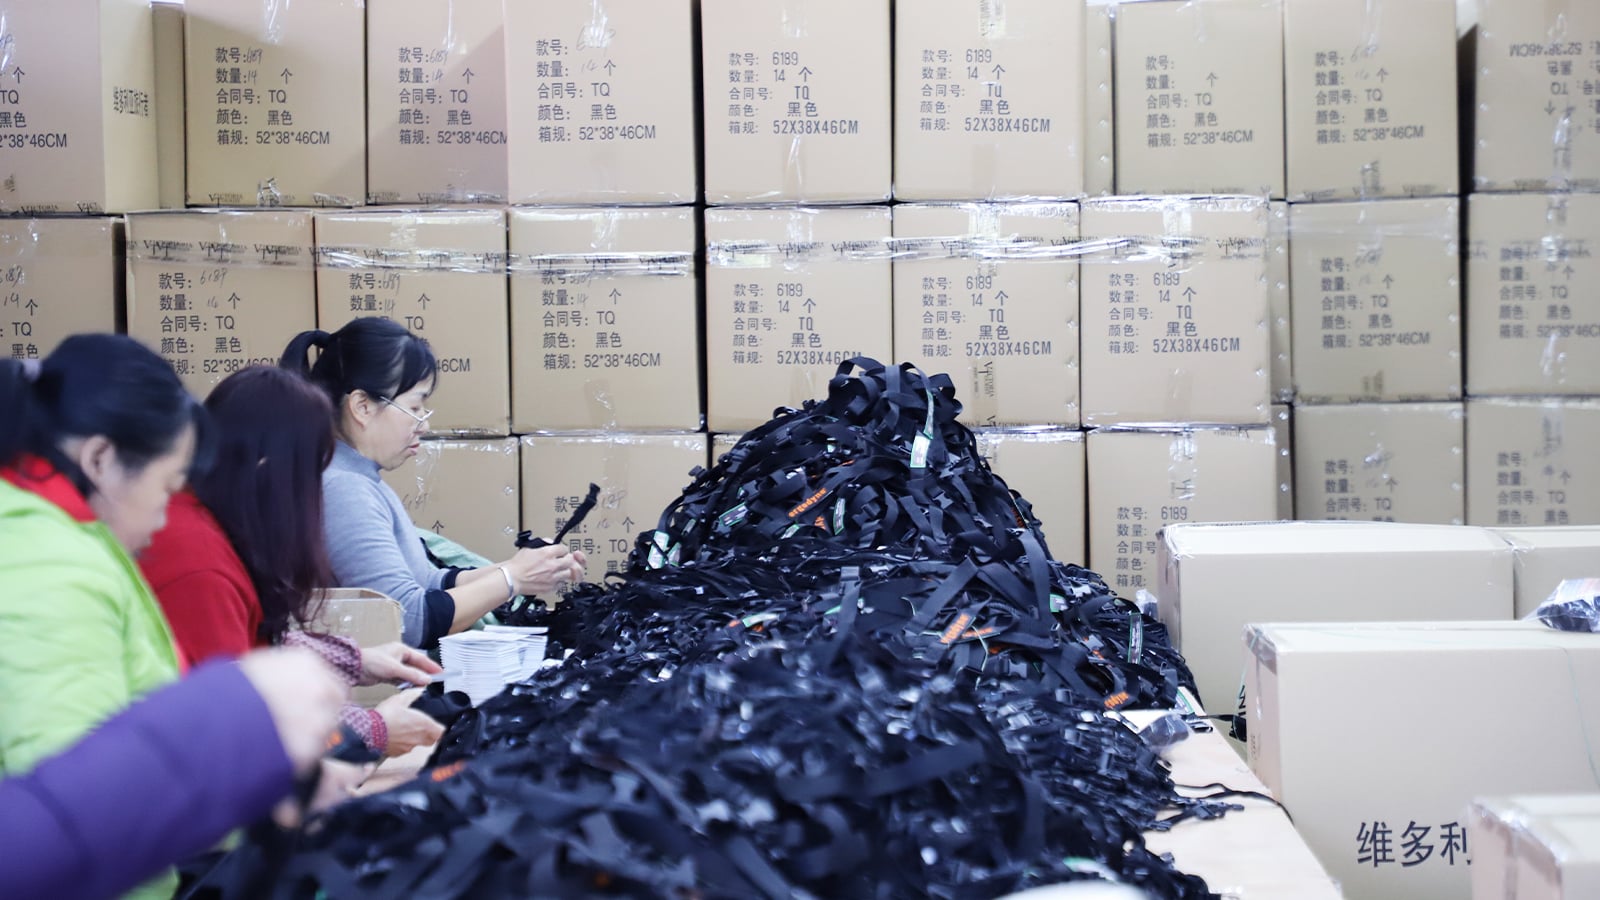
Узорак захтева за ревизију који каже "квалитет није добар" добија општа реакција. Захтев за ревизију који каже "слайдер за клизмање главног одељка контактира траку за клизмање у горњем десном углу пута клизмања, узрокујући тријање и потенцијални неуспех клизмањања молимо прилагодите профил клизмањака или напетост клизмања" добија ци
Сваку недостатку документујте фотографијом, мерењем и одређеним исправкама. Послати образац са ознаком са писменом захтевом за ревизију. То ствара папирне траге који спречавају нејасност ревизије и успостављају одговорност ако се исто питање појави у масовној производњи.
За нови заводски однос или нову категорију стила: планирајте најмање три рунде ревизије. Први узор утврђује приступ изградње; други се бави почетним исправкама и открива секундарна питања; трећи потврђује да су исправке правилно спроведене.
За устаљену фабрику са поновљеним стилом: једна до две рунде ревизије је реално.
Свака ревизија додаје 10-14 дана у временску линију препродукције. Уградите то у свој календар куповине не као ласко, већ као планирано време. Убрзано пролазак кроз ревизијске циклусе како би се постигао датум почетка производње један је од најчешћих узрока неуспеха квалитета масовне производње.
 Топла вест


 EN