×
Örneklemeler aşaması, tüm üretim sürecindeki en önemli kalite kontrol noktası olup aynı zamanda en sık acele edilen aşamadır. Başlangıç tarihlerine yetişmek için takvim baskısı altında kalan alıcılar, bilinen eksiklikleri olan örnekleri onaylar. Üretimi başlatmak için ticari baskı altında kalan fabrikalar ise revizyon döngülerini hızla tamamlar.
Sonuç öngörülebilirdir: Örnek aşamasında görünür ve düzeltilebilir olan eksiklikler, seri üretim miktarlarında ortaya çıkar; bu noktada düzeltme maliyeti, örnek aşamasındayken gereken maliyetin 10–50 katına ulaşır.
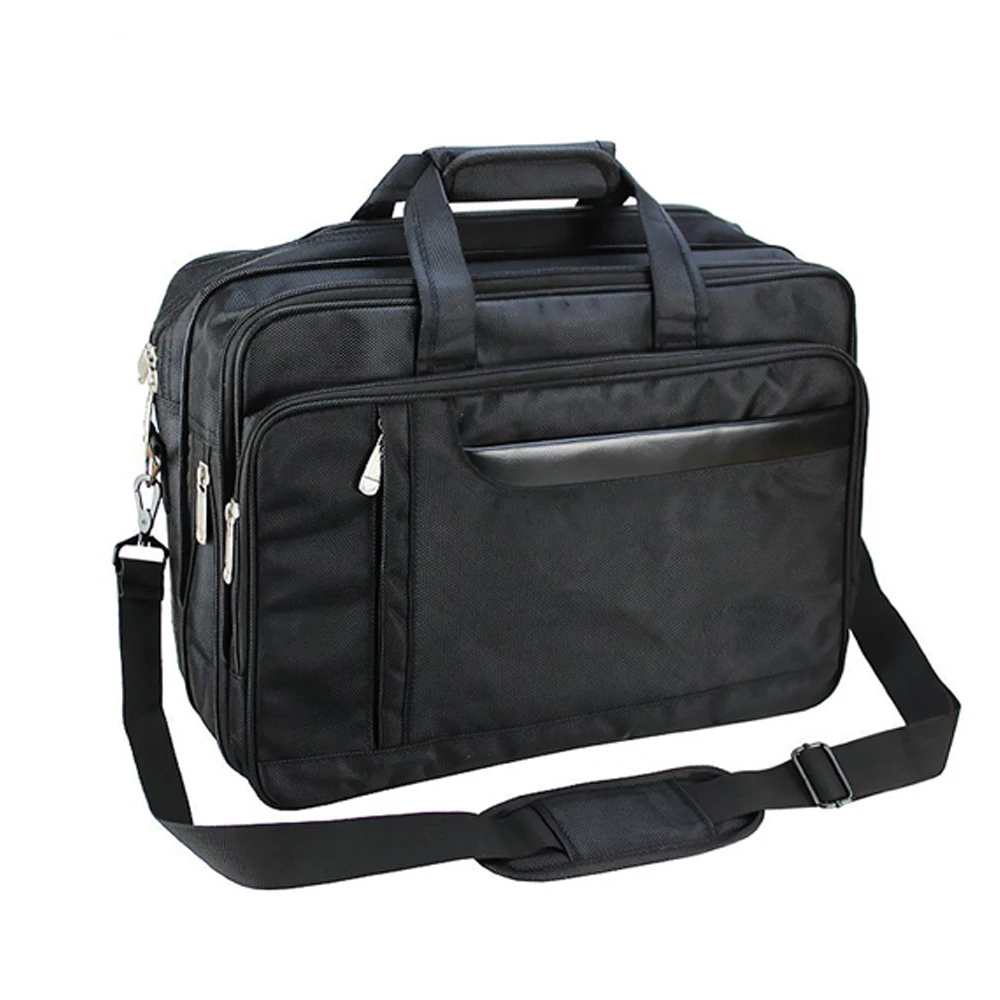
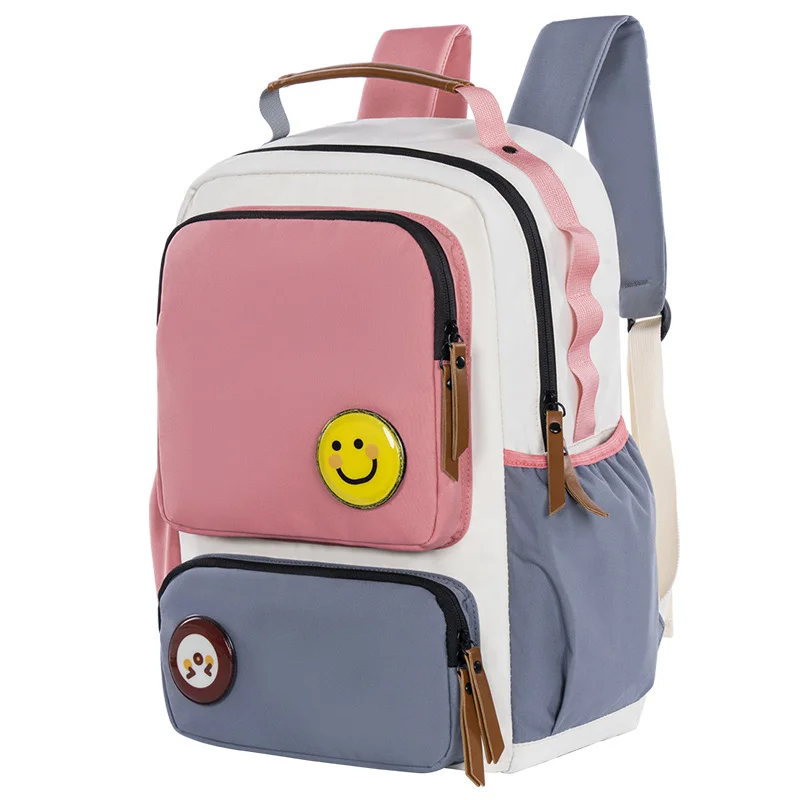
Proto örneği (geliştirme örneği): Tasarım brief’ine ilişkin ilk fiziksel yorum. Genellikle nihai spesifikasyonla eşleşmeyen bir geliştirme malzemesinden yapılır. İnşa yaklaşımı, cep düzeni ve özellik seti doğrulaması için kullanılır. Kalite referansı değildir — renk veya malzeme eşleştirme standardı olarak kullanılmamalıdır.
Satış odası örneği (SMS): Üretim amaçlı malzemeler ve üretim teknikleriyle hazırlanmıştır. Satış sunumları ve alıcı onayları için kullanılır. Bu örnek, malzeme, renk ve üretim tekniği açısından nihai üretim standardıyla aynı olmalıdır.
Üretim öncesi örneği (PPS): Sipariş için satın alınan gerçek üretim malzemelerinden hazırlanır. Bu, kritik kalite kontrol noktasıdır — PPS, seri üretim başlamadan önce onaylanmalıdır. PPS’de tespit edilen herhangi bir eksiklik, açıkça düzeltilmediği sürece seri üretimde de görünecektir.
Üretimin başlangıç örneği (TOP): Üretim hattından çıkan ilk birimlerdir. Seri üretimin onaylanan PPS ile uyumlu olup olmadığını doğrulamak için kullanılır. TOP, PPS’den sapıyorsa üretim, neden belirlenip düzeltildikten sonra yeniden başlatılmalıdır.
Boyut uyumu: Tüm kritik boyutları — genel yükseklik, genişlik, derinlik ve dizüstü bilgisayar bölmesinin iç boyutlarını — teknik paket spesifikasyonuna göre ölçün. Dizüstü bilgisayar bölmesi, spesifikasyondan 2 mm daha dar çıkarsa hedef dizüstü modelini almayabilir. Boyutları doğrulayın; tahminde bulunmayın.
Malzeme eşleşmesi: Kumaş rengini, dokusunu ve yüzey dokusunu onaylı numuneyle karşılaştırın. Karşılaştırma, üç farklı ışık kaynağında yapılmalıdır: doğal gün ışığı, floresan (perakende mağazası) ve akkor (ev/ofis). Bir ışık kaynağında eşleşen ancak başka birinde eşleşmeyen metameric çiftler, boyalı kumaşlarda yaygın bir sorundur.
Yapı kalitesi: Tüm dikişleri çekin, tüm bağlantı noktalarına gerilim uygulayın, tüm fermuarları 50 kez çalıştırın, çantayı maksimum kapasiteye kadar doldurun ve şekil bozulmalarını inceleyin. Bu testler 20 dakika sürer ve sadece görsel incelemeyle tespit edilemeyen yapısal sorunları ortaya çıkarır.
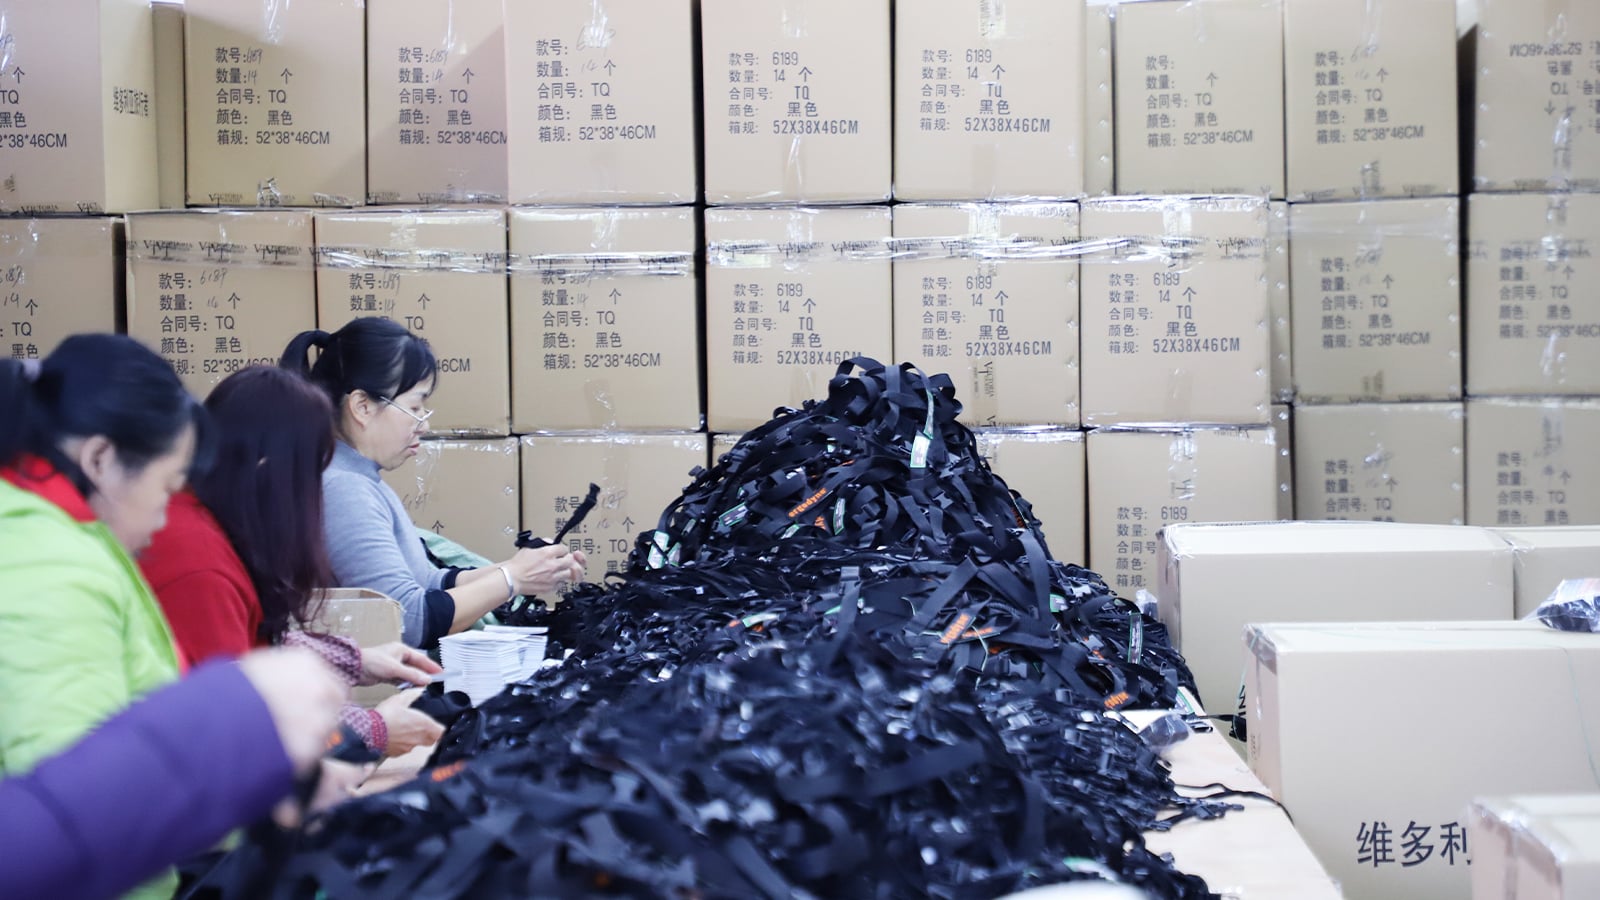
"Kalite iyi değil" diyen örnek bir revizyon talebi genel bir yanıt alır. "Ana bölme fermuar kaydırıcısı, kaydırma yolunun sağ üst köşesinde fermuar bandı ile temas ediyor ve bu da sürtünmeye ve olası fermuar arızasına neden oluyor — lütfen kaydırıcı profili veya fermuar bandı gerginliğini ayarlayın" diyen bir revizyon talebi ise hedefe yönelik bir düzeltme alır.
Her eksikliği bir fotoğraf, bir ölçüm ve belirli bir düzeltme gereksinimiyle belgeleyin. İşaretlenmiş örneği yazılı revizyon talebiyle birlikte geri gönderin. Bu, revizyon belirsizliğini önleyen ve aynı sorunun seri üretimde tekrar ortaya çıkması durumunda sorumluluğu belirleyen bir kayıt oluşturur.
Yeni bir fabrika ilişkisi veya yeni bir stil kategorisi için: en az üç revizyon turu planlayın. İlk örnek, yapım yaklaşımını belirler; ikinci örnek, ilk düzeltmeleri ele alır ve ikincil sorunları ortaya çıkarır; üçüncü örnek ise düzeltmelerin doğru şekilde uygulandığını doğrular.
Tekrarlanan bir model için kurulmuş bir fabrikada: bir ila iki revizyon turu gerçekçidir.
Her revizyon turu, üretim öncesi zaman çizelgesine 10–14 gün ekler. Bunu satın alma takviminize boş zaman olarak değil, planlanmış zaman olarak dahil edin. Üretim başlangıç tarihini karşılamak amacıyla revizyon döngülerini aceleyle tamamlamak, seri üretim kalite hatalarının en yaygın nedenlerinden biridir.
 Son Haberler


 EN