×
A etapa de amostragem é o ponto de controle de qualidade mais importante em todo o processo produtivo, e também é a etapa mais comumente apressada. Compradores sob pressão de cronograma para atingir datas de lançamento aprovam amostras com deficiências conhecidas. Fábricas sob pressão comercial para iniciar a produção avançam rapidamente pelos ciclos de revisão.
O resultado é previsível: deficiências que eram visíveis e corrigíveis na etapa de amostragem chegam em quantidades de produção em massa, onde a correção custa 10 a 50 vezes mais do que teria custado durante a amostragem.
Amostra proto (amostra de desenvolvimento): A primeira interpretação física do briefing de design. Geralmente feita em um material de desenvolvimento que pode não corresponder à especificação final. Utilizada para confirmar a abordagem de construção, o layout dos bolsos e o conjunto de recursos. Não é uma referência de qualidade — não a utilize como padrão de correspondência de cor ou material.
Amostra para sala de vendas (SMS): Produzida com materiais e construção de intenção produtiva. Utilizada em apresentações comerciais e aprovações por compradores. Essa amostra deve corresponder ao padrão final de produção quanto a material, cor e construção.
Amostra pré-produção (PPS): Produzida com os materiais reais adquiridos para o pedido. Trata-se do ponto crítico de controle de qualidade — a PPS deve ser aprovada antes do início da produção em massa. Qualquer deficiência identificada na PPS aparecerá na produção em massa, a menos que seja corrigida expressamente.
Amostra do início da produção (TOP): As primeiras unidades saídas da linha de produção. Utilizada para verificar se a produção em massa corresponde à PPS aprovada. Se a TOP divergir da PPS, a produção deve ser interrompida até que a causa seja identificada e corrigida.
Conformidade dimensional: Medir todas as dimensões críticas — altura total, largura, profundidade e dimensões internas do compartimento para laptop — em comparação com as especificações do tech pack. Um compartimento para laptop 2 mm mais estreito do que o especificado pode não acomodar o modelo-alvo de laptop. Verificar as dimensões; não estimá-las.
Correspondência de material: Comparar a cor do tecido, a sensação tátil e a textura da superfície com a amostra aprovada. Sob três fontes de luz: luz do dia, luz fluorescente (loja varejista) e luz incandescente (casa/escritório). Pares metamerizados — que coincidem sob uma fonte de luz, mas não sob outra — são um problema frequente em tecidos tingidos.
Qualidade da construção: Puxar todas as costuras, submeter todos os pontos de fixação a esforço, operar todos os zíperes 50 vezes, carregar a bolsa até sua capacidade máxima e examinar deformações. Esses testes levam 20 minutos e revelam problemas estruturais que uma inspeção visual não detecta.
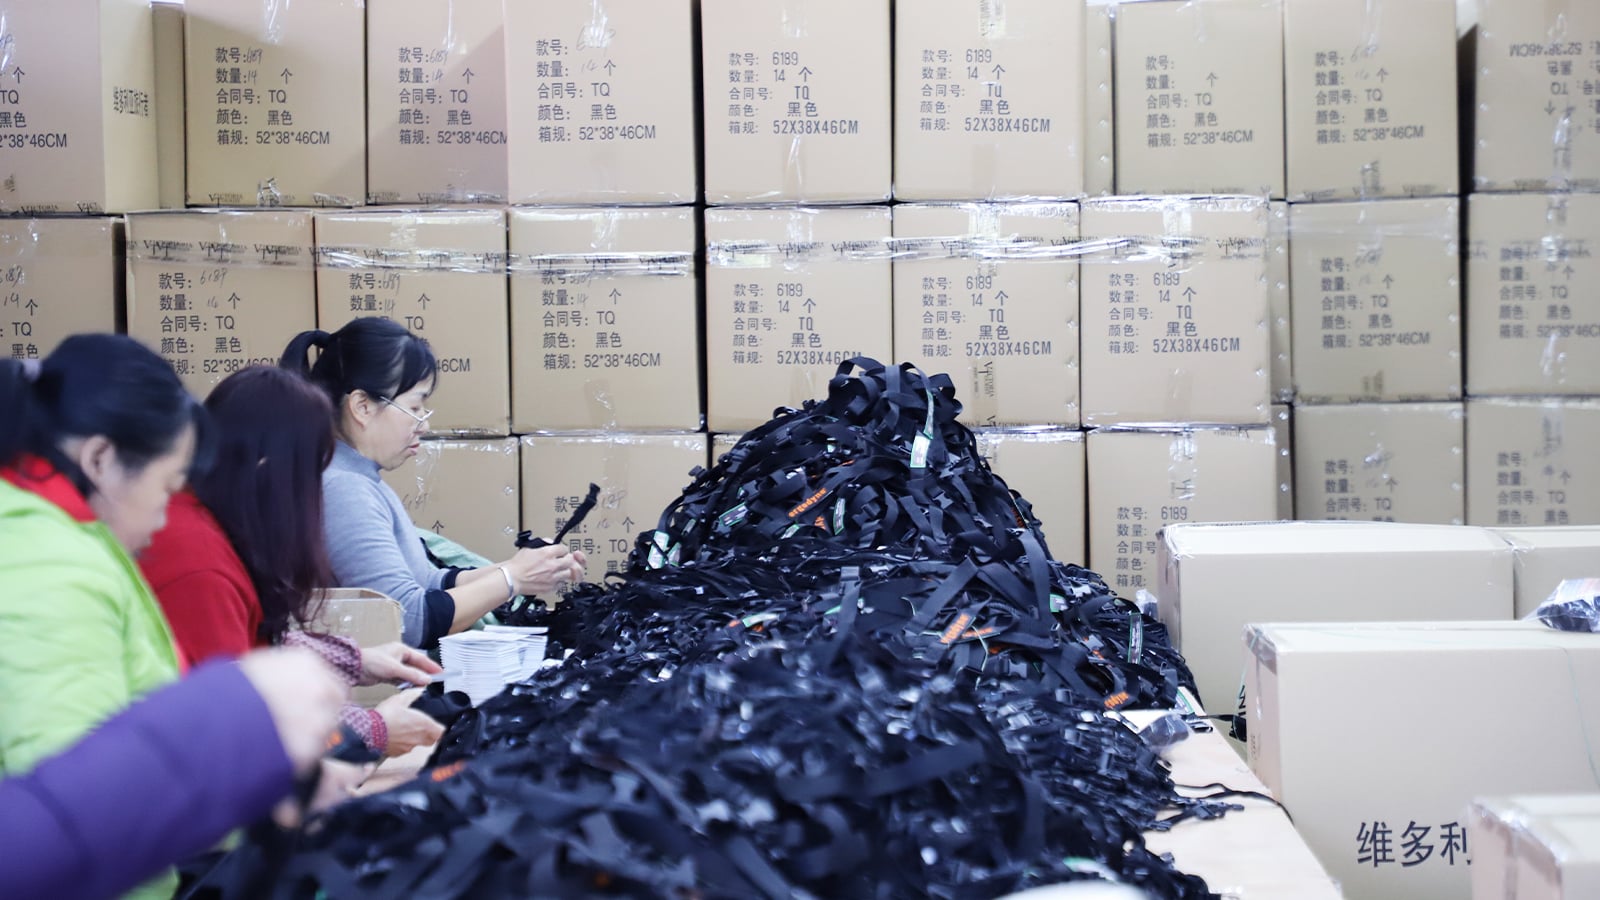
Um pedido de revisão genérico, como "a qualidade não é boa", recebe uma resposta genérica. Já um pedido de revisão que afirma "o cursor do zíper do compartimento principal entra em contato com a fita do zíper no canto superior direito do percurso do cursor, causando atrito e possível falha do zíper — ajuste, por favor, o perfil do cursor ou a tensão da fita do zíper", resulta em uma correção específica.
Documentar cada deficiência com uma fotografia, uma medição e uma correção específica exigida. Devolver a amostra marcada juntamente com o pedido escrito de revisão. Isso cria um rastro documental que evita ambiguidades na revisão e estabelece responsabilidade caso o mesmo problema surja na produção em massa.
Para um novo relacionamento com fábrica ou uma nova categoria de estilo: planejar, no mínimo, três rodadas de revisão. A primeira amostra define a abordagem de construção; a segunda trata das correções iniciais e revela problemas secundários; a terceira confirma que as correções foram implementadas corretamente.
Para uma fábrica estabelecida com um estilo repetido: um a dois ciclos de revisão é realista.
Cada ciclo de revisão acrescenta 10–14 dias à linha do tempo pré-produção. Inclua esse período no seu calendário de compras — não como folga, mas como tempo planejado. Acelerar os ciclos de revisão para atingir a data de início da produção é uma das causas mais comuns de falhas de qualidade na produção em massa.
 Notícias Quentes


 EN