×
تُعَدُّ مرحلة أخذ العيِّنات أهم نقطة تحكُّم في الجودة طوال عملية الإنتاج بأكملها، وهي أيضًا المرحلة التي تُسرَّع عادةً أكثر من غيرها. فالمشترون الذين يواجهون ضغوطًا زمنيةً لإنجاز المواعيد المقررة لإطلاق المنتج يوافقون على العيِّنات رغم وجود عيوبٍ معروفةٍ فيها. أما المصانع التي تواجه ضغوطًا تجاريةً لبدء الإنتاج فتتجاوز دورات المراجعة بسرعةٍ كبيرةٍ.
والنتيجة متوقَّعةٌ تمامًا: فالعيوب التي كانت ظاهرةً وقابلةً للتصحيح في مرحلة أخذ العيِّنات تظهر في الكميات الضخمة الناتجة عن الإنتاج الضخم، حيث تصبح تكلفة التصحيح أعلى بعشرة إلى خمسين مرةً عمّا كانت عليه أثناء مرحلة أخذ العيِّنات.
العيِّنة الأولية (عينة التطوير): أول تجسيدٍ ماديٍّ لموجز التصميم. وتُصنع عادةً من مواد تطويرية قد لا تتطابق مع المواصفات النهائية. وتُستخدم للتحقق من منهجية التصنيع، وتوزيع الجيوب، ومجموعة الميزات. وهي ليست مرجعًا للجودة — فلا تُستخدَم كمعيارٍ لمطابقة الألوان أو المواد.
عينة غرفة المبيعات (SMS): مصنوعة من مواد وطرق تصنيع تطابق تلك المستخدمة في الإنتاج النهائي. وتُستخدم في عروض المبيعات وموافقات المشترين. ويجب أن تتطابق هذه العينة مع معايير الإنتاج النهائي من حيث المادة واللون وطريقة التصنيع.
عينة ما قبل الإنتاج (PPS): مصنوعة من المواد الفعلية التي اشترتها الشركة لإتمام الطلب. وهي نقطة التحكم الحرجة في الجودة — ويجب الموافقة على عينة PPS قبل بدء الإنتاج الضخم. وأي عيب يُكتشف في عينة PPS سيظهر حتماً في الإنتاج الضخم ما لم يُصحَّح بشكل صريح.
عينة أول دفعة إنتاج (TOP): أول الوحدات الخارجة من خط الإنتاج. وتُستخدم للتحقق من أن الإنتاج الضخم يتطابق مع عينة PPS المعتمدة. وإذا انحرفت عينة TOP عن عينة PPS، فيجب إيقاف الإنتاج فوراً حتى يتم تحديد السبب وإصلاحه.
الامتثال للأبعاد: قِسْ كل بُعدٍ حرجٍ — مثل الارتفاع الكلي، والعرض، والعُمق، وأبعاد تجويف حاسوب محمول داخليًا — وفق مواصفات ملف التقنية. فقد يؤدي انخفاض عرض تجويف الحاسوب المحمول بمقدار ٢ مم عن المواصفة إلى عدم إمكانية تركيب النموذج المستهدف من الحواسيب المحمولة فيه. تأكَّد من الأبعاد، ولا تعتمد على التقدير.
تطابق المادة: قارن لون النسيج وملمسه وقوام سطحه مع العيّنة المعتمدة. وذلك تحت ثلاث مصادر ضوئية: ضوء النهار، والضوء الفلورسنت (كما في المتاجر)، والضوء المتوهج (كما في المنازل أو المكاتب). وتُعَد أزواج المواد التي تبدو متطابقة تحت مصدر ضوئي واحد وغير متطابقة تحت آخر مشكلة شائعة في الأنسجة المصبوغة.
جودة التصنيع: اسحب جميع الغرز، وافحص جميع نقاط التثبيت تحت الضغط، وافتح وأغلق جميع السحّابات خمسين مرة، وحمِّل الحقيبة بأقصى سعة لها ثم افحصها لاكتشاف أي تشوه. وتستغرق هذه الاختبارات عشرين دقيقة، وهي تكشف عن عيوب هيكلية لا يمكن رصدها بالفحص البصري وحده.
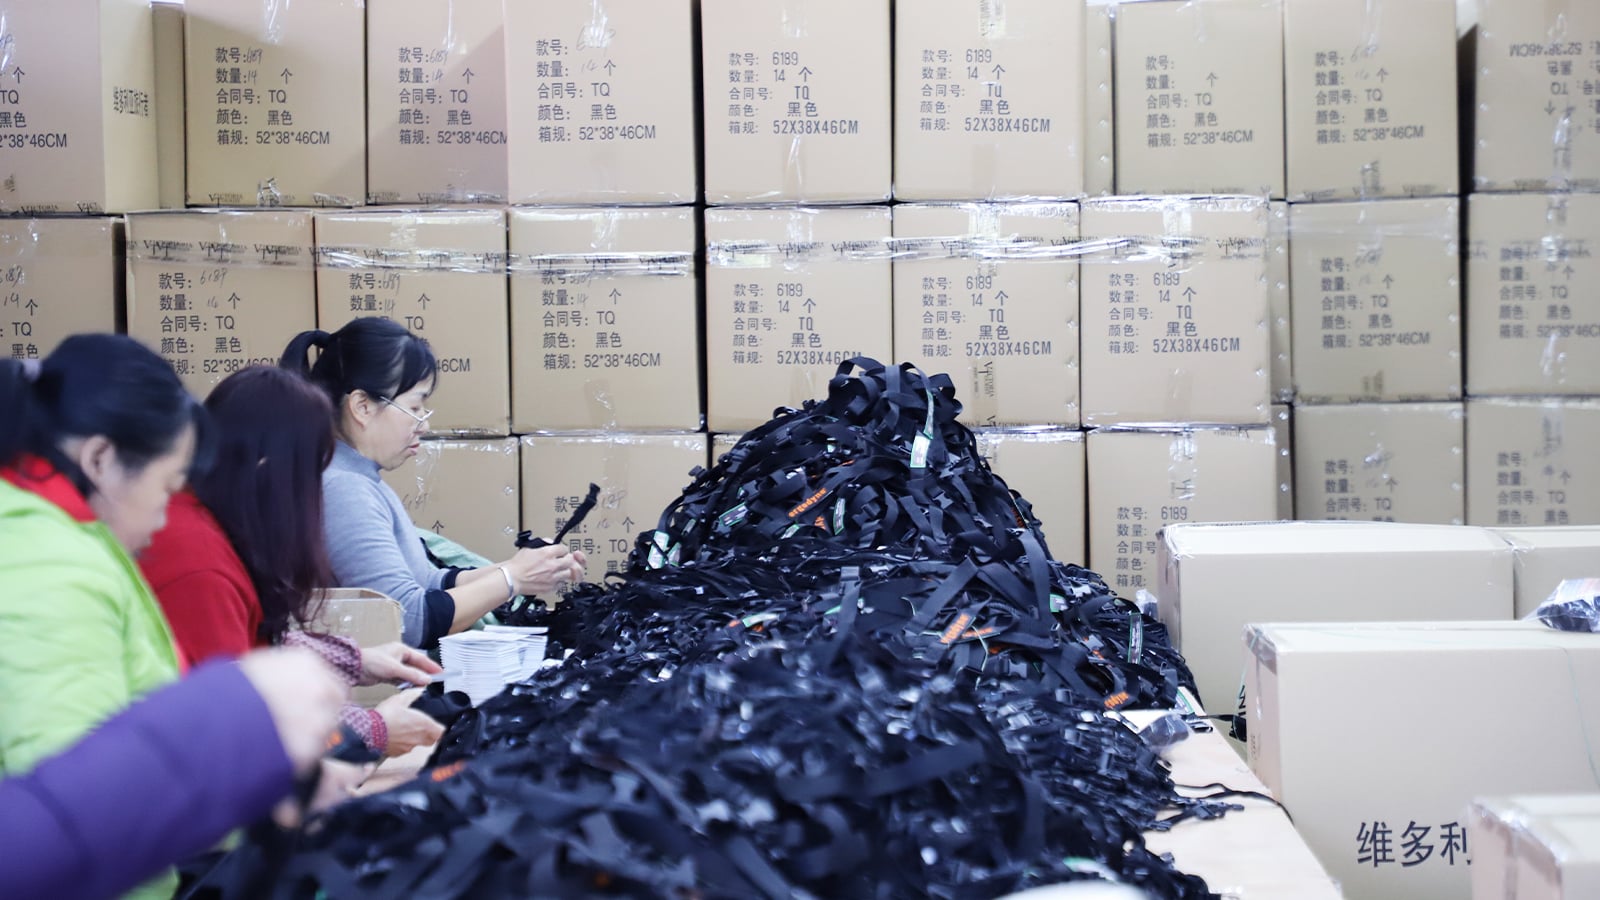
طلب مراجعة نموذجي ينص على «الجودة ليست جيدة» يتلقى ردًّا عامًّا. أما طلب المراجعة الذي يشير إلى أن «مشبك السحّاب في الجيب الرئيسي يلامس شريط السحّاب عند الزاوية العلوية اليمنى لمسار الانزلاق، ما يسبب احتكاكًا واحتمال فشل السحّاب — يُرجى تعديل شكل المشبك أو شدّ شريط السحّاب» فيتلقى إصلاحًا موجَّهًا.
وثِّق كل عيب بصورةٍ وقياسٍ وتصحيحٍ مطلوبٍ محدَّدٍ. أعد العيّنة المُعلَّقة مع طلب المراجعة المكتوب. ويؤدي هذا إلى إنشاء سجلٍّ ورقيٍّ يمنع الغموض في المراجعات ويُثبِّت المسؤولية إذا ظهر نفس العيب في الإنتاج الضخم.
في حالة علاقة جديدة مع المصنع أو فئة نمط جديدة: خطِّط لثلاث جولات مراجعة كحدٍّ أدنى. فالعينة الأولى تُقرِّر منهجية التصنيع؛ والعينة الثانية تعالج التصويبات الأولية وتُظهر المشكلات الثانوية؛ بينما تؤكد العينة الثالثة تنفيذ التصويبات بشكلٍ صحيح.
للمصنع الراسخ الذي يُنتِج نموذجًا مكررًا: فإن جولتين من المراجعة، إحداهما أو اثنتان، تُعَدّان واقعية.
تُضيف كل جولة مراجعة ١٠–١٤ يومًا إلى الجدول الزمني ما قبل الإنتاج. لذا يجب أن تُدمج هذه المدة في تقويم الشراء الخاص بك — ليس كوقت فائض، بل كوقت مخطط له مسبقًا. أما التسرّع في دورات المراجعة للوصول إلى تاريخ بدء الإنتاج فهو أحد أكثر الأسباب شيوعًا للفشل في جودة الإنتاج الضخم.
 الأخبار الساخنة
2025-01-24
2025-01-23
2025-01-22


 EN