×
Die Musterprüfung ist der wichtigste Qualitätskontrollpunkt im gesamten Produktionsprozess – und zugleich die Phase, die am häufigsten überstürzt wird. Einkäufer, die unter Kalenderdruck stehen, um Starttermine einzuhalten, genehmigen Muster trotz bekannter Mängel. Fabriken, die unter kommerziellem Druck stehen, die Produktion zu beginnen, durchlaufen die Überarbeitungszyklen rasch.
Das Ergebnis ist vorhersehbar: Mängel, die bereits in der Musterphase sichtbar und korrigierbar waren, treten in Massenproduktionsmengen auf, wo ihre Behebung zehn- bis fünfzigmal teurer ist als während der Musterprüfung.
Proto-Muster (Entwicklungsmuster): Die erste physische Umsetzung des Designauftrags. Wird üblicherweise aus einem Entwicklungsmaterial hergestellt, das möglicherweise nicht den endgültigen Spezifikationen entspricht. Dient zur Bestätigung des Konstruktionsansatzes, der Taschenanordnung und des Funktionsumfangs. Ist kein Qualitätsreferenzmuster – darf nicht als Farb- oder Materialvergleichsstandard verwendet werden.
Verkaufsraum-Muster (SMS): Hergestellt aus Materialien und mit Konstruktionen, die für die Serienfertigung vorgesehen sind. Wird für Verkaufspräsentationen und die Freigabe durch den Einkäufer verwendet. Dieses Muster muss dem endgültigen Serienfertigungsstandard hinsichtlich Material, Farbe und Konstruktion entsprechen.
Vorserien-Muster (PPS): Hergestellt aus den tatsächlich für die Bestellung beschafften Serienfertigungsmaterialien. Dies ist das entscheidende Qualitäts-Gate – das PPS muss vor Beginn der Massenfertigung freigegeben werden. Jeder im PPS festgestellte Mangel wird auch in der Massenfertigung auftreten, sofern er nicht ausdrücklich behoben wird.
Erststücke der Serienfertigung (TOP): Die ersten Einheiten vom Fertigungsband. Werden zur Überprüfung genutzt, ob die Massenfertigung dem freigegebenen PPS entspricht. Weichen die TOP-Einheiten vom PPS ab, ist die Fertigung einzustellen, bis Ursache und Korrektur identifiziert sind.
Einhaltung der Abmessungen: Messen Sie jede kritische Abmessung – Gesamthöhe, -breite, -tiefe sowie die Innenabmessungen des Laptopfachs – anhand der technischen Spezifikation (Tech Pack). Ein Laptopfach, das 2 mm schmaler als vorgeschrieben ist, passt möglicherweise nicht zum Ziel-Laptopmodell. Überprüfen Sie die Abmessungen – schätzen Sie sie nicht.
Materialübereinstimmung: Vergleichen Sie Farbe, Haptik und Oberflächentextur des Gewebes mit dem genehmigten Musterstoff. Verwenden Sie drei Lichtquellen: Tageslicht, Leuchtstofflicht (Einzelhandel) und Glühlampenlicht (Haushalt/Büro). Metamerie-Paare – also Farbpaare, die unter einer Lichtquelle übereinstimmen, unter einer anderen jedoch nicht – sind ein häufiges Problem bei gefärbten Stoffen.
Verarbeitungsqualität: Ziehen Sie alle Nähte, belasten Sie alle Befestigungspunkte, betätigen Sie alle Reißverschlüsse 50-mal und füllen Sie die Tasche bis zur maximalen Kapazität – anschließend prüfen Sie auf Verformungen. Diese Tests dauern 20 Minuten und decken strukturelle Mängel auf, die bei einer rein visuellen Inspektion übersehen werden.
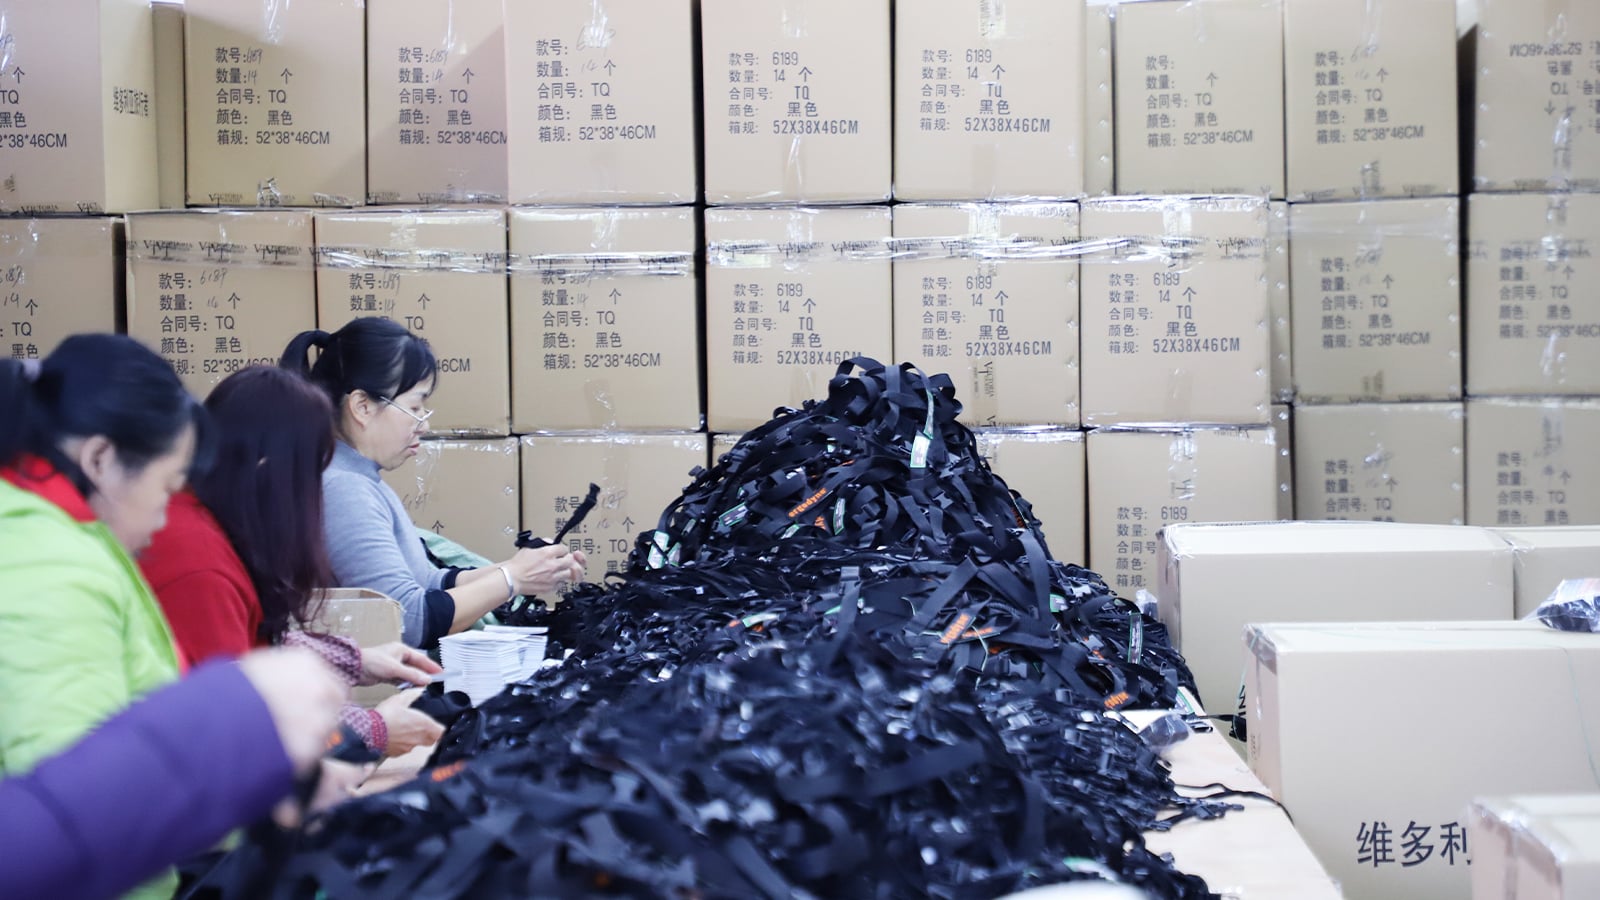
Eine Muster-Revisionanfrage mit der Aussage „die Qualität ist nicht gut“ erhält eine allgemeine Antwort. Eine Revisionanfrage mit der Aussage „der Reißverschlussgleiter des Hauptfachs berührt die Reißverschlussschiene an der oberen rechten Ecke der Gleitbahn, was zu Reibung und potenziellem Reißverschlussversagen führt – bitte passen Sie das Profil des Gleiters oder die Spannung der Reißverschlussschiene an“ erhält eine gezielte Korrektur.
Dokumentieren Sie jede Unzulänglichkeit mit einem Foto, einer Messung und einer spezifischen, erforderlichen Korrekturmaßnahme. Senden Sie das markierte Muster zusammen mit der schriftlichen Revisionanfrage zurück. Dadurch entsteht eine schriftliche Nachverfolgbarkeit, die Mehrdeutigkeiten bei Revisionen verhindert und die Verantwortlichkeit sicherstellt, falls dasselbe Problem in der Serienfertigung erneut auftritt.
Für eine neue Fabrikbeziehung oder eine neue Stilkategorie: Planen Sie mindestens drei Revisiondurchläufe ein. Das erste Muster legt den Konstruktionsansatz fest; das zweite behebt die ersten Korrekturen und enthüllt sekundäre Probleme; das dritte bestätigt, dass die Korrekturen ordnungsgemäß umgesetzt wurden.
Für eine etablierte Fabrik mit einem wiederholten Stil ist eine bis zwei Überarbeitungsrunden realistisch.
Jede Überarbeitungsrunde verlängert den Zeitplan vor der Serienproduktion um 10–14 Tage. Berücksichtigen Sie dies in Ihrem Beschaffungskalender – nicht als Pufferzeit, sondern als geplante Zeit. Das Hasten durch die Überarbeitungszyklen, um einen Produktionsstarttermin einzuhalten, ist eine der häufigsten Ursachen für Qualitätsausfälle in der Massenproduktion.
 Aktuelle Nachrichten


 EN