
 EN



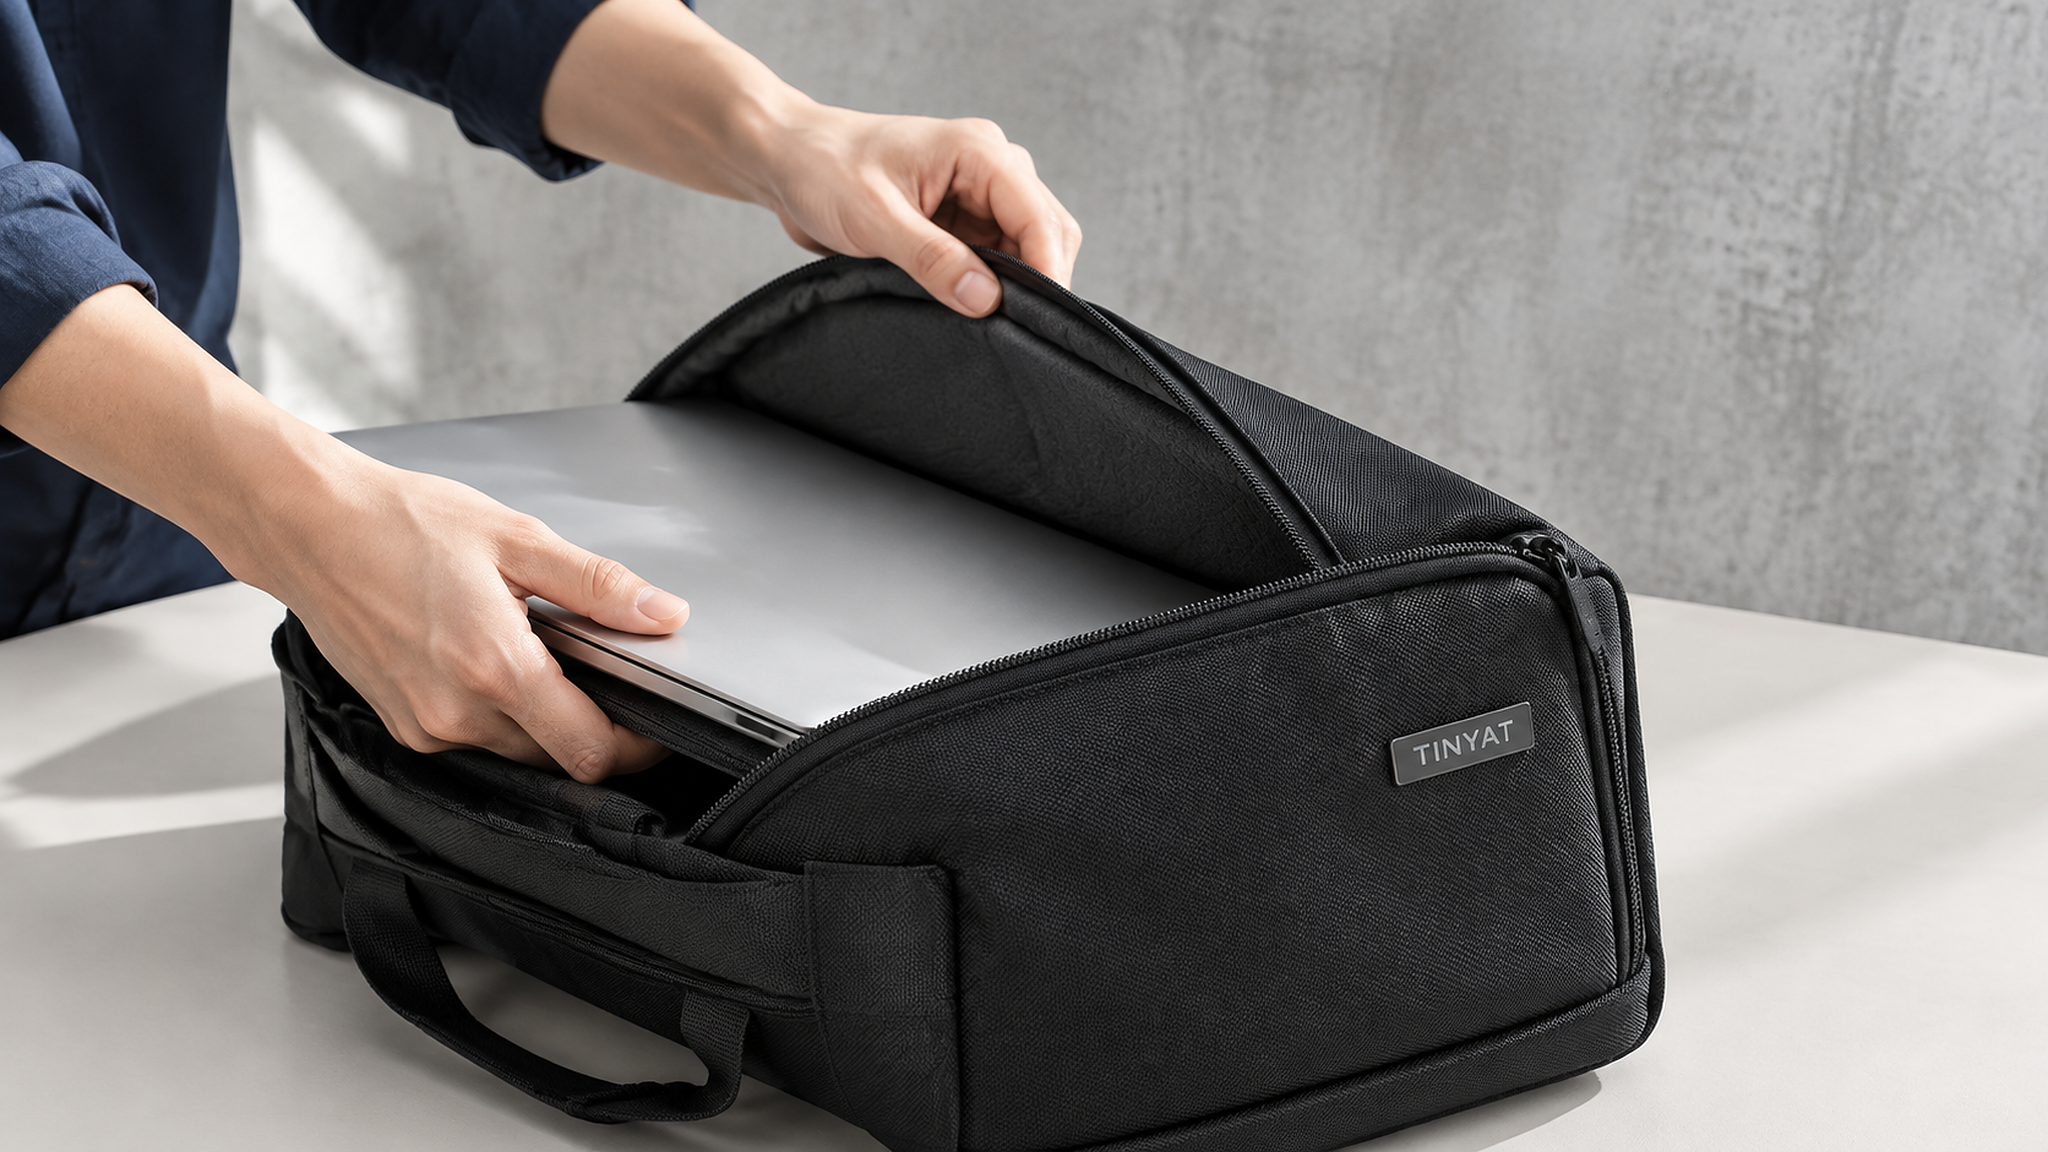 Две чанти от един и същ проектен файл могат да се различават с 8 мм в едно и също отделение, а тази разлика решава дали устройството ще влезе без допълнително натискане. Твърдението за прилягане в описанието е едно-единствено число; чантата е стек от допуски. Когато давате техническо описание на производител на персонализирани чанти за 15,6-инчови лаптопи, полезният въпрос не е какви са вътрешните размери, а какво точно побират те в най-малката и най-голямата единица от серията. Тази граница е това, което документът за допуски регистрира.
Твърдението за прилягане е твърдение за допуск
Номиналното измерение е цел. Допускът е диапазонът около него, който фабриката приема. Ръкав с посочена вътрешна дължина 400 мм и допуск 4 мм ще произведе чанти с размери от 396 до 404 мм, а купувачът, който е планирал зазорите спрямо 400 мм, ще има половината от серията по-стегнати, отколкото е предполагал.
Това има значение, защото зазорът е малък. Типичен шаси с диагонал 15,6 инча има размери 380 мм × 258 мм × 24 мм. Срещу отвор от 396 мм дължинният зазор е 16 мм, което е удобно. Срещу чанта, която попада в долния край на по-широкия допустим толерансов диапазон, зазорът е 8 мм, а устройство с гумена броня ще се противопостави на вместването.
Решението не е по-голяма чанта. То е по-тесен толеранс по двете измерения, които имат значение, и предоставяне на измерен отчет вместо чертеж.
Дълбочината е третото измерение и единственото, което купувачите оставят недефинирано. Шасито с диагонал 15,6 инча е дебело 24 мм, а ръкав с подплата от 8 мм от всяка страна плюс подплата достига вътрешна дълбочина от 36 мм. Тъй като пенопластът се компресира под натоварване, чанта с измерена дълбочина от 36 мм в празно състояние действа като 33 мм при поставено устройство — което е достатъчно, но едва-едва. Дълбочината трябва да се посочва като изпитана стойност с устройството на място, а не като плоско измерване.
Откъде идват милиметрите
Толерансът се натрупва през четири стъпки, като всяка от тях допринася с известна величина.
Рязането е първото. Нашата автоматизирана маса осигурява точност от 2 мм за изрязаните части. Фабрика, която ряза ръчно или с тъп нож, има по-голяма грешка, а извитата плоча се отклонява повече от правата.
Шиенето е второто и най-голямата причина за отклонения. Допускът за шев варира в зависимост от оператора и материала, а ние осигуряваме 5 мм за ушито отделение. При ръкав с четири шева грешката може да се прояви два пъти от едната страна или да се компенсира, затова измерването на една чанта почти нищо не показва.
Поведението на материала е третото. Покритият 600D корпус се отпуска след рязането, а 210D подплата може да се свие с около 1,5 % при фузията и пресоването. При плоча от 400 мм това е 6 мм преместване, което се проявява в ръкава, тъй като подплатата е вътрешната стена.
Компресията на пенопласта е четвъртата. Ръкав с подплата от 8 мм от всяка страна се компресира до 6–7 мм под натоварено устройство, което означава, че измерената вътрешна дълбочина при празно състояние не съответства на дълбочината, която устройството „усеща“.
Как да измерите ушито отделение
Повечето спорове относно прилягането възникват поради измерване на неправилната величина, на неправилно място и върху неправилна чанта.
Измервайте вътре по линията на шева, а не между външните ръбове на панелите.
Измервайте на три точки по дължината и вземете най-малката стойност.
Измервайте с празен и разкопчан ръкав, а след това отново с устройство вътре.
Измервайте дълбочината в основата и на 100 мм нагоре, тъй като ръкавът се стеснява в ъгъла.
Измервайте най-малката чанта от партидата, а не образеца, който е бил одобрен.
Запишете използваното за проверката устройство, като посочите бампера или корпуса му.
Разликата от 4 мм между горната част и основата на един ръкав е нормална и безвредна. Разликата от 4 мм между две чанти от една и съща партида е технологичен проблем и обикновено се дължи на смяна на оператора на станцията за ръкави, а не на модела.
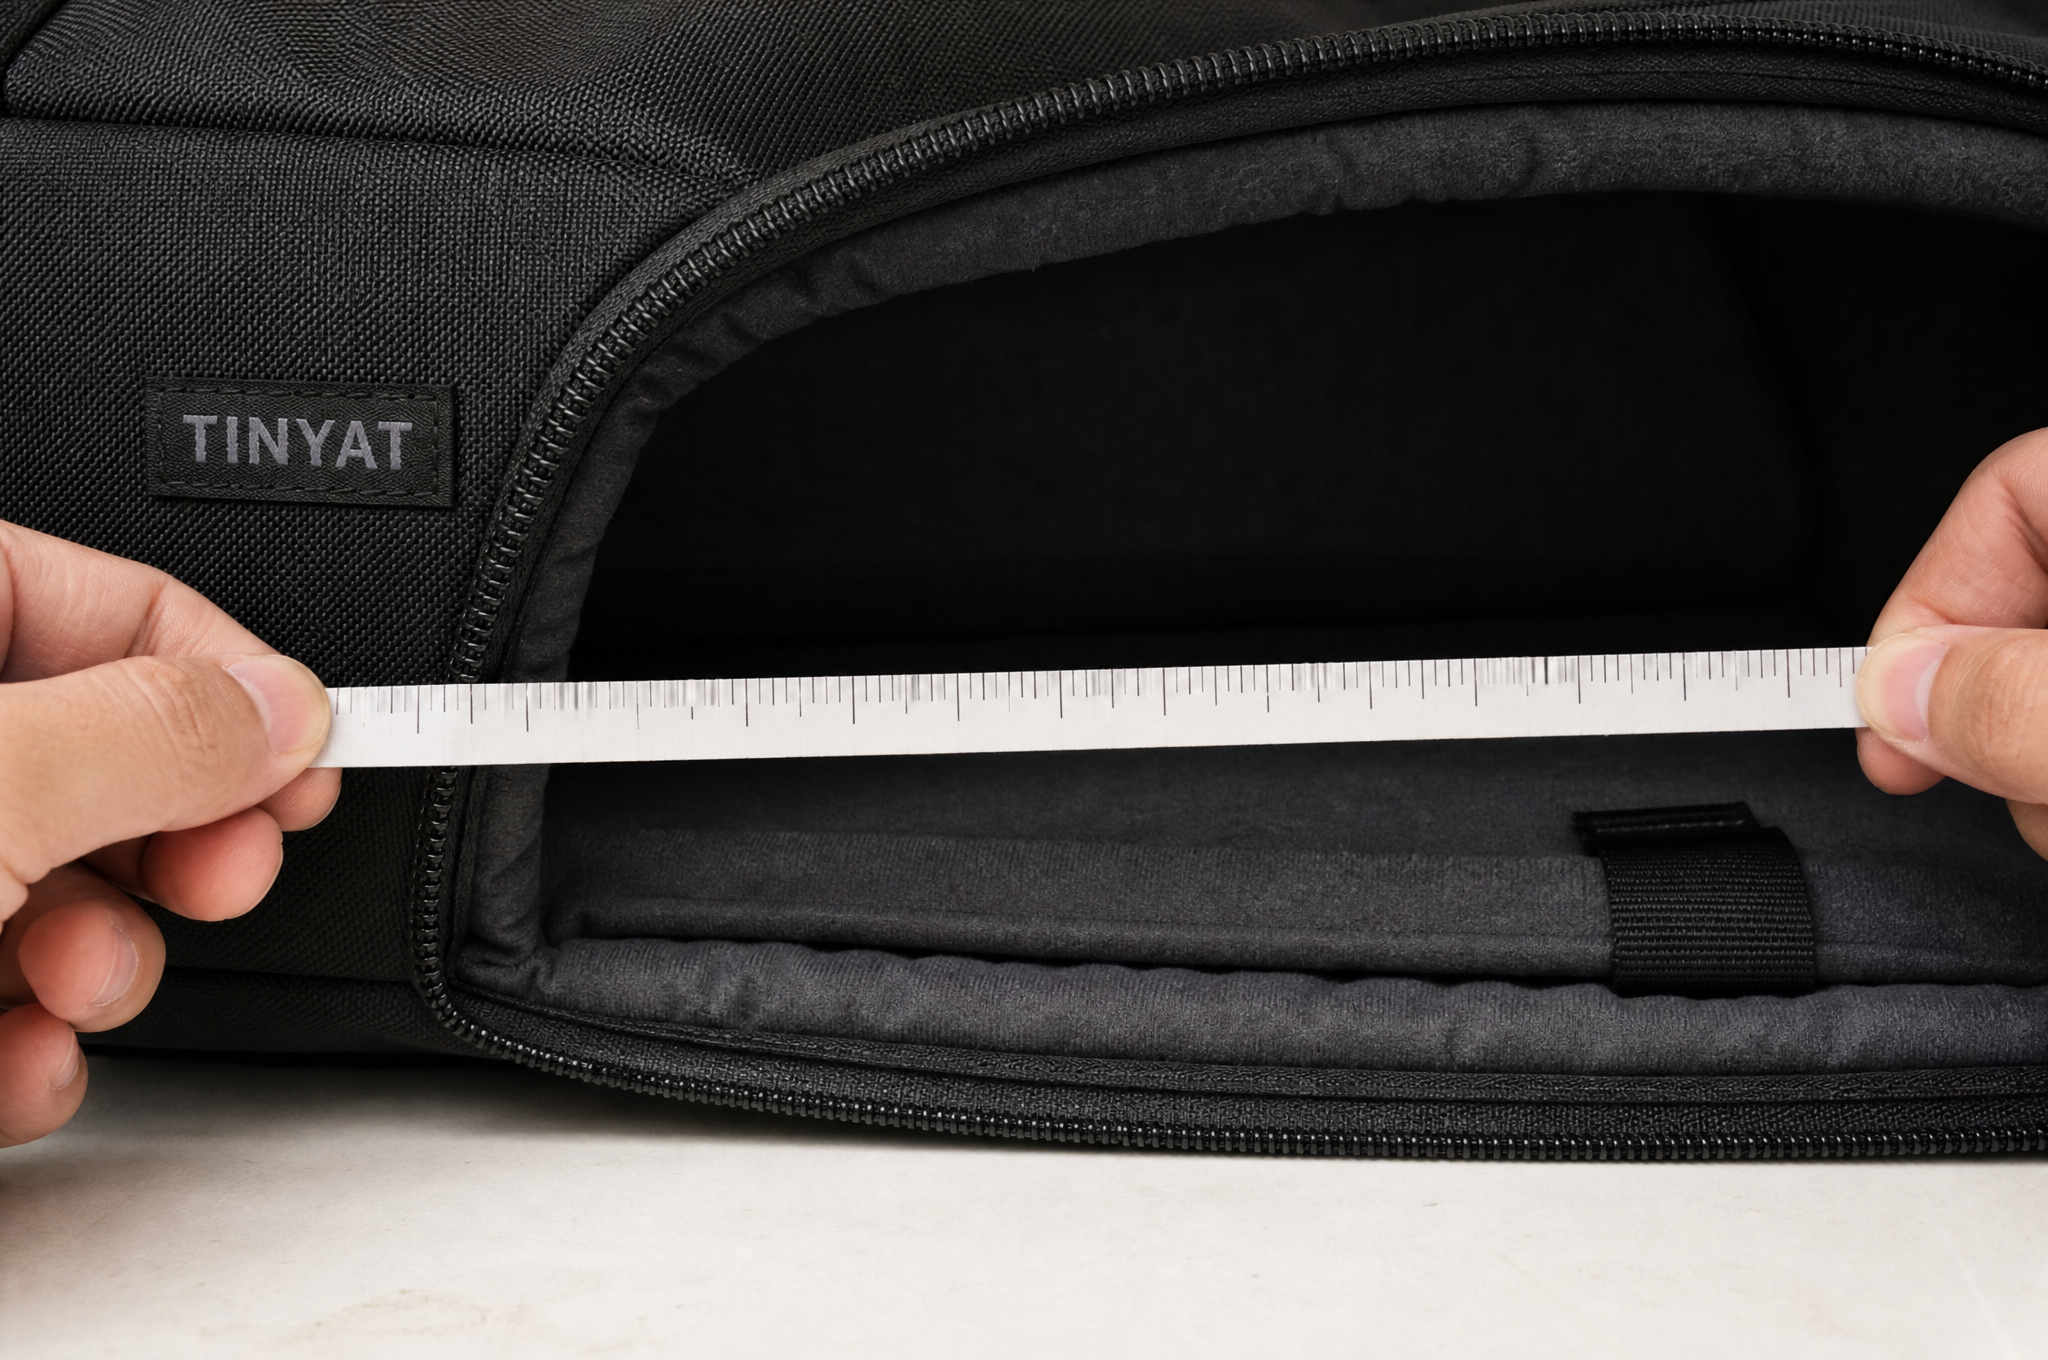
Какво предлага производителят на персонализирани лаптоп чанти за 15,6 инча
За програмите за 15,6 инча поддържаме по-тесен допуск от общия контролен праг, тъй като пазарът е най-малко толерантен към отклонения в прилягането.
Допустима грешка при рязане: ±2 мм за панелите на ръкава
Допустима грешка при шиене: ±3 мм за дължина и ширина на ръкава, спрямо общата допустима грешка от 5 мм
Вътрешна дължина: номинално 400 мм, приема се диапазон от 397 до 403 мм
Вътрешна ширина: номинално 272 мм, приема се диапазон от 269 до 275 мм
Вътрешна дълбочина: номинално 36 мм с по 8 мм пенопласт от всяка страна
Резерв за свиване на подплънката: добавя се 1,5 % при рязането
Проверка: три чанти се измерват на всеки 500 бройки и резултатите се записват в производствения лист
Линията за проверка е разликата между измерена стойност и контролна стойност. Измерваме три готови чанти на всеки 500 бройки с метална линийка и регистрираме получените стойности, тъй като отклонение в цяла партида става видимо още след три измервания — много преди да доведе до връщане.
Защо по-тесният допустим диапазон увеличава разходите
Допустима грешка при шиене от 3 мм вместо 5 мм означава по-бавна работа на станцията за ръкави, използване на шаблон на машината вместо мерна лента и повече повторни проверки. При поръчка от 1000 бройки това представлява около 0,06 щ.д.с. на чанта и малко по-дълго време за производство.
Има ограничение колко далеч може да стигне това. При шевна прибавка под 3 мм приемането на шева върху покрита тъкан става доминиращият фактор и неговото запазване изисква различна конструкция, например обшит ръкавен шев, който увеличава разходите и оставя видим ръб вътре в чантата. Ние няма да гарантираме шевна точност от 2 мм за стандартен ръкав, тъй като тя няма да се запази през цялата серийна производствена партида, а едно обещание, което се проваля през втория месец, е по-лошо от по-широка допустима грешка, честно декларирана.
Това, което купувачът вижда, когато устройствата пристигнат
От ваша страна тестът трябва да е най-големият лаптоп в клиентската ви база, а не този, посочен в техническия пакет. Чанта с вътрешни размери 400 мм все още ще изглежда тясна за клиент, чието устройство има щракваща защитна обвивка, а отзивът ще гласи, че чантата не е подходяща, а не че обвивката не е подходяща. Публикувайте вътрешните размери и допустимата грешка, за да може клиентът да измери собственото си устройство спрямо тях.
Лист за допустими отклонения
Включете тези стойности в техническия пакет и в доклада на доставчика за измервания.
Референтен размер на устройството: 380 × 258 × 24 мм, най-голям в асортимента
Вътрешна дължина: номинално 400 мм, диапазон 397–403 мм
Вътрешна ширина: номинално 272 мм, диапазон 269–275 мм
Вътрешна дълбочина: номинално 36 мм, по 8 мм EVA от всяка страна
Допуск при рязане: ±2 мм
Допуск при шиене: ±3 мм за ръкава
Точки за измерване: три на измервана размерност, съобщава се най-ниската стойност
Размер на пробата: три чанти на всеки 500 броя, регистрират се в протокола за производствения цикъл
Макет на устройството: използва се на производствената линия с монтиран буфер
Съобщаване: стойностите се предоставят на купувача заедно с доклада за инспекция
Устройството фиктивна линия е практическо управление. Линия с фиктивен модел, съответстващ на най-голямото устройство, улавя плътно ръкава преди опаковането, а не след доставката.
Изпратете ни устройство, поискайте измерителен отчет
Изпратете ни устройството, което трябва да побере чантата, включително всеки корпус или бампер, както и толерантността, която можете да приемете. Ще потвърдим дали тази толерантност е реалистична за конструкцията и цената, и ще изпратим измерените стойности от първите три чанти от серията, вместо чертеж.
Свържете се с [email protected] или посетете www.tianqinbag.com за поръчка на пробни образци, получаване на фабричен оферта или започване на OEM/ODM проект с Quanzhou Tianqin Bags Co., Ltd. Времето за производство на пробни образци е 7–15 работни дни, а пробните образци могат да бъдат изработени според вашето собствено устройство. Седемнадесет години производство на чанти в Цюанчжоу, експорт в повече от 50 страни, тестови отчети от SGS по REACH, CPSIA и Prop 65 по искане.


 Горещи новини


