
 EN



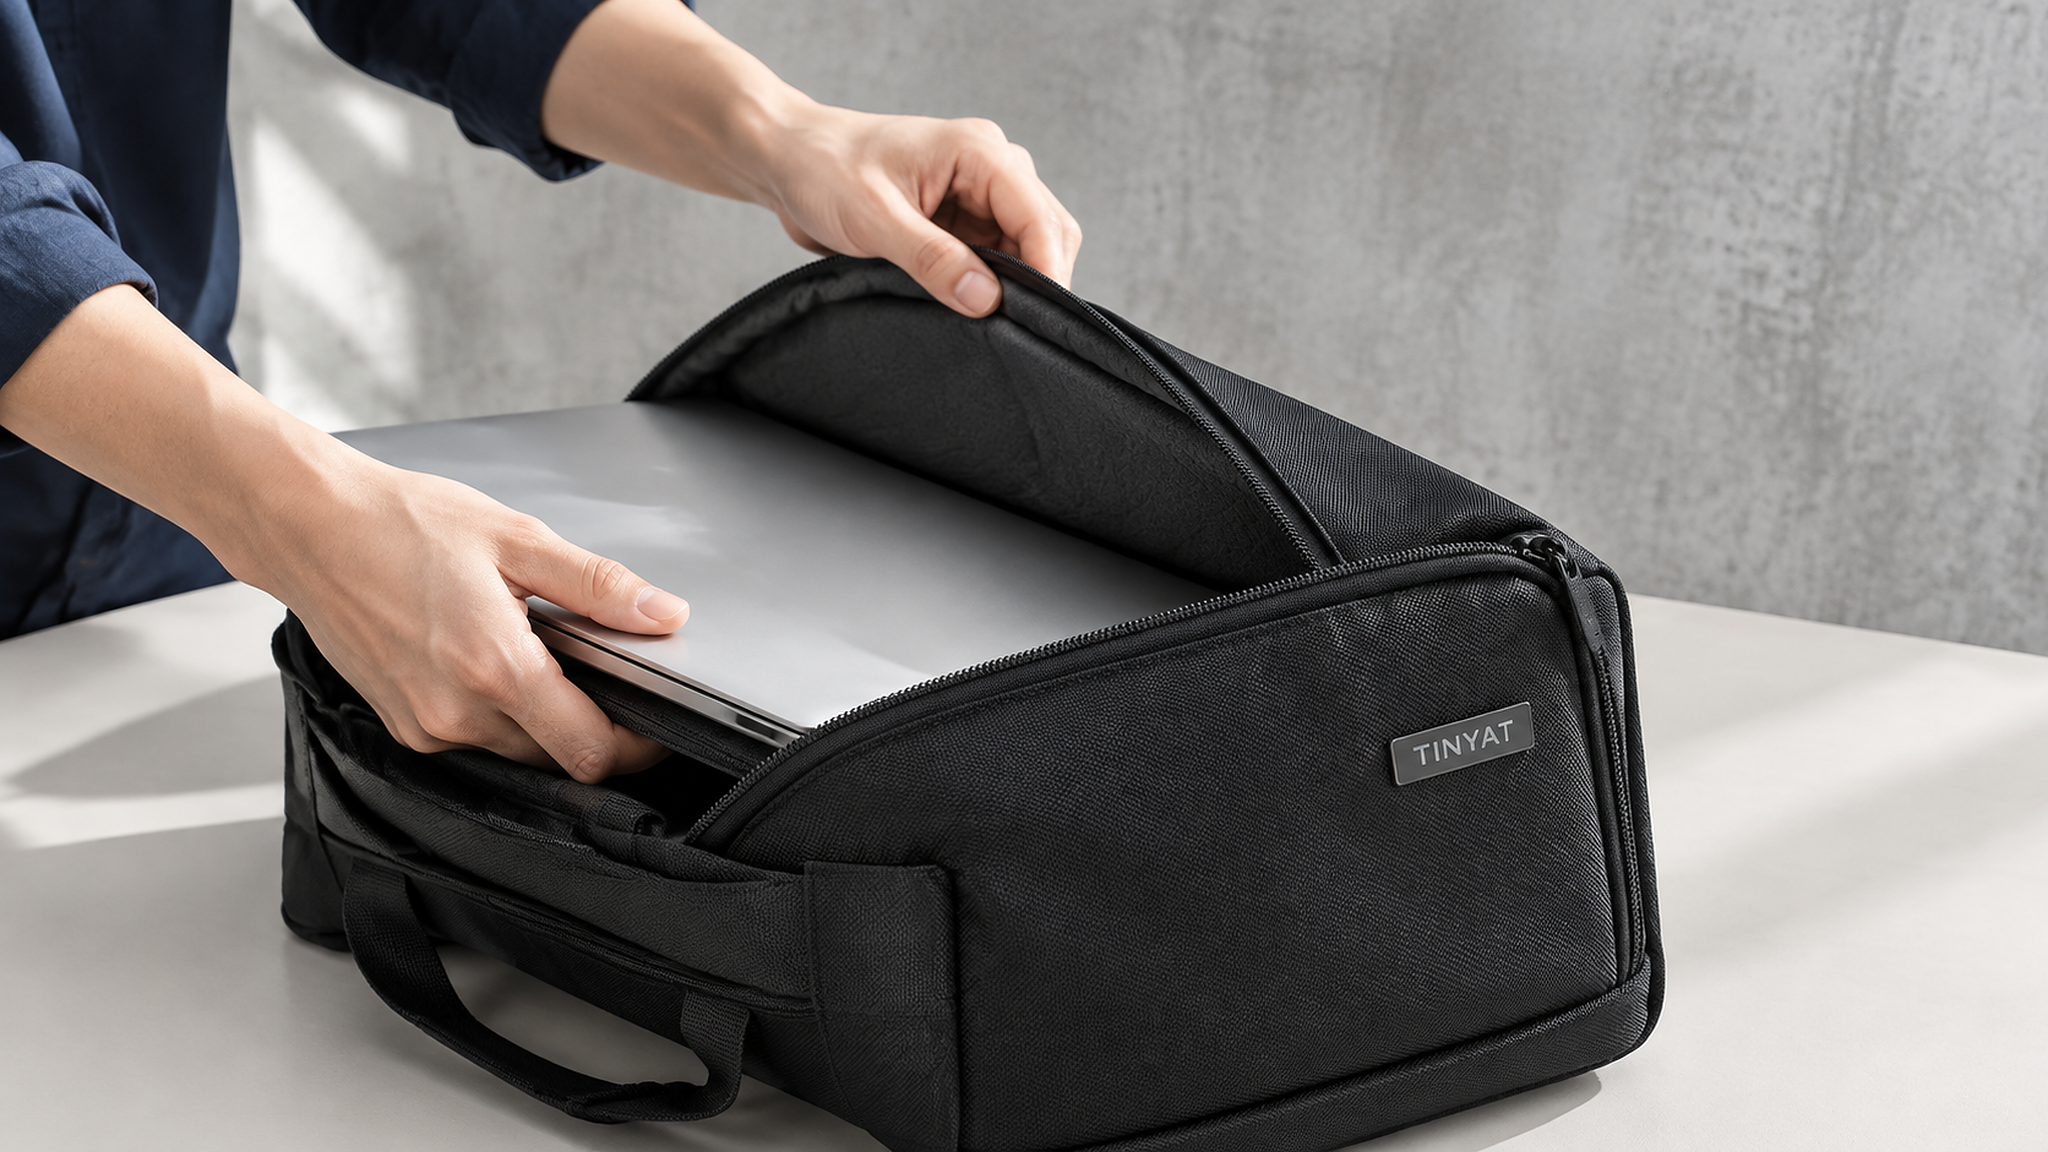 Dwa worki z tego samego pliku projektowego mogą różnić się o 8 mm w tej samej komórce, a ta różnica decyduje, czy urządzenie zmieści się bez konieczności wciskania. Oświadczenie o dopasowaniu na liście to pojedyncza liczba; worek to zestaw tolerancji. Gdy zlecasz producentowi niestandardowego worka na laptopa o przekątnej 15,6 cala, pytanie, które ma realne znaczenie, nie brzmi: jaka jest wewnętrzna długość, lecz: co dokładnie mieści się w najmniejszym i największym egzemplarzu partii? Ta różnica to właśnie to, co dokumentuje arkusz tolerancji.
Oświadczenie o dopasowaniu to oświadczenie o tolerancji
Wymiar nominalny to wartość docelowa. Tolerancja to zakres odchylenia od niej, który fabryka akceptuje. Rukaw o podanej długości wewnętrznej 400 mm z tolerancją ±4 mm wyprodukowany zostanie w zakresie od 396 do 404 mm, a kupujący, który zaplanował luzy na podstawie wartości 400 mm, otrzyma połowę partii z mniejszymi luzami, niż zakładał.
Ma to znaczenie, ponieważ luz jest niewielki. Typowy korpus o przekątnej 15,6 cala ma wymiary 380 mm × 258 mm × 24 mm. W stosunku do otworu o szerokości 396 mm luz długościowy wynosi 16 mm – co zapewnia komfortowe umieszczenie. W stosunku do torby znajdującej się przy dolnym krańcu szerszego zakresu tolerancji luz wynosi 8 mm, a urządzenie z gumowym zabezpieczeniem będzie utrudniać włożenie.
Rozwiązaniem nie jest większa torba. Rozwiązaniem jest węższy zakres tolerancji dla dwóch kluczowych wymiarów oraz raport pomiarowy zamiast rysunku.
Głębokość to trzeci wymiar – i jedyny, który zakupujący pozostawia nieokreślony. Korpus o przekątnej 15,6 cala ma grubość 24 mm, a futerał z 8-mm warstwą pianki po każdej stronie plus podszewką ma wewnętrzną głębokość 36 mm. Ponieważ pianka ulega uciskowi pod obciążeniem, torba zmierzona na pustą o głębokości 36 mm zachowuje się jak torba o głębokości 33 mm po umieszczeniu w niej urządzenia – co nadal wystarcza, ale ledwo.
Skąd biorą się milimetry
Tolerancja kumuluje się w czterech etapach, a każdy z nich wnosi określony udział.
Cięcie jest pierwszym etapem. Nasz zautomatyzowany stół zapewnia tolerancję 2 mm dla elementów ciętych. Zakłady, które wykonują cięcie ręcznie lub przy użyciu tępego noża, uzyskują większe odchylenia, a zakrzywione panele odchylają się bardziej niż proste.
Szycie jest drugim etapem i największym źródłem błędów. Wielkość przypuszczenia szwu zależy od operatora i rodzaju materiału; my stosujemy przypuszczenie 5 mm dla zszytego przedziału. W rękawie z czterema szwami błąd może wystąpić dwukrotnie po tej samej stronie lub się wzajemnie skompensować – dlatego pomiar jednej torby niemal nic nie mówi.
Zachowanie materiału jest trzecim czynnikiem. Powłokowy materiał 600D rozluźnia się po cięciu, a podszewka 210D może skurczyć się o około 1,5 proc. w trakcie procesów laminowania i prasowania. Na płycie o długości 400 mm oznacza to przesunięcie o 6 mm, które wpływa na rękaw, ponieważ podszewka stanowi jego wewnętrzną ścianę.
Kompresja pianki jest czwartym czynnikiem. Rękaw wyłożony pianką o grubości 8 mm z każdej strony ulega kompresji do 6–7 mm pod obciążeniem urządzenia, co oznacza, że zmierzona głębokość wewnętrzna w stanie pustym nie odpowiada głębokości, jaką urządzenie „doświadcza” w rzeczywistości.
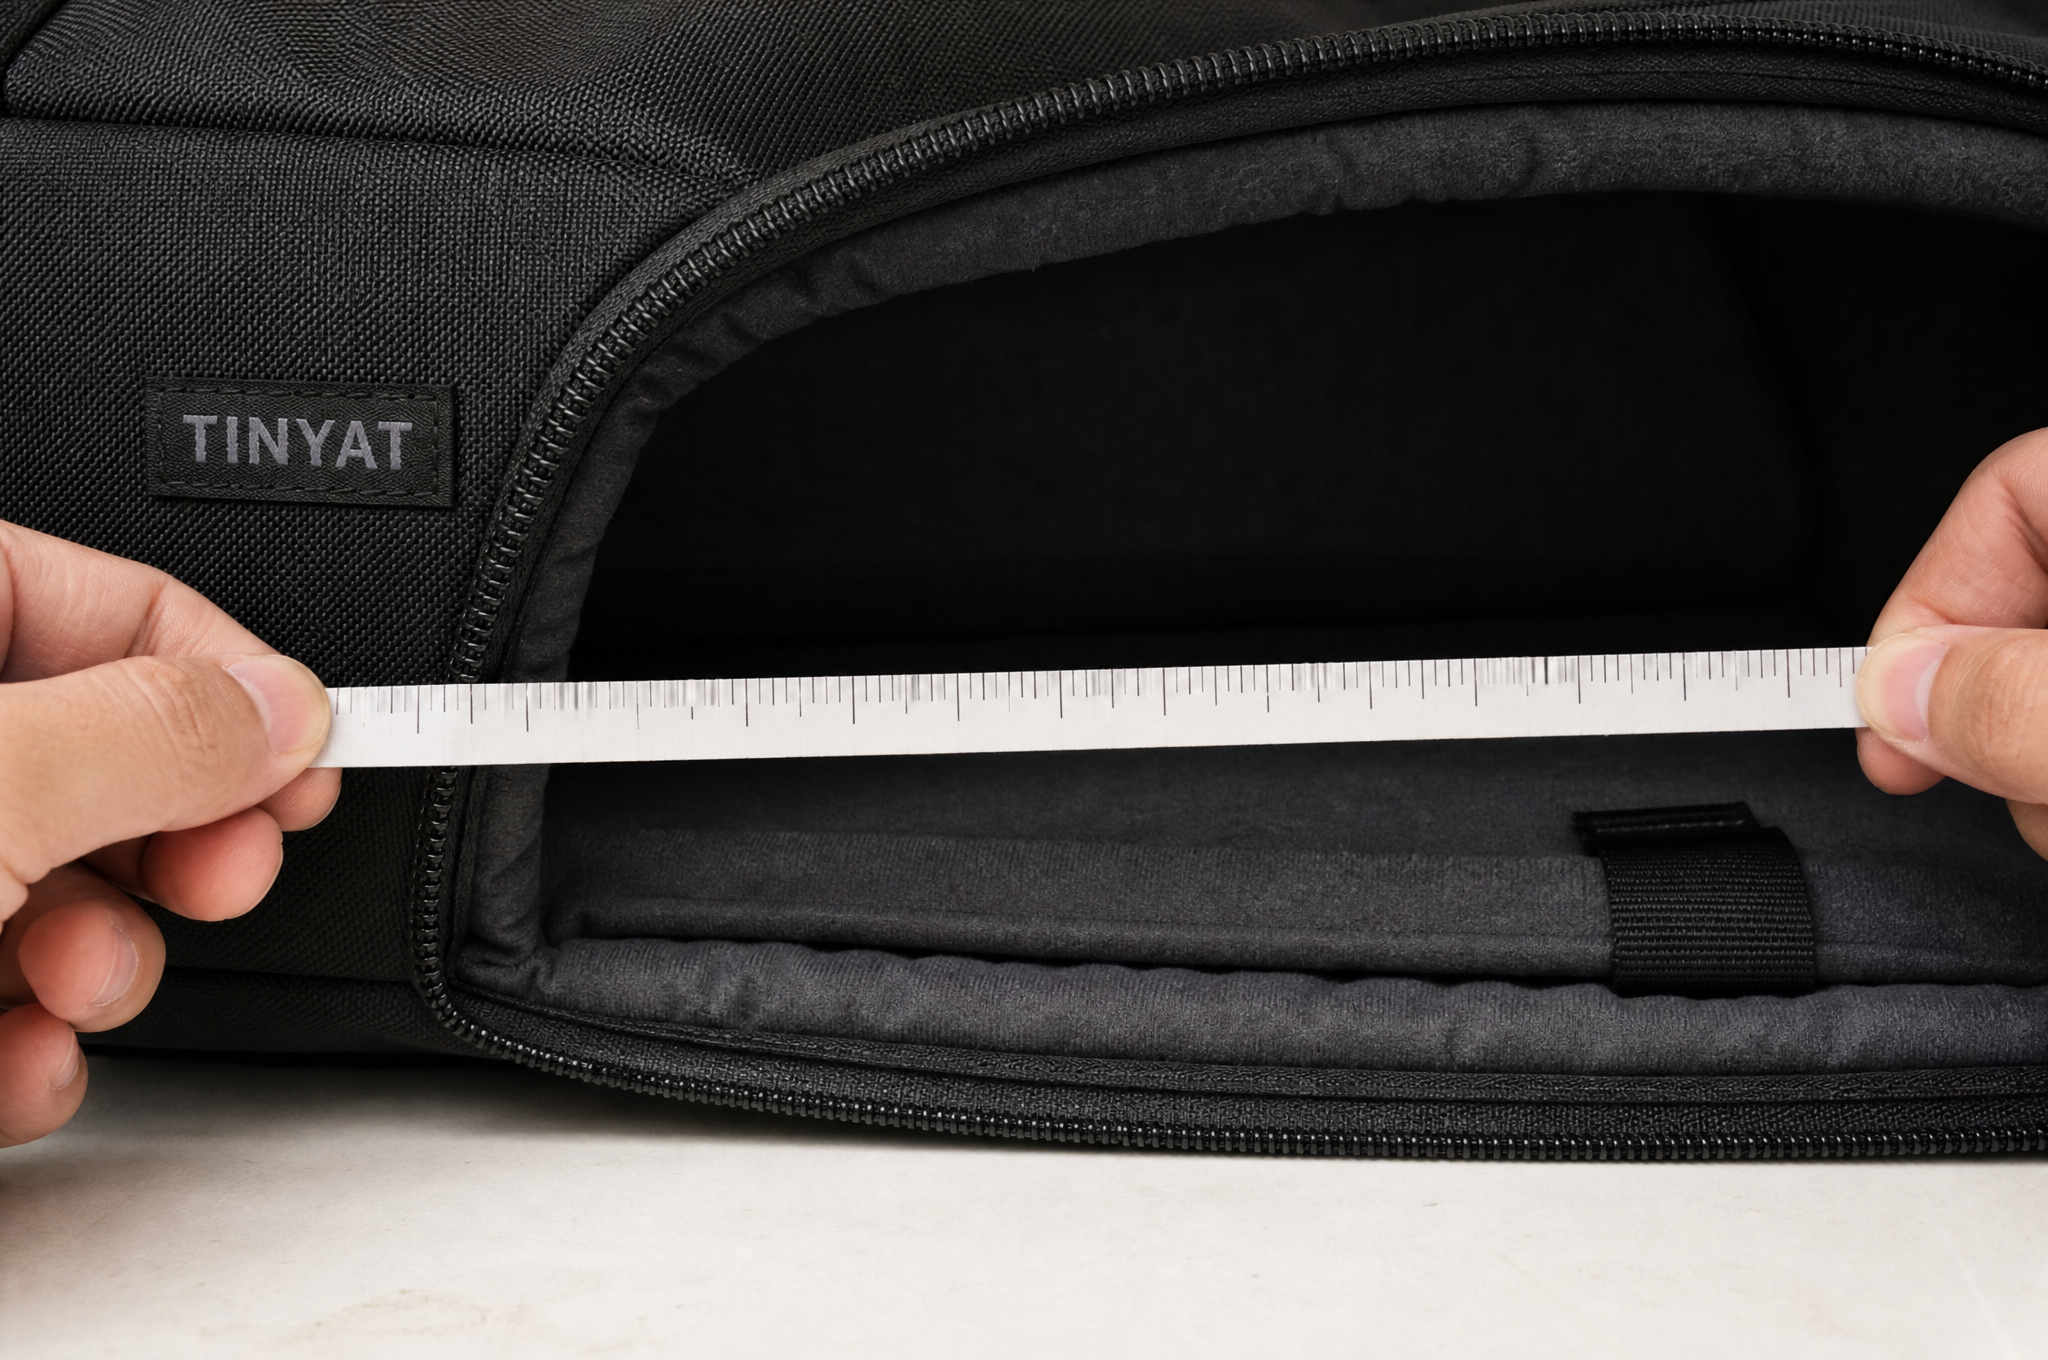
Jak zmierzyć zszyty przedział
Większość sporów dotyczących dopasowania wynika z pomiaru niewłaściwej rzeczy, w niewłaściwym miejscu i na niewłaściwej torbie.
Mierz wewnątrz linii szwu, a nie między zewnętrznymi krawędziami paneli.
Wykonaj pomiary w trzech punktach wzdłuż długości i przyjmij najmniejszą wartość.
Mierz przy pustej i rozpiętym rękawie, a następnie ponownie przy urządzeniu umieszczonym wewnątrz.
Mierz głębokość u podstawy oraz w odległości 100 mm w górę, ponieważ rękaw zwęża się w narożniku.
Mierz najmniejszą torbę z partii, a nie próbkę, która została zatwierdzona.
Zanotuj użyte urządzenie do kontroli, z uwzględnieniem jego zderzaka lub obudowy.
Różnica 4 mm między górną częścią a podstawą rękawa jest normalna i niegroźna. Różnica 4 mm między dwiema torbami z tej samej partii wskazuje na problem procesowy, który zwykle wynika ze zmiany operatora na stanowisku rękawa, a nie z wzoru.
To, co producent niestandardowych torb na laptopa 15,6 cala oferuje
W programach 15,6 cala stosujemy węższy zakres tolerancji niż ogólny próg, ponieważ rynek jest najmniej wyrozumiały w kwestii dopasowania.
Dopuszczalne odchylenie cięcia: ±2 mm na panelach rękawa
Dopuszczalne odchylenie szycia: ±3 mm długości i szerokości rękawa, w porównaniu do ogólnego odchylenia wynoszącego 5 mm
Wewnętrzna długość: nominalnie 400 mm, dopuszczalny zakres od 397 do 403 mm
Wewnętrzna szerokość: nominalnie 272 mm, dopuszczalny zakres od 269 do 275 mm
Wewnętrzna głębokość: nominalnie 36 mm z 8 mm pianki po każdej stronie
Dopuszczalna skurczowość podszewki: dodatkowe 1,5 procent przy cięciu
Weryfikacja: trzy torby mierzone na każde 500 sztuk, wyniki zapisywane na karcie przebiegu produkcji
Linia weryfikacji to różnica między wartością pomiaru a wartością kontrolną. Mierzymy trzy gotowe torby na każde 500 sztuk za pomocą stalowej linijki i rejestrujemy uzyskane wartości, ponieważ odchylenie partii staje się widoczne już po trzech pomiarach – znacznie wcześniej niż może to prowadzić do zwrotu produktu.
Dlaczego węższy zakres tolerancji wiąże się z wyższymi kosztami
Dopuszczalne odchylenie szycia wynoszące 3 mm zamiast 5 mm oznacza wolniejszą pracę na stanowisku rękawa, konieczność użycia szablonu zamiast taśmy mierniczej przy maszynie oraz częstsze ponowne sprawdzanie. Dla zamówienia 1000 sztuk przekłada się to na około 0,06 USD na torbę oraz nieco dłuższy czas pracy na linii produkcyjnej.
Istnieje ograniczenie, w jakim stopniu można to realizować. Poniżej szerokości pasa 3 mm zapas na szew w materiale powlekanych staje się główną zmienną, a jego utrzymanie wymaga innego rozwiązania konstrukcyjnego – np. obszytego szwu rękawa – co zwiększa koszty oraz tworzy widoczną krawędź wewnątrz torby. Nie gwarantujemy tolerancji szycia wynoszącej 2 mm w standardowym rękawie, ponieważ nie byłoby to możliwe do utrzymania w całej serii produkcyjnej; obietnica, która zawodzi już w drugim miesiącu, jest gorsza niż szczerze podana szersza tolerancja.
To, co kupujący zobaczy po dostarczeniu urządzeń
Z Państwa strony test powinien opierać się na największym laptopie używanym przez Państwa klientów, a nie na tym, który znajduje się w dokumentacji technicznej. Torebka o wewnętrznym wymiarze 400 mm nadal może wydawać się za ciasna klientowi, którego urządzenie ma przykręcany pokrowiec; w recenzji pojawi się stwierdzenie, że torba nie pasuje, a nie że pokrowiec nie pasuje. Opublikujcie wewnętrzny wymiar i pasującą do niego tolerancję – dzięki temu klient sam zmierzy swoje urządzenie i porówna je z podanymi wartościami.
Arkusz tolerancji
Wprowadźcie te wartości do dokumentacji technicznej oraz do raportu pomiarowego dostawcy.
Odniesienie urządzenia: 380 × 258 × 24 mm, największe w zakresie
Długość wewnętrzna: 400 mm nominalnie, zakres od 397 do 403 mm
Szerokość wewnętrzna: 272 mm nominalnie, zakres od 269 do 275 mm
Głębokość wewnętrzna: 36 mm nominalnie, po 8 mm EVA z każdej strony
Dopuszczalne odchylenie cięcia: ±2 mm
Dopuszczalne odchylenie szycia: ±3 mm na rękawie
Punkty pomiaru: trzy na każdą wymiar, podawana jest najmniejsza wartość
Rozmiar próbki: trzy torby na każde 500 sztuk, rejestrowane na karcie przebiegu
Makietka urządzenia: stosowana na linii produkcyjnej z zamontowanym amortyzatorem
Raportowanie: wartości przekazywane kupującemu wraz z raportem inspekcyjnym
Linia próbna urządzenia to praktyczna kontrola. Linia z elementem próbnym dopasowanym do największego urządzenia chwyta ciasny rękaw przed pakowaniem, a nie po dostawie.
Wyślij urządzenie, zapytaj o raport pomiarowy
Wyślij nam urządzenie, które ma być zamknięte w torbie, wraz z dowolną obudową lub zderzakiem oraz zakresem tolerancji, który możesz zaakceptować. Potwierdzimy, czy ten zakres jest realistyczny pod względem konstrukcji i ceny, a także prześlemy zmierzone wartości z pierwszych trzech torb z partii zamiast rysunku.
Skontaktuj się z [email protected] lub odwiedź www.tianqinbag.com aby zamówić próbki, uzyskać ofertę fabryczną lub rozpocząć projekt OEM/ODM z firmą Quanzhou Tianqin Bags Co., Ltd. Czas realizacji próbek wynosi 7–15 dni roboczych, a próbki mogą być wykonane zgodnie z wymiarami Twojego własnego urządzenia. Siedemnaście lat produkcji torb w Quanzhou, eksport do ponad 50 krajów, raporty testowe SGS obejmujące REACH, CPSIA i Prop 65 na żądanie.


 Gorące wiadomości


