
 EN



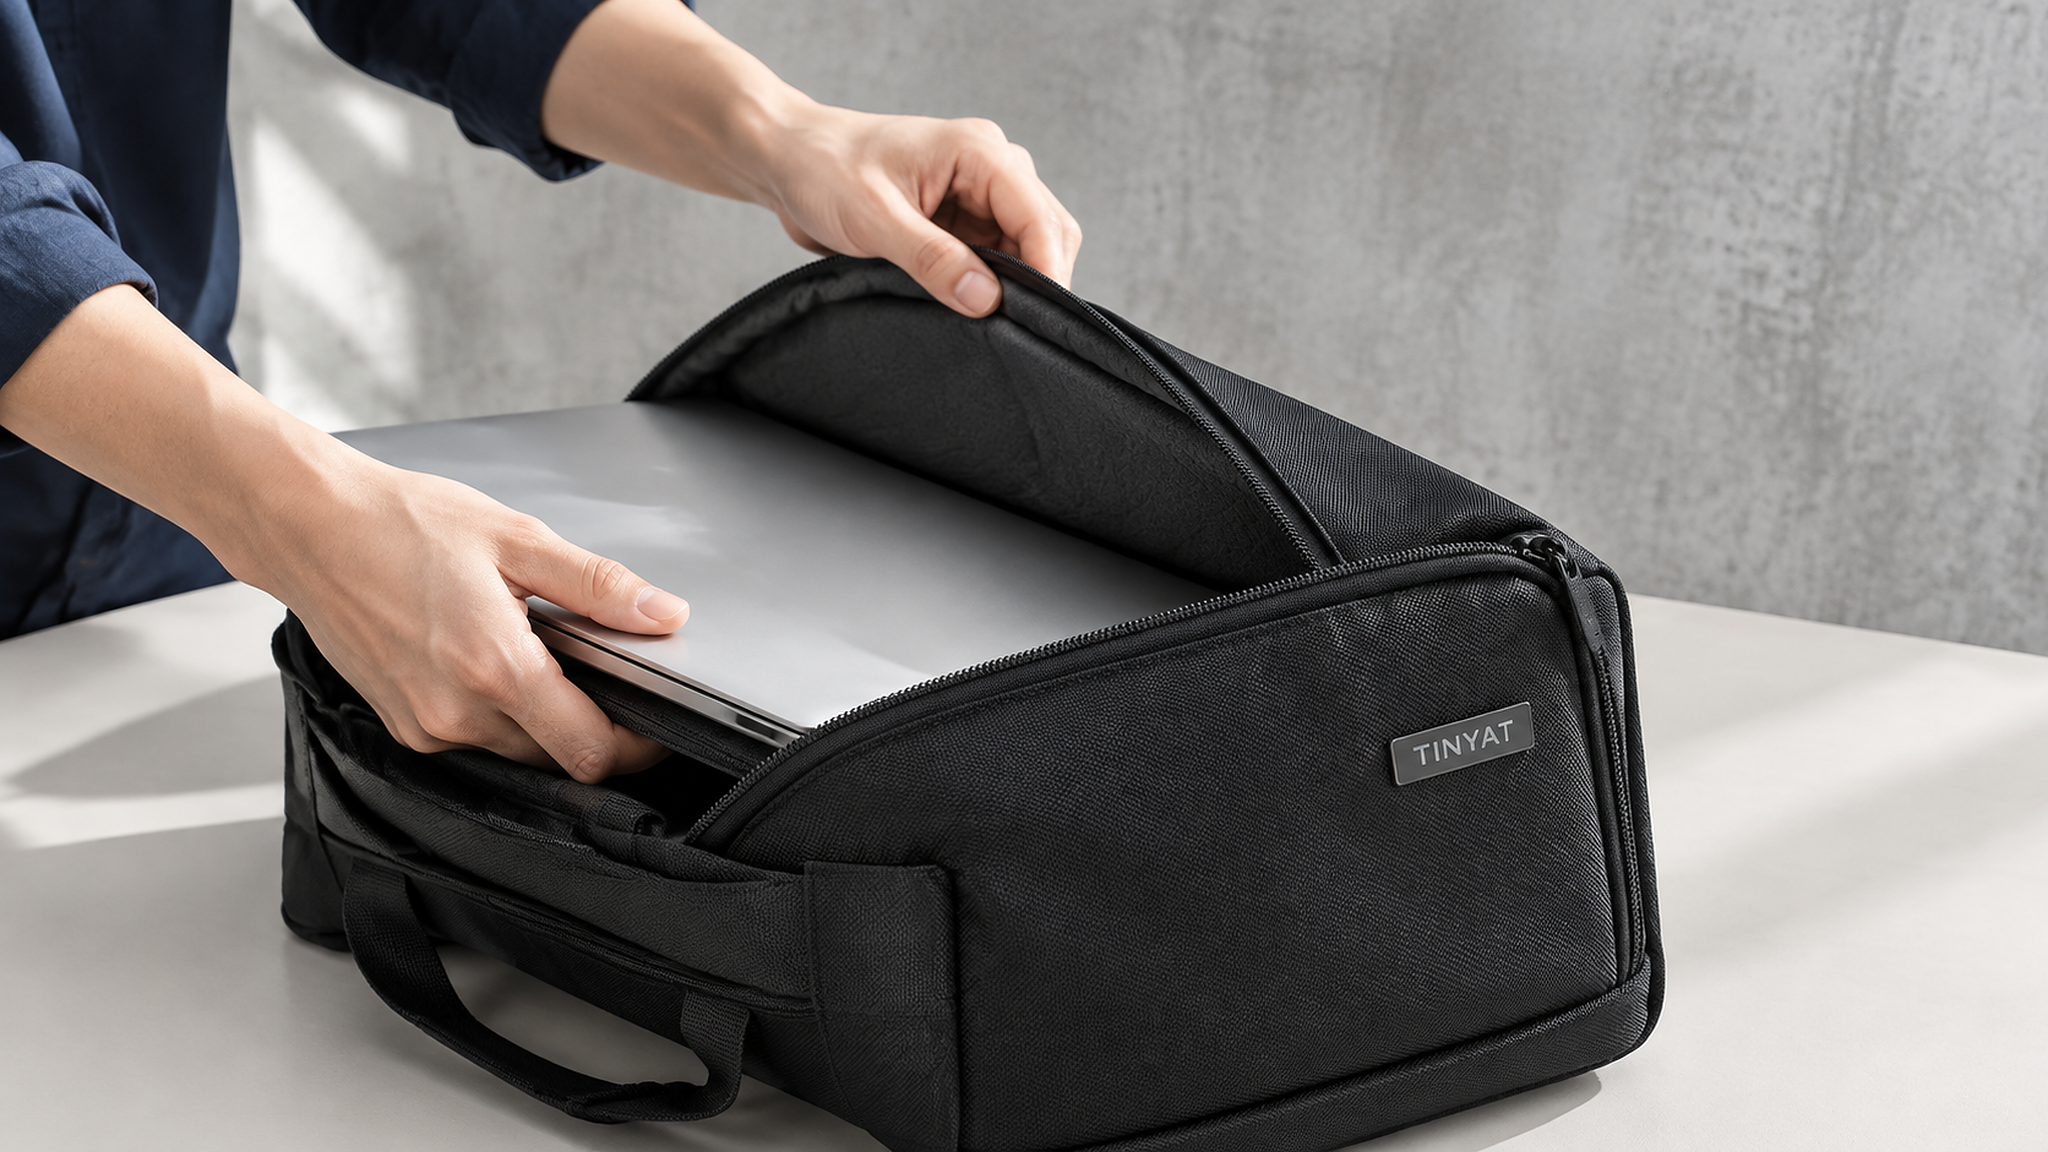 Dua buah tas dari berkas desain yang sama dapat berbeda hingga 8 mm pada kompartemen yang sama, dan perbedaan tersebut menentukan apakah suatu perangkat dapat masuk tanpa didorong. Klaim kecocokan (fit claim) dalam daftar produk berupa satu angka saja; sementara itu, tas merupakan tumpukan toleransi. Ketika Anda memberikan arahan kepada produsen tas khusus untuk laptop 15,6 inci, pertanyaan yang berguna bukanlah berapa ukuran internalnya, melainkan apa yang dapat dimuat oleh ukuran internal terkecil dan terbesar dalam satu rangkaian produksi. Rentang inilah yang dicatat dalam lembar toleransi.
Klaim Kecocokan Adalah Klaim Toleransi
Dimensi nominal adalah target. Toleransi adalah rentang di sekitar nilai tersebut yang diterima pabrik. Sebuah sarung dengan panjang internal 400 mm dan toleransi 4 mm akan menghasilkan tas berukuran 396–404 mm, sehingga pembeli yang merancang celah berdasarkan angka 400 mm akan mendapati separuh dari rangkaian produksinya lebih ketat daripada asumsinya.
Hal ini penting karena celahnya kecil. Chassis 15,6 inci khas berukuran 380 mm × 258 mm × 24 mm. Dibandingkan bukaan selebar 396 mm, celah panjangnya 16 mm—cukup nyaman. Namun, dibandingkan tas yang berada di ujung bawah rentang toleransi lebih lebar, celahnya hanya 8 mm; perangkat dengan bumper karet pun akan sulit masuk.
Solusinya bukan tas yang lebih besar, melainkan toleransi yang lebih sempit pada dua dimensi yang krusial, serta laporan pengukuran aktual—bukan sekadar gambar teknis.
Kedalaman adalah dimensi ketiga dan satu-satunya yang tidak didefinisikan pembeli. Chassis 15,6 inci memiliki ketebalan 24 mm; sedangkan sarung berlapis busa setebal 8 mm di tiap sisi ditambah lapisan dalam menghasilkan ruang internal 36 mm. Karena busa memadat saat menahan beban, tas yang diukur 36 mm saat kosong akan berperilaku seperti 33 mm saat berisi perangkat—masih cukup, namun hanya pas-pasan. Tentukan kedalaman sebagai nilai teruji dengan perangkat berada di dalamnya, bukan sebagai pengukuran datar.
Asal Usul Milimeter-Milimeter Ini
Toleransi terakumulasi melalui empat tahap, dan masing-masing tahap memberikan kontribusi jumlah tertentu.
Pemotongan adalah langkah pertama. Meja otomatis kami mempertahankan toleransi 2 mm pada bagian yang dipotong. Pabrik yang memotong secara manual atau menggunakan pisau tumpul menghasilkan toleransi lebih lebar, dan panel melengkung mengalami deviasi lebih besar dibandingkan panel lurus.
Penjahitan adalah langkah kedua, serta kontributor terbesar terhadap variasi dimensi. Pengambilan seam allowance bervariasi tergantung operator dan jenis kain; kami mempertahankan toleransi 5 mm pada kompartemen yang dijahit. Pada lengan dengan empat jahitan, kesalahan dapat muncul dua kali di sisi yang sama atau saling meniadakan—karena itulah pengukuran satu tas hampir tidak memberikan informasi apa pun.
Perilaku bahan adalah faktor ketiga. Lapisan luar berlapis 600D mengendur setelah pemotongan, sedangkan lapisan dalam 210D dapat menyusut sekitar 1,5 persen selama proses fusing dan pressing. Pada panel sepanjang 400 mm, hal ini setara dengan pergeseran 6 mm—dan pergeseran tersebut terjadi di bagian lengan karena lapisan dalam berfungsi sebagai dinding bagian dalam.
Kompresi busa adalah faktor keempat. Lengan yang dilapisi busa setebal 8 mm per sisi akan termampatkan menjadi 6–7 mm saat menopang perangkat berbeban, artinya kedalaman internal yang diukur dalam kondisi kosong bukanlah kedalaman yang dialami perangkat tersebut.
Cara Mengukur Kompartemen yang Telah Dijahit
Sebagian besar perselisihan mengenai kecocokan berasal dari pengukuran yang salah, di tempat yang salah, pada tas yang salah.
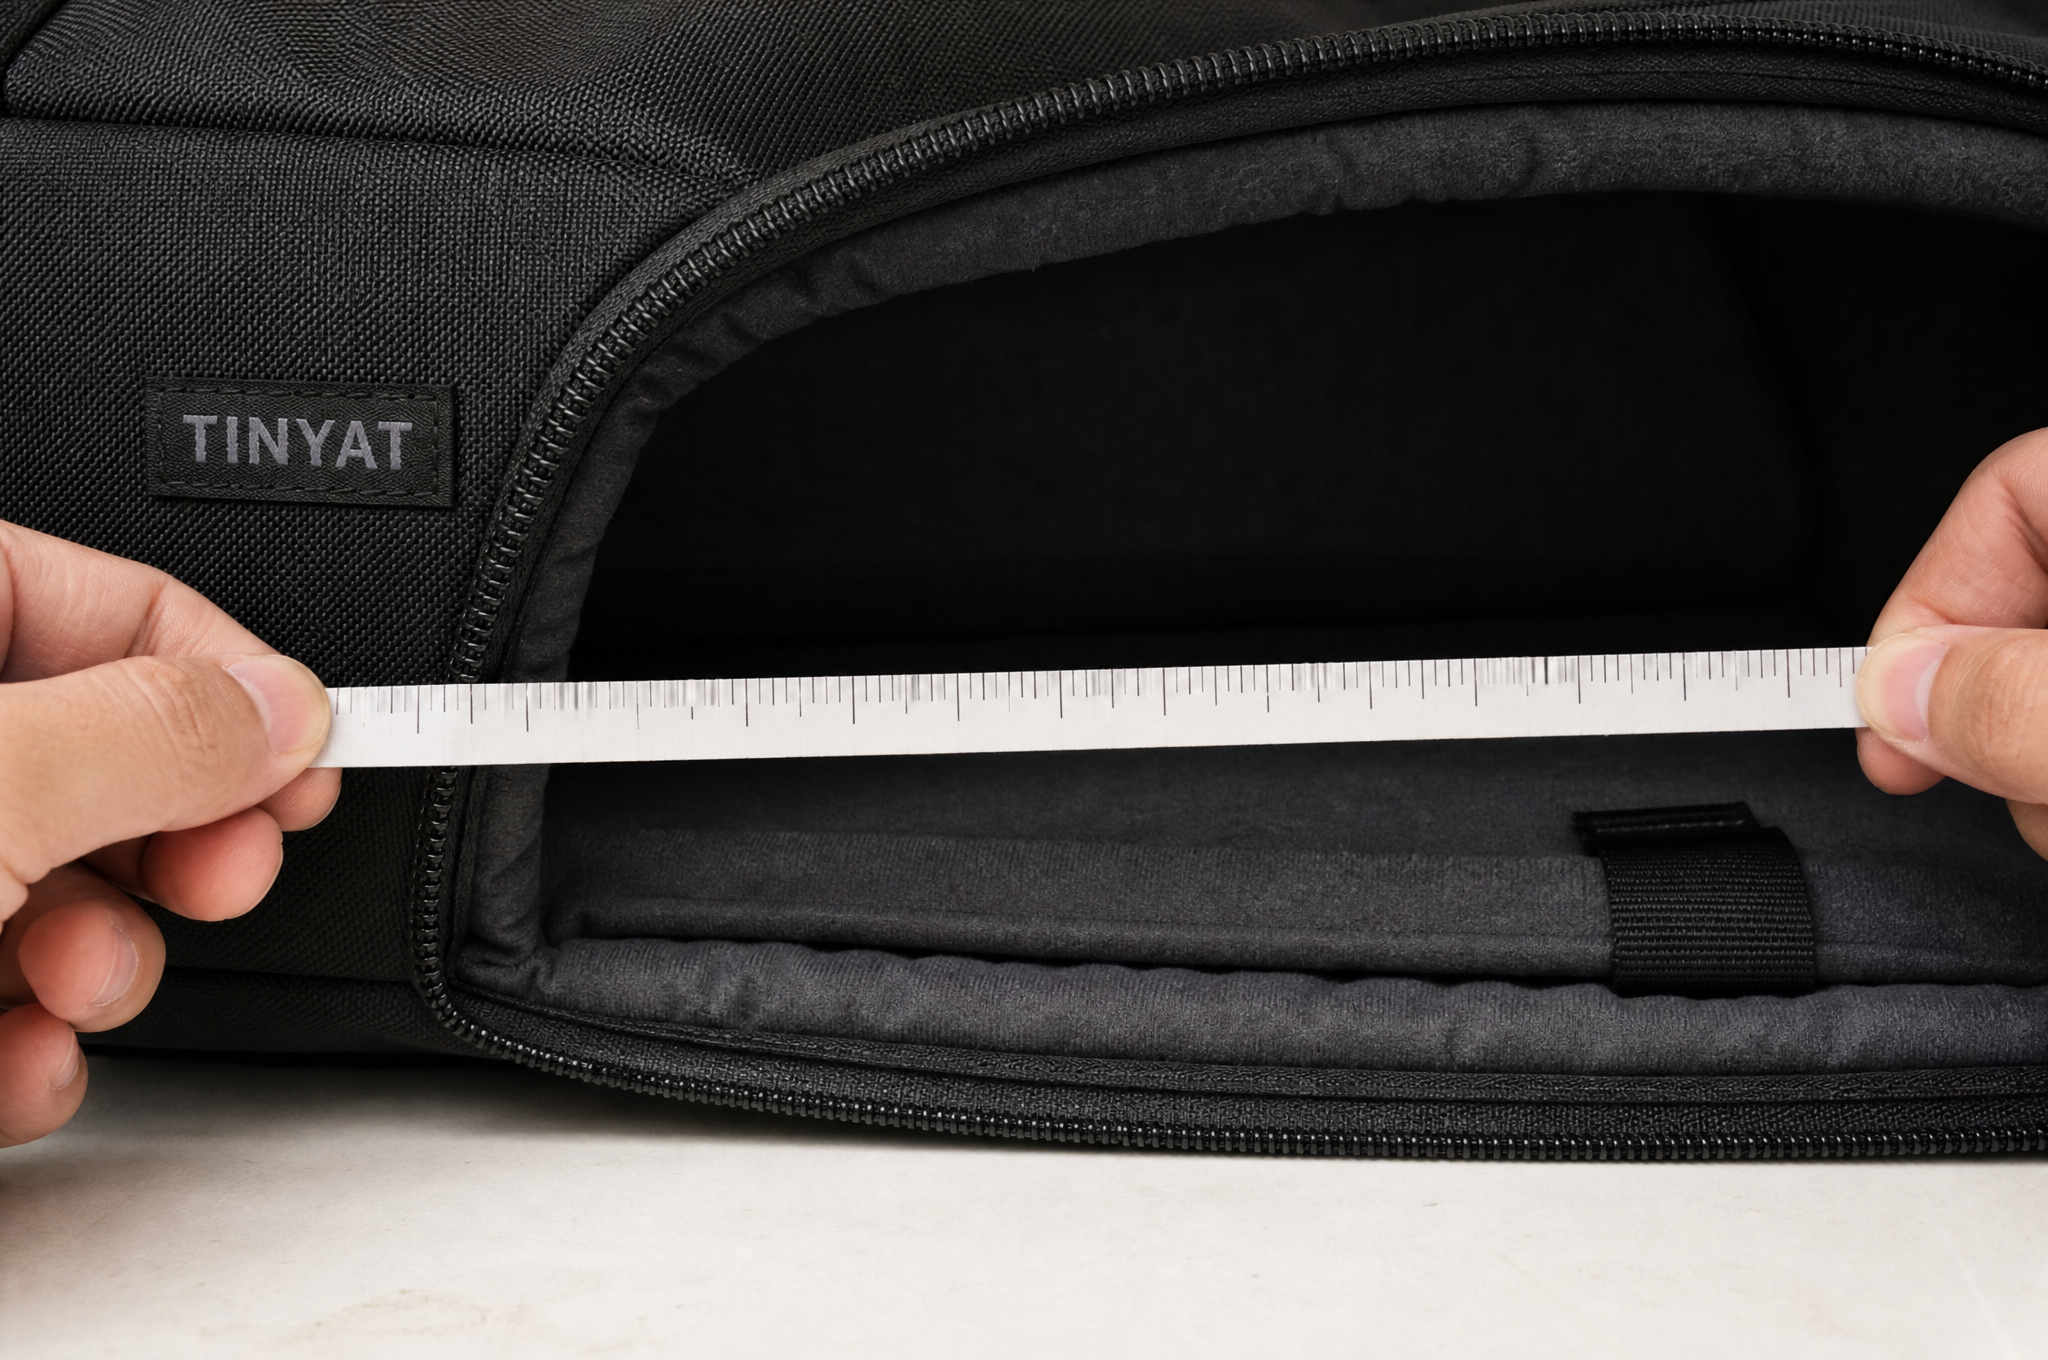
Ukur di dalam garis jahitan, bukan di antara tepi panel luar.
Ukur pada tiga titik sepanjang panjangnya, lalu ambil nilai terendah.
Ukur dengan lengan kosong dan tidak terkait ritsleting, lalu ulangi pengukuran dengan perangkat di dalamnya.
Ukur kedalaman pada bagian dasar dan pada ketinggian 100 mm dari dasar, karena lengan meruncing di sudutnya.
Ukur tas terkecil dalam satu batch, bukan sampel yang telah disetujui.
Catat perangkat yang digunakan untuk pemeriksaan, termasuk bumper atau cangkangnya.
Perbedaan 4 mm antara bagian atas dan dasar lengan adalah normal dan tidak berbahaya. Namun, perbedaan 4 mm antara dua tas dari lot yang sama menunjukkan masalah proses—dan biasanya disebabkan oleh pergantian operator di stasiun lengan, bukan oleh pola.
Apa yang Ditawarkan Produsen Tas Laptop Khusus 15,6 Inci
Pada program 15,6 inci, kami menerapkan toleransi yang lebih ketat dibanding gerbang umum, karena pasar paling tidak toleran terhadap ketidakcocokan ukuran.
Toleransi pemotongan: plus atau minus 2 mm pada panel lengan
Toleransi penjahitan: plus atau minus 3 mm pada panjang dan lebar lengan, dibandingkan toleransi umum sebesar 5 mm
Panjang internal: 400 mm nominal, dengan toleransi 397 hingga 403 mm
Lebar internal: 272 mm nominal, dengan toleransi 269 hingga 275 mm
Kedalaman internal: 36 mm nominal dengan busa 8 mm di masing-masing sisi
Kelonggaran penyusutan lapisan dalam: tambahan 1,5 persen saat pemotongan
Verifikasi: tiga tas diukur per 500 unit, dicatat pada kartu produksi
Garis verifikasi adalah selisih antara hasil pengukuran aktual dan nilai acuan. Kami mengukur tiga tas jadi per 500 unit menggunakan mistar baja dan mencatat nilainya, karena penyimpangan pada suatu lot akan terlihat jelas dari tiga pengukuran tersebut jauh sebelum menjadi kasus retur.
Mengapa rentang toleransi yang lebih ketat menambah biaya
Toleransi penjahitan 3 mm alih-alih 5 mm berarti kecepatan kerja lebih lambat di stasiun lengan, penggunaan pola cetak di mesin alih-alih pita ukur, serta pengecekan ulang yang lebih sering. Pada pesanan 1.000 unit, hal ini menambah biaya sekitar 0,06 USD per tas dan sedikit memperpanjang waktu jalur produksi.
Ada batas seberapa jauh hal ini bisa dilakukan. Di bawah lebar 3 mm, variasi pada allowance jahitan pada kain berlapis menjadi faktor dominan, dan mempertahankannya memerlukan konstruksi berbeda—misalnya, jahitan lengan dengan binding—yang menambah biaya serta meninggalkan tepi terlihat di dalam tas. Kami tidak akan menjanjikan toleransi jahitan 2 mm pada lengan standar, karena janji tersebut tidak dapat dipertahankan secara konsisten selama proses produksi; janji yang gagal pada bulan kedua justru lebih buruk daripada menyatakan lebar band yang lebih besar secara jujur.
Apa yang pembeli lihat ketika perangkat tiba
Dari pihak Anda, uji coba harus menggunakan laptop terbesar di basis pelanggan Anda, bukan laptop yang tercantum dalam tech pack. Tas dengan dimensi internal 400 mm tetap terasa sempit bagi pelanggan yang perangkatnya dilengkapi casing pelindung jenis snap-on, dan ulasan mereka akan menyatakan bahwa tas tidak muat—bukan bahwa casing-nya yang tidak muat. Publikasikan dimensi internal beserta rentang toleransinya, sehingga pelanggan dapat mengukur perangkat mereka sendiri terhadap nilai tersebut.
Lembar Toleransi
Masukkan nilai-nilai ini ke dalam tech pack dan laporan pengukuran pemasok.
Referensi perangkat: 380 × 258 × 24 mm, terbesar dalam kisaran
Panjang internal: 400 mm nominal, kisaran 397 hingga 403 mm
Lebar internal: 272 mm nominal, kisaran 269 hingga 275 mm
Kedalaman internal: 36 mm nominal, 8 mm EVA di masing-masing sisi
Toleransi pemotongan: ±2 mm
Toleransi jahitan: ±3 mm pada lengan
Titik pengukuran: tiga titik per dimensi, nilai terendah yang dilaporkan
Ukuran sampel: tiga tas per 500 unit, dicatat pada kartu proses
Boneka perangkat: digunakan di lini produksi, dilengkapi bumper
Pelaporan: nilai disampaikan kepada pembeli bersama laporan inspeksi
Garis dummy perangkat adalah kontrol praktis. Sebuah garis dengan dummy yang menyesuaikan perangkat terbesar menangkap lengan ketat sebelum pengemasan, bukan setelah pengiriman.
Kirim Satu Perangkat, Minta Laporan Pengukuran
Kirimkan kepada kami perangkat yang perlu Anda pasang, termasuk cangkang atau bumper apa pun, serta rentang toleransi yang dapat Anda terima. Kami akan mengonfirmasi apakah rentang tersebut realistis untuk konstruksi dan harganya, serta akan mengirimkan nilai pengukuran dari tiga kantong pertama dalam produksi—bukan gambar teknis.
Hubungi [email protected] atau kunjungi www.tianqinbag.com untuk meminta sampel, mendapatkan kutipan pabrik, atau memulai proyek OEM/ODM bersama Quanzhou Tianqin Bags Co., Ltd. Waktu tunggu pembuatan sampel adalah 7–15 hari kerja, dan sampel dapat dibuat sesuai perangkat milik Anda sendiri. Tujuh belas tahun pengalaman manufaktur kantong di Quanzhou, ekspor ke lebih dari 50 negara, serta laporan uji SGS mencakup REACH, CPSIA, dan Prop 65 tersedia atas permintaan.


 Berita Terkini


