
 EN



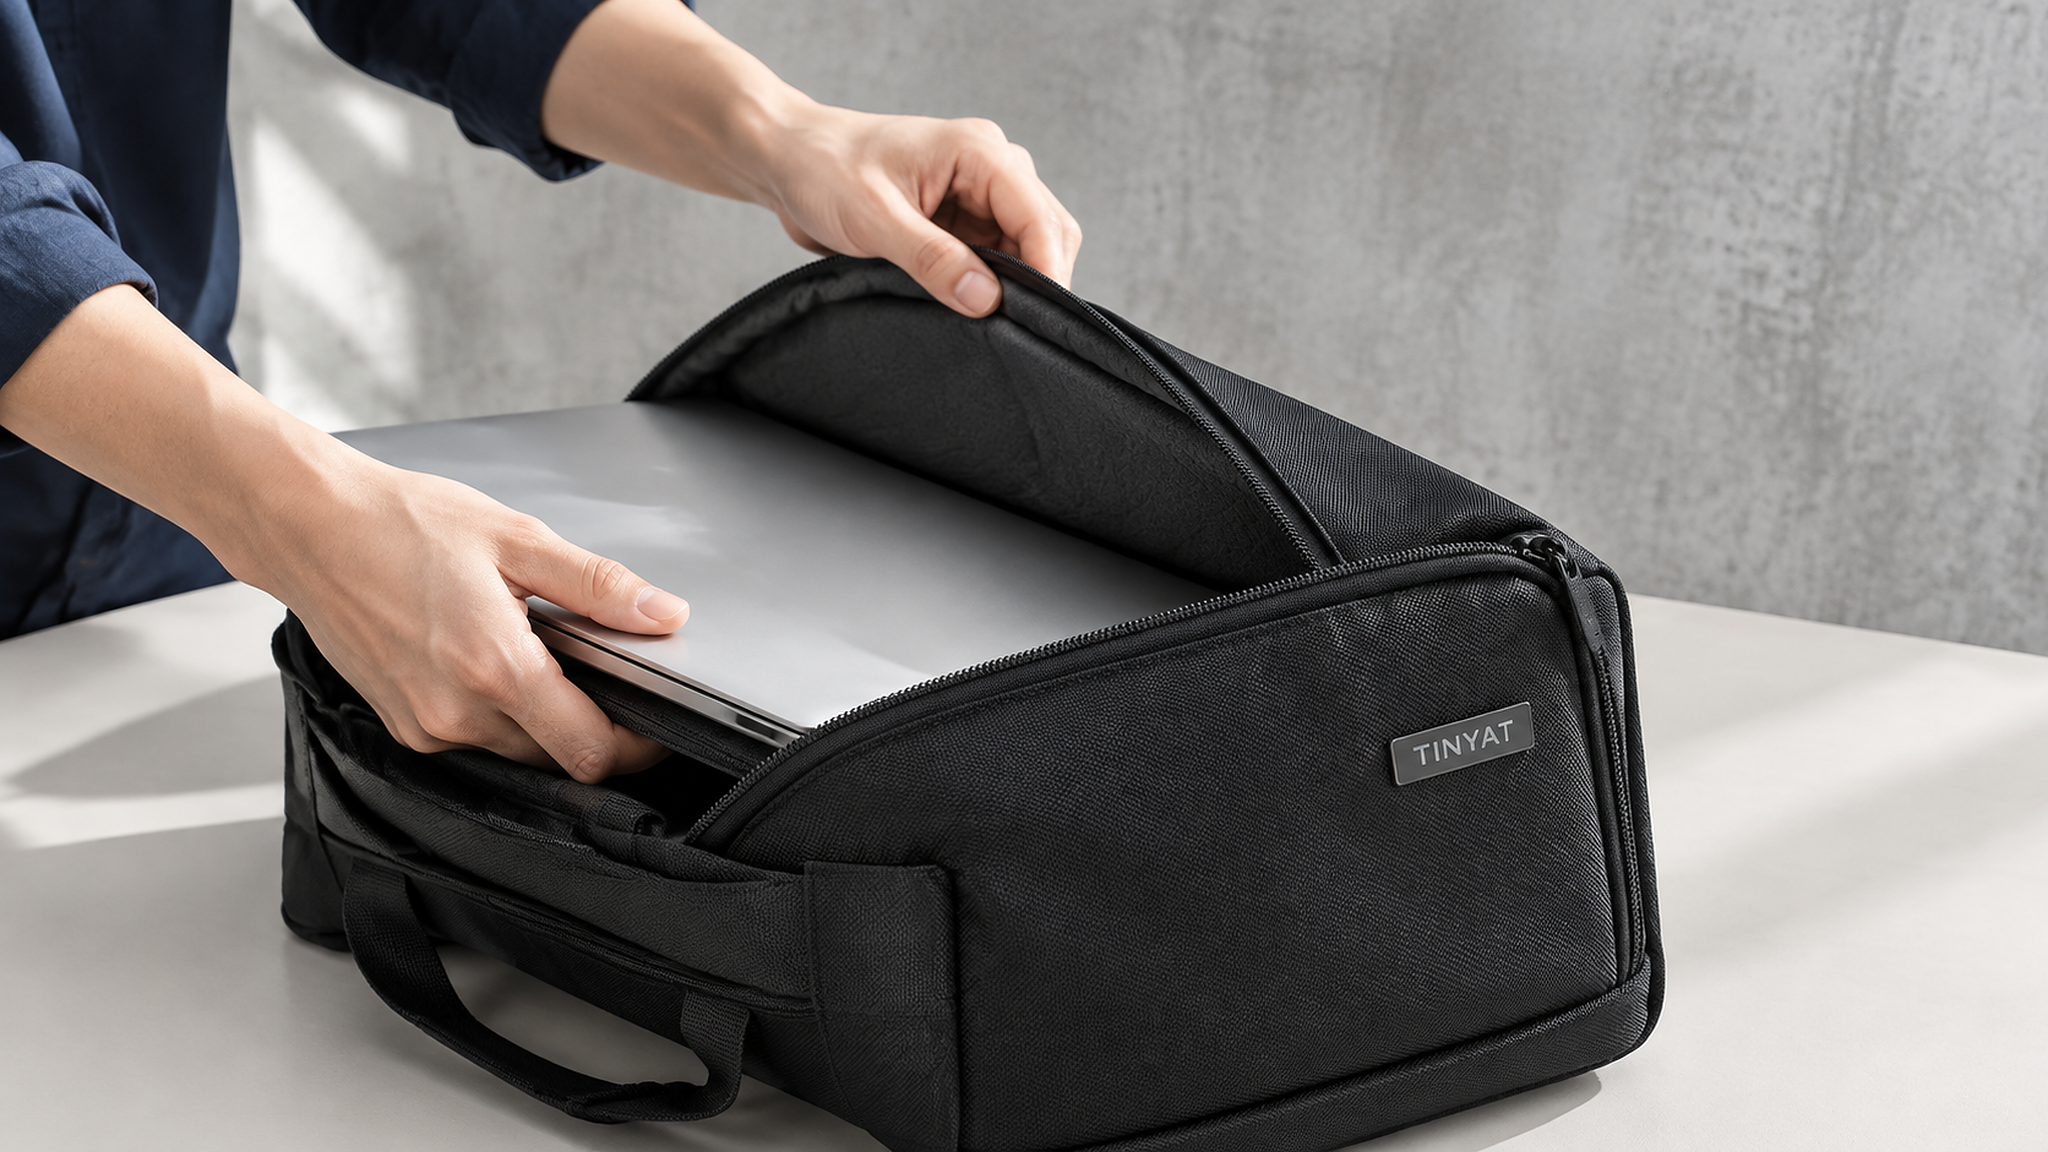 Due borse provenienti dallo stesso file di progettazione possono differire di 8 mm nello stesso scomparto, e tale differenza determina se un dispositivo entra senza dover essere spinto. L’affermazione sulla vestibilità riportata in una scheda prodotto è un singolo numero; la borsa è invece una sovrapposizione di tolleranze. Quando si fornisce una specifica a un produttore specializzato di borse per laptop da 15,6 pollici, la domanda utile non è quale sia la dimensione interna, ma piuttosto quali dispositivi possano essere contenuti nelle unità più piccole e più grandi della produzione. Questa fascia di valori è ciò che un foglio delle tolleranze registra.
Un’affermazione sulla vestibilità è un’affermazione sulle tolleranze
Una dimensione nominale è un valore obiettivo. Una tolleranza è l’intervallo attorno a tale valore che lo stabilimento accetta. Una tasca specificata con una lunghezza interna di 400 mm e una tolleranza di 4 mm produrrà borse con misure comprese tra 396 e 404 mm, e l’acquirente che ha calcolato gli spazi liberi in base a 400 mm avrà metà della sua produzione più stretta di quanto ipotizzato.
Questo è importante perché il gioco è ridotto. Un telaio tipico da 15,6 pollici misura 380 mm × 258 mm × 24 mm. Rispetto a un’apertura di 396 mm, il gioco in lunghezza è di 16 mm, valore confortevole. Rispetto a una borsa rientrante nel limite inferiore di una fascia di tolleranza più ampia, il gioco scende a 8 mm e un dispositivo con paraurti in gomma incontrerà resistenza all’inserimento.
La soluzione non è una borsa più grande. È invece una tolleranza più stretta sulle due dimensioni rilevanti e una relazione basata su misurazioni effettive, non su un disegno.
La profondità è la terza dimensione e quella che gli acquirenti lasciano indefinita. Un telaio da 15,6 pollici ha uno spessore di 24 mm; una custodia foderata con imbottitura da 8 mm per lato più rivestimento interno raggiunge uno spessore interno di 36 mm. Poiché la schiuma si comprime sotto carico, una borsa misurata a vuoto come 36 mm si comporta come 33 mm con un dispositivo al suo interno: sufficiente, ma appena sufficiente. Specificare la profondità come valore verificato con il dispositivo già inserito, non come misura piana.
Da dove provengono i millimetri
La tolleranza si accumula in quattro fasi, ognuna delle quali contribuisce con una quantità nota.
Il taglio è il primo fattore. Il nostro tavolo automatizzato garantisce una tolleranza di 2 mm sui pezzi tagliati. Una fabbrica che esegue il taglio a mano o con una lama smussata ottiene tolleranze maggiori, e un pannello curvo subisce uno scostamento maggiore rispetto a uno rettilineo.
La cucitura è il secondo fattore ed è anche quello che contribuisce maggiormente. La quantità di margine di cucitura assorbita varia in base all’operatore e al tessuto; noi manteniamo un margine di 5 mm su un compartimento cucito. Su una manica con quattro cuciture, l’errore può accumularsi due volte sullo stesso lato oppure compensarsi, motivo per cui la misurazione di una singola borsa fornisce quasi zero informazioni utili.
Il comportamento del materiale è il terzo fattore. Un guscio rivestito da 600D si rilassa dopo il taglio, mentre un fodera da 210D può restringersi di circa l’1,5% durante le fasi di termofissaggio e stiratura. Su un pannello da 400 mm ciò corrisponde a uno spostamento di 6 mm, che si manifesta soprattutto sulla manica, poiché la fodera costituisce la parete interna.
La compressione della schiuma è il quarto fattore. Una manica imbottita con 8 mm di spessore per lato si comprime a 6–7 mm sotto carico di un dispositivo inserito, il che significa che la profondità interna misurata a vuoto non corrisponde alla profondità effettivamente sperimentata dal dispositivo.
Come misurare un compartimento cucito
La maggior parte delle controversie sulla vestibilità derivano dalla misurazione della cosa sbagliata, nel posto sbagliato e sulla borsa sbagliata.
Misurare all’interno della linea di cucitura, non tra i bordi esterni dei pannelli
Misurare in tre punti lungo la lunghezza e prendere il valore più basso
Misurare con la tasca vuota e chiusa con la cerniera, quindi nuovamente con un dispositivo inserito
Misurare la profondità alla base e a 100 mm verso l’alto, poiché la tasca si restringe all’angolo
Misurare la borsa più piccola del lotto, non il campione approvato
Registrare il dispositivo utilizzato per il controllo, indicandone il paraurti o la custodia
Una differenza di 4 mm tra la parte superiore e la base di una tasca è normale e innocua. Una differenza di 4 mm tra due borse dello stesso lotto indica un problema di processo, che di solito risale a un cambio di operatore alla postazione della tasca, piuttosto che al modello.
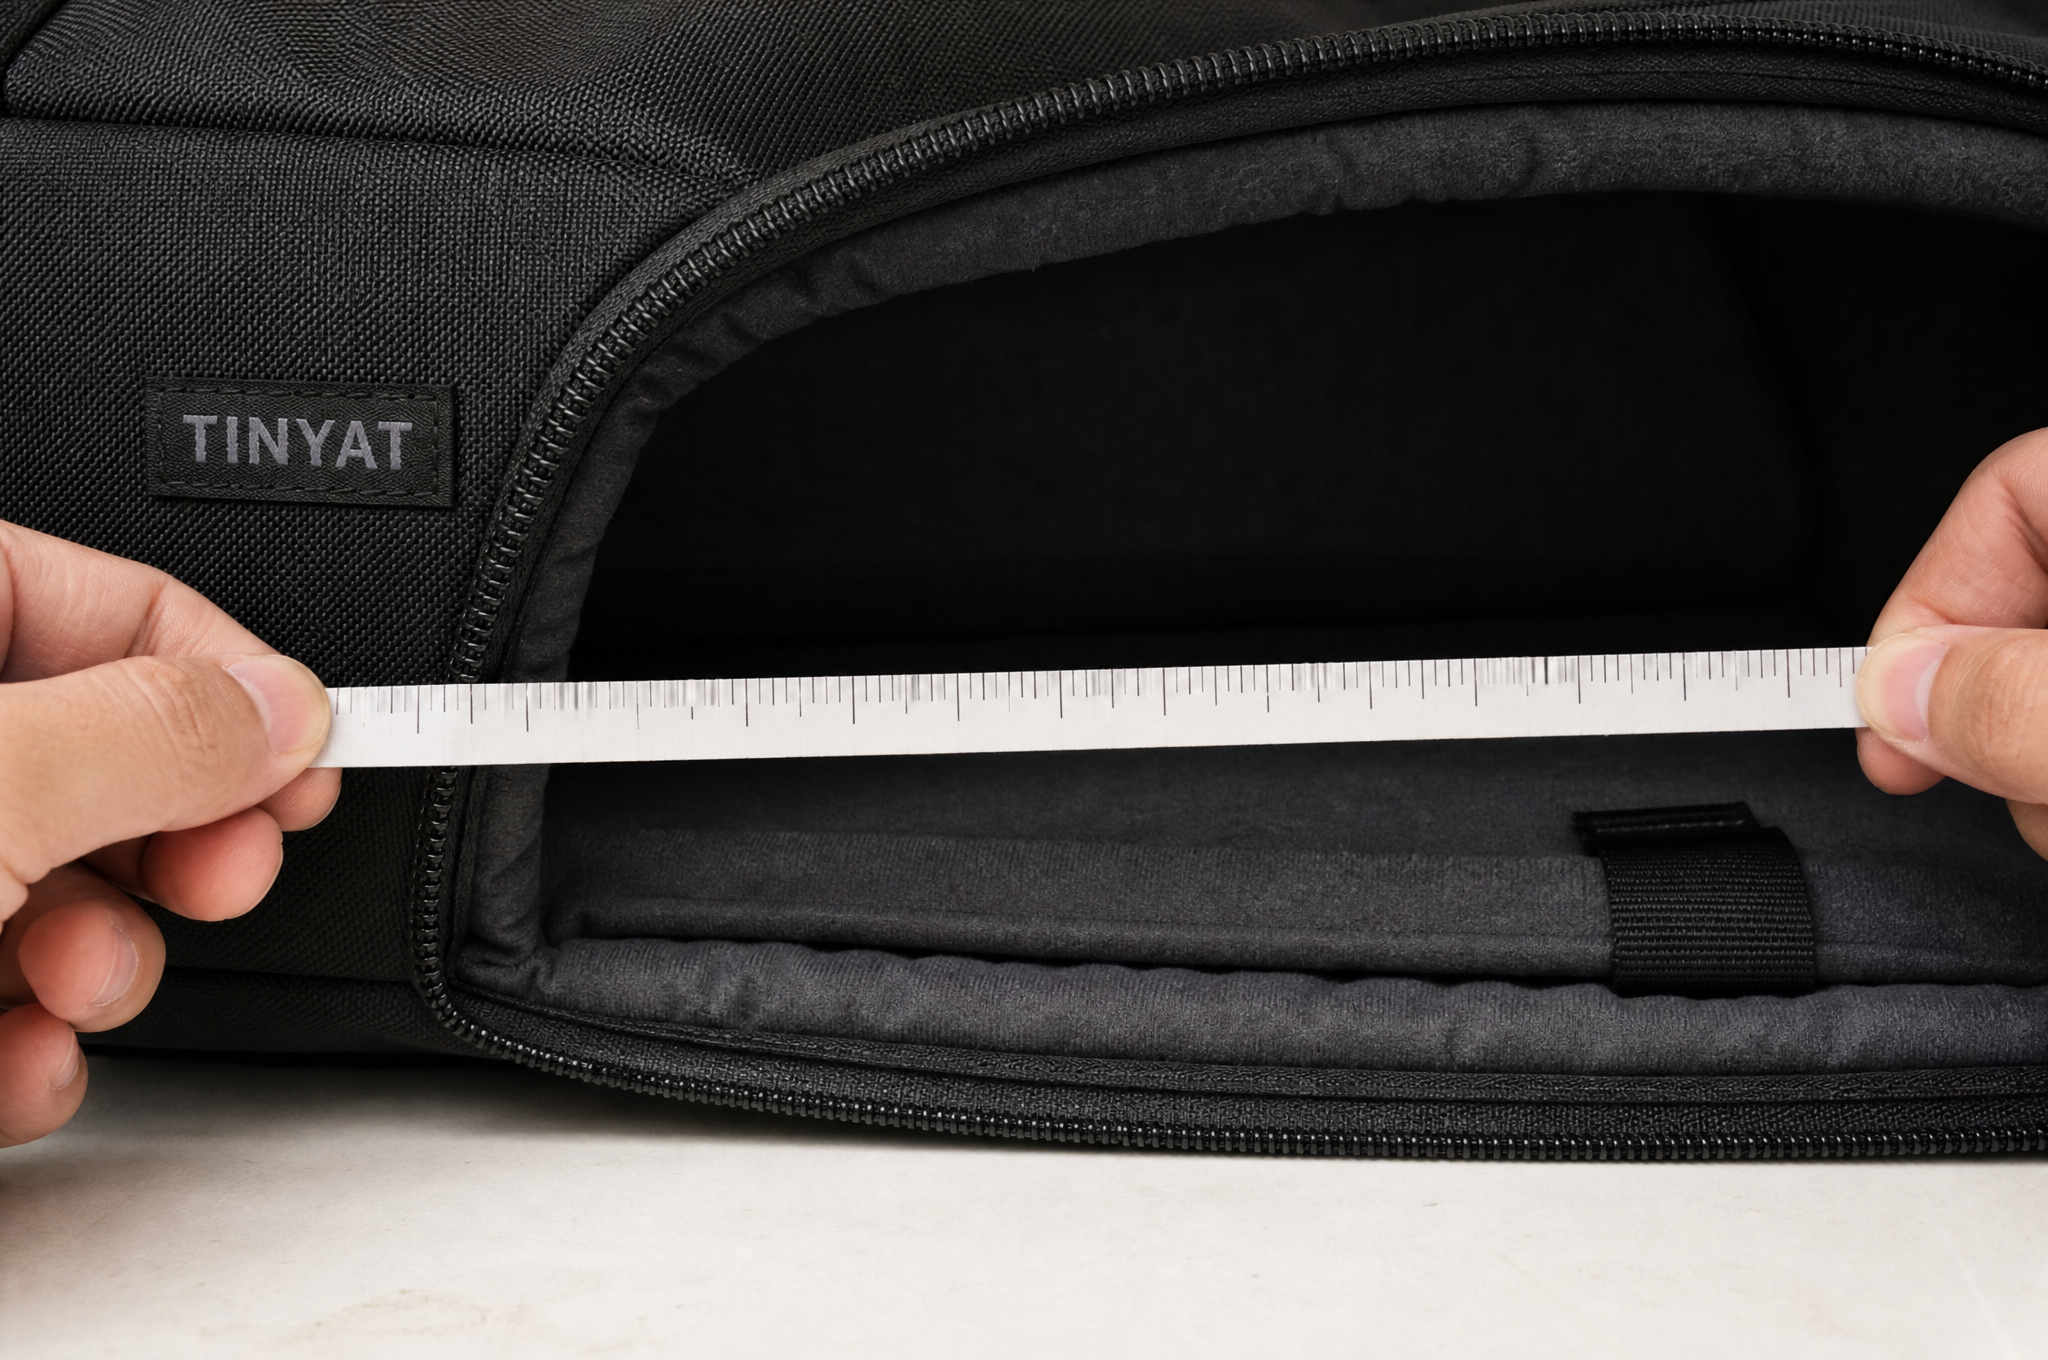
Ciò che un produttore personalizzato di borse per laptop da 15,6 pollici garantisce
Nei programmi da 15,6 pollici applichiamo una tolleranza più stretta rispetto alla soglia generale, perché il mercato è il meno tollerante in fatto di vestibilità.
Tolleranza di taglio: più o meno 2 mm sui pannelli della manica
Tolleranza di cucitura: più o meno 3 mm sulla lunghezza e sulla larghezza della manica, rispetto alla tolleranza generale di 5 mm
Lunghezza interna: 400 mm nominali, con accettazione da 397 a 403 mm
Larghezza interna: 272 mm nominali, con accettazione da 269 a 275 mm
Profondità interna: 36 mm nominali, con 8 mm di schiuma per lato
Margine per restringimento della fodera: aggiunta del 1,5 percento al taglio
Verifica: tre borse misurate ogni 500 unità, registrate sulla scheda di produzione
La linea di verifica è la differenza tra un valore dichiarato e un valore di controllo. Misuriamo tre borse finite ogni 500 unità con un righello in acciaio e registriamo i valori, poiché uno scostamento progressivo di un lotto diventa evidente già dopo tre misurazioni, ben prima che si traduca in un reso.
Perché una tolleranza più stretta comporta costi maggiori
Una tolleranza di cucitura di 3 mm invece di 5 mm implica un lavoro più lento alla postazione della manica, l’uso di un template sulla macchina anziché di un metro a nastro e un numero maggiore di verifiche incrociate. Per un ordine di 1.000 unità, questo corrisponde a circa 0,06 USD per borsa e a un leggero aumento del tempo di linea.
Esiste un limite oltre il quale questo non è più possibile. Al di sotto di una fascia di 3 mm, la quantità di tessuto sovrapposto su un tessuto rivestito diventa la variabile predominante e mantenerla richiede una costruzione diversa, ad esempio una cucitura a manica con bordo applicato, che comporta costi aggiuntivi e un orlo visibile all’interno della borsa. Non possiamo garantire una tolleranza di cucitura di 2 mm su una manica standard, poiché tale tolleranza non sarebbe mantenuta durante l’intera produzione: una promessa che viene meno già nel secondo mese è peggiore di una fascia di tolleranza più ampia dichiarata onestamente.
Ciò che l’acquirente vede al momento dell’arrivo dei dispositivi
Dal vostro lato, il test deve essere basato sul laptop più grande presente nella vostra base clienti, non su quello indicato nel tech pack. Una borsa con dimensione interna di 400 mm risulterà comunque stretta per un cliente il cui dispositivo è dotato di una cover rigida applicabile a scatto; in tal caso la recensione indicherà che la borsa non è adatta, anziché che la cover non è adatta. Pubblicate la dimensione interna e la relativa fascia di tolleranza, così il cliente potrà misurare autonomamente il proprio dispositivo e confrontarlo con tali valori.
Un foglio delle tolleranze
Inserite questi valori nel tech pack e nel rapporto di misurazione del fornitore.
Riferimento dispositivo: 380 × 258 × 24 mm, il più grande della gamma
Lunghezza interna: 400 mm nominali, intervallo da 397 a 403 mm
Larghezza interna: 272 mm nominali, intervallo da 269 a 275 mm
Profondità interna: 36 mm nominali, 8 mm di EVA per lato
Tolleranza di taglio: ±2 mm
Tolleranza di cucitura: ±3 mm sullo scivolo
Punti di misurazione: tre per ogni dimensione, viene riportato il valore più basso
Dimensione campione: tre borse ogni 500 unità, registrate sulla scheda di produzione
Modello dispositivo: utilizzato in linea, con paraurti montato
Report: i valori vengono comunicati all’acquirente insieme al rapporto di ispezione
La linea di prova del dispositivo è il controllo pratico. Una linea con un modello di prova corrispondente al dispositivo più grande cattura una custodia aderente prima dell’imballaggio, anziché dopo la consegna.
Invia un dispositivo, richiedi il rapporto di misurazione
Inviaci il dispositivo che devi inserire, compresi eventuali involucri o paraurti, oltre alla tolleranza accettabile. Ti confermeremo se tale tolleranza è realistica per la costruzione e per il prezzo, e ti invieremo i valori misurati dai primi tre sacchi della produzione, anziché un disegno.
Contatta [email protected] o visita www.tianqinbag.com per richiedere campioni, ottenere un preventivo in fabbrica o avviare un progetto OEM/ODM con Quanzhou Tianqin Bags Co., Ltd. I tempi di consegna per i campioni sono di 7-15 giorni lavorativi, e i campioni possono essere realizzati intorno al tuo dispositivo. Diciassette anni di produzione di borse a Quanzhou, esportazioni in oltre 50 paesi, rapporti di prova SGS relativi a REACH, CPSIA e Prop 65 su richiesta.


 Notizie in primo piano


