
 EN



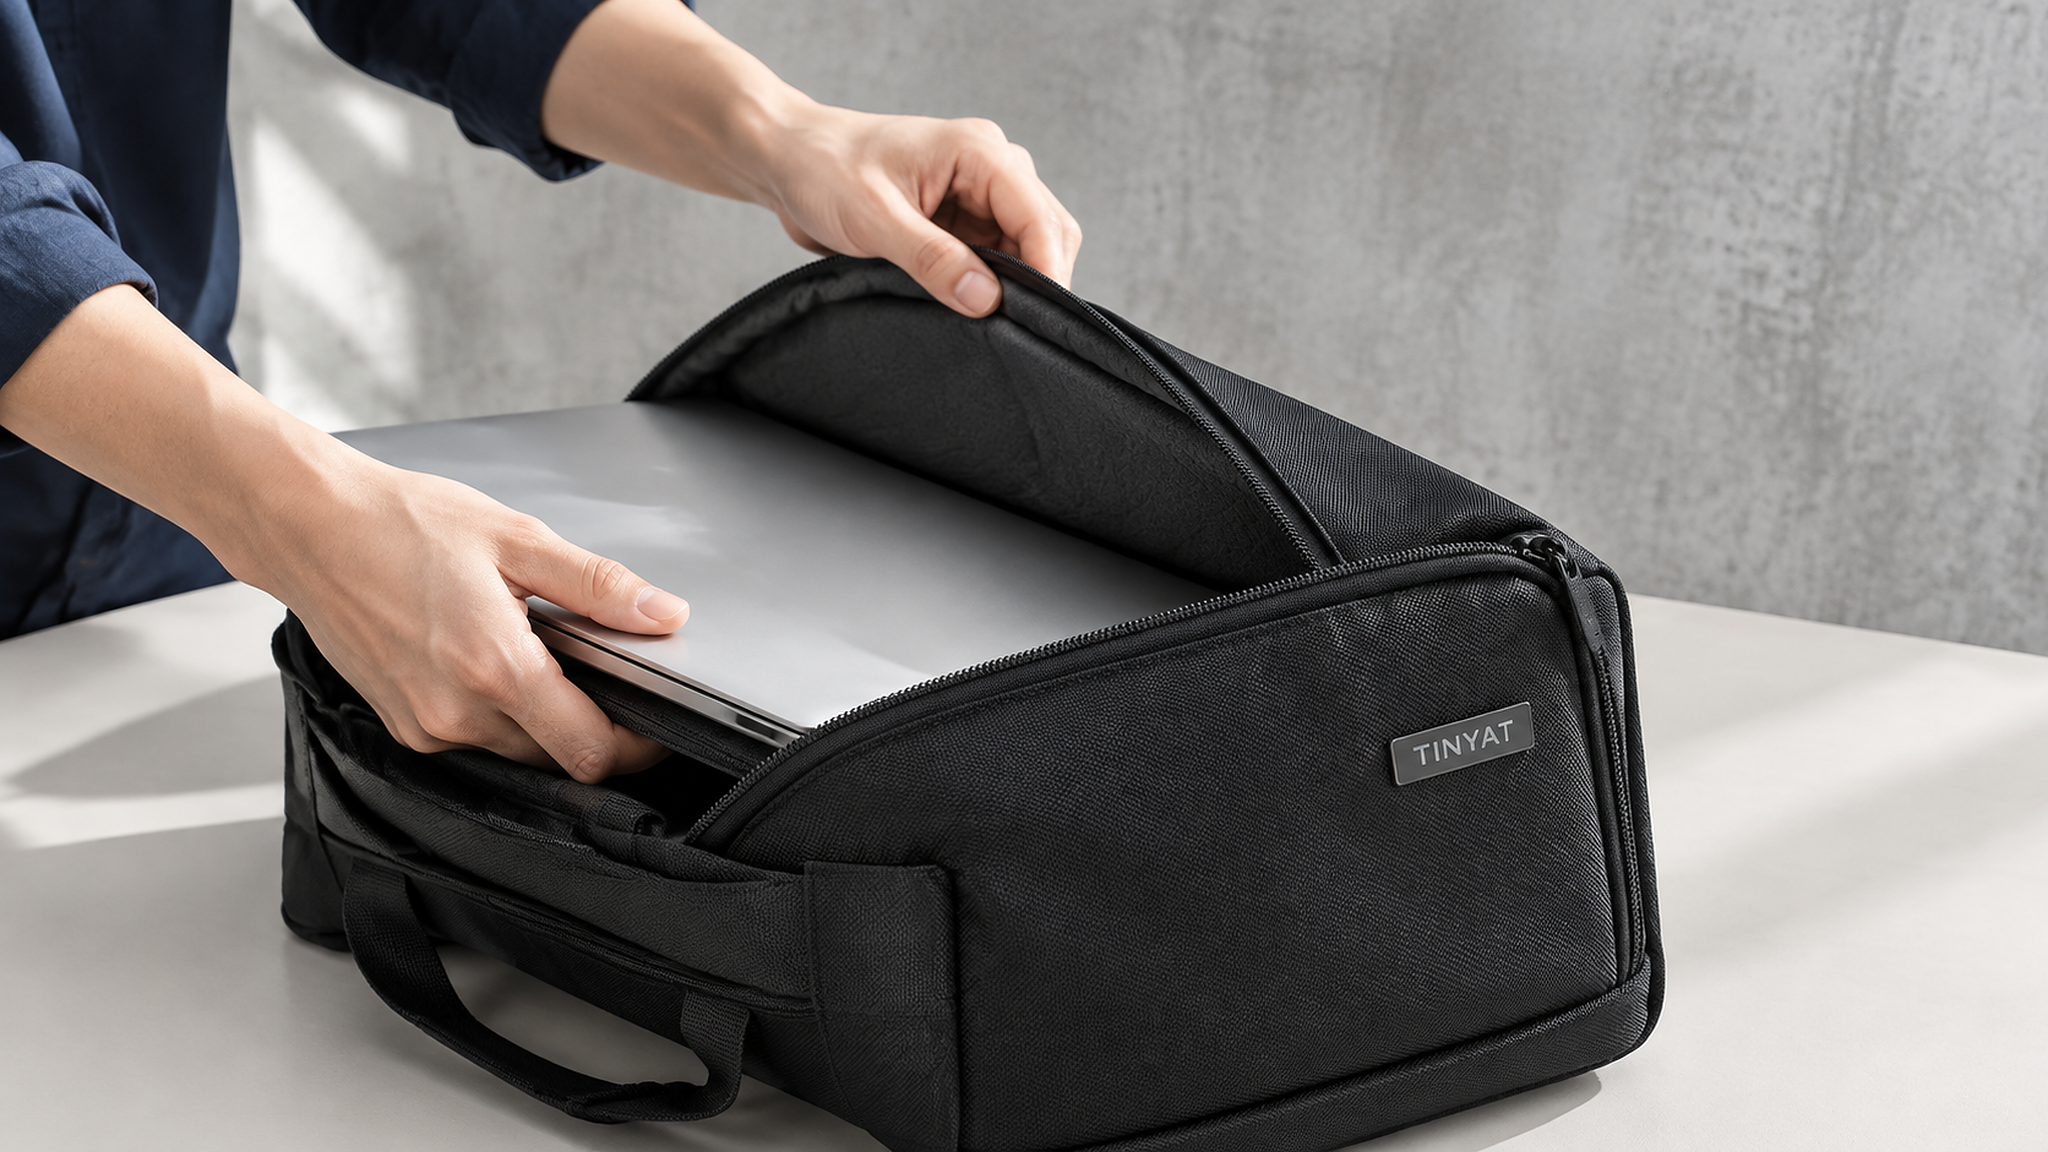 دو کیف از یک پروندهٔ طراحی میتوانند در یک بخشِ یکسان تا ۸ میلیمتر با هم تفاوت داشته باشند و آن تفاوت تعیینکنندهٔ این است که آیا یک دستگاه بدون فشار دادن درون آن جای میگیرد یا خیر. ادعای اندازهگیری در یک لیست، تنها یک عدد است؛ اما کیف مجموعهای از تحملهاست. وقتی برای سازندهٔ کیف سفارشی ۱۵٫۶ اینچی لپتاپ دستورالعمل میدهید، پرسش مفید این نیست که اندازهٔ داخلی چقدر است، بلکه این است که کوچکترین و بزرگترین واحد تولیدی چه چیزی را درون خود جای میدهد. این بازه، همان چیزی است که در صفحهٔ تحمل ثبت میشود.
ادعای اندازهگیری، ادعایی دربارهٔ تحمل است
یک بعد اسمی، یک هدف است. تحمل، بازهای است که کارخانه حول آن هدف میپذیرد. یک جیب با طول داخلی مشخصشدهٔ ۴۰۰ میلیمتر و تحمل ۴ میلیمتر، کیفهایی با اندازههای ۳۹۶ تا ۴۰۴ میلیمتر تولید میکند و خریداری که فاصلهٔ لازم را بر اساس ۴۰۰ محاسبه کرده، نیمی از تولید را تنگتر از آنچه پیشبینی کرده، دریافت میکند.
این اهمیت دارد زیرا فاصلهٔ خالی کم است. یک شاسی معمولی ۱۵٫۶ اینچی اندازهاش ۳۸۰ میلیمتر در ۲۵۸ میلیمتر در ۲۴ میلیمتر است. در برابر یک بازشوی ۳۹۶ میلیمتری، فاصلهٔ طولی ۱۶ میلیمتر است که کاملاً راحت است. اما در برابر کیفی که در پایینترین حدِ بازهٔ وسیعتری از تحمل ساخته شده، این فاصله ۸ میلیمتر میشود و دستگاهی با حاشیهٔ لاستیکی به ورود مقاومت میکند.
راهحل این نیست که کیف بزرگتر شود. بلکه این است که تحمل برای دو بعدی که اهمیت دارند باریکتر شود و گزارشی اندازهگیریشده — نه یک نقشهٔ ترسیمی — ارائه گردد.
عمق، بعد سوم است و تنها بعدی که خریداران آن را تعریف نمیکنند. یک شاسی ۱۵٫۶ اینچی ضخامتی برابر ۲۴ میلیمتر دارد و یک کیف با پد ۸ میلیمتری در هر طرف به علاوهٔ روکش، عمق داخلی ۳۶ میلیمتری دارد. از آنجا که فوم تحت بار فشرده میشود، کیفی که خالی ۳۶ میلیمتر اندازهگیری شده، با دستگاه داخلش رفتاری شبیه به ۳۳ میلیمتر دارد که هنوز کافی است اما دقیقاً در حد کفاف. عمق را بهصورت مقداری آزمایششده با دستگاه در جایش مشخص کنید، نه بهصورت اندازهگیری تخت و بدون بار.
مبدأ میلیمترها
تحمل در چهار مرحله تجمع مییابد و هر یک از این مراحل مقدار شناختهشدهای را به آن اضافه میکند.
بریدن اولین مرحله است. میز خودکار ما برای قطعات برشخورده تلرانسی برابر با ۲ میلیمتر را حفظ میکند. در مقابل، برش دستی یا با تیغه کند در کارخانه، تلرانس گستردهتری دارد و انحراف صفحههای منحنی بیشتر از صفحههای مستقیم است.
دوخت دومین مرحله است و بزرگترین عامل خطای اندازهگیری محسوب میشود. مقدار پشتدوز (سهم دوخت) بسته به اپراتور و جنس پارچه متغیر است و ما برای فضای دوختهشده تلرانسی برابر با ۵ میلیمتر را رعایت میکنیم. در آستینی با چهار درز، خطای اندازهگیری ممکن است دو بار در یک سمت ظاهر شود یا خنثی گردد؛ به همین دلیل اندازهگیری تنها یک کیسه تقریباً هیچ اطلاعاتی دربارهٔ دقت کلی نمیدهد.
رفتار ماده سومین عامل است. پوستهٔ پوششدار ۶۰۰ دنیِر پس از برش کمی آزاد میشود و زیرلایهٔ ۲۱۰ دنیِر ممکن است در مراحل اتصال حرارتی و اتوکشی حدود ۱٫۵ درصد منقبض شود. در یک صفحهٔ ۴۰۰ میلیمتری این انقباض معادل ۶ میلیمتر جابهجایی است و این جابهجایی در آستین مشاهده میشود، چون زیرلایه دیوارهٔ داخلی است.
فشردگی فوم چهارمین عامل است. آستینی که از هر طرف با ۸ میلیمتر فوم آبستن شده، تحت فشار دستگاه باردار به ۶ تا ۷ میلیمتر فشرده میشود؛ بنابراین عمق داخلی اندازهگیریشده در حالت خالی با عمق واقعی که دستگاه تجربه میکند متفاوت است.
روش اندازهگیری فضای دوختهشده
بیشترین اختلافات در بارهٔ اندازهگیری از اندازهگیری نادرست چیزی ناشی میشود که در جای نادرست و روی کیسهٔ نادرست انجام شده است.
اندازهگیری را درون خط دوخت انجام دهید، نه بین لبههای پنل خارجی.
در سه نقطه در طول کیسه اندازهگیری کنید و کمترین مقدار را ثبت نمایید.
اندازهگیری را هنگامی که آستین خالی و باز است انجام دهید، سپس دوباره با دستگاهی درون آستین.
عمق را در پایه و همچنین در ارتفاع ۱۰۰ میلیمتری از پایه اندازهگیری کنید، زیرا آستین در گوشه باریک میشود.
کوچکترین کیسه را در دستهٔ تولیدی اندازهگیری کنید، نه نمونهای که قبلاً تأیید شده است.
دستگاه مورد استفاده برای بررسی را ثبت کنید و جزئیات محافظ یا پوستهٔ آن را نیز ذکر نمایید.
تفاوت ۴ میلیمتری بین بالا و پایهٔ یک آستین طبیعی و بیخطر است. اما تفاوت ۴ میلیمتری بین دو کیسه از یک دستهٔ تولیدی نشاندهندهٔ مشکلی در فرآیند است و معمولاً به تغییر اپراتور در ایستگاه آستین — نه به الگو — برمیگردد.
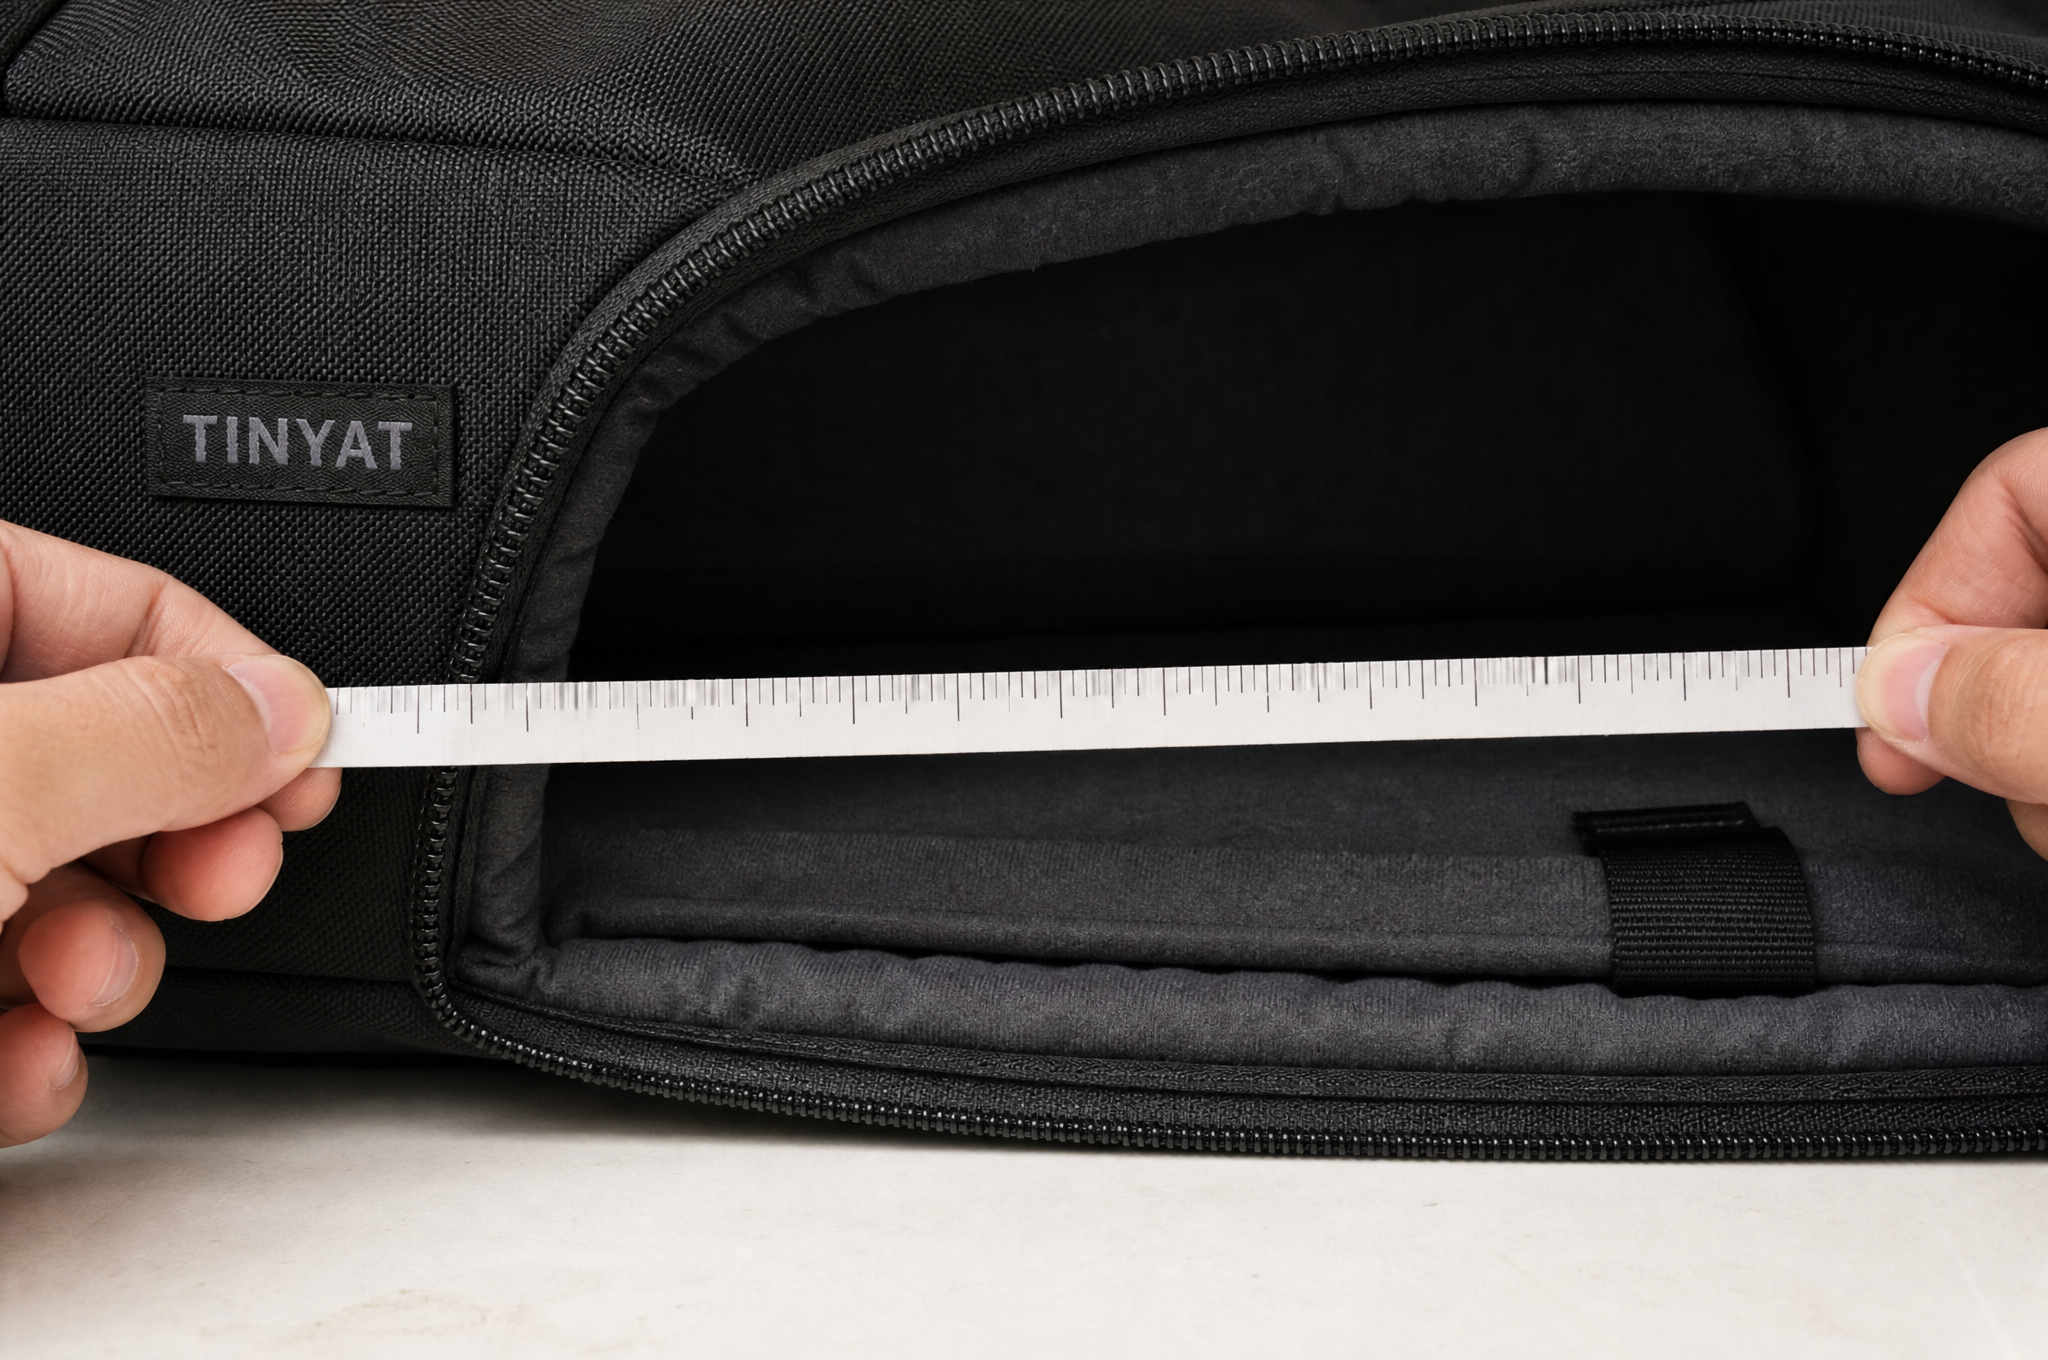
آنچه یک سازندهٔ سفارشی کیسهٔ لپتاپ ۱۵٫۶ اینچی ارائه میدهد
در برنامههای ۱۵٫۶ اینچی ما محدودهٔ تنگتری نسبت به دروازهٔ عمومی رعایت میکنیم، زیرا بازار در این زمینه کمترین تحمل را نسبت به اندازهگیری دارد.
میزان تحمل برش: ±۲ میلیمتر در پنلهای آستین
میزان تحمل دوخت: ±۳ میلیمتر در طول و عرض آستین، در مقابل تحمل کلی ۵ میلیمتر
طول داخلی: اسمی ۴۰۰ میلیمتر، با محدوده قابل قبول ۳۹۷ تا ۴۰۳ میلیمتر
عرض داخلی: اسمی ۲۷۲ میلیمتر، با محدوده قابل قبول ۲۶۹ تا ۲۷۵ میلیمتر
عمق داخلی: اسمی ۳۶ میلیمتر با ۸ میلیمتر فوم در هر طرف
جبران جمعشدن روکش: ۱٫۵ درصد به اندازهگیری برش افزوده میشود
تأیید صحت: سه کیسه از هر ۵۰۰ واحد اندازهگیری میشوند و مقادیر در کارت روند ثبت میگردند
خط تأیید صحت تفاوت بین نمونهی ادعایی و نمونهی کنترلی است. ما سه کیسهی تمامشده را از هر ۵۰۰ واحد با خطکش فولادی اندازهگیری کرده و مقادیر را ثبت میکنیم، زیرا انحراف دستهها در سه اندازهگیری مشخص میشود، خیلی پیش از اینکه به بازگشت تبدیل شود.
چرا محدودهی سفتتر هزینهبر است
میزان تحمل ۳ میلیمتری در دوخت، به جای ۵ میلیمتر، به معنای کندتر شدن کار در ایستگاه آستین، استفاده از الگو در دستگاه به جای خطکش نواری، و انجام بررسیهای مکررتر است. در سفارشی به حجم ۱۰۰۰ واحد، این امر حدود ۰٫۰۶ دلار آمریکا به ازای هر کیسه و کمی افزایش زمان خط تولید را در پی دارد.
میزان این مسئله محدودیت دارد. زیر ۳ میلیمتر، عامل اصلی تأثیرگذار بر جمعشدن درز در پارچهای با پوشش، حاشیه درز است و نگهداشتن آن نیازمند ساختاری متفاوت مانند درز آستین با لبهپوشیده است که هزینه را افزایش داده و لبهای قابلمشاهده در داخل کیف ایجاد میکند. ما تحمل ۲ میلیمتری در درز استاندارد آستین را تضمین نمیکنیم، زیرا در طول تولید انبوه قابلاطمینان نخواهد بود و تعهدی که در ماه دوم شکست میخورد، از اعلام صادقانهتر بودن محدودهای گستردهتر بدتر است.
آنچه خریدار هنگام رسیدن دستگاهها مشاهده میکند
از سوی شما، آزمون باید بر اساس بزرگترین لپتاپ موجود در پایگاه مشتریان شما انجام شود، نه لپتاپی که در بسته فنی ذکر شده است. کیفی با ابعاد داخلی ۴۰۰ میلیمتری همچنان برای مشتری که دستگاهش دارای پوشش قفلشونده است، تنگ به نظر میرسد و نظرات احتمالاً میگویند کیف مناسب نیست، نه اینکه پوشش مناسب نیست. ابعاد داخلی و محدوده تحمل را منتشر کنید تا مشتری بتواند دستگاه خود را در برابر آن اندازهگیری کند.
برگه تحمل
این مقادیر را در بسته فنی و گزارش اندازهگیری تأمینکننده وارد کنید.
مرجع دستگاه: ۳۸۰ در ۲۵۸ در ۲۴ میلیمتر، بزرگترین در محدوده
طول داخلی: ۴۰۰ میلیمتر اسمی، بازهٔ ۳۹۷ تا ۴۰۳ میلیمتر
عرض داخلی: ۲۷۲ میلیمتر اسمی، بازهٔ ۲۶۹ تا ۲۷۵ میلیمتر
عمق داخلی: ۳۶ میلیمتر اسمی، ۸ میلیمتر EVA در هر طرف
تحمل برش: ±۲ میلیمتر
تحمل دوخت: ±۳ میلیمتر در آستین
نقاط اندازهگیری: سه نقطه برای هر بعد، کوچکترین مقدار گزارش میشود
اندازهٔ نمونه: سه کیسه از هر ۵۰۰ واحد، در کارت روند ثبت میشود
شبیهساز دستگاه: در خط تولید استفاده میشود و دارای ضربهگیر است
گزارشدهی: مقادیر همراه با گزارش بازرسی به خریدار ارسال میشوند
خط آزمایشی دستگاه، کنترل عملی است. خطی که با نمونهای از بزرگترین دستگاه تطبیق دارد، سوئیت را پیش از بستهبندی و نه پس از تحویل، بهصورت محکم نگه میدارد.
یک دستگاه ارسال کنید، گزارش اندازهگیری را درخواست نمایید.
دستگاهی که نیاز به جایگذاری دارد را برای ما ارسال کنید، شامل هرگونه پوسته یا بامپر، همراه با محدودهٔ تحمل قابل پذیرش شما. ما تأیید خواهیم کرد که آیا این محدوده از نظر ساختاری و قیمتی قابل اجراست یا خیر، و مقادیر اندازهگیریشده را از سه کیسهٔ اول تولید (نه یک نقشه) ارسال خواهیم کرد.
با تریسی-یون در آدرس [email protected] تماس بگیرید یا از وبسایت www.tianqinbag.com برای درخواست نمونه، دریافت پیشفاکتور کارخانه یا آغاز پروژهٔ OEM/ODM با شرکت Quanzhou Tianqin Bags Co., Ltd. زمان تهیهٔ نمونه ۷ تا ۱۵ روز کاری است و نمونهها میتوانند حول دستگاه خودتان ساخته شوند. هفده سال تولید کیسه در کوانژو، صادرات به بیش از ۵۰ کشور، و گزارشهای آزمایشی SGS در زمینهٔ REACH، CPSIA و Prop 65 در صورت درخواست.


 اخبار داغ


