
 EN



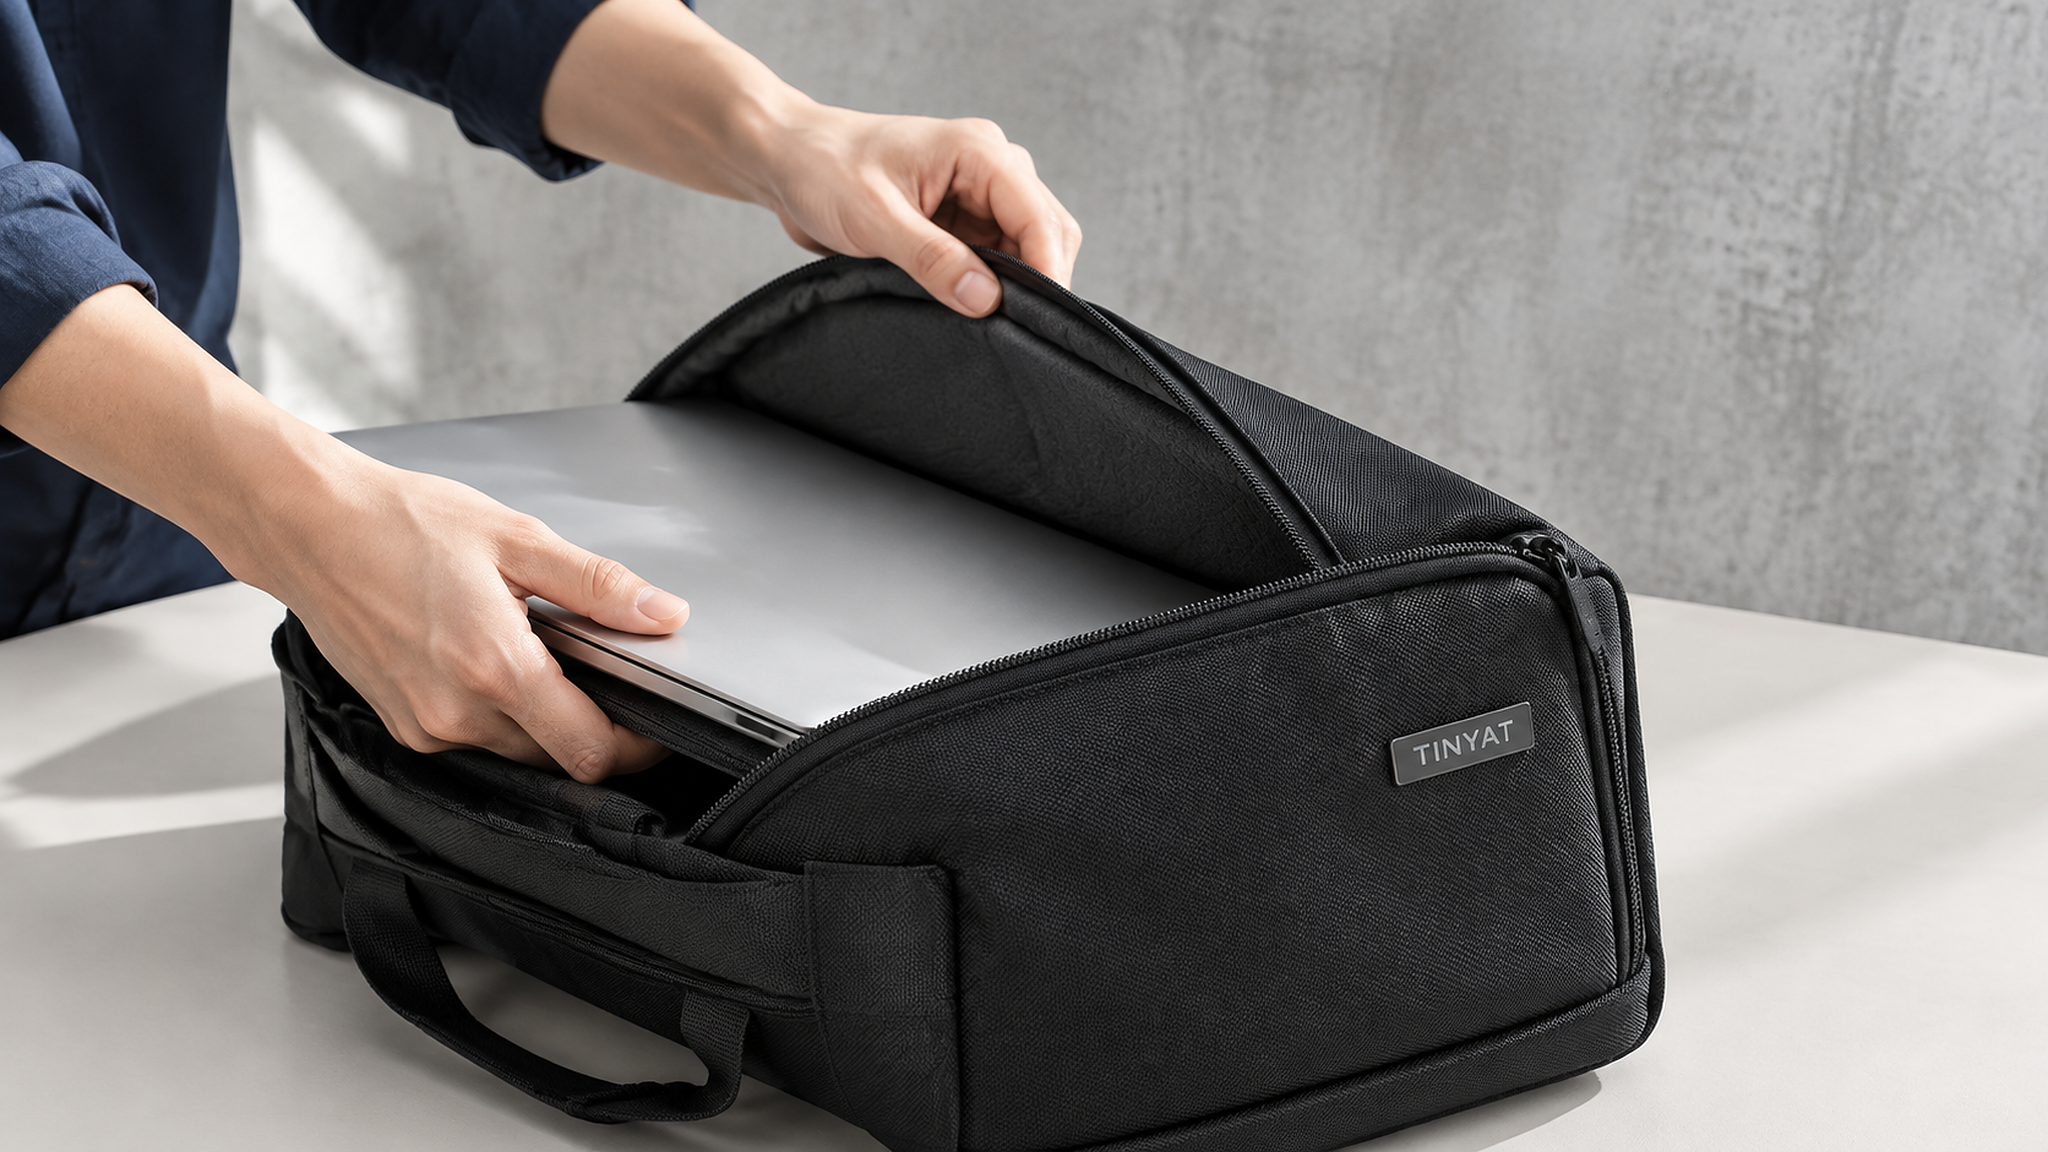 กระเป๋าสองใบจากไฟล์ดีไซน์เดียวกันอาจมีความแตกต่างกันถึง 8 มิลลิเมตรในช่องเก็บเดียวกัน และความแตกต่างนั้นเป็นตัวกำหนดว่าอุปกรณ์ชิ้นหนึ่งจะใส่เข้าไปได้โดยไม่ต้องออกแรงดันหรือไม่ ข้ออ้างเรื่องความพอดีที่ระบุไว้ในรายการสินค้าเป็นเพียงตัวเลขตัวเดียว ส่วนกระเป๋านั้นคือการซ้อนทับของค่าความคลาดเคลื่อนทั้งหลาย เมื่อคุณให้ข้อมูลเบื้องต้นกับผู้ผลิตกระเป๋าแล็ปท็อปแบบกำหนดเองสำหรับขนาด 15.6 นิ้ว คำถามที่มีประโยชน์จริงๆ ไม่ใช่ถามว่าขนาดภายในคือเท่าใด แต่ควรถามว่าขนาดภายในนั้นสามารถรองรับอุปกรณ์ได้จริงในหน่วยที่เล็กที่สุดและใหญ่ที่สุดของการผลิตแต่ละครั้งอย่างไร ช่วงความแปรผันนี้คือสิ่งที่เอกสารแสดงค่าความคลาดเคลื่อนบันทึกไว้
ข้ออ้างเรื่องความพอดี คือ ข้ออ้างเรื่องค่าความคลาดเคลื่อน
มิติที่ระบุเป็นเพียงค่าเป้าหมาย ส่วนค่าความคลาดเคลื่อนคือช่วงที่โรงงานยอมรับได้รอบค่าเป้าหมายนั้น ตัวอย่างเช่น ปลอกหุ้มที่ระบุความยาวภายในไว้ที่ 400 มิลลิเมตร พร้อมค่าความคลาดเคลื่อน ±4 มิลลิเมตร จะผลิตกระเป๋าที่มีความยาวระหว่าง 396 ถึง 404 มิลลิเมตร และผู้ซื้อที่วางแผนระยะว่างไว้ตามค่า 400 มิลลิเมตร จะพบว่าครึ่งหนึ่งของการผลิตแต่ละครั้งมีระยะว่างแคบกว่าที่คาดไว้
สิ่งนี้มีความสำคัญเพราะระยะว่างมีค่าน้อย โครงแชสซีแบบ 15.6 นิ้วทั่วไปมีขนาด 380 มม. × 258 มม. × 24 มม. เมื่อเทียบกับช่องเปิดกว้าง 396 มม. ระยะว่างตามความยาวจะอยู่ที่ 16 มม. ซึ่งถือว่าเพียงพอ แต่เมื่อเทียบกับกระเป๋าที่มีขนาดต่ำสุดของช่วงความคลาดเคลื่อนที่กว้างขึ้น ระยะว่างจะลดลงเหลือ 8 มม. และอุปกรณ์ที่มีขอบยางกันกระแทกอาจไม่สามารถใส่เข้าไปได้อย่างราบรื่น
ทางแก้ไขไม่ใช่การใช้กระเป๋าที่ใหญ่ขึ้น แต่คือการควบคุมความคลาดเคลื่อนให้แคบลงสำหรับสองมิติที่สำคัญ และรายงานผลจากการวัดจริง แทนที่จะอาศัยแบบร่างเพียงอย่างเดียว
ความลึกคือมิติที่สาม ซึ่งผู้ซื้อมักไม่ระบุค่าไว้ชัดเจน โครงแชสซีแบบ 15.6 นิ้วมีความหนา 24 มม. ส่วนปลอกหุ้มที่มีฉนวนรองพื้นหนา 8 มม. ทั้งสองด้าน รวมทั้งชั้นบุภายใน จะให้ความลึกภายในรวม 36 มม. เนื่องจากโฟมจะยุบตัวภายใต้น้ำหนัก การวัดกระเป๋าที่ว่างเปล่าได้ 36 มม. จะให้ความลึกใช้งานจริงประมาณ 33 มม. เมื่อใส่อุปกรณ์เข้าไป ซึ่งแม้จะเพียงพอก็ตาม แต่ก็ใกล้เคียงกับค่าต่ำสุดมาก ดังนั้นจึงควรระบุความลึกเป็นค่าที่ทดสอบจริงขณะมีอุปกรณ์วางอยู่ภายใน ไม่ใช่ค่าที่วัดจากสภาพแบนเรียบเพียงอย่างเดียว
แหล่งที่มาของมิลลิเมตร
ความคลาดเคลื่อนสะสมเกิดขึ้นผ่านสี่ขั้นตอน โดยแต่ละขั้นตอนมีส่วนร่วมในปริมาณที่ทราบค่าแน่นอน
การตัดคือขั้นตอนแรก โต๊ะตัดอัตโนมัติของเรารักษาความแม่นยำไว้ที่ 2 มม. สำหรับชิ้นส่วนที่ถูกตัด ในขณะที่โรงงานที่ใช้วิธีตัดด้วยมือหรือมีใบมีดทื่นจะให้ความคลาดเคลื่อนมากกว่า และแผ่นโค้งจะคลาดเคลื่อนมากกว่าแผ่นตรง
การเย็บคือขั้นตอนที่สอง และเป็นปัจจัยหลักที่ก่อให้เกิดความคลาดเคลื่อน ปริมาณชายขอบที่ใช้ในการเย็บจะแปรผันตามผู้ปฏิบัติงานและชนิดของผ้า โดยเราควบคุมให้มีชายขอบ 5 มม. สำหรับช่องเก็บที่เย็บเสร็จแล้ว สำหรับแขนเสื้อที่มีตะเข็บสี่แนว ความคลาดเคลื่อนอาจเกิดซ้ำกันที่ด้านเดียวกัน หรือหักล้างกันได้ จึงทำให้การวัดกระเป๋าเพียงใบเดียวไม่สามารถบอกอะไรได้มากนัก
พฤติกรรมของวัสดุคือขั้นตอนที่สาม โครงเปลือกแบบเคลือบผิวหนา 600D จะคลายตัวหลังการตัด ส่วนบุชั้นในแบบ 210D อาจหดตัวประมาณร้อยละ 1.5 ระหว่างขั้นตอนการเชื่อมและรีด ซึ่งหมายความว่าบนแผ่นขนาด 400 มม. จะเกิดการเคลื่อนที่ราว 6 มม. และการเคลื่อนที่นี้จะปรากฏที่บริเวณแขนเสื้อ เนื่องจากบุชั้นในอยู่ด้านในสุด
การยุบตัวของโฟมคือขั้นตอนที่สี่ แขนเสื้อที่รองด้วยโฟมหนา 8 มม. ต่อด้านจะยุบตัวลงเหลือ 6–7 มม. เมื่อใส่อุปกรณ์ที่มีน้ำหนัก ดังนั้น ความลึกภายในที่วัดได้ขณะว่างจึงไม่เท่ากับความลึกที่อุปกรณ์นั้นสัมผัสจริง
วิธีการวัดช่องเก็บที่เย็บเสร็จแล้ว
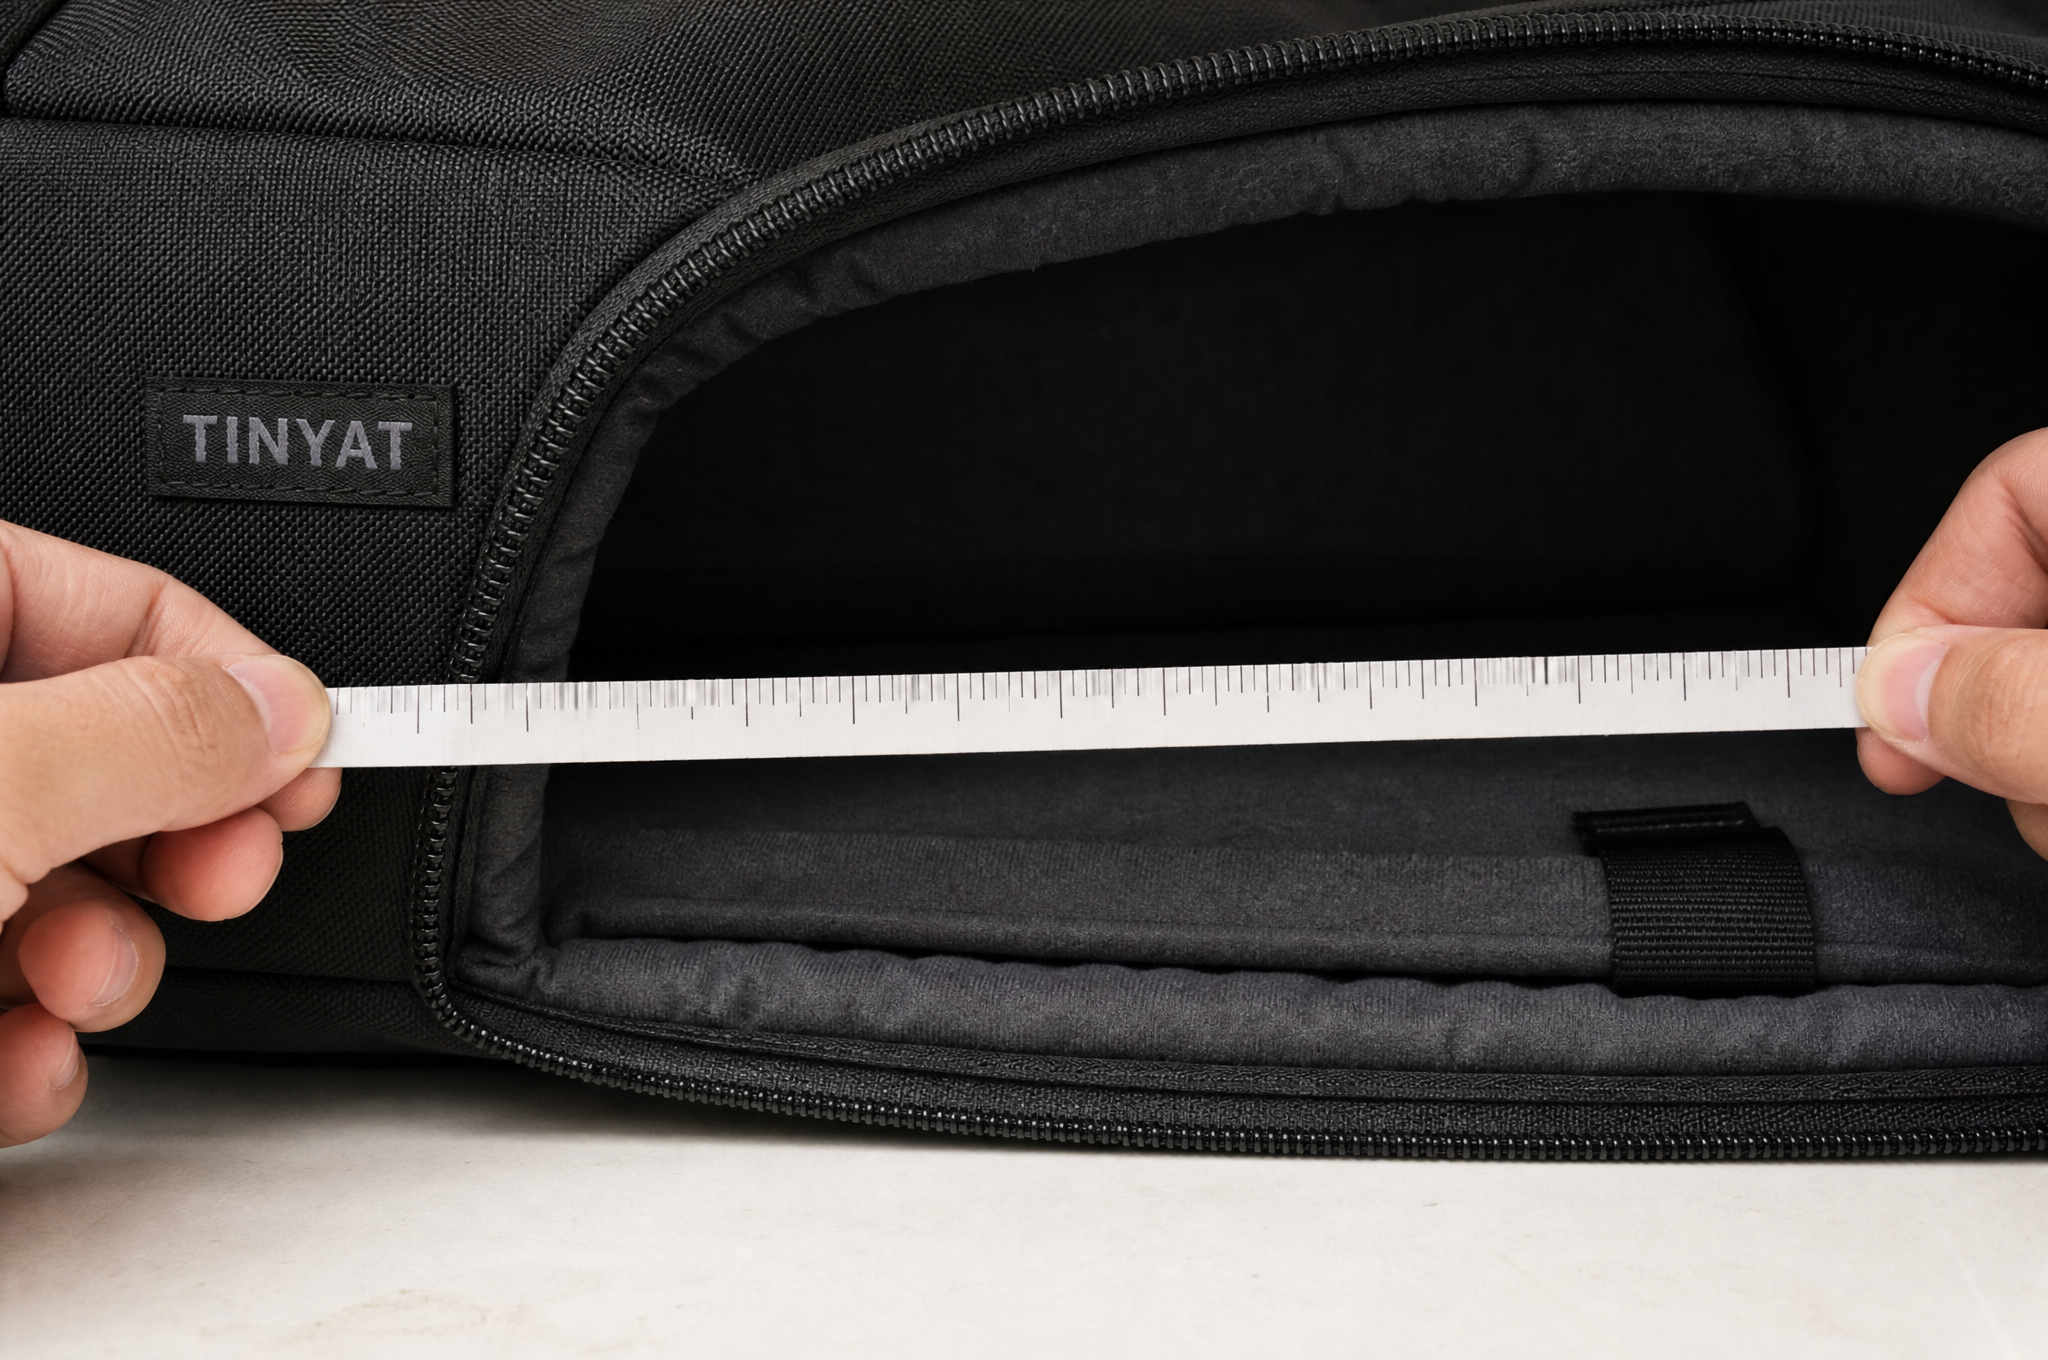
ปัญหาความพอดีส่วนใหญ่เกิดจากการวัดสิ่งผิด ที่ตำแหน่งผิด บนกระเป๋าผิด
วัดภายในเส้นตะเข็บ ไม่ใช่ระหว่างขอบแผงด้านนอก
วัดที่สามจุดตามความยาว แล้วเลือกค่าต่ำสุด
วัดขณะปลอกแขนว่างเปล่าและยังไม่รูดซิป แล้ววัดอีกครั้งเมื่อมีอุปกรณ์วางอยู่ข้างใน
วัดความลึกที่ฐานและที่ระดับสูงขึ้น 100 มม. เนื่องจากปลอกแขนเรียวแคบลงบริเวณมุม
วัดกระเป๋าที่เล็กที่สุดในชุดผลิต ไม่ใช่ตัวอย่างที่ได้รับการอนุมัติ
บันทึกอุปกรณ์ที่ใช้ในการตรวจสอบ พร้อมระบุ bumper หรือเปลือกหุ้มของอุปกรณ์นั้น
ความต่าง 4 มม. ระหว่างส่วนบนกับฐานของปลอกแขนถือเป็นเรื่องปกติและไม่ก่อให้เกิดปัญหา แต่ความต่าง 4 มม. ระหว่างกระเป๋าสองใบจากล็อตเดียวกันถือเป็นปัญหาด้านกระบวนการ ซึ่งมักเกิดจากการเปลี่ยนผู้ปฏิบัติงานที่สถานีปลอกแขน มากกว่าจะเกิดจากแม่แบบ
สิ่งที่ผู้ผลิตกระเป๋าแล็ปท็อปขนาด 15.6 นิ้วแบบกำหนดเองให้ความสำคัญ
สำหรับโปรแกรมกระเป๋าขนาด 15.6 นิ้ว เราควบคุมช่วงความพอดีให้แคบกว่าเกณฑ์ทั่วไป เนื่องจากตลาดมีความเข้มงวดที่สุดต่อปัญหาความพอดี
ความคลาดเคลื่อนในการตัด: บวกหรือลบ 2 มิลลิเมตร ที่แผงแขนเสื้อ
ความคลาดเคลื่อนในการเย็บ: บวกหรือลบ 3 มิลลิเมตร ที่ความยาวและความกว้างของแขนเสื้อ เทียบกับค่ามาตรฐานทั่วไปที่ 5 มิลลิเมตร
ความยาวภายใน: 400 มิลลิเมตร (ค่าระบุ) ยอมรับช่วง 397 ถึง 403 มิลลิเมตร
ความกว้างภายใน: 272 มิลลิเมตร (ค่าระบุ) ยอมรับช่วง 269 ถึง 275 มิลลิเมตร
ความลึกภายใน: 36 มิลลิเมตร (ค่าระบุ) พร้อมโฟมหนา 8 มิลลิเมตร ทั้งสองด้าน
ส่วนเพิ่มสำหรับการหดตัวของบุรอง: เพิ่ม 1.5 เปอร์เซ็นต์ ขณะตัด
การตรวจสอบ: วัดกระเป๋า 3 ใบ ต่อทุกๆ 500 หน่วย และบันทึกไว้ในบัตรควบคุมการผลิต
เส้นตรวจสอบคือความต่างระหว่างค่าที่อ้างอิงกับค่าควบคุม เราวัดกระเป๋าสำเร็จรูป 3 ใบ ต่อทุกๆ 500 หน่วย โดยใช้ไม้บรรทัดเหล็ก และบันทึกค่าที่ได้ เพราะหากชุดการผลิตเริ่มเบี่ยงเบน จะสังเกตเห็นได้จากการวัดเพียง 3 ครั้งนี้ก่อนที่ปัญหาจะลุกลามจนนำไปสู่การคืนสินค้า
เหตุใดขอบเขตที่แคบกว่าจึงมีต้นทุนสูงขึ้น
ความคลาดเคลื่อนในการเย็บที่ 3 มิลลิเมตร แทนที่จะเป็น 5 มิลลิเมตร หมายถึงงานที่ช้าลงที่สถานีแขนเสื้อ จำเป็นต้องใช้แม่พิมพ์ติดตั้งบนเครื่องแทนการวัดด้วยเทปวัด และต้องตรวจสอบซ้ำบ่อยขึ้น สำหรับคำสั่งซื้อ 1,000 หน่วย ต้นทุนเพิ่มขึ้นประมาณ 0.06 ดอลลาร์สหรัฐต่อกระเป๋า และเวลาสายการผลิตยาวขึ้นเล็กน้อย
มีขีดจำกัดในการทำสิ่งนี้อยู่ ถ้าความกว้างของแถบต่ำกว่า 3 มิลลิเมตร การยืดหดของขอบเย็บบนผ้าเคลือบจะกลายเป็นปัจจัยหลักที่ส่งผลต่อความแม่นยำ และการรักษาระดับความกว้างนั้นไว้จำเป็นต้องใช้วิธีการตัดเย็บแบบอื่น เช่น การเย็บตะเข็บแขนแบบหุ้มขอบ (bound sleeve seam) ซึ่งเพิ่มต้นทุนและทิ้งรอยขอบที่มองเห็นได้ภายในกระเป๋า เราจึงไม่สามารถรับประกันความคลาดเคลื่อนของการเย็บที่ 2 มิลลิเมตรสำหรับแขนมาตรฐาน เนื่องจากความแม่นยำนั้นจะไม่คงที่ตลอดการผลิตจำนวนมาก และการให้คำมั่นสัญญาที่พังทลายในเดือนที่สองนั้นแย่กว่าการระบุความกว้างของแถบที่ใหญ่ขึ้นอย่างตรงไปตรงมา
สิ่งที่ผู้ซื้อเห็นเมื่ออุปกรณ์มาถึง
จากฝั่งคุณ การทดสอบควรใช้แล็ปท็อปที่ใหญ่ที่สุดในกลุ่มลูกค้าของคุณ ไม่ใช่แล็ปท็อปที่ระบุไว้ในเอกสารข้อกำหนดทางเทคนิค (tech pack) กระเป๋าที่วัดขนาดภายในได้ 400 มิลลิเมตร อาจยังรู้สึกแน่นเกินไปสำหรับลูกค้าที่ใช้เคสแบบคลิ๊กติด (snap-on shell) และรีวิวอาจระบุว่ากระเป๋าไม่พอดี แทนที่จะระบุว่าเคสนั่นแหละที่ไม่พอดี ดังนั้น โปรดเผยแพร่ขนาดภายในและช่วงความคลาดเคลื่อนที่ยอมรับได้ เพื่อให้ลูกค้าสามารถวัดอุปกรณ์ของตนเองเทียบกับค่าเหล่านั้นได้
แผ่นข้อมูลความคลาดเคลื่อนที่ยอมรับได้
ใส่ค่าเหล่านี้ลงในเอกสารข้อกำหนดทางเทคนิค (tech pack) และรายงานการวัดของผู้จัดจำหน่าย
อ้างอิงอุปกรณ์: 380 × 258 × 24 มม. ใหญ่ที่สุดในกลุ่ม
ความยาวภายใน: 400 มม. โดยประมาณ ช่วงที่ยอมรับได้คือ 397 ถึง 403 มม.
ความกว้างภายใน: 272 มม. โดยประมาณ ช่วงที่ยอมรับได้คือ 269 ถึง 275 มม.
ความลึกภายใน: 36 มม. โดยประมาณ พร้อมวัสดุ EVA หนา 8 มม. ทั้งสองด้าน
ความคลาดเคลื่อนจากการตัด: ±2 มม.
ความคลาดเคลื่อนจากการเย็บ: ±3 มม. ที่ปลอกหุ้ม
จุดวัด: สามจุดต่อแต่ละมิติ รายงานเฉพาะค่าต่ำสุด
ขนาดตัวอย่าง: สามใบต่อทุกๆ 500 ชิ้น บันทึกไว้ในบัตรควบคุมการผลิต
ต้นแบบอุปกรณ์: ใช้บนสายการผลิต โดยติดตั้งกันกระแทก
การรายงาน: แจ้งค่าที่วัดได้ให้ผู้ซื้อพร้อมรายงานการตรวจสอบ
เส้นสายปลอมของอุปกรณ์คือการควบคุมที่ใช้งานได้จริง เส้นสายที่มีปลอมซึ่งตรงกับอุปกรณ์ขนาดใหญ่ที่สุดจะจับแขนเสื้อให้แน่นก่อนบรรจุ แทนที่จะทำหลังจากจัดส่งแล้ว
ส่งอุปกรณ์มาให้เรา แล้วขอรายงานผลการวัด
โปรดส่งอุปกรณ์ที่ท่านต้องการให้พอดีกับถุงมาให้เรา รวมถึงเปลือกหรือกันชนใดๆ ที่ติดมากับอุปกรณ์นั้น พร้อมทั้งช่วงความคลาดเคลื่อนที่ท่านยอมรับได้ เราจะยืนยันว่าช่วงความคลาดเคลื่อนนั้นเป็นไปได้จริงสำหรับกระบวนการผลิตและราคาที่เสนอ และเราจะส่งค่าที่วัดได้จริงจากถุงสามใบแรกของการผลิตชุดนั้น แทนที่จะส่งแบบแปลน
ติดต่อ [email protected] หรือเข้าชมเว็บไซต์ www.tianqinbag.com เพื่อขอตัวอย่าง ขอใบเสนอราคาจากโรงงาน หรือเริ่มโครงการ OEM/ODM กับ Quanzhou Tianqin Bags Co., Ltd. ระยะเวลาในการจัดเตรียมตัวอย่างคือ 7–15 วันทำการ และสามารถผลิตตัวอย่างให้สอดคล้องกับอุปกรณ์ของท่านเองได้ บริษัทมีประสบการณ์ผลิตถุงมาแล้วสิบเจ็ดปีในเมืองฉวนโจว ส่งออกสินค้าไปยังกว่า 50 ประเทศ และสามารถจัดทำรายงานการทดสอบจาก SGS ครอบคลุมมาตรฐาน REACH, CPSIA และ Prop 65 ตามคำขอ


 ข่าวร้อนแรง


