
 EN



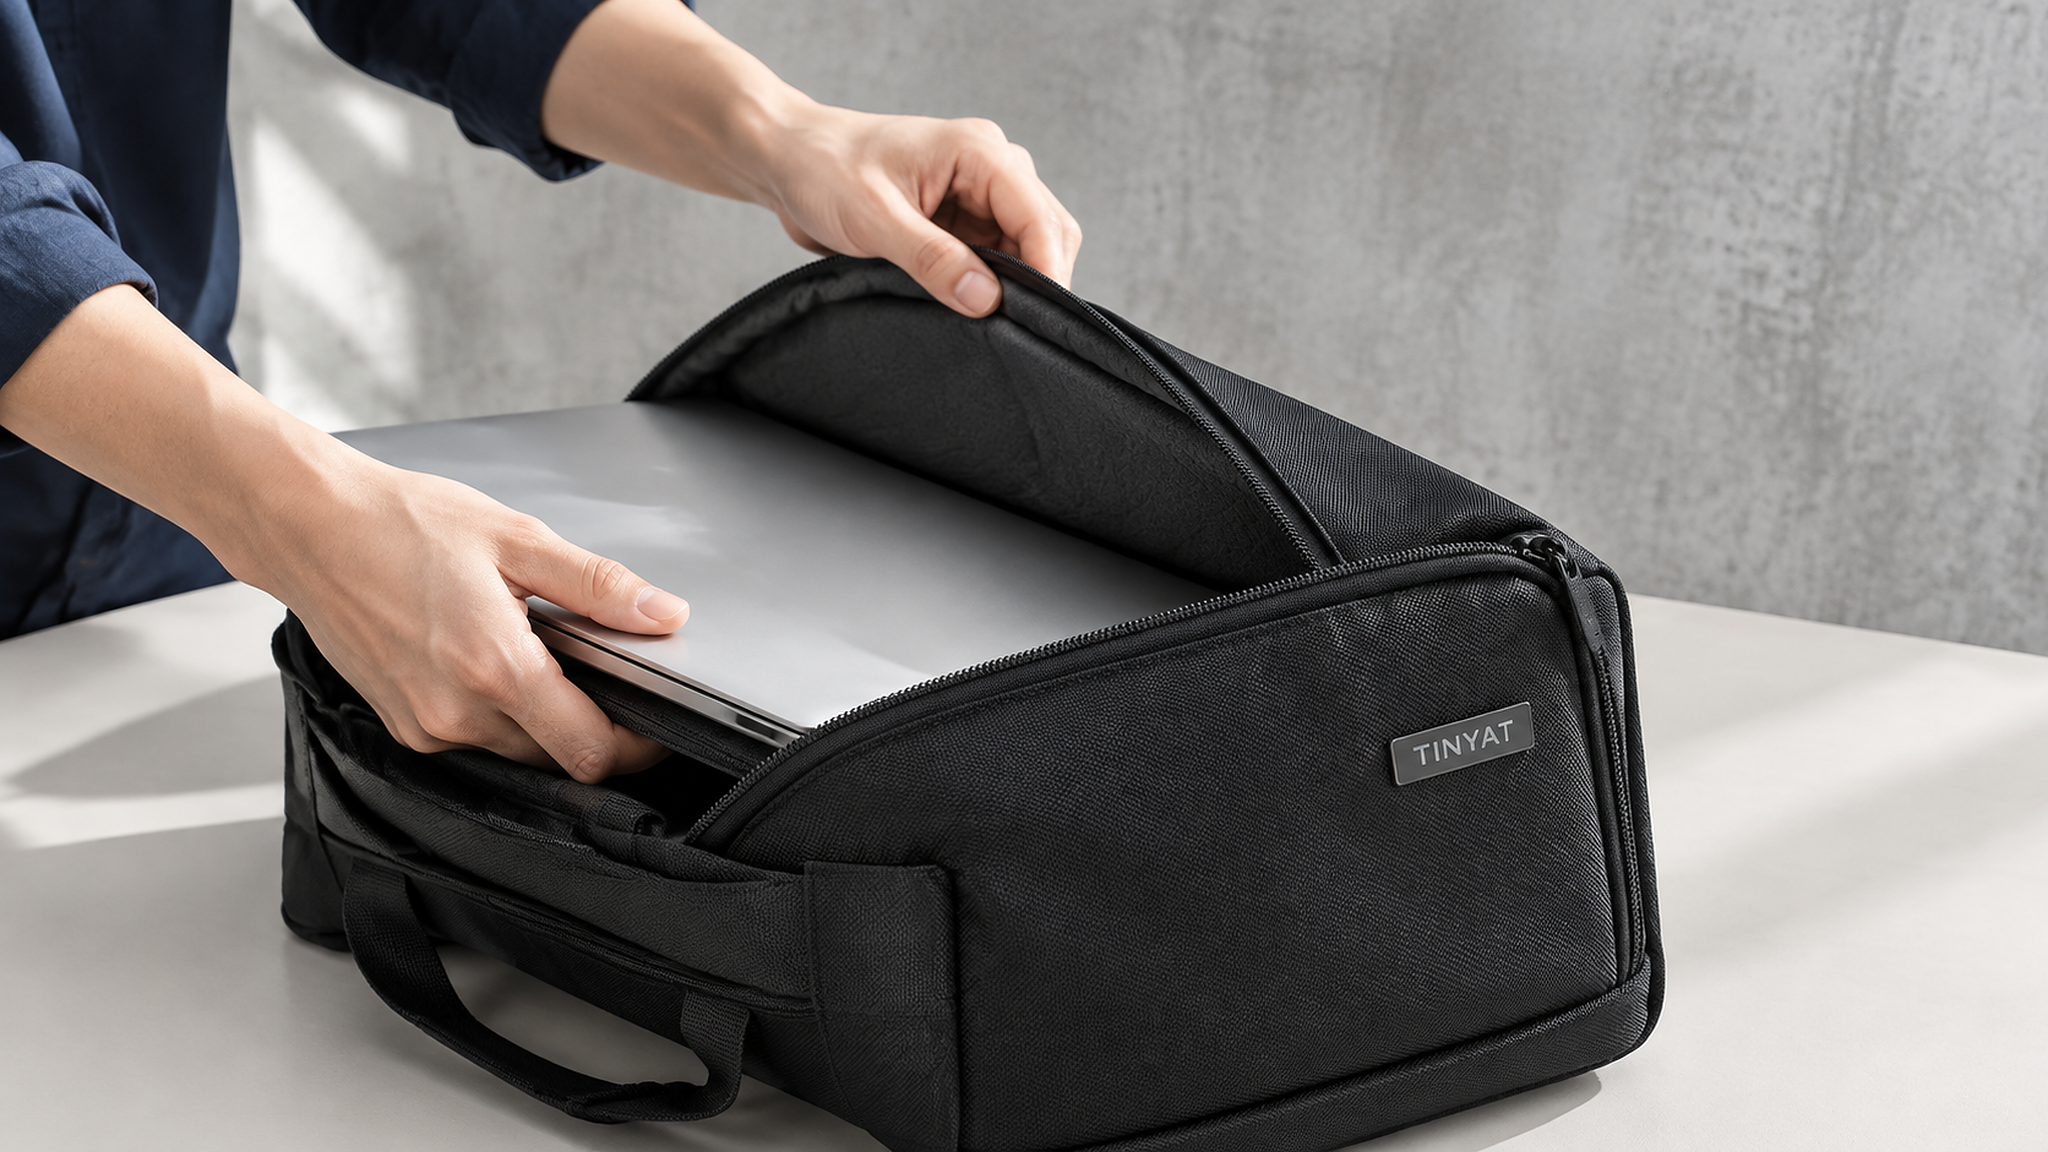 Două geante din același fișier de design se pot diferenția cu 8 mm în aceeași compartimentare, iar această diferență decide dacă un dispozitiv intră fără a fi împins. Afirmația privind potrivirea dintr-o listare este un singur număr; geanta este o stivă de toleranțe. Când transmiți o cerință unui producător personalizat de geante pentru laptop de 15,6 inch, întrebarea utilă nu este care este dimensiunea interioară, ci ce poate încăpea în interiorul celei mai mici și celei mai mari unități dintr-un lot. Această gamă este ceea ce înregistrează o fișă de toleranțe.
O afirmație privind potrivirea este o afirmație privind toleranța
O dimensiune nominală este o țintă. O toleranță este intervalul în jurul acesteia pe care fabrica îl acceptă. O manșetă specificată cu o lungime interioară de 400 mm și o toleranță de 4 mm va produce geante cu dimensiuni între 396 și 404 mm, iar cumpărătorul care a planificat jocul față de valoarea de 400 mm va avea jumătate din lot mai strâns decât presupusese.
Acest lucru este important deoarece jocul este mic. Un chassis tipic de 15,6 inch are dimensiunile de 380 mm × 258 mm × 24 mm. În raport cu o deschidere de 396 mm, jocul pe lungime este de 16 mm, ceea ce este confortabil. În raport cu o geantă a cărei dimensiune se situează la limita inferioară a unei game mai largi de toleranță, jocul este de 8 mm, iar un dispozitiv echipat cu un amortizor din cauciuc va rezista introducerii.
Soluția nu constă într-o geantă mai mare. Aceasta constă într-o toleranță mai strictă pentru cele două dimensiuni care contează și într-un raport măsurat, nu într-un desen.
Adâncimea este a treia dimensiune și cea pe care cumpărătorii o lasă nedefinită. Un chassis de 15,6 inch are o grosime de 24 mm, iar o teacă umplută cu 8 mm de spumă pe fiecare parte, plus o bumbacură interioară, ajunge la o adâncime internă de 36 mm. Deoarece spuma se comprimă sub sarcină, o geantă măsurată la 36 mm în stare goală se comportă ca și cum ar avea 33 mm atunci când conține un dispozitiv — ceea ce este încă suficient, dar doar la limită. Specificați adâncimea ca valoare testată cu dispozitivul introdus, nu ca măsurătoare plană.
De Unde Provind Milimetrii
Toleranța se acumulează în patru etape, iar fiecare contribuie cu o cantitate cunoscută.
Tăierea este prima etapă. Masa noastră automatizată asigură o toleranță de 2 mm pentru piesele tăiate. O fabrică care taie manual sau cu o lamă uzată are o toleranță mai mare, iar un panou curbat se abate mai mult decât unul drept.
Cusătura este a doua etapă și cea mai importantă sursă de variație. Marginea de cusătură variază în funcție de operator și de materialul folosit, iar noi menținem o toleranță de 5 mm pentru un compartiment cusut. La o manșetă cu patru cusături, eroarea poate apărea de două ori pe aceeași parte sau se poate compensa, motiv pentru care măsurarea unui singur sac oferă aproape nicio informație relevantă.
Comportamentul materialului este al treilea factor. O carcasă acoperită din 600D se destinde după tăiere, iar o bumbacă din 210D poate contracta aproximativ 1,5 % în urma proceselor de termofixare și presare. Pe un panou de 400 mm, acest lucru înseamnă o deplasare de 6 mm, care se manifestă la nivelul manșetei, deoarece bumbacul reprezintă peretele interior.
Compresia spumei este al patrulea factor. O manșetă umplută cu spumă de 8 mm pe fiecare parte se comprimă la 6–7 mm sub sarcină, ceea ce înseamnă că adâncimea internă măsurată în stare goală nu corespunde adâncimii efective percepute de dispozitiv.
Cum se măsoară un compartiment cusut
Cele mai multe dispute legate de potrivire provin din măsurarea greșită a unui element, într-un loc greșit, pe o geantă greșită.
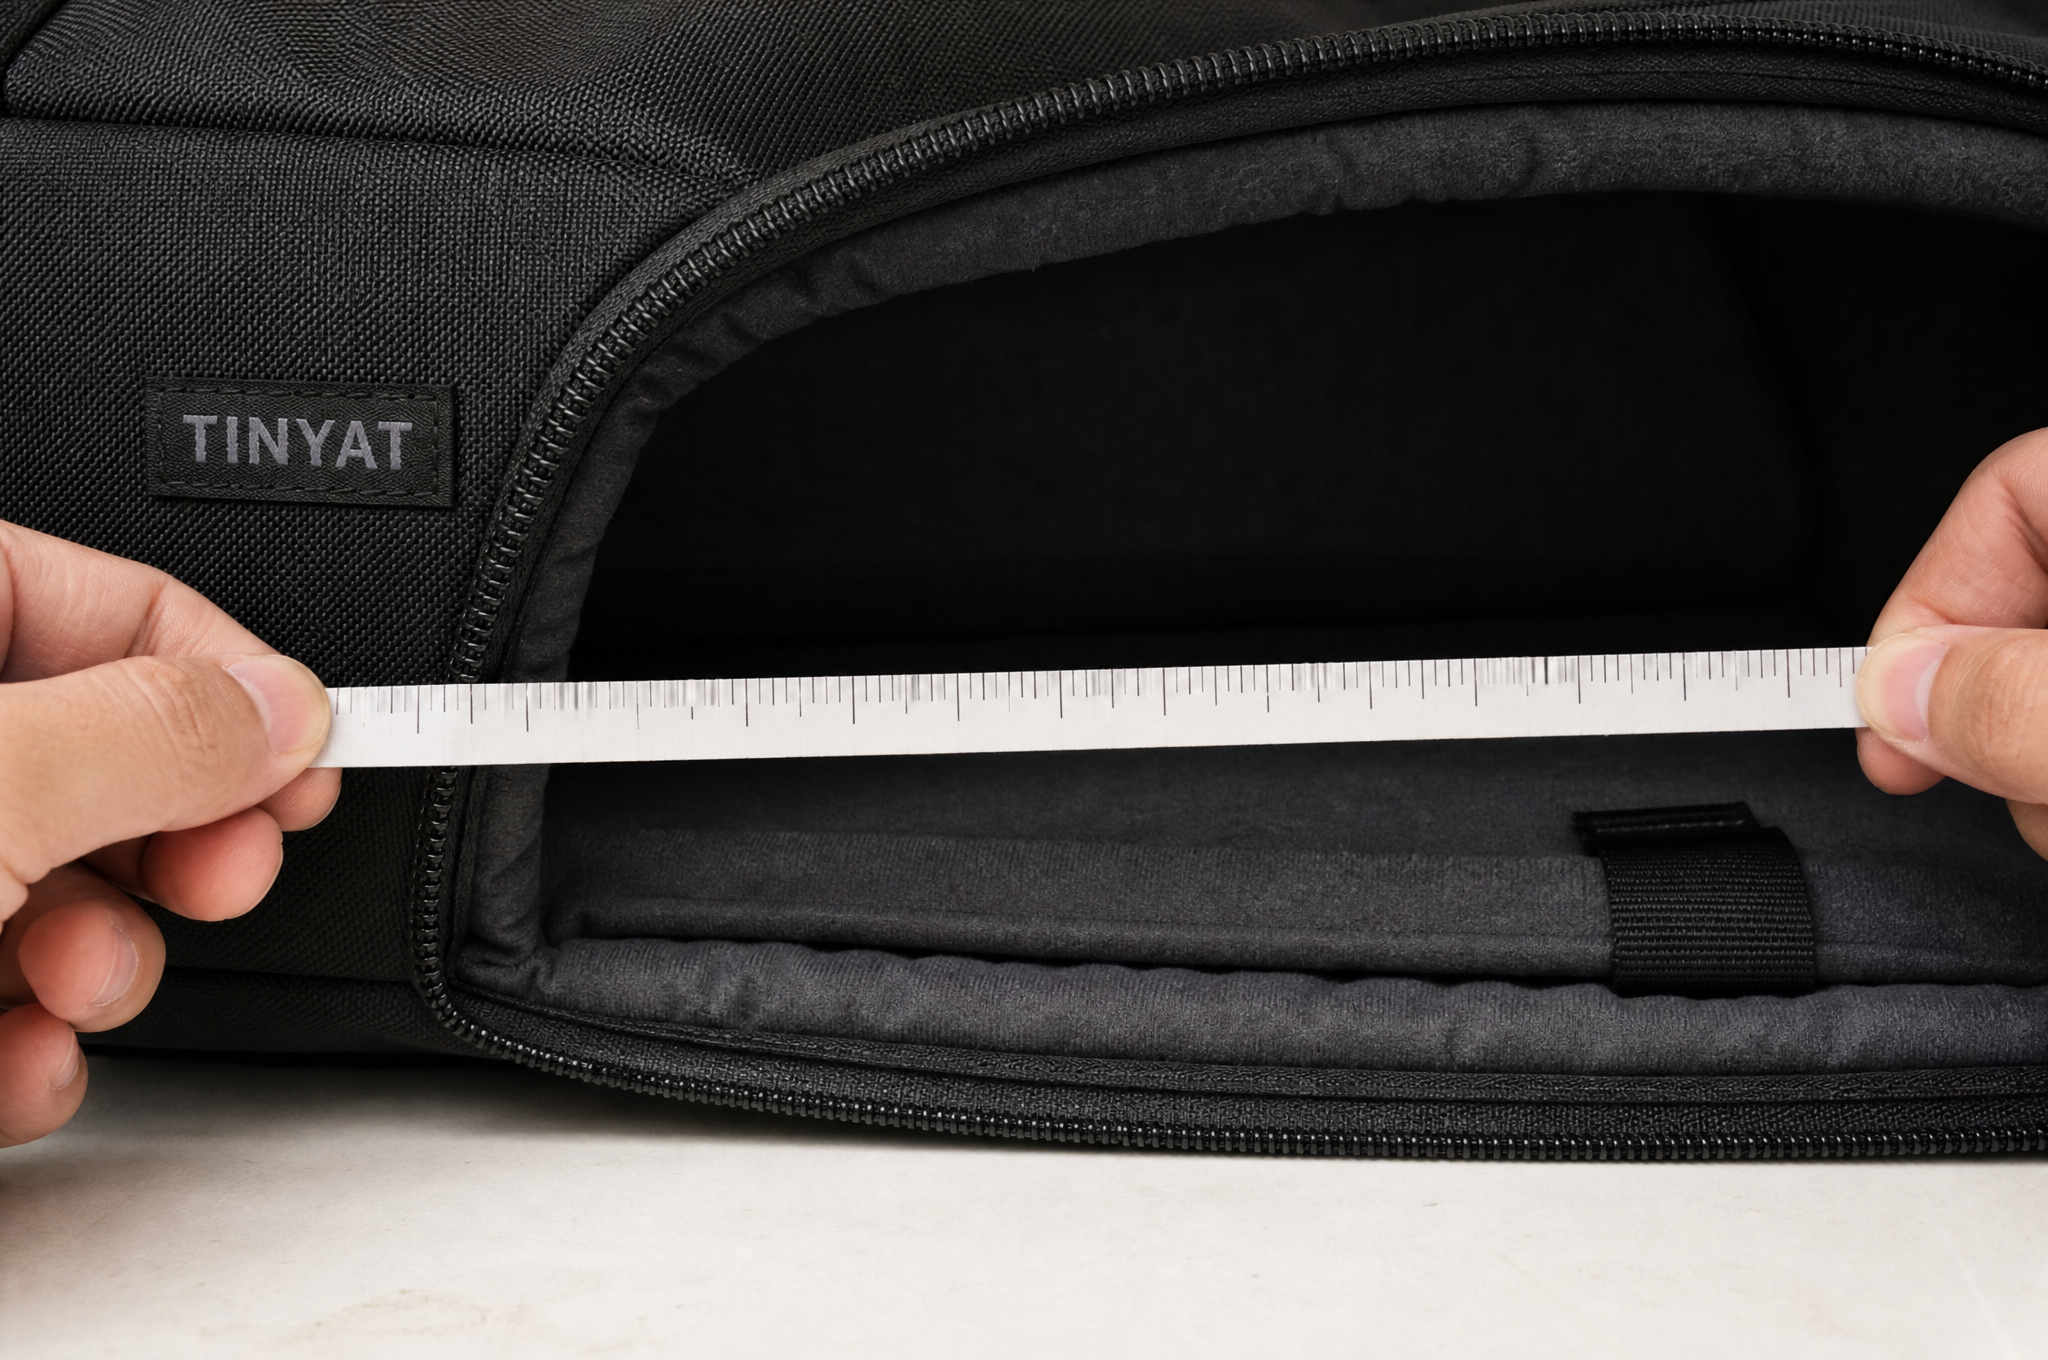
Măsurați în interiorul liniei de cusătură, nu între marginile panourilor exterioare
Măsurați la trei puncte de-a lungul lungimii și rețineți valoarea cea mai mică
Măsurați cu manșeta goală și descuiată, apoi din nou cu un dispozitiv plasat în interior
Măsurați adâncimea la bază și la 100 mm deasupra bazei, deoarece manșeta se îngustează în colț
Măsurați cea mai mică geantă din lot, nu eșantionul care a fost aprobat
Înregistrați dispozitivul folosit pentru verificare, menționându-i amortizorul sau carcasa
O diferență de 4 mm între partea superioară și baza unei manșete este normală și inofensivă. O diferență de 4 mm între două geante din același lot indică o problemă de proces, iar cauza este, de obicei, schimbarea operatorului la postul de montare a manșetei, nu a modelului.
Ce oferă un producător personalizat de geante pentru laptop de 15,6 inch
Pentru programele de 15,6 inch aplicăm o toleranță mai strictă decât poarta generală, deoarece piața este cea mai puțin tolerantă în ceea ce privește potrivirea.
Toleranță la tăiere: ±2 mm pe panourile manșetei
Toleranță la coasere: ±3 mm pe lungimea și lățimea manșetei, comparativ cu o toleranță generală de 5 mm
Lungime internă: 400 mm nominal, acceptând valori între 397 și 403 mm
Lățime internă: 272 mm nominal, acceptând valori între 269 și 275 mm
Adâncime internă: 36 mm nominal, cu 8 mm spumă pe fiecare parte
Compensare pentru retragerea bumbacului: 1,5 % adăugat la tăiere
Verificare: trei geante măsurate la fiecare 500 de unități, înregistrate pe fișa de producție
Linia de verificare este diferența dintre o valoare măsurată și una de referință. Măsurăm trei geante finite la fiecare 500 de unități cu o riglă din oțel și înregistrăm valorile, deoarece o abatere progresivă a unei serii devine vizibilă în trei măsurători mult înainte ca aceasta să conducă la returnări.
De ce o bandă mai strânsă costă mai mult
O toleranță la coasere de 3 mm în loc de 5 mm implică un ritm mai lent de lucru la postul manșetei, utilizarea unui șablon la mașină în loc de o ruletă și mai multe verificări suplimentare. Pentru o comandă de 1.000 de unități, acest lucru reprezintă aproximativ 0,06 USD pe geantă și o durată ușor mai lungă de linie de producție.
Există o limită până la care acest lucru este posibil. Sub o bandă de 3 mm, preluarea de rezervă a cusăturii pe un material acoperit devine variabila dominantă, iar menținerea acesteia necesită o construcție diferită, cum ar fi o cusătură de manșetă finisată cu bandă, ceea ce adaugă costuri și creează o margine vizibilă în interiorul geamănei. Nu vom promite o toleranță de 2 mm la cusătură pentru o manșetă standard, deoarece aceasta nu s-ar menține pe întreaga serie de producție, iar o promisiune care eșuează în luna a doua este mai rea decât o bandă mai largă declarată onest.
Ce vede cumpărătorul când dispozitivele sosesc
Din partea dumneavoastră, testul se face cu cel mai mare laptop din baza de clienți, nu cu cel specificat în fișa tehnică. O geamănă cu dimensiune interioară de 400 mm va părea totuși strâmtă unui client al cărui dispozitiv are o carcasă fixabilă prin clic, iar evaluarea va spune că geamăna nu se potrivește, nu că carcasa nu se potrivește. Publicați dimensiunea interioară și banda de toleranță, astfel încât clientul să poată măsura singur dispozitivul său în raport cu aceste valori.
O fișă de toleranță
Introduceți aceste valori în fișa tehnică și în raportul de măsurare al furnizorului.
Referință dispozitiv: 380 × 258 × 24 mm, cel mai mare din gamă
Lungime interioară: 400 mm nominal, interval 397–403 mm
Lățime interioară: 272 mm nominal, interval 269–275 mm
Adâncime interioară: 36 mm nominal, 8 mm EVA pe fiecare parte
Toleranță la tăiere: ±2 mm
Toleranță la coasere: ±3 mm pe manșetă
Puncte de măsurare: trei pe fiecare dimensiune, se raportează valoarea cea mai mică
Dimensiune eșantion: trei geamuri la fiecare 500 de unități, înregistrate pe fișa de producție
Model dispozitiv: utilizat pe linie, cu amortizor montat
Raportare: valorile către cumpărător împreună cu raportul de inspecție
Linia de dispozitiv falsă este controlul practic. O linie cu un fals care corespunde celui mai mare dispozitiv prinde o manșetă strânsă înainte de ambalare, nu după livrare.
Trimiteți un dispozitiv, cereți raportul de măsurare
Trimiteți-ne dispozitivul pe care trebuie să-l încăpem, inclusiv orice carcasă sau parașoc, plus banda de toleranță pe care o puteți accepta. Vom confirma dacă acea bandă este realistă pentru construcție și pentru preț, iar valorile măsurate din primele trei pungi ale seriei vor fi trimise, nu un desen.
Contactați [email protected] sau vizitați www.tianqinbag.com pentru a solicita mostre, a obține o ofertă de la fabrică sau a lansa un proiect OEM/ODM cu Quanzhou Tianqin Bags Co., Ltd. Termenul de livrare pentru mostre este de 7–15 zile lucrătoare, iar mostrele pot fi realizate în jurul dispozitivului dumneavoastră. șaptesprezece ani de producție de pungi în Quanzhou, exporturi către peste 50 de țări, rapoarte de testare SGS care acoperă REACH, CPSIA și Prop 65, la cerere.


 Știri importante


