
 EN



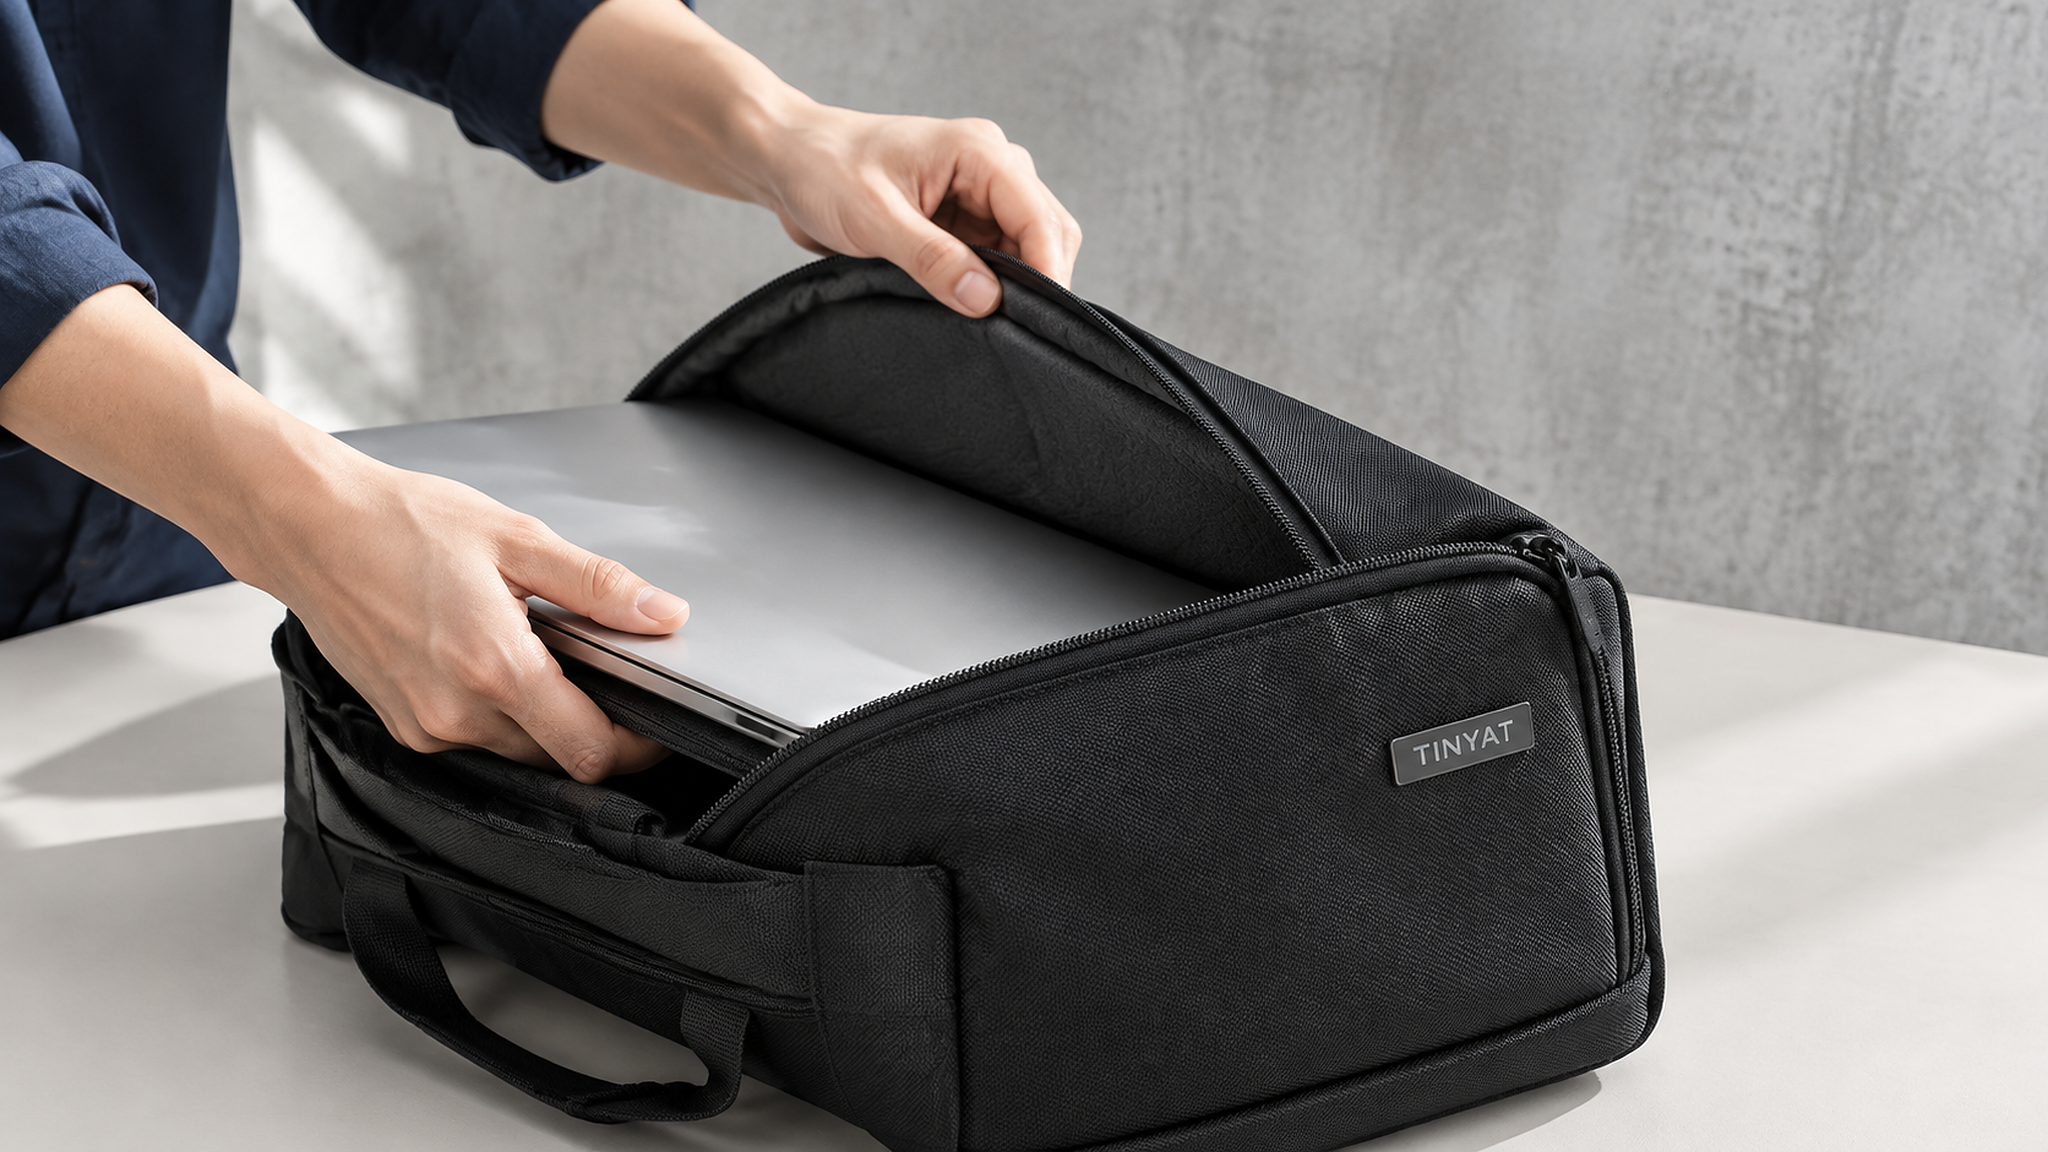 Dos bolsas fabricadas a partir del mismo archivo de diseño pueden diferir hasta 8 mm en el mismo compartimento, y esa diferencia determina si un dispositivo entra sin necesidad de forzarlo. La afirmación sobre el ajuste en una ficha técnica es un único número; la bolsa, en cambio, es una acumulación de tolerancias. Al encargar una bolsa personalizada para portátiles de 15,6 pulgadas, la pregunta útil no es cuál es su dimensión interna, sino qué dispositivos caben en la unidad más pequeña y en la más grande de la serie de producción. Esa franja es precisamente lo que registra una hoja de tolerancias.
Una afirmación sobre el ajuste es una afirmación sobre las tolerancias
Una dimensión nominal es un valor objetivo. Una tolerancia es el rango alrededor de ese valor que la fábrica acepta. Una funda especificada con una longitud interna de 400 mm y una tolerancia de 4 mm producirá bolsas cuyas medidas oscilen entre 396 y 404 mm; por tanto, el comprador que calculó los espacios libres basándose en los 400 mm descubrirá que la mitad de su lote tiene menos holgura de la prevista.
Eso importa porque el juego es pequeño. Un chasis típico de 15,6 pulgadas mide 380 mm de largo por 258 mm de ancho por 24 mm de grosor. Frente a una abertura de 396 mm, el juego longitudinal es de 16 mm, lo cual resulta cómodo. Frente a una funda cuyas dimensiones se encuentran en el extremo inferior de una banda de tolerancia más amplia, el juego es de 8 mm, y un dispositivo con un protector de goma resistirá su inserción.
La solución no consiste en usar una funda más grande, sino en reducir la tolerancia en las dos dimensiones críticas y sustituir el plano por un informe basado en mediciones reales.
La profundidad es la tercera dimensión y la única que los compradores dejan sin definir. Un chasis de 15,6 pulgadas tiene un grosor de 24 mm; una funda acolchada con 8 mm de relleno por lado más un forro interno alcanza una profundidad interna de 36 mm. Al comprimirse la espuma bajo carga, una funda cuya profundidad medida en vacío es de 36 mm se comporta como si tuviera 33 mm cuando contiene un dispositivo, lo cual sigue siendo suficiente, aunque apenas.
De dónde provienen los milímetros
La tolerancia se acumula en cuatro etapas, y cada una contribuye con una cantidad conocida.
El corte es el primero. Nuestra mesa automatizada mantiene una tolerancia de 2 mm en las piezas cortadas. Una fábrica que corte a mano o con una cuchilla desafilada tendrá tolerancias mayores, y un panel curvo se desvía más que uno recto.
La costura es la segunda y la mayor fuente de variación. La holgura de costura varía según el operario y el tejido, y nosotros mantenemos una holgura de 5 mm en un compartimento cosido. En una funda con cuatro costuras, el error puede acumularse del mismo lado dos veces o compensarse, razón por la cual medir una sola funda prácticamente no aporta información útil.
El comportamiento del material es el tercero. Una cubierta recubierta de 600D se relaja tras el corte, y un forro de 210D puede encogerse aproximadamente un 1,5 % durante los pasos de termofijado y planchado. En un panel de 400 mm, eso representa un desplazamiento de 6 mm, que se manifiesta en la funda porque el forro constituye la pared interior.
La compresión de la espuma es la cuarta. Una funda acolchada con 8 mm por lado se comprime a entre 6 y 7 mm bajo la carga de un dispositivo, lo que significa que la profundidad interna medida en vacío no coincide con la profundidad real que experimenta el dispositivo.
Cómo medir un compartimento cosido
La mayoría de las disputas sobre el ajuste provienen de medir la cosa equivocada, en el lugar equivocado y en la bolsa equivocada.
Mida dentro de la línea de costura, no entre los bordes externos del panel.
Mida en tres puntos a lo largo de la longitud y tome el valor más bajo.
Mida con la funda vacía y sin cremallera, y luego mida nuevamente con un dispositivo colocado en su interior.
Mida la profundidad en la base y a 100 mm hacia arriba, porque la funda se estrecha en la esquina.
Mida la bolsa más pequeña del lote, no la muestra que fue aprobada.
Registre el dispositivo utilizado para la verificación, indicando su parachoques o carcasa.
Una diferencia de 4 mm entre la parte superior y la base de una funda es normal e inofensiva. Una diferencia de 4 mm entre dos bolsas del mismo lote indica un problema en el proceso, y generalmente se debe a un cambio de operario en la estación de fundas, no al patrón.
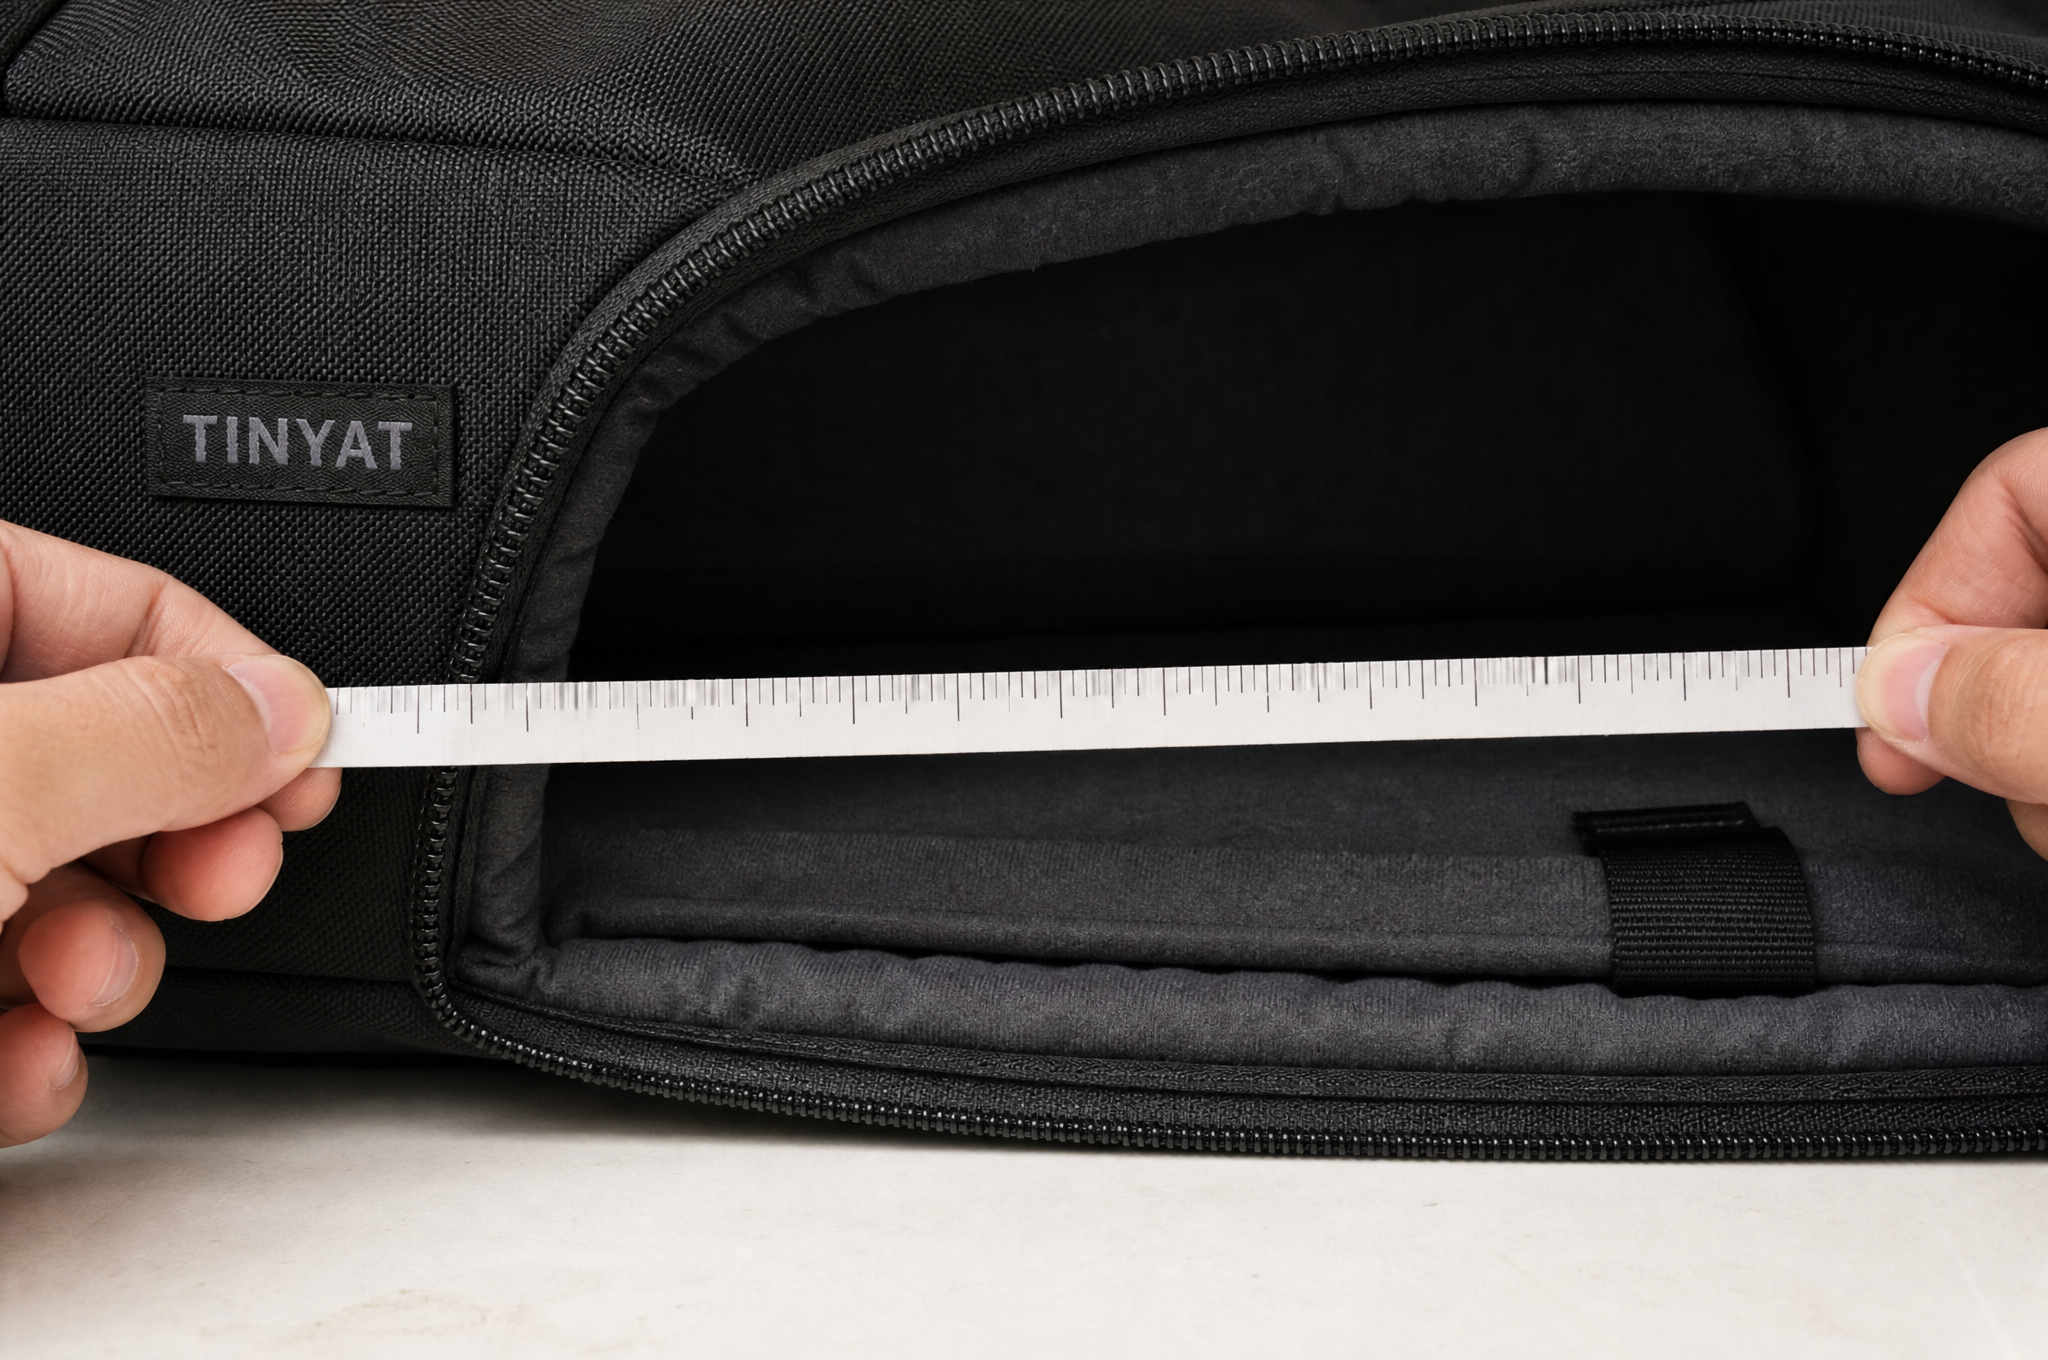
Lo que un fabricante personalizado de fundas para portátiles de 15,6 pulgadas garantiza
En los programas de 15,6 pulgadas aplicamos un margen más ajustado que la tolerancia general, porque el mercado es el menos indulgente respecto al ajuste.
Tolerancia de corte: más o menos 2 mm en los paneles de la manga
Tolerancia de costura: más o menos 3 mm en la longitud y el ancho de la manga, frente a una tolerancia general de 5 mm
Longitud interna: 400 mm nominales, aceptando de 397 a 403 mm
Ancho interno: 272 mm nominales, aceptando de 269 a 275 mm
Profundidad interna: 36 mm nominales, con 8 mm de espuma por lado
Margen para encogimiento del forro: se añade un 1,5 % en el corte
Verificación: se miden tres bolsas por cada 500 unidades y se registran en la tarjeta de producción
La línea de verificación es la diferencia entre una pieza de prueba y una pieza de control. Medimos tres bolsas terminadas por cada 500 unidades con una regla metálica y registramos los valores, porque cualquier desviación en un lote se detecta claramente con tres mediciones mucho antes de que genere una devolución.
Por qué la banda más estrecha incrementa el costo
Una tolerancia de costura de 3 mm en lugar de 5 mm implica un trabajo más lento en la estación de mangas, el uso de una plantilla en la máquina en vez de una cinta métrica y más revisiones. En un pedido de 1 000 unidades, esto representa aproximadamente 0,06 USD por bolsa y un tiempo ligeramente mayor en la línea.
Existe un límite para hasta dónde puede reducirse esta medida. Por debajo de una banda de 3 mm, la holgura de costura en un tejido recubierto se convierte en la variable dominante, y mantenerla requiere una construcción distinta, como una costura de manga con bies, lo que incrementa el costo y deja un borde visible en el interior de la bolsa. No garantizamos una tolerancia de costura de 2 mm en una manga estándar, porque no se mantendría de forma consistente durante toda una producción; y una promesa que falla en el segundo mes es peor que una banda de tolerancia más amplia declarada con honestidad.
Lo que el comprador ve al recibir los dispositivos
Desde su parte, la prueba debe ser el portátil más grande entre los clientes reales, no el que aparece en la ficha técnica. Una bolsa cuyas dimensiones internas miden 400 mm seguirá sintiéndose ajustada para un cliente cuyo dispositivo lleva una funda de enganche por presión, y la reseña dirá que la bolsa no le queda bien, en lugar de señalar que la funda es la que no encaja. Publique las dimensiones internas y la banda de tolerancia, para que el cliente pueda medir su propio dispositivo y compararlo con esos valores.
Una hoja de tolerancias
Incorpore estos valores tanto en la ficha técnica como en el informe de mediciones del proveedor.
Referencia del dispositivo: 380 × 258 × 24 mm, el más grande de la gama
Longitud interna: 400 mm nominales, rango de 397 a 403 mm
Anchura interna: 272 mm nominales, rango de 269 a 275 mm
Profundidad interna: 36 mm nominales, 8 mm de EVA por lado
Tolerancia de corte: ±2 mm
Tolerancia de costura: ±3 mm en la funda
Puntos de medición: tres por dimensión, se registra el valor más bajo
Tamaño de la muestra: tres bolsas por cada 500 unidades, registradas en la tarjeta de producción
Maqueta del dispositivo: utilizada en la línea, con un protector instalado
Comunicación de resultados: los valores se envían al comprador junto con el informe de inspección
La línea de dispositivo simulada es el control práctico. Una línea con un simulacro que coincide con el dispositivo más grande sujeta una funda ajustada antes del embalaje, no después de la entrega.
Envíe un dispositivo y solicite el informe de mediciones
Envíenos el dispositivo que necesita adaptar, incluyendo cualquier carcasa o paragolpes, además de la banda de tolerancia que pueda aceptar. Le confirmaremos si esa banda es realista para la construcción y el precio, y le enviaremos los valores medidos de las primeras tres bolsas de la producción, en lugar de un plano.
Póngase en contacto con [email protected] o visite www.tianqinbag.com para solicitar muestras, obtener una cotización de fábrica o iniciar un proyecto OEM/ODM con Quanzhou Tianqin Bags Co., Ltd. El plazo de entrega para muestras es de 7 a 15 días hábiles, y las muestras pueden fabricarse según su propio dispositivo. Diecisiete años de fabricación de bolsas en Quanzhou, exportaciones a más de 50 países; informes de ensayo SGS que cubren REACH, CPSIA y Prop 65 disponibles bajo solicitud.


 Noticias destacadas


