
 EN



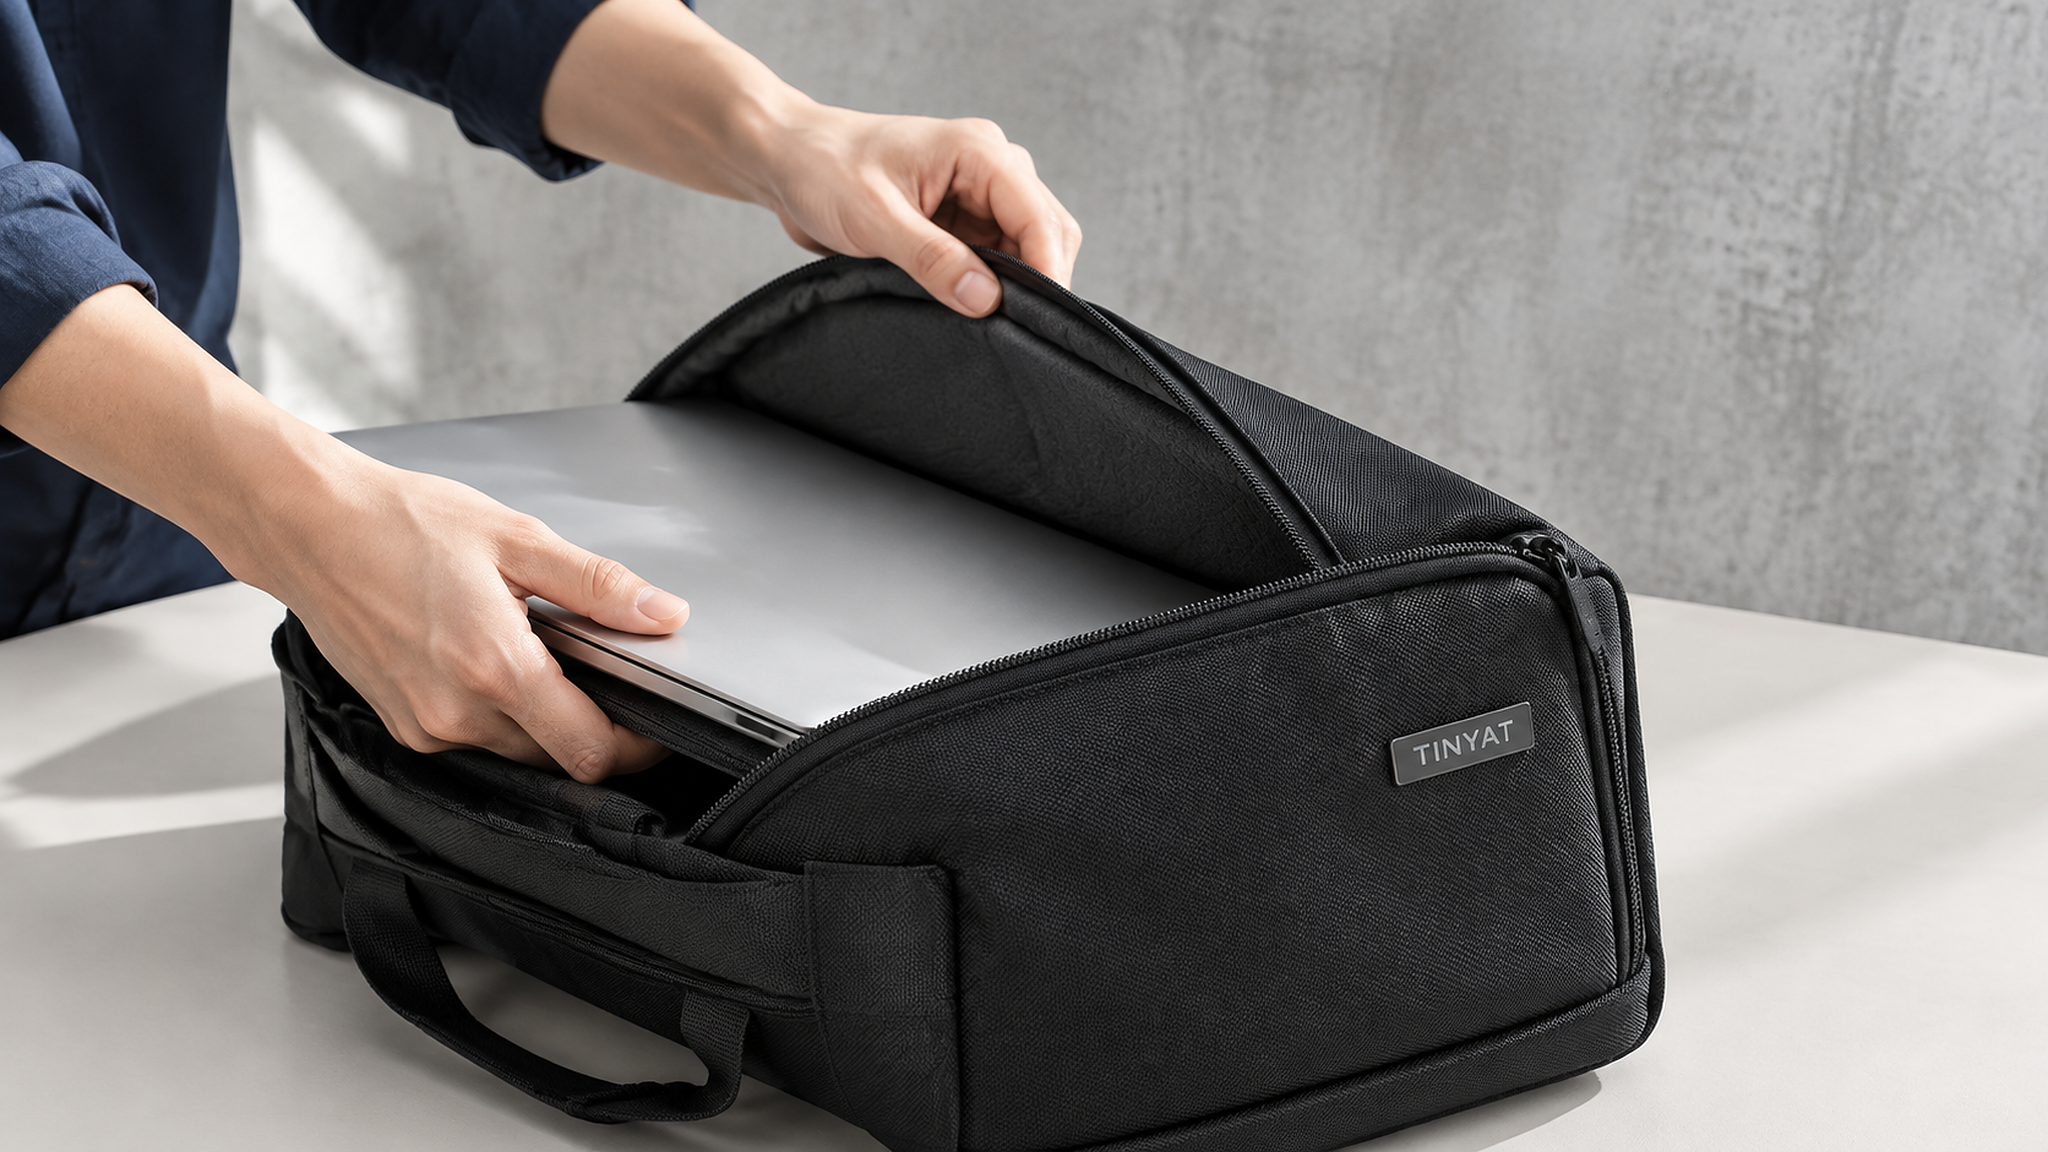 Deux sacs issus du même fichier de conception peuvent présenter une différence de 8 mm dans le même compartiment, et cette différence détermine si un appareil s’insère sans effort. L’affirmation relative à l’ajustement figurant sur une fiche produit est un seul chiffre ; or, le sac est en réalité une superposition de tolérances. Lorsque vous donnez vos consignes à un fabricant spécialisé de sacs sur mesure pour ordinateur portable de 15,6 pouces, la question utile n’est pas « quelle est la dimension interne ? », mais plutôt « quels objets la dimension interne peut-elle accueillir sur l’unité la plus petite et sur l’unité la plus grande de la série ? ». Cette fourchette est précisément ce que consigne une fiche de tolérances.
Une affirmation d’ajustement est une affirmation de tolérance
Une dimension nominale est une cible. Une tolérance est la plage autour de cette cible que l’usine accepte. Une housse spécifiée avec une longueur interne de 400 mm et une tolérance de 4 mm produira des sacs mesurant entre 396 et 404 mm ; ainsi, l’acheteur qui a prévu un jeu basé sur 400 mm se retrouve avec la moitié de sa série plus serrée que prévu.
Cela importe, car le jeu est faible. Un châssis typique de 15,6 pouce mesure 380 mm de longueur sur 258 mm de largeur et 24 mm d’épaisseur. Par rapport à une ouverture de 396 mm, le jeu en longueur est de 16 mm, ce qui est confortable. Par rapport à un étui dont les dimensions se situent à la limite inférieure d’une plage de tolérance plus large, le jeu tombe à 8 mm, et un appareil équipé d’un pare-chocs en caoutchouc résistera à l’insertion.
La solution ne consiste pas à utiliser un étui plus grand, mais à réduire la tolérance sur les deux dimensions critiques et à fournir un rapport de mesures effectives plutôt qu’un simple dessin.
La profondeur constitue la troisième dimension, celle que les acheteurs laissent généralement non définie. Un châssis de 15,6 pouce a une épaisseur de 24 mm ; un étui rembourré de 8 mm par côté, avec une doublure, atteint une profondeur interne de 36 mm. Comme la mousse se comprime sous charge, un étui mesuré à 36 mm à vide se comporte comme s’il faisait 33 mm une fois l’appareil inséré — ce qui reste juste suffisant. Spécifiez la profondeur comme une valeur vérifiée avec l’appareil en place, et non comme une mesure à plat.
D’où proviennent les millimètres
La tolérance s’accumule en quatre étapes, chacune contribuant une quantité connue.
La découpe est la première étape. Notre table automatisée garantit une précision de 2 mm sur les pièces découpées. Une usine qui procède à la découpe manuellement ou avec une lame émoussée obtient des tolérances plus larges, et un panneau incurvé dévie davantage qu’un panneau droit.
La couture est la deuxième étape et constitue la principale source d’imprécision. La marge de couture varie selon l’opérateur et le tissu ; nous appliquons une marge de 5 mm sur un compartiment cousu. Sur une manche comportant quatre coutures, l’erreur peut se cumuler du même côté ou se compenser, ce qui explique pourquoi la mesure d’un seul sac ne fournit presque aucune information fiable.
Le comportement du matériau est la troisième cause. Une coque enduite en 600D se détend après découpe, tandis qu’une doublure en 210D peut rétrécir d’environ 1,5 % durant les étapes de thermocollage et de repassage. Sur un panneau de 400 mm, cela représente un déplacement de 6 mm, qui se manifeste surtout sur la manche, car la doublure forme la paroi intérieure.
La compression de la mousse est la quatrième cause. Une manche rembourrée de 8 mm par côté se comprime à 6–7 mm sous charge d’un appareil installé, ce qui signifie que la profondeur interne mesurée à vide ne correspond pas à la profondeur réellement ressentie par l’appareil.
Comment mesurer un compartiment cousu
La plupart des litiges liés à l’ajustement proviennent de la mesure de la mauvaise chose, au mauvais endroit, sur le mauvais sac.
Mesurez à l’intérieur de la ligne de couture, et non entre les bords extérieurs des panneaux.
Mesurez à trois points le long de la longueur et retenez la valeur la plus faible.
Mesurez avec la pochette vide et fermée par fermeture éclair, puis à nouveau avec un appareil à l’intérieur.
Mesurez la profondeur à la base et à 100 mm de hauteur, car une pochette se rétrécit à l’angle.
Mesurez le sac le plus petit du lot, et non l’échantillon qui a été approuvé.
Notez l’appareil utilisé pour le contrôle, en précisant son pare-chocs ou sa coque.
Une différence de 4 mm entre le haut et la base d’une pochette est normale et sans conséquence. Une différence de 4 mm entre deux sacs provenant du même lot révèle un problème de processus, généralement dû à un changement d’opérateur au poste de montage de la pochette plutôt qu’à un défaut de patron.
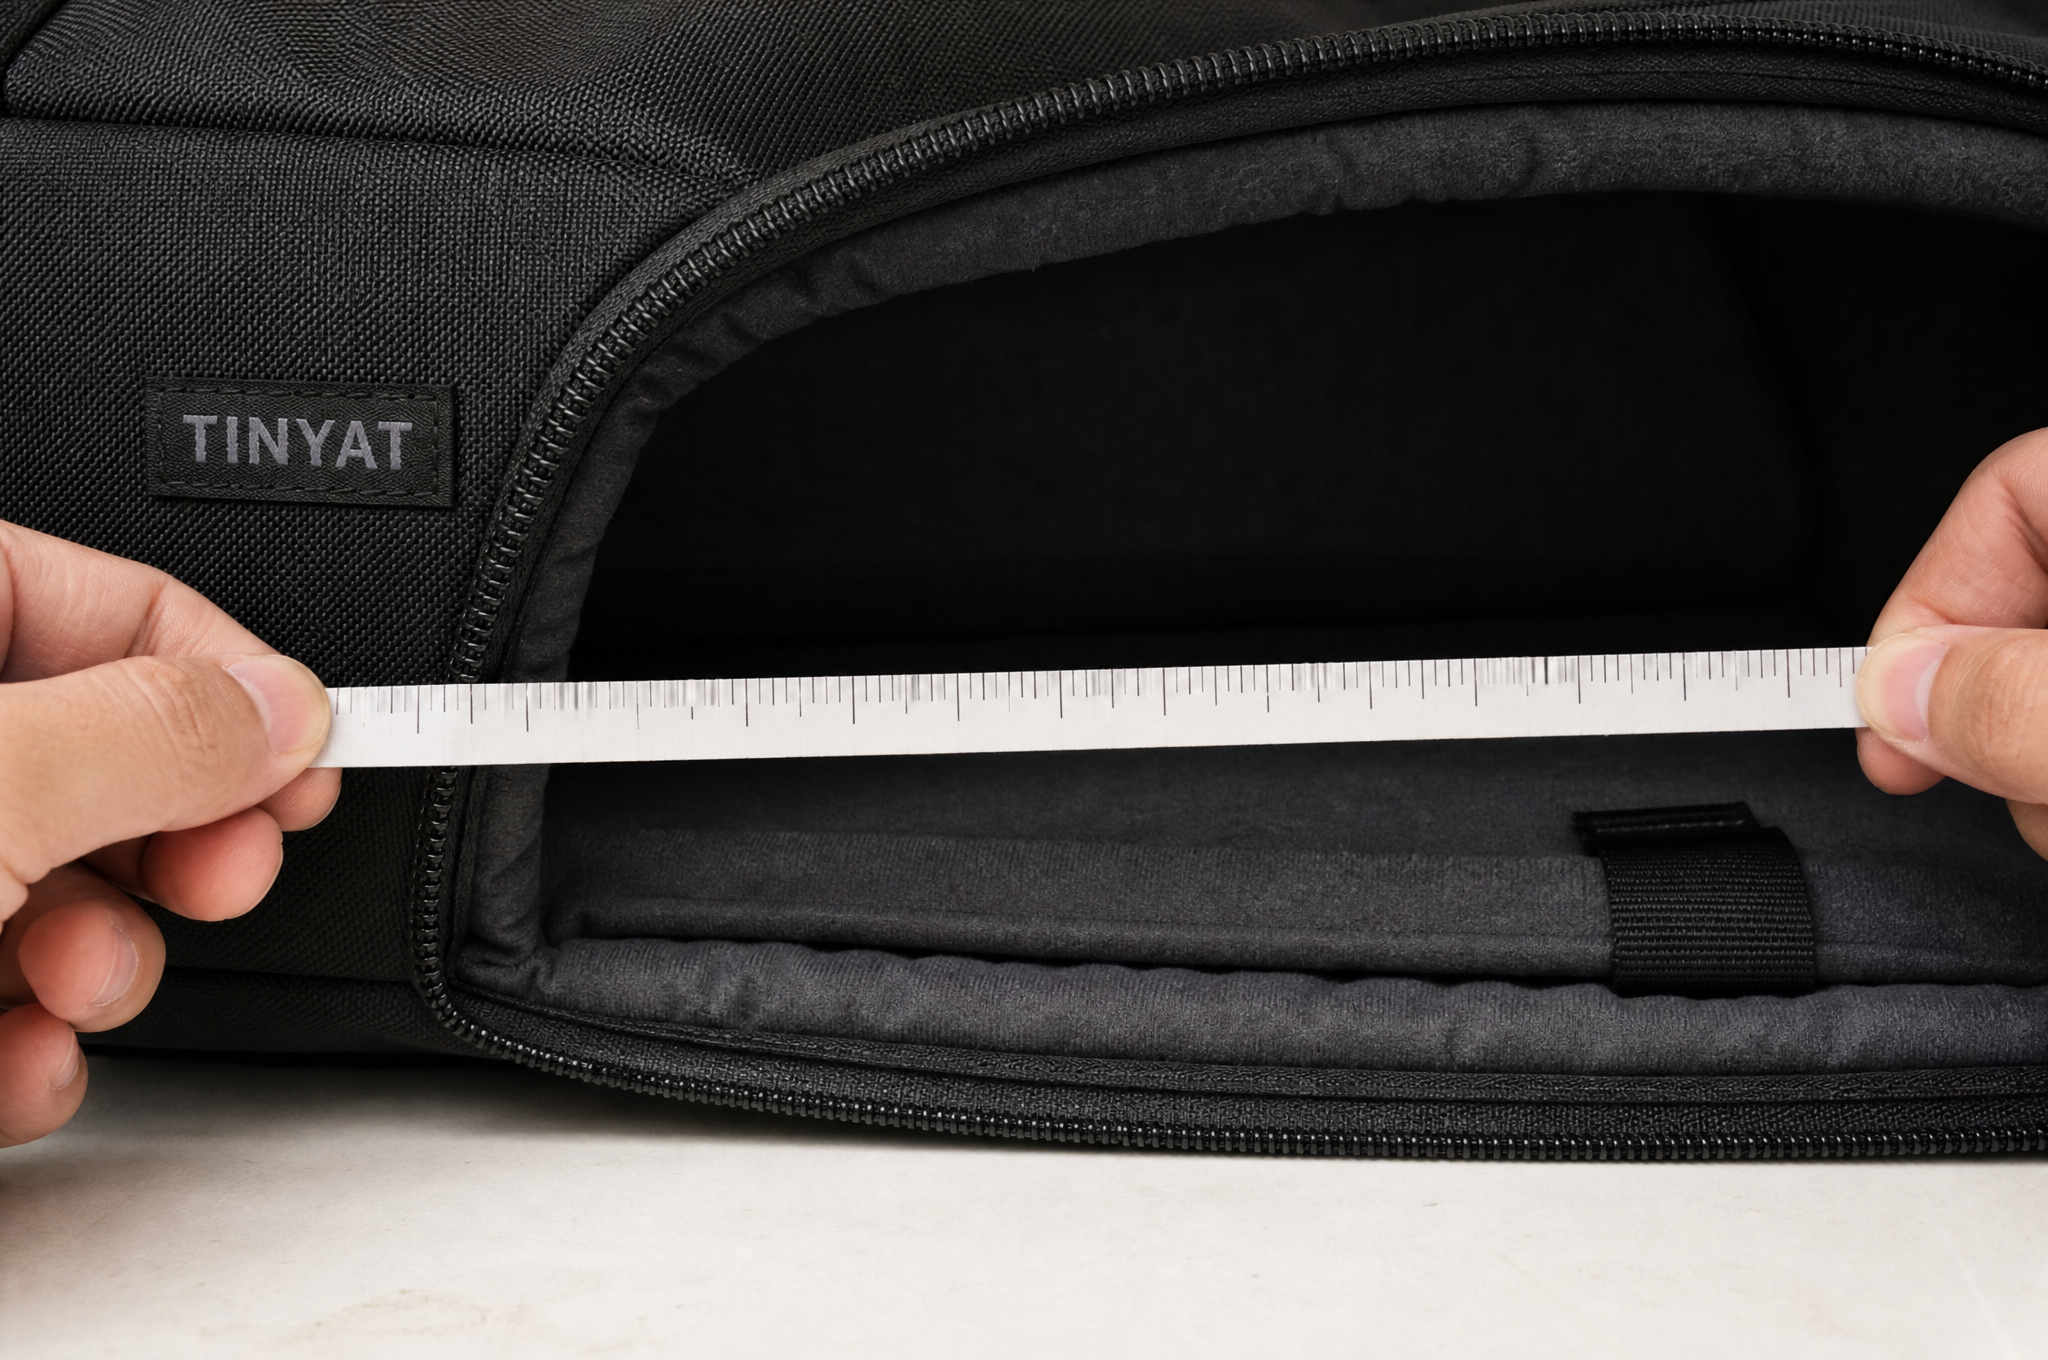
Ce qu’un fabricant sur mesure de sacs pour ordinateur portable de 15,6 pouces garantit
Sur les programmes 15,6 pouces, nous appliquons une tolérance plus stricte que la limite générale, car le marché est le moins indulgent en matière d’ajustement.
Tolérance de découpe : ± 2 mm sur les panneaux de manche
Tolérance de couture : ± 3 mm sur la longueur et la largeur de manche, contre une tolérance générale de 5 mm
Longueur interne : 400 mm nominaux, tolérance acceptée de 397 à 403 mm
Largeur interne : 272 mm nominaux, tolérance acceptée de 269 à 275 mm
Profondeur interne : 36 mm nominaux, avec 8 mm de mousse de chaque côté
Marge de rétraction pour la doublure : ajout de 1,5 % lors de la découpe
Vérification : trois sacs mesurés par lot de 500 unités, relevés sur la fiche de suivi
La ligne de vérification correspond à l’écart entre une pièce testée et une pièce témoin. Nous mesurons trois sacs finis par lot de 500 unités à l’aide d’une règle en acier et enregistrons les valeurs, car un décalage progressif d’un lot devient visible après trois mesures bien avant qu’il ne donne lieu à un retour.
Pourquoi une tolérance plus stricte augmente le coût
Une tolérance de couture de 3 mm au lieu de 5 mm implique un travail plus lent au poste de manche, l’usage d’un gabarit sur la machine plutôt qu’un ruban mesureur, et davantage de contrôles supplémentaires. Sur une commande de 1 000 unités, cela représente environ 0,06 USD par sac et un temps de chaîne légèrement accru.
Il existe une limite à ce degré de précision. En dessous d’une bande de 3 mm, la reprise de marge de couture sur un tissu enduit devient la variable prépondérante ; pour la maintenir, il faut adopter une construction différente, comme une couture de manche biaisée, ce qui augmente le coût et laisse apparaître un bord visible à l’intérieur du sac. Nous ne garantissons pas une tolérance de couture de 2 mm sur une manche standard, car cette précision ne serait pas constante sur l’ensemble d’une série de production, et une promesse non tenue dès le deuxième mois est plus dommageable qu’une bande de tolérance plus large, clairement indiquée dès le départ.
Ce que l’acheteur voit lorsque les appareils arrivent
Du côté de l’acheteur, le test porte sur l’ordinateur portable le plus grand utilisé par ses clients, et non sur celui figurant dans la fiche technique. Un sac dont la dimension interne mesure 400 mm paraîtra tout de même serré à un client dont l’appareil est équipé d’une coque amovible, et l’avis publié mentionnera que le sac ne convient pas, plutôt que de signaler que la coque ne convient pas. Indiquez clairement la dimension interne ainsi que la bande de tolérance : le client pourra alors mesurer lui-même son appareil et comparer.
Une fiche de tolérances
Intégrez ces valeurs dans la fiche technique et dans le rapport de mesures fourni par le fournisseur.
Référence de l’appareil : 380 × 258 × 24 mm, le plus grand de la gamme
Longueur interne : 400 mm nominaux, tolérance de 397 à 403 mm
Largeur interne : 272 mm nominaux, tolérance de 269 à 275 mm
Profondeur interne : 36 mm nominaux, 8 mm d’EVA de chaque côté
Tolérance de découpe : ± 2 mm
Tolérance de couture : ± 3 mm sur la manche
Points de mesure : trois par dimension, valeur la plus faible indiquée
Taille de l’échantillon : trois sacs pour 500 unités, enregistrés sur la fiche de production
Maquette d’appareil : utilisée en ligne, avec pare-chocs installé
Rapport : valeurs transmises à l’acheteur avec le rapport d’inspection
La ligne de référence du dispositif est le contrôle pratique. Une ligne dotée d’un faux échantillon correspondant au plus grand dispositif permet de saisir une housse ajustée avant l’emballage, et non après la livraison.
Envoyez-nous un dispositif, demandez le rapport de mesures
Envoyez-nous le dispositif à loger, y compris toute coque ou pare-chocs, ainsi que la tolérance que vous acceptez. Nous vous confirmerons si cette tolérance est réaliste compte tenu de la conception et du prix, et nous vous transmettrons les valeurs mesurées issues des trois premiers sacs de la série, plutôt qu’un plan.
Contactez [email protected] ou rendez-vous sur www.tianqinbag.com pour demander des échantillons, obtenir un devis usine ou lancer un projet OEM/ODM avec Quanzhou Tianqin Bags Co., Ltd. Le délai de fabrication des échantillons est de 7 à 15 jours ouvrables, et les échantillons peuvent être conçus autour de votre propre dispositif. Dix-sept ans de fabrication de sacs à Quanzhou, exportations vers plus de 50 pays, rapports d’essai SGS couvrant REACH, CPSIA et Proposition 65 sur demande.


 Actualités chaudes


