
 EN



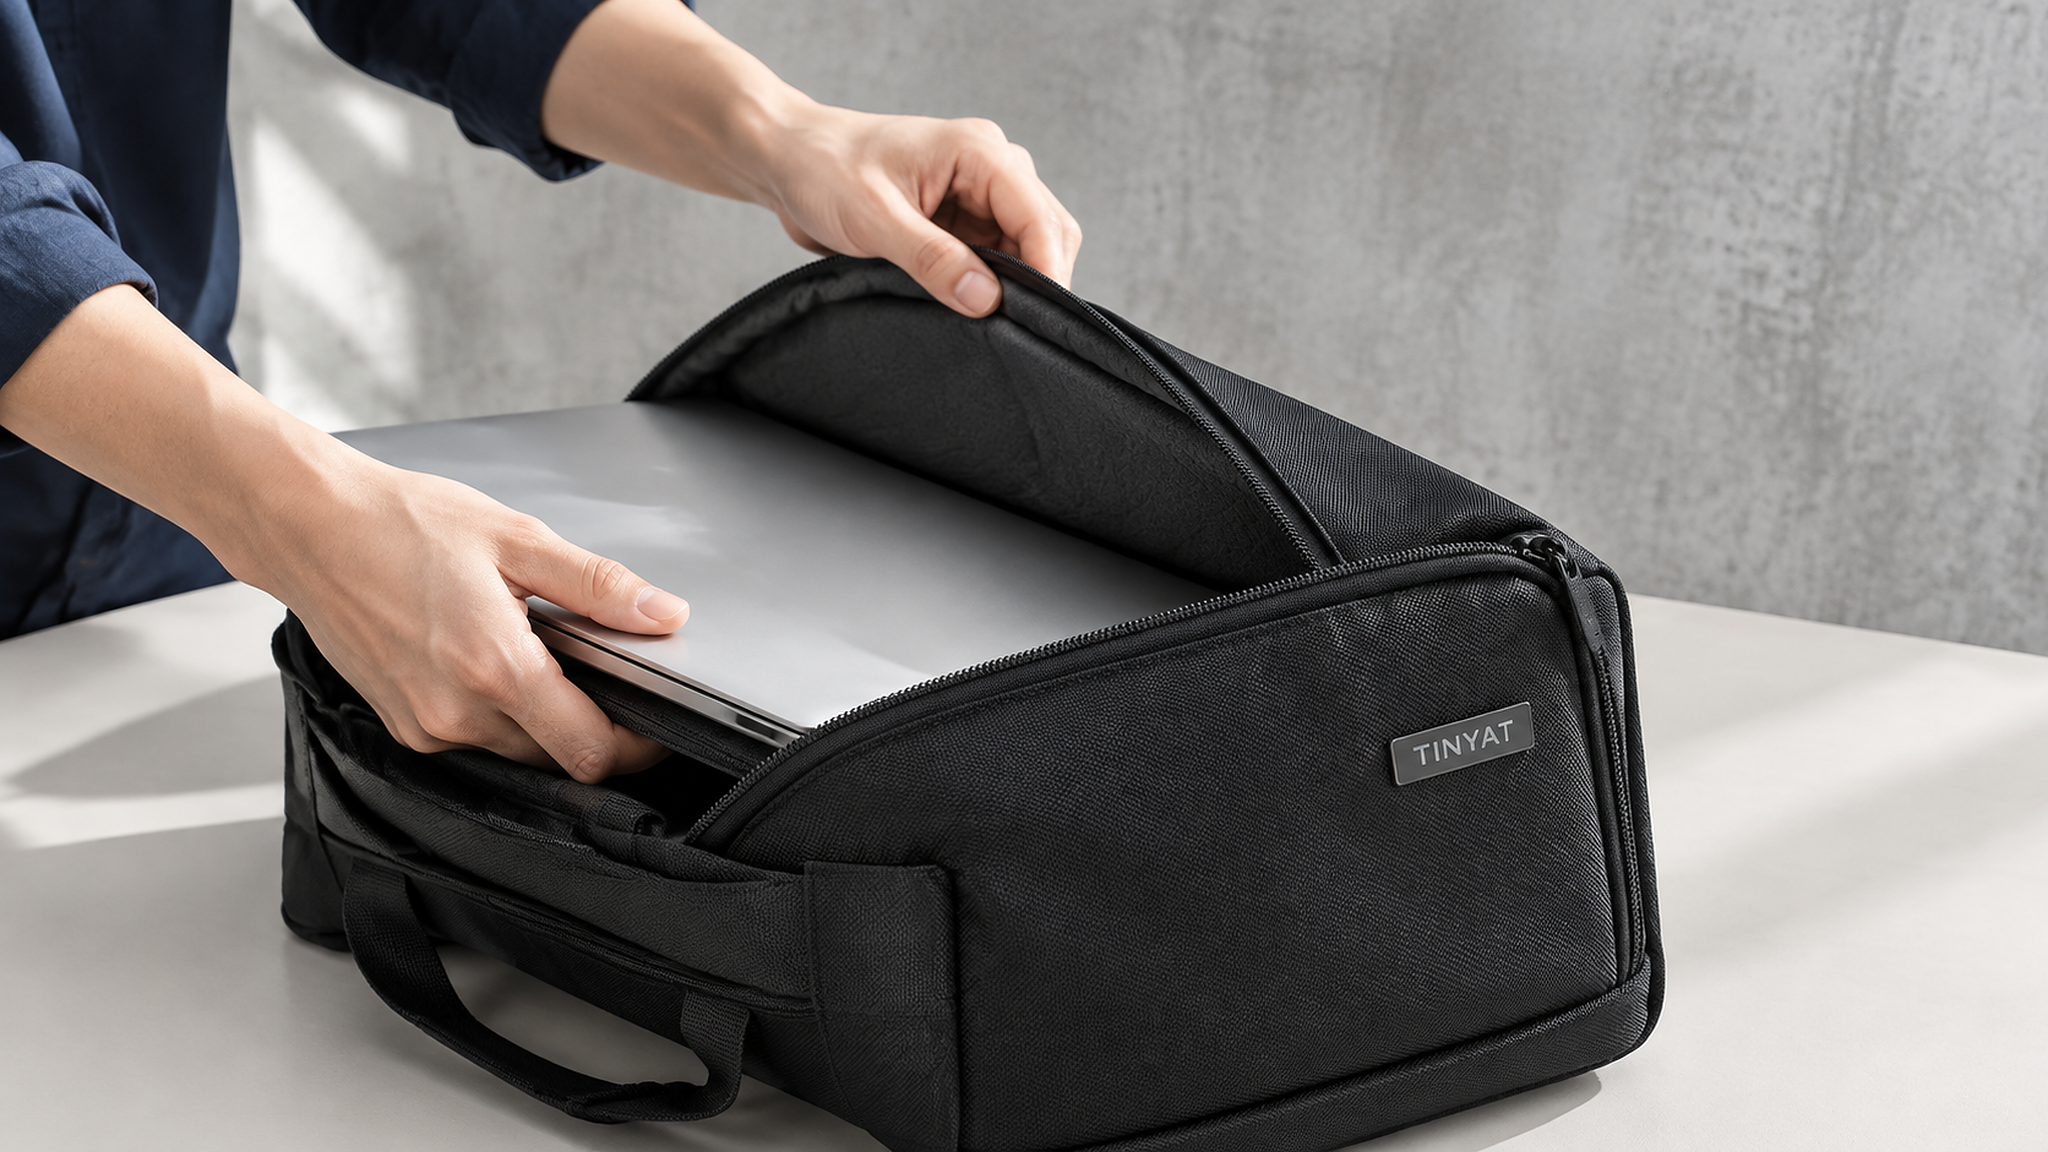 Két, ugyanabból a tervezési fájlból készült táska ugyanabban a rekeszben akár 8 mm-rel is eltérhet egymástól, és ez az eltérés dönti el, hogy egy eszköz belefér-e erőlködés nélkül. A méretmegadás egy termékleírásban egyetlen szám; a táska pedig egy tűréshatárok sorozata. Amikor egyedi 15,6 hüvelykes laptop-táska gyártóját bízzák meg, a hasznos kérdés nem az, hogy mekkora a belső méret, hanem az, hogy a legkisebb és legnagyobb darab a gyártási sorozatban milyen eszközöket tud befogadni. Ezt a tartományt rögzíti a tűréslap.
A méretmegadás egy tűrésmegadás
Egy névleges méret egy célérték. A tűrés a gyár által elfogadott ezen érték körüli tartomány. Egy 400 mm belső hosszúságú, 4 mm tűréssel megadott tok 396–404 mm közötti méretű táskákat eredményez, és az a vevő, aki a szabad tér kiszámításánál a 400 mm-es értékre épített, a gyártási sorozat felének mérete kisebb, mint amire számított.
Ez fontos, mert a ráhagyás kicsi. Egy tipikus 15,6 hüvelykes alváz mérete 380 mm × 258 mm × 24 mm. Egy 396 mm-es nyíláshoz képest a hosszirányú ráhagyás 16 mm, ami kényelmes. Egy olyan táskához képest, amely a szélesebb tűréshatár alsó végénél van, a ráhagyás 8 mm, és egy gumibéléses eszköz nehezen fér be.
A megoldás nem egy nagyobb táskában rejlik. Hanem a két lényeges méret szűkebb tűréshatárában, valamint egy mérési jelentésben – nem egy rajzon.
A mélység a harmadik dimenzió, és az egyetlen, amelyet a vásárlók nem határoznak meg. Egy 15,6 hüvelykes alváz 24 mm vastag, és egy 8 mm vastag párnázással ellátott tok (mindkét oldalon) plusz bélés belső mélysége 36 mm. Mivel a hab anyag terhelés alatt összenyomódik, egy 36 mm-es, üres táskánál mért érték egy berendezéssel benne 33 mm-nek felel meg – ez még épp elég, de csupán annyira. A mélységet a berendezéssel együtt tesztelt értékként kell megadni, nem pedig sík, üres állapotban mért értékként.
A milliméterek forrása
A tűrés négy lépésen keresztül halmozódik fel, és mindegyik lépés ismert mennyiséggel járul hozzá.
A vágás az első lépés. Automatizált asztalunk 2 mm-es tűrést biztosít a vágott alkatrészeknél. Egy kézzel vagy életlen pengével vágó gyár szélesebb tűrést enged meg, és egy ívelt panel jobban eltérül, mint egy egyenes.
A varrás a második lépés, és ez a legnagyobb hibahordozó tényező. A varrási ráhagyás mértéke az operátortól és a textíliától függően változhat, és mi 5 mm-es ráhagyást alkalmazunk egy varrt rekesznél. Egy négy varratból álló ujjnál a hiba kétszer is ugyanarra az oldalra kerülhet, vagy kiegyenlítődhet, ezért egyetlen táskának a mérése majdnem semmit sem mond el.
Az anyag viselkedése a harmadik tényező. Egy 600D-es bevonatos burkolat enyhül a vágás után, és egy 210D-es bélés kb. 1,5 százalékkal összehúzódhat a laminálási és vasalási folyamatok során. Egy 400 mm-es panelnél ez 6 mm-es elmozdulást jelent, amely az ujjba kerül, mivel a bélés a belső fal.
A habösszenyomódás a negyedik tényező. Egy 8 mm-rel mindkét oldalon párnázott ujj terhelés alatt 6–7 mm-re nyomódik össze, tehát az üres állapotban mért belső mélység nem egyezik meg azzal a mélységgel, amelyet a berendezés valójában tapasztal.
Hogyan mérjünk egy varrt rekeszt
A legtöbb illeszkedési vita abból fakad, hogy a rossz dolgot mérjük, a rossz helyen, a rossz táskán.
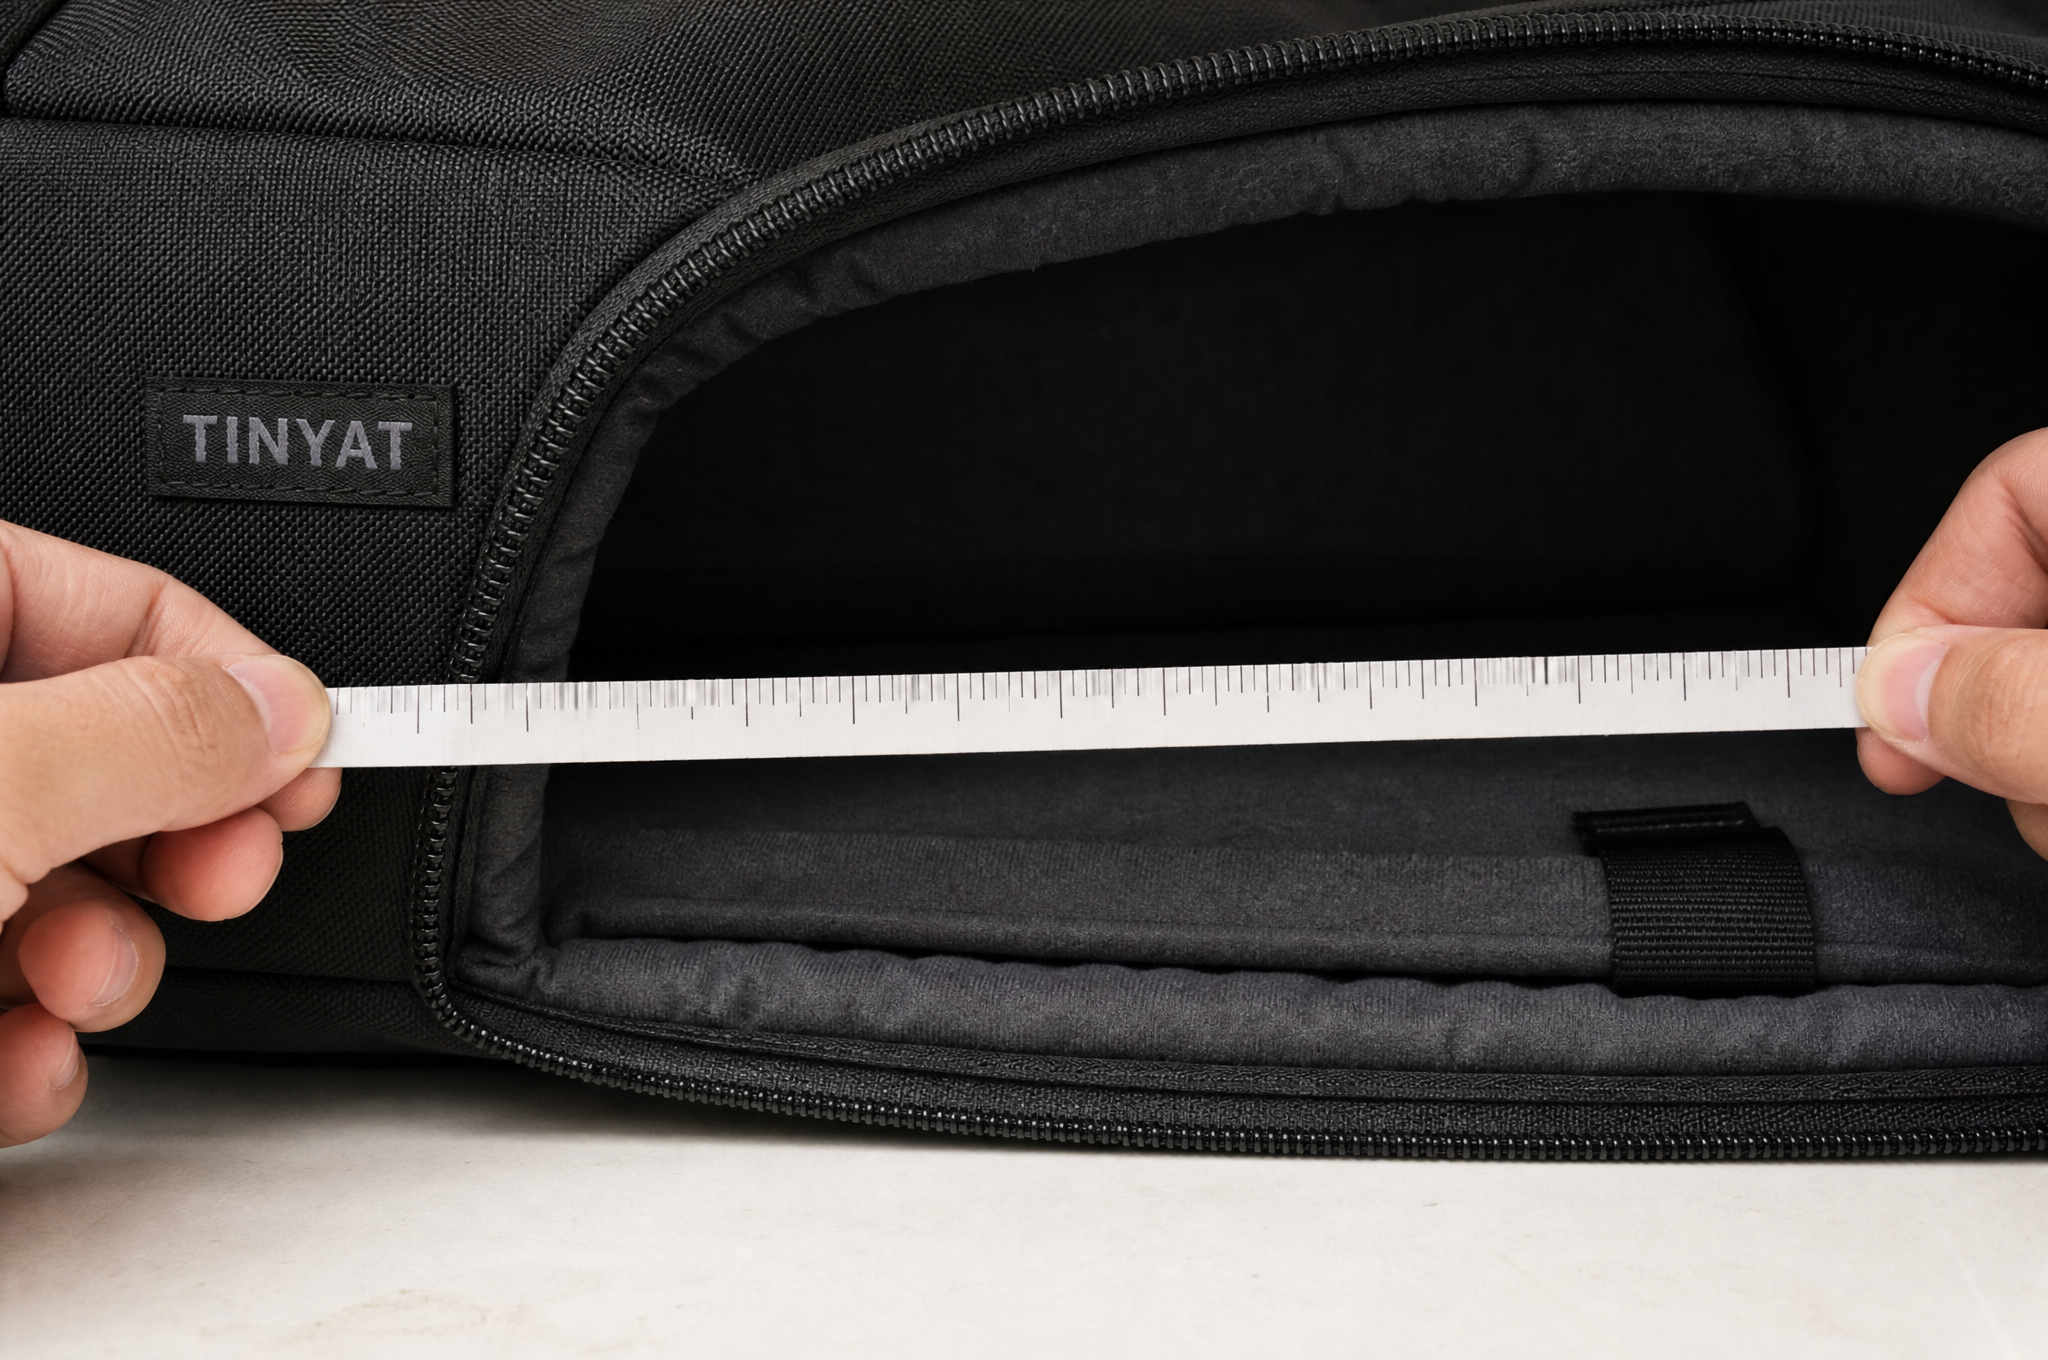
A varratvonalon belül mérjük, ne a külső panel szélei között
Mérjük meg a hossz mentén három pontban, és vegyük a legalacsonyabb értéket
Üres, lehúzott ujjal mérjük, majd ismételjük meg eszközzel a bélésben
A mélységet az alján és 100 mm-rel feljebb mérjük, mert az ujj a sarknál keskenyedik
A legkisebb táskát mérjük a tételből, ne a jóváhagyott mintadarabot
Jegyezzük fel a használt mérőeszközt, beleértve a bumper vagy burkolat típusát
A 4 mm-es különbség egy ujj teteje és alja között normális és ártalmatlan. Ugyanakkor egy 4 mm-es különbség két azonos tételből származó táska között folyamatproblémát jelez, amely általában az ujj-állomásnál történt munkásváltásra vezethető vissza, nem pedig a mintára.
Mit tart egy egyedi 15,6 hüvelykes laptoptáskát gyártó cég
A 15,6 hüvelykes programoknál szűkebb tűrést alkalmazunk, mint az általános kapunál, mert a piacon ez a legkevésbé toleráns terület az illeszkedés tekintetében.
Vágási tűréshatár: ±2 mm a kézifogó paneljein
Varási tűréshatár: ±3 mm a kézifogó hosszában és szélességében, általános 5 mm-es tűréshatár helyett
Belső hossz: névleges 400 mm, elfogadható tartomány: 397–403 mm
Belső szélesség: névleges 272 mm, elfogadható tartomány: 269–275 mm
Belső mélység: névleges 36 mm, oldalanként 8 mm habbal
Bélés zsugorodási engedélye: 1,5 százalék a vágáskor hozzáadva
Ellenőrzés: 500 darabonként három táskát mérnek, az eredményeket a futási kártyán rögzítik
Az ellenőrzési vonal a reklamáció és a kontroll közötti különbség. 500 darabonként három befejezett táskát mérünk acélvonalzóval, és rögzítjük az értékeket, mert egy elcsúszó tétel három mérésből már korán látható, még mielőtt visszaküldésre kerülne.
Miért drágább a szűkebb tűréshatár
A varási tűréshatár csökkentése 5 mm-ről 3 mm-re lassabb munkát jelent a kézifogó-állomáson, sablon használatát a gépnél a mérőszalag helyett, valamint több újraellenőrzést. Egy 1000 darabos rendelésnél ez kb. 0,06 USD/táska pluszköltséget és enyhén meghosszabbított gyártási időt jelent.
Van egy határ, ameddig ez a megoldás alkalmazható. 3 mm-nél keskenyebb sáv esetén a bevonatos anyag varrásnál hagyott ráhagyás lesz a meghatározó tényező, és annak megtartásához más szerkezet szükséges – például egy körbefűzött ujjvarrat –, ami többletköltséggel és látható belső szegéllyel jár a táskán. Nem vállalunk 2 mm-es varrási tűrést egy standard ujjvarratnál, mert az nem lenne fenntartható egy teljes gyártási sorozatban, és egy ígéret, amely a második hónapban meghiúsul, rosszabb, mint egy őszintén megadott, szélesebb tűrési sáv.
A vevő által látott kép a készülékek érkezésekor
Önök oldaláról a teszteléshez a vevőkörükben legnagyobb laptopot kell használni, nem pedig a technikai dokumentációban (tech pack) szereplőt. Egy olyan táskát, amelynek belső mérete 400 mm, egy olyan vevő még mindig szorosnak érezhet, akinek eszközére kattintható burkolat van felszerelve; a vásárlói értékelés azt fogja állítani, hogy a táskába nem fér be az eszköz, nem pedig azt, hogy a burkolat nem illik. Közöljék a belső méretet és a tűrési sávot, így a vevő saját eszközét össze tudja hasonlítani vele.
Egy tűrési táblázat
Ezeket az értékeket helyezzék el a technikai dokumentációban (tech pack) és a beszállító mérési jelentésében.
Eszköz referencia: 380 × 258 × 24 mm, a legnagyobb méret a sorozatban
Belső hossz: névlegesen 400 mm, tűrés 397–403 mm
Belső szélesség: névlegesen 272 mm, tűrés 269–275 mm
Belső mélység: névlegesen 36 mm, oldalanként 8 mm EVA
Vágási tűrés: ±2 mm
Varrási tűrés: ±3 mm a tokon
Mérési pontok: három darab minden méretre, a legkisebb érték kerül megadásra
Minta mérete: három táska 500 egységenként, rögzítve a futási kártyán
Eszköz-helyettesítő: használatban van a gyártósoron, gumibumperekkel felszerelve
Jelentéstétel: az értékek a vevőnek a vizsgálati jelentéssel együtt kerülnek továbbításra
Az eszköz mintasora a gyakorlati vezérlés. Egy olyan sor, amelynek mintája a legnagyobb eszközhöz igazodik, szoros hüvelyt fog le a csomagolás előtt, nem pedig a kézbesítés után.
Küldjön egy eszközt, és kérje a mérési jelentést!
Küldjön nekünk egy olyan eszközt, amelyre a tokot illeszteni kell – beleértve az esetleges burkolatot vagy ütközőt is –, valamint adja meg a megengedhető tűréshatárt. Megvizsgáljuk, hogy ez a tűréshatár reális-e a szerkezet és az ár szempontjából, és a rajz helyett a gyártási sor első három darabjának mért értékeit küldjük el.
Kapcsolat: [email protected] vagy látogasson el www.tianqinbag.com mintaigényléshez, gyári árajánlat kérésekor vagy OEM/ODM-projekt indításához a Quanzhou Tianqin Bags Co., Ltd.-nél. A minták gyártási ideje 7–15 munkanap, és a minták elkészíthetők az Ön saját eszközére szabva. Tizenhét év tapasztalat a táskák gyártásában Quanzhou-ban; export több mint 50 országba; SGS-tesztjelentések (REACH, CPSIA és Prop 65) igény esetén.


 Friss hírek


