EN


Die meisten Lieferantentouren zeigen dieselben drei Minuten: einen Schneidetisch, eine Nähtstraße und einen Stapel fertiger Kartons. Was eine Tour selten zeigt, ist, wo die Arbeit wartet – und Wartezeiten bestimmen Ihren Auslieferungstermin. Hier sehen Sie, wie eine Bestellung für Laptop-Rucksäcke tatsächlich durch unser Werk in Quanzhou läuft, wo Automatisierung ihre Kosten rechtfertigt und an welchen Prüfpunkten ein Mensch immer noch eine Maschine übertrifft.
Bestellfreigabe und Materialbereitstellung
Die Serienfertigung beginnt mit einer Freigabesitzung, nicht mit einem Schnittplan. Das genehmigte Muster, die aktuelle Technikmappe, die Stückliste und die Verpackungsspezifikation werden miteinander abgeglichen. Jede Abweichung stoppt die Freigabe.
Bei Tianqin umfasst die Freigabe eine interne Materialprüfung: Zählung der Schalenstoffrollen und Prüfung des Deniers, Messung der Reißverschlusslänge sowie Überprüfung der Reißverschlussmarke, Messung der Schaumstoffdichte und Stichprobenprüfung des Gewichts von Beschlägen. Wir führen dies durch, weil der teuerste Fehler ein falsch spezifiziertes Bauteil ist, das erst bei Stück 800 entdeckt wird.
Die Bereitstellung bringt dann das Material in Kit-Form an die Fertigungslinie. Ein Kit für einen Laptop-Rucksack enthält die zugeschnittenen Panels, die Futterteile, den Schaumstoff, das Gewebegurtband, die Reißverschlüsse und die Beschläge für diese Einheit – bereits vorsortiert. Das Kitting ist wenig spektakulär, reduziert aber 15 bis 20 Prozent der Suchzeit der Operateure, die andernfalls als unsichtbare Verzögerung auf einer manuellen Linie auftritt.
Mit der Freigabe wird zudem der Prüfplan festgelegt. Wir vereinbaren den Inline-Prüfpunkt, die AQL-Stufe sowie die Frage, ob der externe Prüfer des Käufers während der Serienfertigung anwesend ist oder nur bei der Endlieferung. Diese Klärung bei der Freigabe vermeidet später Konflikte, etwa wenn der Termin des Prüfers nicht mit dem Abschlussdatum der Serienfertigung übereinstimmt. Bei einem Auftrag konnte der Prüfer erst am Tag 14 einer 20-tägigen Serienfertigung kommen; daher hielten wir 60 Prozent der Produktion für eine Vorversandprüfung zurück, statt den Inline-Besuch doppelt zu zählen.
Automatisches Schneiden in der Praxis
Das Schneiden ist die am stärksten automatisierte Phase in einer modernen Taschenfabrik und zugleich die am einfachsten messbare.
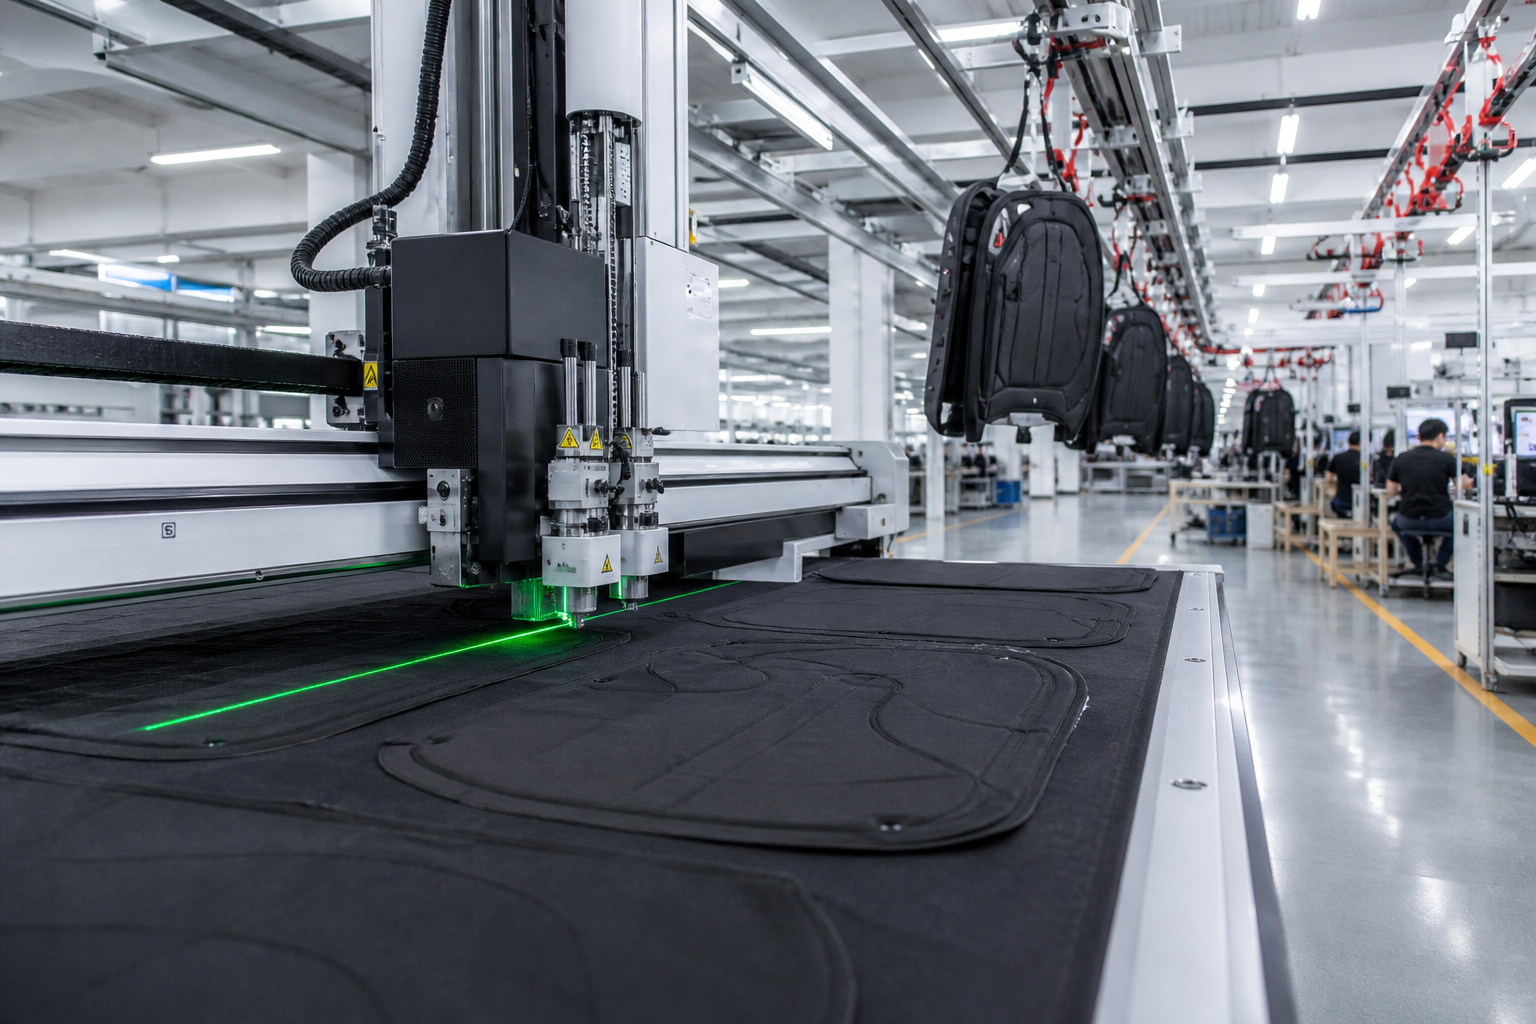
Unsere CNC-Schneidlinie nimmt eine Nesting-Datei, die aus Musterdaten generiert wurde, entgegen und schneidet einen kompletten Marker in einem Durchgang zu. Bei einem mittelgroßen Laptop-Rucksack mit etwa 60 bis 90 Einzelmusterteilen produziert die automatisierte Linie 800 bis 1.200 Einheiten pro Schicht, wobei die Maßtoleranz an geraden und leicht gekrümmten Kanten bei etwa ±1 mm liegt.
Zwei Vorteile sind für Einkäufer entscheidend:
Stoffausnutzung. Ein gut genesteter Marker auf der automatisierten Linie erzielt Abfallwerte von nur etwa 1 bis 3 Prozent, verglichen mit den üblichen 5 bis 8 Prozent bei manuellem Zuschnitt desselben Musters.
Konsistenz. Jedes Teil einer Serie von 2.000 Einheiten liegt innerhalb der Toleranzgrenzen, sodass die Nählinie keine Variationen an den Verbindungsstellen ausgleichen muss.
Zwei ehrliche Einschränkungen: Automatisierter Zuschnitt bewältigt komplexe Kurven besser als manueller Zuschnitt, verursacht jedoch bei sehr kleinen genesteten Teilen mehr Stoffabfall. Beschichteter 1680D-Ballistic-Nylon erfordert häufigeren Messerwechsel als 600D-Oxford; wir planen diesen alle 300 bis 400 Marker ein. Für einen Testlauf von 200 Einheiten ist manueller Zuschnitt oft schneller als die Einrichtungszeit für das Nest.
Wir verwenden zudem Schnittdaten als Qualitätsdokumentation. Da die Nesting-Datei Chargen-, Größen- und Rolleninformationen enthält, lässt sich eine Platte bis zur jeweiligen Rolle und zum jeweiligen Marker zurückverfolgen. Wenn bei einer fertigen Einheit eine Farbabweichung auftritt, dauert diese Rückverfolgung Minuten statt Tage und zeigt uns, ob das Problem nur eine Rolle oder die gesamte Charge betrifft.
Die hängende Förderanlage und die WIP-Steuerung
Die hängende Förderanlage ist die leiseste Technologie im Werk und diejenige, die die Durchlaufzeit am stärksten verändert.
Einzelne Rucksackgehäuse hängen an nummerierten Haken und bewegen sich automatisch zwischen den Montagestationen; jede Station ruft dabei die nächste benötigte Einheit ab. Da das System die in Bearbeitung befindlichen Einheiten verfolgt, kennen wir den Status eines Loses zu jeder Tageszeit – nicht erst am Schichtende.
Was sich dadurch betrieblich ändert:
Der Bestand an laufenden Arbeiten bleibt niedriger als bei einem Bündel-und-Schiebe-System, da eine Station nur das zieht, was sie tatsächlich verarbeiten kann.
Mängel werden früher erkannt. Ein falsch ausgerichteter Reißverschluss an Haken 40 ist sichtbar, während der Mitarbeiter sich die Einheit noch in Erinnerung rufen kann – statt erst beim Verpacken zutage zu treten.
Gemischte Modellläufe werden praktikabel. Ein Einkäufer kann eine Bestellung auf zwei Größen oder zwei Farbvarianten aufteilen, ohne den Produktionslauf in zwei Kalenderblöcke zu unterteilen.
Bei einer Bestellung von 2.000 Einheiten verkürzt das Förderbandsystem die Endmontage typischerweise um zwei bis vier Tage gegenüber einer manuellen Schiebelinie mit identischer Personalbesetzung.
Das Förderband liefert uns zudem konkrete Zahlen für die Kapazitätsplanung. Die tägliche Ausbringung pro Linie ergibt sich aus der Haken-Durchsatzleistung und nicht aus einer Operatoranzahl – daher können wir die Ausbringung pro Konstruktion angeben statt nur einen Kategorie-Durchschnitt. Wenn ein Einkäufer fragt, wie viele Laptop-Rucksäcke eine Linie pro Tag herstellt, sollte die Antwort auf das Trackingsystem verweisen, nicht auf eine Schätzung.
Halbautomatisierte Montage: Maschinen plus menschliche Hände
Die Montage ist der Bereich, in dem die Automatisierung aufhört, die zentrale Geschichte zu sein. Das Einsetzen von Reißverschlüssen in eine gewölbte Platte, das Bar-Tacken von Gurtband an einer Trageriemenverbindung sowie das Nieten von Beschlägen erfordern nach wie vor menschliches Urteilsvermögen hinsichtlich Ausrichtung und Zugspannung.
Unser Ansatz ist halbautomatisch. Maschinen führen die standardisierten Vorgänge aus – beispielsweise programmierbare Bar-Tack-Muster und das Erhitzen beim Einsetzen von Reißverschlüssen –, während die Operateure für die Platzierung sowie für Qualitätsentscheidungen zuständig sind. Bei einem 25-Liter-Geschäfts-Laptop-Rucksack entfallen etwa 65 bis 75 Prozent der Montagezeit auf die Tätigkeit der Operateure.
Dieses Verhältnis stellt einen Kompromiss dar, keinen Misserfolg. Die vollständige Automatisierung des Einsetzens von Reißverschlüssen in gewölbten Teilen bei weichen Produkten verursacht bei unseren Auftragsgrößen höhere Werkzeugkosten als die eingesparte Arbeitskraft; zudem verringert sie die Flexibilität, Taschenanordnungen zwischen verschiedenen Abnehmern anzupassen. Wenn ein Abnehmer eine neue Taschengeometrie anfragt, ist damit zu rechnen, dass diese Änderung beim ersten Durchlauf weiterhin manuell erfolgt.
Die erste Frage, die die meisten Käufer uns stellen, lautet, wie viel Prozent der Fertigungslinie automatisiert ist. Die Antwort lautet: Das Schneiden ist nahezu vollständig automatisiert, die Montage hingegen weitgehend nicht; ein Lieferant, der das Gegenteil behauptet, hat die Arbeitsminuten pro Einheit wahrscheinlich nicht gemessen.
Neue Programme durchlaufen ihre ersten Tage unter engerer Aufsicht. Unsere Linienleiter führen bei den ersten 20 Einheiten eine Erstbemusterungsprüfung durch und eine zweite Prüfung bei Einheit Nummer 200. Eine Konstruktion, die außerhalb der Toleranz liegt, führt zum sofortigen Stillstand der Linie für eine erneute Einweisung – statt später Fehler zu sortieren. Denn das Nachsortieren fertiger Einheiten ist teurer, als die Linie für eine Stunde anzuhalten.
Wo die menschliche Inspektion Maschinen übertrifft
Verwenden Sie diese Liste als eigenen Audit-Leitfaden, wenn Sie eine beliebige Taschenfabrik besuchen.
Nahtwellenbildung und Zugspannung bei beschichtetem Nylon: Eine Hand fährt entlang der Naht, denn Kameras interpretieren Struktur als Störgeräusch.
Trageriemen-Verbindungsstärke: Ein Zugtest am Bar-Tack enthüllt einen ausgelassenen Stich, den eine visuelle Prüfung übersehen würde.
Reißverschluss-Gleiten um Ecken: Ein Bediener spürt Zug und Hängenbleiben, das auf Video glatt wirkt.
Tiefe der Laptop-Hülle: Messen Sie sie an der Naht, nicht am Muster, da Dehnung und Nahtzug die nutzbare Tiefe um bis zu 10 mm verringern können.
Haptik der Beschläge: Gewicht des Reißverschluss-Zugs, Federkraft des Schnappverschlusses und Sitz der Niete sind taktile Prüfungen.
Farbabstimmung zwischen Panels aus unterschiedlichen Stoffrollen: Das menschliche Auge erkennt Metamerie, die Sensoren als „bestanden“ bewerten.
Gewichtsprüfung: Ein fertiger 20-Liter-Rucksack muss innerhalb der angegebenen Toleranzbandbreite liegen; wir prüfen pro Einheit, nicht pro Karton.
Automatisierte Inspektion ist an der Zuschnitt-Ebene und bei der Messung sinnvoll. Sie ersetzt jedoch nicht die geschulte Hand an der Montageverbindung.
Passen Sie die Automatisierung an die Engpass-Stufe an.
Automatisierung lohnt sich dort, wo das Volumen vorhersehbar ist und die Geometrie sich wiederholt. Fragen Sie jeden Zulieferer, welche Stufe in seinem Werk der Engpass ist und ob seine Automatisierung genau diese Stufe – oder eine andere – adressiert. Eine Maschine, die eine nicht limitierende Stufe beschleunigt, verkürzt Ihren Liefertermin nicht.
Ein nützlicher Test in jeder Fabrik: Fragen Sie nach dem Prozentsatz Ihrer Bestellung, der maschinell zugeschnitten wird, nach der Anzahl der Einheiten, die diese Maschine pro Schicht verarbeitet, und nach der verbleibenden manuellen Montagezeit in Minuten. Lieferanten mit einem echten System antworten innerhalb einer Minute mit Zahlen. Lieferanten ohne ein solches System beschreiben stattdessen Gerätemarken.
Senden Sie Ihre Konstruktionsunterlagen und Zielvolumen an [email protected] oder sehen Sie sich unsere Fabrikkapazität unter www.tianqinbag.com an. Musterfertigung erfolgt innerhalb von 7–15 Werktagen, und wir teilen Ihnen mit, welche Phasen Ihres spezifischen Laptop-Rucksacks automatisiert werden und welche manuell bleiben.
 Aktuelle Nachrichten