EN


Більшість постачальницьких екскурсій демонструють одні й ті самі три хвилини: стіл для різання, швейну лінію та стопку готових коробок. Те, що екскурсія рідко показує, — це місця, де робота чекає на виконання, а саме очікування визначає вашу дату відправлення. Ось як замовлення на рюкзаки для ноутбуків справді проходить через наш завод у Цюньчжоу, де автоматизація оправдовує свої витрати, а також у яких контрольних точках людина досі перевершує машину.
Видача замовлення та підготовка матеріалів
Масове виробництво починається з зустрічі щодо видачі замовлення, а не з графіка різання. Затверджений зразок, редакція технічного пакета, специфікація матеріалів та вимоги до упаковки перевіряються один проти одного. Будь-яка невідповідність призводить до зупинки видачі.
У компанії Tianqin видача замовлення включає внутрішню верифікацію матеріалів: підрахунок рулонів основної тканини, перевірка її густини (деніру), вимірювання довжини блискавок та перевірка їхнього бренду, вимірювання щільності поролону та вибіркове зважування фурнітури. Ми робимо це тому, що найдорожчим дефектом є компонент із неправильними характеристиками, виявлений на 800-му виробі.
Після підготовки матеріали подаються на виробничу лінію у вигляді комплектів. Комплект для одного рюкзака для ноутбука містить вирізані деталі корпусу, деталі підкладки, поролон, стрічки, блискавки та фурнітуру для цього виробу, попередньо відсортувані. Комплектування — непримітний процес, але воно скорочує час, який оператори витрачають на пошук деталей, на 15–20 %; інакше цей час проявлявся б як невидиме зволікання на ручній лінії.
На етапі затвердження також визначається план перевірки. Ми домовляємося про контрольну точку прямо на лінії, рівень AQL та те, чи інспектор третьої сторони замовника буде присутнім під час випуску партії чи лише під час остаточної відправки. Узгодження цих питань на етапі затвердження запобігає конфліктам у майбутньому, коли графік інспектора може не збігатися з днем завершення випуску. У разі одного замовлення інспектор міг прибути лише на 14-й день 20-денного випуску, тому ми затримали 60 % продукції для перевірки перед відправленням замість того, щоб двічі враховувати візит інспектора під час випуску.
Автоматизоване вирізання на практиці
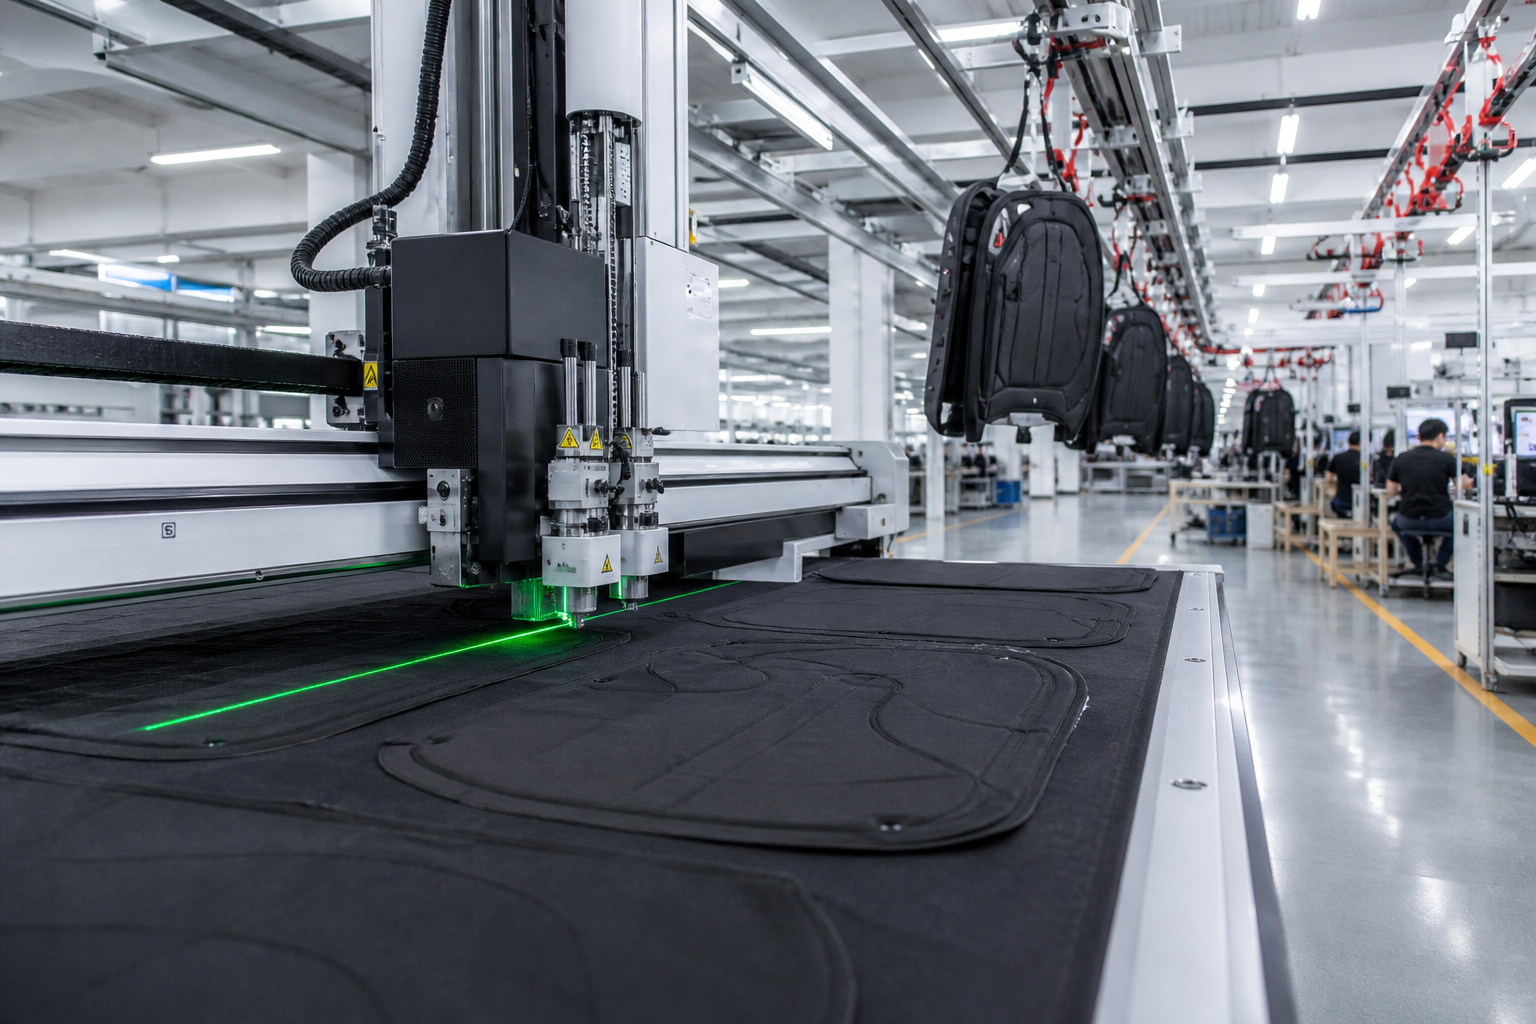
Вирізання — це найбільш автоматизований етап у сучасному заводі з виробництва сумок і найпростіший для вимірювання.
Наша лінія ЧПК-розрізання приймає файл розміщення, створений на основі даних крійних викрійок, і за один прохід розрізає повний маркер. Для середнього ноутбукового рюкзака з приблизно 60–90 крійними деталями автоматизована лінія виробляє 800–1200 одиниць за зміну, а точність розмірів становить ±1 мм для прямих і плавно вигнутих кромок.
Для покупців мають значення два переваги:
Використання тканини. Добре розміщений маркер на автоматизованій лінії забезпечує відходи близько 1–3 % порівняно з типовими 5–8 % при ручному розрізанні того самого комплекту викрійок.
Стабільність. У партії з 2000 одиниць кожна деталь відповідає заданим допускам, тому швейна лінія не стикається з варіаціями на місцях з’єднання.
Дві реалістичні обмеження. Автоматизоване розрізання краще справляється зі складними кривими, ніж ручне, але при розміщенні дуже малих деталей воно витрачає більше тканини. Для покритого нейлону балістичного 1680D потрібно частіше змінювати різальні леза, ніж для оксфорду 600D; ми плануємо таку заміну кожні 300–400 маркерів. А для пробної партії з 200 одиниць ручне розрізання часто швидше, ніж час на підготовку системи до роботи з файлом розміщення.
Ми також використовуємо дані різання як запис про якість. Оскільки файл розмітки містить інформацію про партію, розмір і рулон, панель може бути відстежена до конкретного рулону та розмітки, з якої вона походить. Коли у готовому виробі виявляється відхилення кольору, таке відстеження займає хвилини замість днів і показує нам, чи проблема стосується одного рулону чи всієї партії.
Підвісний конвеєр та контроль виробництва
Підвісний конвеєр — це найтишніша технологія на підприємстві й та, що найбільше впливає на час виконання замовлення.
Окремі корпуси рюкзаків підвішені на пронумерованих гачках і автоматично переміщуються між робочими станціями; кожна станція запрошує наступну одиницю, яку здатна обробити. Оскільки система відстежує одиниці в процесі виготовлення, ми знаємо поточний стан виробничого циклу в будь-яку годину, а не лише наприкінці зміни.
Що це змінює у роботі:
Незавершене виробництво залишається нижчим, ніж у системі «зв’язування в пачки й штовхання», оскільки станція забирає лише те, що здатна обробити.
Недоліки виявляються раніше. Неправильно встановлена блискавка на гачку 40 помітна, доки оператор ще пам’ятає одиницю, а не тоді, коли проблема виникає на етапі упаковки.
Виробництво різних моделей стає практичним. Покупець може розділити замовлення між двома розмірами або двома кольоровими варіантами, не розділяючи виробничий цикл на два окремі календарні блоки.
У замовленні на 2000 одиниць конвеєрна система зазвичай скорочує термін остаточної збірки на 2–4 дні порівняно з ручною лінією «штовхання» за однакової кількості персоналу.
Конвеєр також забезпечує нас реальними цифрами для планування потужностей. Щоденний випуск на лінії визначається через пропускну здатність гачків, а не через кількість операторів, саме тому ми можемо надавати показники випуску для кожної конструкції окремо, а не середні значення за категорією. Якщо покупець запитає, скільки рюкзаків для ноутбуків лінія виготовляє щодня, він має отримати відповідь із посиланням на систему відстеження, а не приблизну оцінку.
Напівавтоматична збірка: машини й людські руки
Збірка — це той етап, де автоматизація перестає бути головною історією. Вставляння застібки-блискавки на вигнутій панелі, пришивання стрічок у місцях з’єднання ременів та заклепування фурнітури досі вимагають людського судження щодо вирівнювання й натягу.
Наш підхід — напівавтоматичний. Машини виконують стандартизовані операції, наприклад, програмовані шаблони пришивання стрічок та нагріте встановлення застібок-блискавок, а оператори відповідають за розміщення деталей і прийняття рішень щодо якості. У разі ділового рюкзака для ноутбука об’ємом 25 л приблизно 65–75 % часу збірки припадає на роботу оператора.
Це співвідношення — компроміс, а не невдача. Повна автоматизація вставляння вигнутих застібок-блискавок у м’яких виробах коштує дорожче у плані оснащення, ніж економить на робочій силі при наших обсягах замовлень, а також зменшує гнучкість у зміні розташування кишень між різними замовниками. Якщо замовник вимагає нової геометрії кишені, йому слід очікувати, що ця зміна залишиться ручною операцією під час першого запуску.
Перше запитання, яке ставлять більшість покупців, — наскільки автоматизована лінія. Відповідь полягає в тому, що різання майже повністю автоматизоване, а збірка — переважно ні, і постачальник, який стверджує протилежне, ймовірно, не вимірював кількість хвилин роботи оператора на одиницю.
Нові програми перші дні працюють під більш тісним наглядом. Наші керівники лінії проводять перевірку першого зразка на перших 20 одиницях і другу перевірку на 200-й одиниці. Якщо конструкція виходить за межі допусків, лінію зупиняють для повторного інструктажу замість того, щоб продовжувати роботу й усувати дефекти пізніше, оскільки сортування готових одиниць коштує дорожче, ніж зупинка лінії на годину.
Там, де людина перевершує машини у візуальному контролі
Використовуйте цей список як свій особистий контрольний перелік під час відвідування будь-якого заводу сумок.
Зморшки шва та натяг на покритому нейлоні: рукою проводять уздовж шва, оскільки камери сприймають текстуру як шум.
Міцність з’єднання ременів: випробування на розтяг у зоні бар-таку виявляє пропущений стібок, який візуальна перевірка пропускає.
Плавність руху застібки-блискавки під час поворотів: оператор відчуває опір і «зациплення», які виглядають гладкими на відео.
Глибина чохла для ноутбука: вимірюйте її вздовж шва, а не по крою, оскільки розтяжність тканини й усадка шва можуть зменшити корисну глибину до 10 мм.
Тактильні характеристики фурнітури: вага бігунка, сила пружини защілок і правильність посадки заклепок — це тактильні перевірки.
Узгодження кольору між панелями з різних рулонів тканини: людське око виявляє метамерію, яку датчики оцінюють як «прийнятну».
Контроль ваги: готовий рюкзак об’ємом 20 л має відповідати заявленому діапазону ваги; ми перевіряємо кожну одиницю окремо, а не в середньому по коробці.
Автоматизована інспекція виправдана на етапі вирізання шарів і вимірювання. Вона не замінює кваліфіковану ручну перевірку на етапі збирання з’єднань.
Підбирайте автоматизацію під етап, що є вузьким місцем.
Автоматизація виправдана там, де обсяги передбачувані, а геометрія повторюється. Запитайте будь-якого постачальника, який етап на його виробництві є вузьким місцем, і чи спрямована його автоматизація саме на цей етап чи на інший. Обладнання, що прискорює невузький етап, не скорочує термін вашої поставки.
Корисний тест у будь-якому заводі: запитайте, який відсоток вашого замовлення буде різати машина, скільки одиниць ця машина обробляє за зміну й скільки хвилин збірки залишаються ручними. Постачальники із справжньою системою відповідають цифрами протягом хвилини. Постачальники без такої системи описують марки обладнання.
Надішліть свою конструкцію та цільовий обсяг на [email protected] або перегляньте потужності нашого заводу за адресою www.tianqinbag.com . Зразки виготовляють за 7–15 робочих днів, і ми повідомимо вас, які етапи виготовлення вашого конкретного рюкзака для ноутбука будуть автоматизовані, а які залишаться ручними.
 Гарячі новини