EN


De flesta leverantörsturer visar samma tre minuter: ett skär bord, en sylinje och en hög färdiga kartonger. Vad en tur sällan visar är där arbetet väntar – och väntan är vad som avgör ert leveransdatum. Här är hur en beställning av laptoprygsäckar faktiskt flyttas genom vår fabrik i Quanzhou, där automatiseringen betalar sig själv, och vid de inspektionspunkter där en människa fortfarande presterar bättre än en maskin.
Beställningsfrigivning och materialstaging
Massproduktion börjar med ett frigivningsmöte, inte med en skädschema. Den godkända provexemplet, teknikpaketets revidering, materialförteckningen och förpackningsspecifikationen granskas mot varandra. Varje avvikelse stoppar frigivningen.
Vid Tianqin inkluderar frigivningen en intern materialverifiering: rullräkning och denier på skalväv, kontroll av zipparens längd och märke, mätning av skumdensitet samt stickprov av hårdvarans vikt. Vi gör detta eftersom den dyraste defekten är en felaktigt specificerad komponent som upptäcks vid enhet nummer 800.
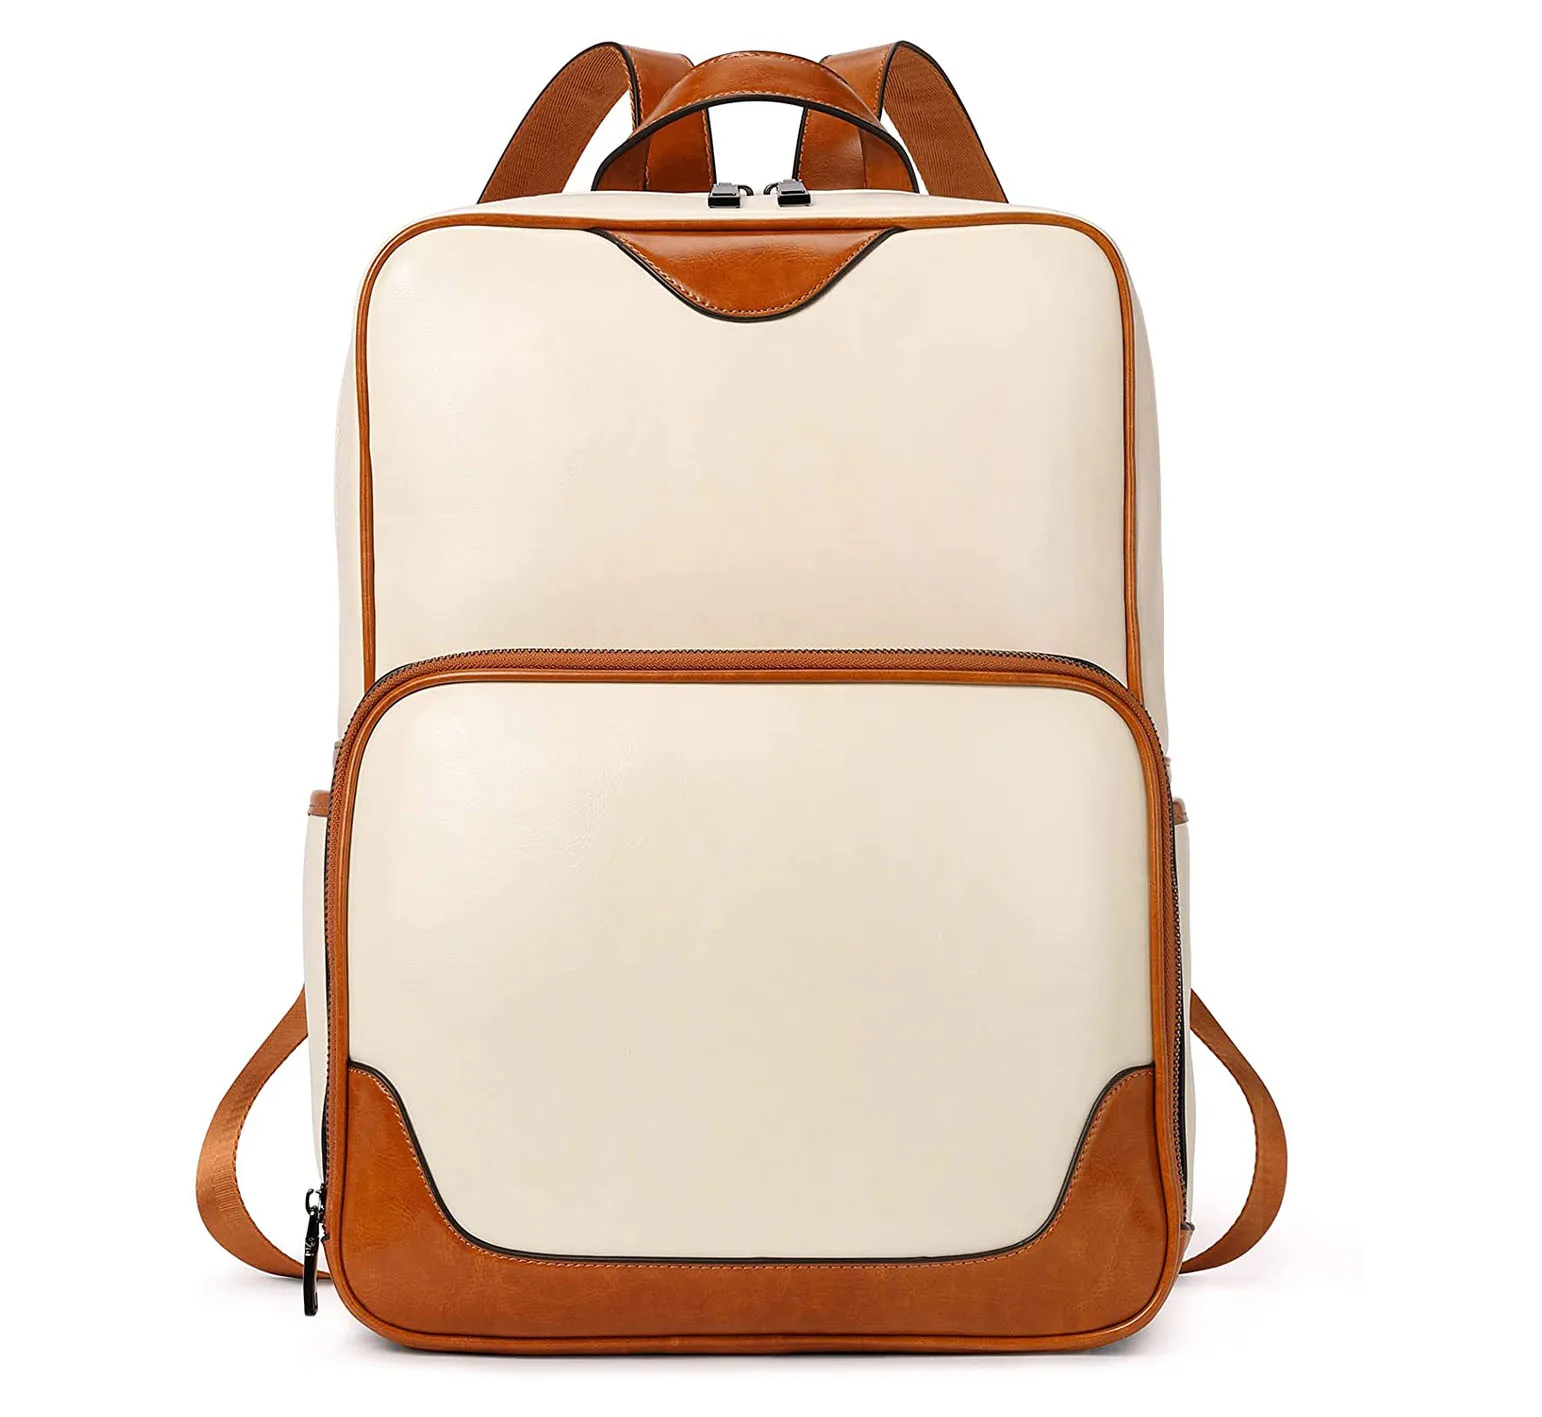
Staging flyttar sedan material till produktionslinjen i kit. Ett kit för en laptopryggsäck innehåller de klippta panelerna, fodertyckena, skummet, remmarna, blixtlåsena och metallbeslagen för den aktuella enheten, försorterade i förväg. Kitning är inte särskilt glamorös, men minskar operatörens söktid med 15–20 procent – en tid som annars utgör osynlig fördröjning på en manuell linje.
Vid release fastställs även inspektionsplanen. Vi enas om kontrollpunkten i linjen, AQL-nivån samt om köparens oberoende inspektör deltar vid produktionen eller endast vid den slutliga leveransen. Att lösa detta vid release undviker konflikter senare, när en inspektörs schema kanske inte stämmer överens med dagen då produktionen avslutas. Vid ett beställningsfall kunde inspektören endast komma på dag 14 av en 20-dagarsproduktion, så vi höll tillbaka 60 procent av produktionen för en förleveranskontroll istället for att räkna in-line-besöket två gånger.
Automatiserad skärning i praktiken
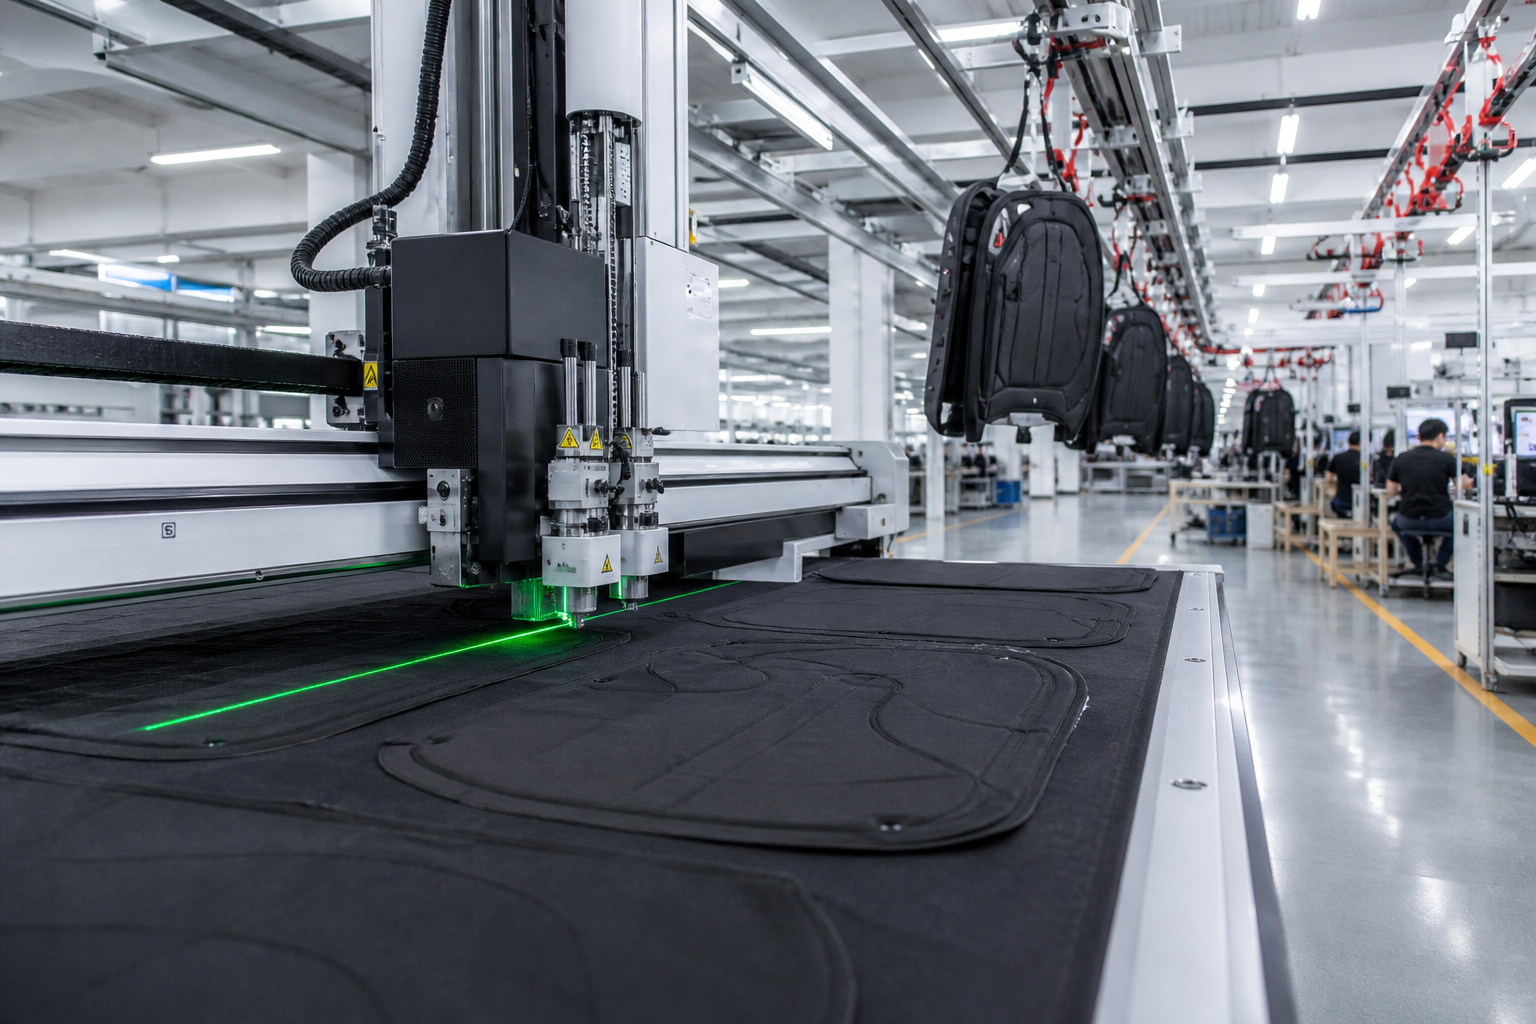
Skärning är den mest automatiserade fasen i en modern väskfabrik och den lättaste att mäta.
Vår CNC-skärningslinje tar emot en nestingfil som genererats från mönsterdata och skär hela markören i ett enda drag. För en laptopryggsäck av mellanstorlek med cirka 60–90 mönsterdelar producerar den automatiserade linjen 800–1 200 enheter per skift, med en dimensionsnoggrannhet på ca. ±1 mm för raka och lätt böjda kanter.
Två fördelar är viktiga för köpare:
Tygutnyttjande. En väl nestad markör på den automatiserade linjen ger ett utslängningstak på ca. 1–3 procent, jämfört med 5–8 procent som är vanligt vid manuell skärning av samma mönster.
Konsekvens. Varje panel i en serie på 2 000 enheter ligger inom toleransen, så sylinjen behöver inte hantera variationer vid fogningen.
Två ärliga begränsningar. Automatisk skärning hanterar komplexa kurvor bättre än handskärning, men slösar tyg på mycket små nestade delar. Belagd 1680D ballistisk nylon kräver en skarpare bladbytecykel än 600D Oxford, vilket vi planerar var 300–400 markörer. Och för en provserie på 200 enheter är manuell skärning ofta snabbare än installations- och förberedelsearbetet för nesting.
Vi använder också skärdata som kvalitetsregister. Eftersom nestningsfilen innehåller information om parti, storlek och rulle kan en platta spåras tillbaka till den rulle och den markör den kom ifrån. När en färgavvikelse uppträder i en färdig enhet tar detta spårning minuter istället för dagar, och det visar oss om problemet gäller en enda rulle eller hela partiet.
Den hängande transportbandet och kontrollen av arbete i gång
Det hängande transportbandet är den tystaste tekniken i anläggningen och den som påverkar ledtiden mest.
Enskilda ryggsäckskroppar hänger från numrerade krokar och förflyttas automatiskt mellan monteringsstationer, där varje station anropar nästa enhet den behöver. Eftersom systemet spårar enheter under bearbetning vet vi status för en produktion vid vilken tidpunkt som helst istället för endast vid skiftets slut.
Vad detta innebär operativt:
Arbetet i gång hålls lägre än i ett bunt-och-skyffla-system, eftersom en station bara hämtar det den kan bearbeta.
Fel upptäcks tidigare. En felaktigt justerad blixtlås på hake 40 är synlig medan operatören fortfarande minns enheten, istället för att uppenbara sig vid förpackningen.
Produktion av blandade modeller blir praktiskt genomförbar. En köpare kan dela en beställning mellan två storlekar eller två färgkombinationer utan att dela upp produktionen i två kalenderblock.
Vid en beställning på 2 000 enheter komprimerar transportsystemet vanligtvis den slutliga monteringen med 2–4 dagar jämfört med en manuell push-linje med samma antal anställda.
Transportsystemet ger oss också verkliga siffror för kapacitetsplanering. Daglig produktion per linje baseras på hakgenomströmning snarare än på antalet operatörer, vilket är anledningen till att vi kan ange produktion per konstruktion istället för ett kategori-genomsnitt. En köpare som frågar hur många laptopryggsäckar en linje producerar per dag bör förvänta sig ett svar som refererar till spårsystemet, inte en uppskattning.
Halvautomatiserad montering: maskiner plus mänsklig arbetskraft
Montering är där automatisering slutar vara huvudhistorien. Att sätta in blixtlås i en böjd panel, att sy fast remband vid en remanslutning och att nita hårdvara kräver fortfarande mänsklig bedömning av justering och spänning.
Vårt tillvägagångssätt är halvautomatiskt. Maskiner utför reglerade operationer, såsom programmerbara bar-tack-mönster och uppvärmd blixtlåsmontering, medan operatörer ansvarar för placering och kvalitetsbedömningar. För en 25-liters affärsdatorryggsäck utgör operatörens arbetsminuter ungefär 65–75 procent av totala monteringstiden.
Den andelen är ett avvägande val, inte ett misslyckat försök. Att fullständigt automatisera insättning av böjda blixtlås i mjuka produkter kostar mer i verktygskostnader än det sparar i arbetskraft vid våra beställningsstorlekar, och det minskar flexibiliteten att ändra ficklayouter mellan köpare. En köpare som begär en ny fickgeometri bör förvänta sig att denna ändring förblir en manuell åtgärd vid den första produktionen.
Den första frågan som de flesta köpare ställer till oss är hur stor del av produktionslinjen som är automatiserad. Svaret är att skärningen är nästan fullständigt automatiserad, medan monteringen i huvudsak inte är det; en leverantör som påstår motsatsen har troligen inte mätt operatörens arbetstid per enhet.
Nya program övervakas noggrannare under sina första dagar. Våra linjechefer utför en första-artikelkontroll på de första 20 enheterna och en andra kontroll vid 200 enheter. Om en konstruktion avviker från toleranserna stoppas linjen för en ny instruktion istället för att fortsätta och sortera bort defekter senare, eftersom att sortera färdiga enheter kostar mer än att stoppa linjen i en timme.
Där mänsklig inspektion är bättre än maskiner
Använd denna lista som egen revisionsguide när du besöker någon väsdfabrik.
Sömnadskrusning och spänning på belagd nylon: en hand förs längs sömmen, eftersom kameror tolkar struktur som brus.
Remförbindningens draghållfasthet: ett dragprov vid bar-tack avslöjar en hoppad stygn som en visuell granskning missar.
Dralåsens glidning runt hörn: en operatör upplever drag och fångning som ser slät ut på video.
Datorfodraldjup: mät det vid sömmen, inte vid mönstret, eftersom stretch och sömmindragning kan minska det användbara djupet med upp till 10 mm.
Hårdvarukänsla: draghuvudets vikt, snappens fjäderspänning och nitarnas placering är taktila kontroller.
Färgmatchning mellan paneler från olika tygrullar: människans öga upptäcker metamerism som sensorer bedömer som godkänd.
Viktkontroll: en färdig 20-litersryggsäck ska ligga inom den angivna viktklassen, och vi verifierar per enhet, inte per kartong.
Automatiserad inspektion är berättigad vid skärningslagret och vid mätning. Den ersätter inte en tränad hand vid monteringsfogningen.
Anpassa automatiseringen till den fas som begränsar dig
Automatisering ger avkastning där volymen är förutsägbar och geometrin upprepas. Fråga någon leverantör vilken fas i deras anläggning som är begränsande, och om deras automatisering adresserar just den fasen eller en annan. En maskin som accelererar en obegränsad fas förkortar inte din leveransdatum.
Ett användbart test i alla fabriker: Fråga vilken procentandel av er order som kommer att skäras av maskin, hur många enheter maskinen hanterar per skift och hur många monteringsminuter som fortfarande utförs manuellt. Leverantörer med ett verkligt system svarar med siffror inom en minut. Leverantörer utan ett sådant system beskriver istället utrustningsmärken.
Skicka er konstruktion och önskad volym till [email protected], eller se vår fabrikskapacitet på www.tianqinbag.com . Provproduktion tar 7–15 arbetsdagar, och vi informerar er om vilka steg i er specifika laptopryggsäck som kommer att köras automatiskt och vilka som förblir manuella.
 Senaste nytt