EN


Ang karamihan sa mga tour para sa mga supplier ay nagpapakita ng parehong tatlong minuto: isang mesa para sa paggupit, isang linya para sa pananahi, at isang stack ng natapos na karton. Ano ang bihira ipakita ng isang tour ay kung saan humihinto ang trabaho, at ang paghihintay ang siyang tumatakda sa iyong petsa ng pagpapadala. Narito kung paano talaga dumadaan ang isang order ng laptop backpack sa aming planta sa Quanzhou, kung saan nababayaran ang automation sa kanyang halaga, at sa mga punto ng inspeksyon kung saan ang tao pa rin ang mas mahusay kaysa sa makina.
Paglabas ng order at pagkakalagay ng materyales
Ang bulk ay nagsisimula sa isang pulong para sa paglabas, hindi sa isang iskedyul para sa paggupit. Ang aprubadong sample, ang bersyon ng tech pack, ang listahan ng mga materyales, at ang mga tuntunin sa pagpapakete ay sinisuri nang sabay-sabay. Ang anumang hindi pagkakatugma ay ititigil ang paglabas.
Sa Tianqin, ang paglabas ay kasama ang pagsusuri sa loob ng kompanya sa mga materyales: bilang ng mga roll ng shell fabric at ang kanilang denier, haba at brand ng zipper, pagsukat ng density ng foam, at sampling ng timbang ng hardware. Ginagawa namin ito dahil ang pinakamahal na depekto ay ang isang bahagi na may maling specification na natuklasan sa unit 800.
Ang staging ay nagdadala ng mga materyales sa linya sa pamamagitan ng mga kit. Ang isang kit para sa isang laptop backpack ay binubuo ng mga naka-cut na panel, mga piraso ng linings, foam, webbing, zipper, at hardware para sa yunit na iyon, na nauna nang pinaghihiwalay. Ang kitting ay walang kaparis na ganda, ngunit ito ay nag-aalis ng 15 hanggang 20 porsyento ng oras na ginugugol ng operator sa paghahanap—na kung hindi man ay magiging di-nakikitaang antala sa isang manual na linya.
Ang release ay nagpapalit din ng plano sa inspeksyon. Kasunduan namin ang punto ng pagsusuri sa loob ng linya, ang antas ng AQL, at kung ang third-party inspector ng buyer ay dadalo sa buong produksyon o sa huling pagpapadala lamang. Ang paglutas nito sa panahon ng release ay nag-iwas sa anumang konflikto sa hinaharap, kapag ang kalendaryo ng inspector ay maaaring hindi tugma sa araw ng pagtatapos ng produksyon. Sa isang order, ang inspector ay nakapagpunta lamang sa ika-14 na araw ng 20-araw na produksyon, kaya't inilagay namin ang 60 porsyento ng output para sa pre-shipment inspection imbes na bilangin nang dalawang beses ang bisita sa loob ng linya.
Automated cutting sa praktika
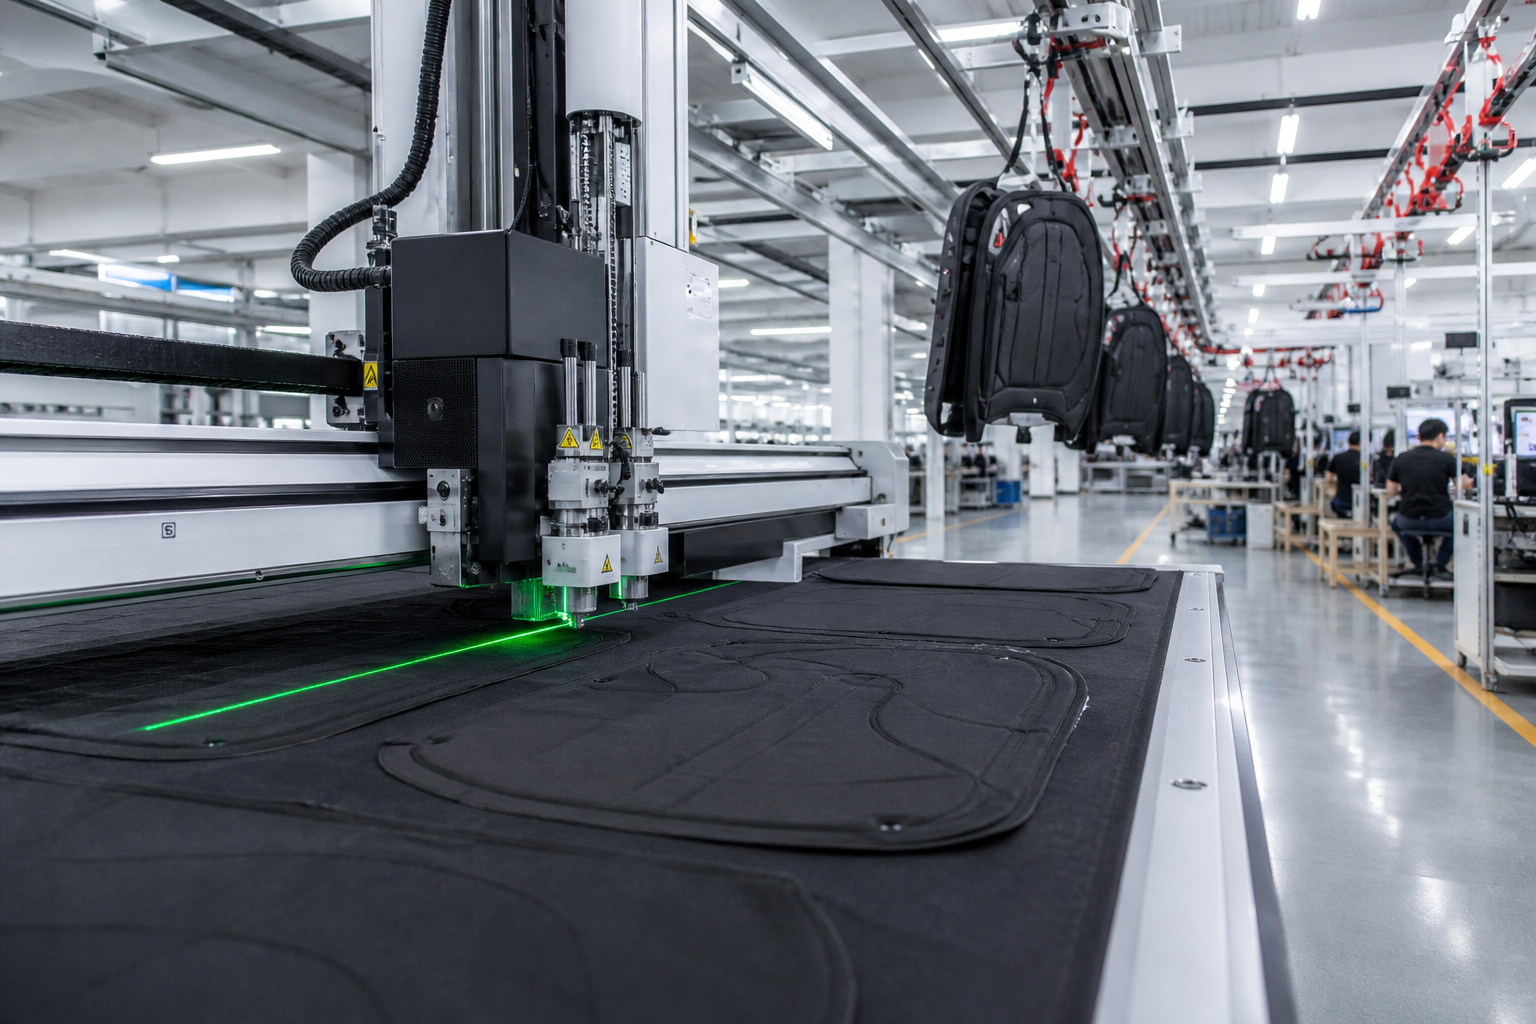
Ang pag-cut ay ang pinakao-automatiko na yugto sa isang modernong bag factory at ang pinakamadaling sukatin.
Ang aming CNC cutting line ay kumuha ng isang nesting file na nabuo mula sa pattern data at nagpuputol ng buong marker nang isang beses lamang. Sa isang mid-size laptop backpack na may humigit-kumulang 60 hanggang 90 pattern pieces, ang automated line ay nakakapag-produce ng 800 hanggang 1,200 units bawat shift, na may dimensional tolerance na humigit-kumulang ±1 mm sa mga tuwid at bahagyang kurba na gilid.
May dalawang benepisyo na mahalaga sa mga buyer:
Paggamit ng tela. Ang isang maayos na nested marker sa automated line ay may waste na humigit-kumulang 1 hanggang 3 porsyento, kumpara sa karaniwang 5 hanggang 8 porsyento sa manual cutting ng parehong pattern.
Konsistensya. Ang bawat panel sa isang 2,000-unit run ay tumutugma sa loob ng tolerance, kaya ang sewing line ay hindi nakikipaglaban sa pagkakaiba-iba sa pag-uugnay.
May dalawang totoo at limitadong kondisyon. Ang automated cutting ay mas epektibo sa pagproseso ng mga kumplikadong kurba kaysa sa hand cutting, ngunit ito ay nag-aabala ng tela sa napakaliit na nested pieces. Ang coated 1680D ballistic nylon ay nangangailangan ng mas madalas na pagpapalit ng blade kaysa sa 600D Oxford, kaya sinusunod namin ang schedule na bawat 300 hanggang 400 markers. At para sa isang 200-unit trial run, ang manual cutting ay karaniwang mas mabilis kaysa sa setup time para sa nesting.
Ginagamit din namin ang mga datos sa pagpuputol bilang talaan ng kalidad. Dahil ang nesting file ay nagdadala ng impormasyon tungkol sa batch, sukat, at rol, maaaring subaybayan ang isang panel pabalik sa rol at sa marker kung saan ito galing. Kapag may lumitaw na pagkakaiba sa kulay sa isang nabuong yunit, ang pagsusunod sa orihinal na pinagmulan ay tumatagal lamang ng ilang minuto imbes na ng ilang araw, at ipinapakita nito sa amin kung ang problema ay nasa isang rol lamang o sa buong lot.
Ang nakabitin na conveyor at kontrol sa work-in-progress
Ang nakabitin na conveyor ay ang pinakatahimik na teknolohiya sa planta at ang pinakamalaking nagbabago sa lead time.
Ang mga indibidwal na backpack bodies ay nakabitin sa mga numerong hook at gumagalaw nang awtomatiko sa pagitan ng mga estasyon ng assembly, kung saan bawat estasyon ay humihingi ng susunod na yunit na kailangan nito. Dahil sinusubaybayan ng sistema ang mga yunit na nasa proseso, alam namin ang kasalukuyang estado ng isang run sa anumang oras imbes na sa katapusan ng isang shift.
Ano ang pagbabagong ito sa operasyon:
Ang work in progress ay nananatiling mas mababa kaysa sa isang bundle-and-push system, dahil ang isang estasyon ay kumuha lamang ng kaya nitong i-proseso.
Nakikita nang mas maaga ang mga depekto. Halimbawa, ang hindi naaayon na zipper sa hook 40 ay nakikita pa habang naaalala pa ng operator ang unit, imbes na lumabas ito sa yugto ng pagpapakete.
Naging praktikal ang mixed-model na produksyon. Ang isang buyer ay maaaring hatiin ang isang order sa dalawang sukat o dalawang kulay nang hindi kailangang hatiin ang buong produksyon sa dalawang hiwalay na bloke sa kalendaryo.
Sa isang order na may 2,000 units, ang conveyor system ay kadalasang pinaikli ang huling yugto ng assembly ng 2 hanggang 4 araw kumpara sa isang manual push line na may parehong bilang ng staff.
Ang conveyor ay nagbibigay din sa amin ng tunay na numero para sa capacity planning. Ang araw-araw na output bawat linya ay batay sa bilis ng pagdaan ng mga unit sa hook, hindi sa bilang ng mga operator—kaya naman nakakapagbigay kami ng tiyak na output bawat uri ng construction, hindi lamang ng average na bilang para sa isang kategorya. Kapag tinanong ng isang buyer kung ilang laptop backpack ang kayang gawin ng isang linya kada araw, inaasahan niyang ang sagot ay batay sa tracking system, hindi sa isang pahulaan.
Semi-automated assembly: mga makina kasama ang mga kamay
Ang pagpupulong ang lugar kung saan tumitigil ang awtomasyon na maging pangunahing kuwento. Ang pagpasok ng zipper sa isang kurba na panel, ang bar-tacking ng webbing sa isang strap junction, at ang pagpapako ng hardware ay nangangailangan pa rin ng paghuhusga ng tao para sa pag-align at tension.
Ang aming pamamaraan ay kalahating awtomatiko. Ang mga makina ang gumagawa ng mga regulado o nakatakda nang operasyon—tulad ng mga programmable na bar-tack pattern at heated zipper setting—samantalang ang mga operator ang gumagawa ng paglalagay at pagdedesisyon tungkol sa kalidad. Sa isang 25L business laptop backpack, humigit-kumulang 65 hanggang 75 porsyento ng oras sa pagpupulong ay ginugugol ng operator.
Ang ratio na iyon ay isang kompromiso, hindi isang kabiguan. Ang buong awtomasyon ng pagpasok ng zipper sa kurba sa mga soft goods ay mas mahal sa tooling kaysa sa naii-save sa labor sa aming sukat ng order, at binabawasan nito ang flexibility na baguhin ang layout ng mga bulsa sa pagitan ng iba’t ibang buyer. Kung ang isang buyer ay humihingi ng bagong geometry ng bulsa, dapat niyang asahan na ang pagbabagong iyon ay mananatiling manual na operasyon sa unang paggawa.
Ang unang tanong na kadalasang itinatanong ng karamihan sa mga bumibili sa amin ay kung gaano karami ang bahagi ng linya ang awtomatiko. Ang sagot ay ang pagputol ay halos ganap na awtomatiko at ang pag-aassemble ay karamihan ay hindi, at ang isang supplier na nagsasabi ng kabaligtaran ay malamang na hindi pa nakasukat ng oras na ginugol ng operator bawat yunit.
Ang mga bagong programa ay dumaan sa kanilang unang mga araw sa ilalim ng mas malapit na pangangasiwa. Ang aming mga lider ng linya ay nagpapatupad ng unang pagsusuri sa unang 20 yunit at pangalawang pagsusuri sa ika-200. Kapag ang isang konstruksyon ay lumalabas sa loob ng tinatanggap na saklaw, hinihinto ang linya para sa muling paliwanag imbes na ipagpatuloy at hiwalayin ang mga depekto mamaya, dahil mas mahal ang paghihiwalay ng mga natapos na yunit kaysa sa paghinto ng linya sa loob ng isang oras.
Kung saan mas mahusay ang inspeksyon ng tao kaysa sa mga makina
Gamitin ang listahang ito bilang iyong sariling gabay sa audit kapag bisitahin mo ang anumang pabrika ng bag.
Pagkukurba ng butas at tensyon sa nilagyan ng kobre na nylon: isang kamay ang dumaan sa butas, dahil ang mga kamera ay basahin ang tekstura bilang ingay.
Lakas ng pagkakasunduan ng strap: isang pagsubok sa paghila sa bar-tack ang nagpapakita ng isang nawawalang tahi na hindi napapansin sa panibagong inspeksyon.
Ang zipper ay gumagalaw nang maayos sa mga sulok: nararamdaman ng operator ang pagka-drag at pagka-catch na tila makinis sa video.
Lalim ng laptop sleeve: sukatin ito sa seam, hindi sa pattern, dahil ang stretch at seam take-up ay maaaring bawasan ang kapaki-pakinabang na lalim hanggang 10 mm.
Pang-amoy ng hardware: bigat ng puller, tensyon ng snap spring, at pagkakaupo ng rivet ay mga tactile na pagsusuri.
Pagkakapareho ng kulay sa mga panel mula sa iba’t ibang roll ng tela: nakikita ng mata ng tao ang metamerism na tinataya ng mga sensor bilang “pass.”
Pagsusuri ng timbang: ang isang natapos na 20L pack ay dapat nasa loob ng ipinahayag na saklaw, at sinusuri namin bawat yunit, hindi bawat carton.
Ang awtomatikong inspeksyon ay may karapatang gamitin sa pagputol ng layer at sa pagsukat. Hindi ito pampalit sa sanay na kamay sa pag-uugnay ng assembly.
Ipaayon ang awtomasyon sa yugto na naglilimita sa iyo.
Nagbabayad ang awtomasyon kung ang dami ay mahuhulaan at ang hugis ay paulit-ulit. Itanong sa anumang supplier kung aling yugto sa kanilang planta ang nagsisilbing bottleneck, at kung ang kanilang awtomasyon ay tumutugon sa yugtong iyon o sa ibang yugto. Ang isang makina na nagpapabilis sa isang yugtong walang bottleneck ay hindi nababawasan ang iyong petsa ng pagpapadala.
Isang kapaki-pakinabang na pagsusulit sa anumang pabrika: tanungin kung anong porsyento ng iyong order ang puputulin ng makina, ilan ang mga yunit na mahahandle ng makina bawat shift, at ilang minuto pa ang mananatiling manual sa proseso ng pag-aassemble. Ang mga supplier na may tunay na sistema ay magsasagot gamit ang mga numero sa loob ng isang minuto. Ang mga supplier na walang ganito ay maglalarawan sa halip ng mga brand ng kagamitan.
Ipadala ang iyong detalye ng konstruksyon at target na dami sa [email protected], o tingnan ang kakayahan ng aming pabrika sa www.tianqinbag.com . Ang sampling ay ginagawa sa loob ng 7–15 araw na pangnegosyo, at sasabihin namin sa iyo kung aling mga yugto ng iyong partikular na laptop backpack ang aawtomatiko at alin ang mananatiling manual.
 Mga Maiinit na Balita