EN


Большинство посещений поставщиков демонстрируют одни и те же три минуты: раскройный стол, швейную линию и стопку готовых коробок. То, что тур редко показывает — это места, где работа ожидает обработки; именно ожидание определяет вашу дату отгрузки. Ниже приведено, как заказ на рюкзаки для ноутбуков фактически проходит через наш завод в Цюньчжоу, где автоматизация окупает свои затраты, а также указаны контрольные точки, на которых человек по-прежнему превосходит машину.
Выпуск заказа и комплектация материалов
Начало массового производства начинается не с графика раскроя, а с совещания по выпуску заказа. Утверждённый образец, редакция технического пакета, спецификация комплектующих и требования к упаковке сверяются друг с другом. Любое несоответствие останавливает выпуск.
В компании Tianqin выпуск включает внутреннюю проверку материалов: подсчёт рулонов основной ткани и определение их плотности (деньер), измерение длины молний и проверка их бренда, измерение плотности поролона и выборочное взвешивание фурнитуры. Мы проводим эту проверку, потому что самый дорогостоящий дефект — это компонент с неверными характеристиками, выявленный на 800-м изделии.
Стадия комплектации затем перемещает материалы на линию в виде комплектов. Комплект для одного ноутбук-рюкзака содержит выкроенные детали, подкладочные элементы, пеноматериал, ремешки, молнии и фурнитуру для этой единицы — всё заранее отсортировано. Комплектация — процесс неприметный, но он сокращает время поиска оператором компонентов на 15–20 %, которое в противном случае проявляется как скрытая задержка на ручной линии.
На стадии выпуска также утверждается план контроля. Мы согласовываем контрольную точку в линии, уровень AQL и то, будет ли инспектор третьей стороны заказчика присутствовать при каждой партии или только при окончательной отгрузке. Урегулирование этих вопросов на стадии выпуска предотвращает конфликты позже, когда график инспектора может не совпасть с днём завершения партии. В одном из заказов инспектор мог прибыть только на 14-й день 20-дневной партии, поэтому мы придержали 60 % готовой продукции для предотгрузочного контроля вместо двойного учёта визита инспектора в линии.
Автоматизированная раскройка на практике
Раскрой — самая автоматизированная стадия в современной фабрике сумок и самая простая для измерения.
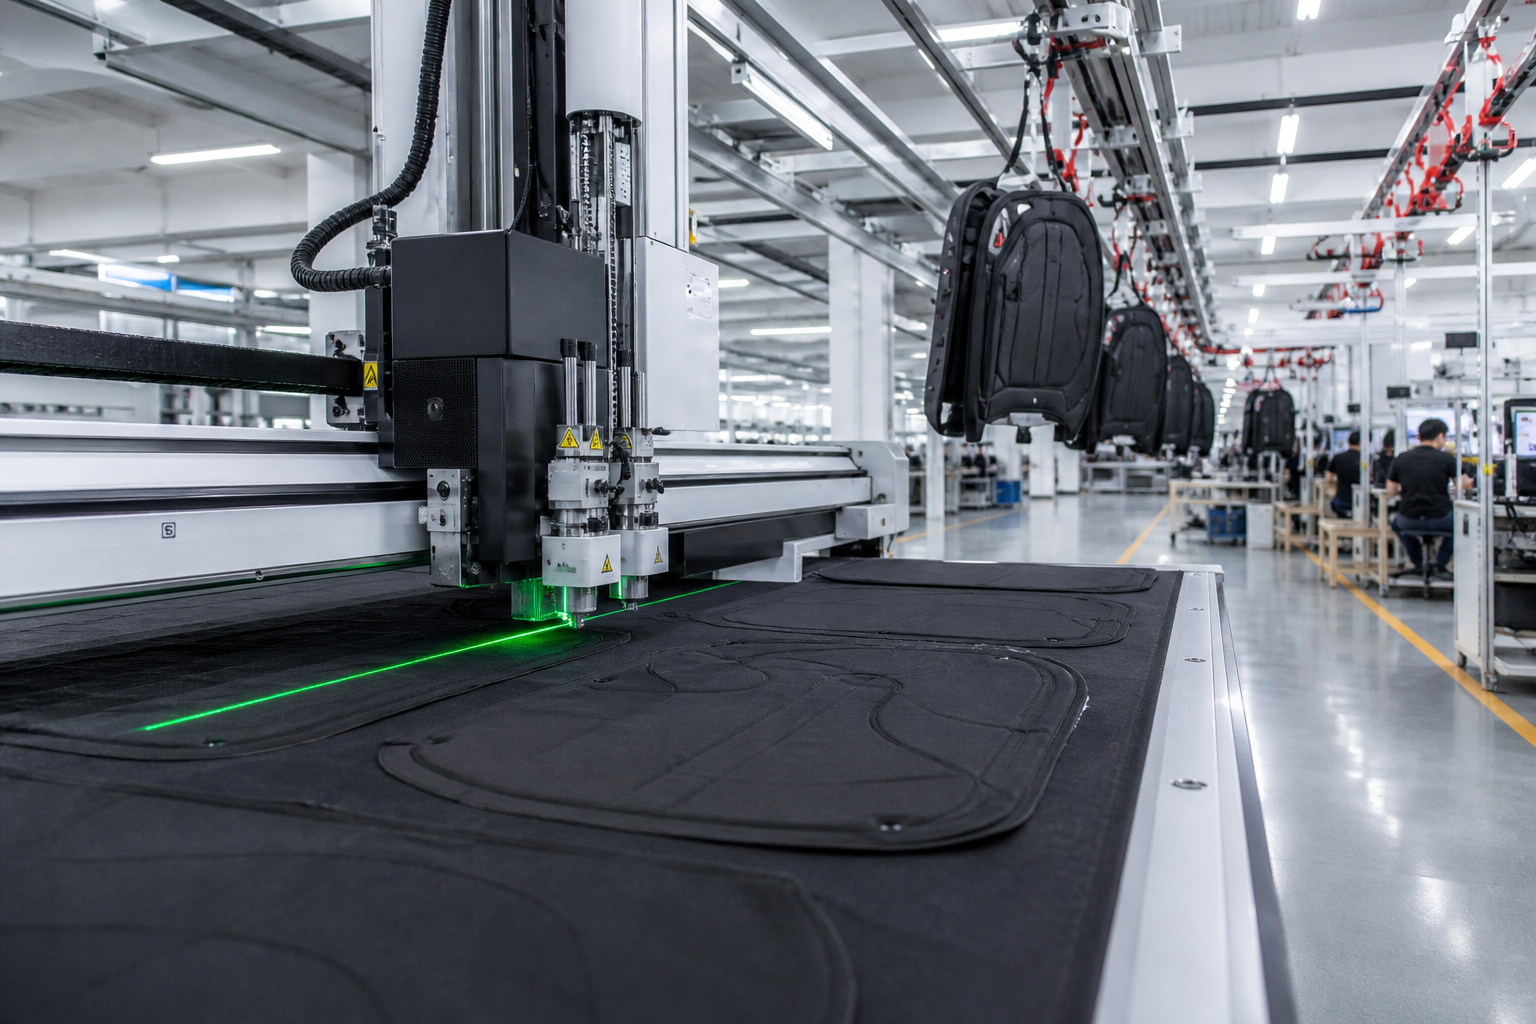
Наша линия ЧПУ-резки принимает файл раскладки, сгенерированный на основе данных лекал, и вырезает полную раскладку за один проход. Для рюкзака среднего размера для ноутбука с примерно 60–90 деталями лекал автоматизированная линия выпускает 800–1200 единиц за смену, а допуск по размерам составляет около ±1 мм для прямых и слегка изогнутых кромок.
Для покупателей важны два преимущества:
Использование ткани. Хорошо спроектированная раскладка на автоматизированной линии обеспечивает отходы на уровне 1–3 % по сравнению с типичными 5–8 % при ручной раскройке тех же лекал.
Стабильность. Все детали в партии из 2000 единиц соответствуют заданным допускам, поэтому на швейной линии не возникает проблем, связанных с вариациями при соединении деталей.
Два объективных ограничения. Автоматизированная резка лучше справляется со сложными кривыми, чем ручная, однако при раскладке очень мелких деталей расход ткани возрастает. Для пропитанного нейлона баллистического типа 1680D требуется более частая замена режущего лезвия по сравнению с оксфордом 600D; мы планируем такую замену каждые 300–400 раскладок. Кроме того, для пробной партии из 200 единиц ручная резка зачастую быстрее, чем время на подготовку раскладки для автоматизированной линии.
Мы также используем данные о резке в качестве регистрационной записи качества. Поскольку файл раскладки содержит информацию о партии, размерах и рулоне, панель можно проследить до конкретного рулона и маркера, с которого она была получена. Когда в готовом изделии обнаруживается отклонение по цвету, такая прослеживаемость занимает минуты вместо дней и позволяет определить, затронут ли проблемой один рулон или вся партия.
Подвесной конвейер и контроль незавершённого производства
Подвесной конвейер — самая тихая технология на заводе и та, которая наиболее сильно влияет на сроки выполнения заказов.
Отдельные корпуса рюкзаков подвешиваются на пронумерованных крючках и автоматически перемещаются между сборочными станциями; каждая станция запрашивает следующее необходимое ей изделие. Поскольку система отслеживает изделия в процессе сборки, мы знаем текущий статус производственной партии в любой момент времени, а не только в конце смены.
Что это меняет в операционной деятельности:
Объём незавершённого производства остаётся ниже, чем при системе «связывание и продвижение», поскольку каждая станция забирает только то, что способна обработать.
Недостатки выявляются раньше. Несоосность молнии на крючке 40 заметна, пока оператор ещё помнит об этом изделии, а не на этапе упаковки.
Производство изделий разных моделей становится практичным. Покупатель может разделить заказ между двумя размерами или двумя цветовыми решениями, не разделяя производственный цикл на два временных блока.
При заказе на 2000 единиц конвейерная система обычно сокращает сроки окончательной сборки на 2–4 дня по сравнению с ручной толкающей линией при одинаковой численности персонала.
Конвейер также предоставляет нам реальные данные для планирования мощностей. Ежедневный объём выпуска на линии определяется пропускной способностью крючков, а не количеством операторов; именно поэтому мы можем указывать объём выпуска в расчёте на каждую конструкцию, а не на среднее значение по категории. Если покупатель спрашивает, сколько рюкзаков для ноутбуков линия выпускает в день, он должен получить ответ, основанный на данных системы отслеживания, а не на приблизительной оценке.
Полуавтоматическая сборка: машины плюс руки
Сборка — это тот этап, на котором автоматизация перестаёт быть главной темой. Вставка молнии на изогнутой панели, строчка бар-такинга на соединении ремешков и заклёпка фурнитуры по-прежнему требуют человеческого суждения для выравнивания и регулировки натяжения.
Наш подход — полуавтоматический. Машины выполняют стандартизированные операции, например, программируемые швы бар-такинга и термоустановку молний, а операторы отвечают за точное размещение деталей и принятие решений по качеству. На сборке делового рюкзака объёмом 25 л примерно 65–75 % минут сборки приходится на время операторов.
Это соотношение — компромисс, а не неудача. Полная автоматизация вставки изогнутых молний в мягкие изделия обходится дороже в плане оснастки, чем позволяет сэкономить на трудозатратах при наших объёмах заказов, и снижает гибкость при изменении расположения карманов под разных заказчиков. Если заказчик запрашивает новую геометрию кармана, он должен понимать, что на первом запуске эта операция останется ручной.
Первый вопрос, который задают большинство покупателей, — насколько линия автоматизирована. Ответ заключается в том, что резка почти полностью автоматизирована, а сборка — в основном нет; поставщик, утверждающий обратное, скорее всего, не измерял количество минут работы оператора на единицу продукции.
Новые программы первые дни работают под более пристальным надзором. Наши руководители линий проводят проверку первого образца на первых 20 единицах и вторую проверку на 200-й единице. Если конструкция выходит за пределы допусков, линию останавливают для повторного инструктажа, а не продолжают работу и не устраняют дефекты позже — ведь сортировка готовых изделий обходится дороже, чем остановка линии на час.
Там, где человеческий осмотр превосходит машины
Используйте этот список как собственный контрольный перечень при посещении любого завода по производству сумок.
Морщины шва и натяжение на покрытом нейлоне: рука проводит вдоль шва, поскольку камеры воспринимают текстуру как шум.
Прочность соединения ремней: испытание на разрыв в месте бар-така выявляет пропущенный стежок, который визуальный осмотр пропускает.
Скольжение молнии при поворотах: оператор ощущает сопротивление и заедание, которые на видео выглядят плавно.
Глубина чехла для ноутбука: измеряйте её по шву, а не по лекалу, поскольку растяжимость ткани и припуск на шов могут уменьшить полезную глубину до 10 мм.
Ощущение фурнитуры: вес бегунка, усилие пружины застёжки-молнии и посадка заклёпок — это тактильные проверки.
Совпадение цвета между панелями из разных рулонов ткани: человеческий глаз замечает метамеризм, который датчики оценивают как прошедший контроль.
Проверка массы: готовый рюкзак объёмом 20 л должен соответствовать заявленному диапазону массы; мы проверяем каждый экземпляр, а не каждую коробку.
Автоматический контроль оправдан на этапе раскроя и при измерениях. Он не заменяет квалифицированное ручное исполнение на этапе сборки соединений.
Подбирайте автоматизацию под тот этап, который является узким местом.
Автоматизация окупается там, где объём предсказуем, а геометрия повторяется. Спросите любого поставщика, какой этап на его производстве является узким местом, и решает ли его автоматизация именно эту проблему или другую. Оборудование, ускоряющее неузкое место, не сокращает срок вашей отгрузки.
Полезный тест для любого завода: спросите, какой процент вашего заказа будет обрабатываться на станках, сколько единиц оборудование обрабатывает за смену и сколько минут сборки остаётся ручными. Поставщики с настоящей системой отвечают цифрами в течение минуты. Поставщики без такой системы вместо этого описывают марки оборудования.
Направьте свои технические требования и целевой объём на адрес [email protected] или ознакомьтесь с возможностями нашего завода на www.tianqinbag.com . Пробные партии изготавливаются за 7–15 рабочих дней, и мы сообщим вам, какие этапы производства конкретного рюкзака для ноутбука будут автоматизированы, а какие останутся ручными.
 Свежие новости