EN


Çoğu tedarikçi turu aynı üç dakikayı gösterir: bir kesim masası, bir dikiş hattı ve bitmiş kartonların yığılı olduğu bir yığın. Bir turun nadiren gösterdiği şey, işin bekleme yaptığı yerdir; çünkü bekleme, teslim tarihinizi belirler. İşte bir dizüstü bilgisayar sırt çantası siparişi, otomasyonun maliyetini kazandığı ve bir insanın bir makineden daha iyi performans gösterdiği denetim noktalarında, Quanzhou fabrikamızda aslında nasıl ilerler.
Siparişin verilmesi ve malzemenin hazırlanması
Toplu üretim, bir kesim çizelgesiyle değil, bir verilme toplantısıyla başlar. Onaylı numune, teknik paket revizyonu, malzeme listesi ve ambalaj spesifikasyonu birbiriyle karşılaştırılır. Herhangi bir uyumsuzluk, verilme işlemini durdurur.
Tianqin’de verilme işlemi, iç malzeme doğrulamasını da içerir: kabuk kumaşı rulosu sayısı ve denier değeri, fermuar uzunluğu ve marka kontrolü, köpük yoğunluğu ölçümü ve donanım ağırlığı örnekleme analizi. Bunu, 800. birimde keşfedilen yanlış spesifikasyonlu bir bileşenin en pahalı kusur olmasından dolayı yaparız.
Sahnelendirme, daha sonra malzemeyi setler halinde üretim hattına taşır. Bir dizüstü bilgisayar çantası için hazırlanan set, kesilmiş panelleri, astar parçalarını, köpüğü, kayışları, fermuarları ve bu birim için gerekli donanımı içerir ve önceden sınıflandırılmıştır. Setleme işlemi göze çarpmaz; ancak elle yapılan bir üretim hattında görünmez gecikme olarak ortaya çıkan operatörün arama süresini %15 ila %20 oranında azaltır.
Sürüm çıkışı aynı zamanda denetim planını da sabitler. Üretim hattı içinde yapılacak kontrol noktasını, kabul edilebilir kalite seviyesini (AQL) ve alıcının üçüncü taraf denetçisinin yalnızca nihai sevkiyatı mı yoksa üretim sürecinin tamamını mı denetleyeceğini kararlaştırırız. Bu konuların sürüm çıkışı aşamasında çözülmesi, daha sonra denetçinin takvimiyle üretim bitiş tarihinin uyuşmaması durumunda yaşanabilecek çatışmaları önler. Bir siparişte denetçi, 20 günlük bir üretim sürecinin 14. gününde yalnızca ziyaret edebilmişti; bu nedenle, üretim hattı içi denetimi iki kez saymak yerine, sevkiyattan önce denetim yapılabilmesi için çıktıların %60’ı geride bırakılmıştır.
Uygulamada otomatik kesim
Kesim, modern bir çanta fabrikasındaki en otomatikleştirilmiş aşama ve ölçülmesi en kolay aşamadır.
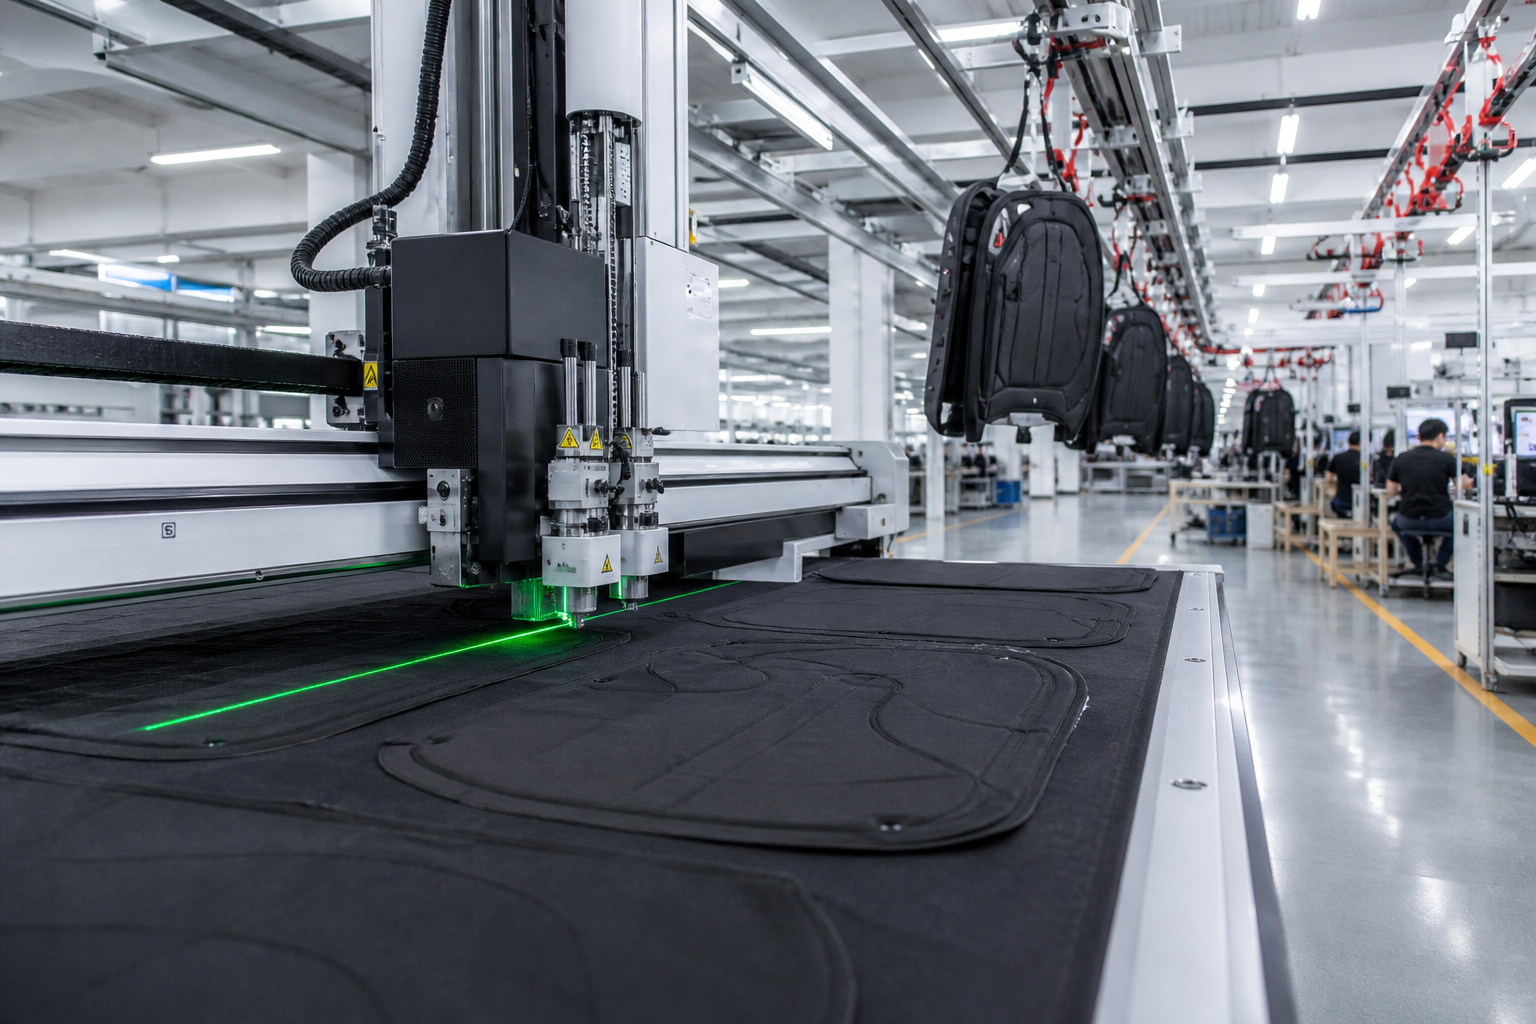
CNC kesim hattımız, desen verilerinden oluşturulan bir yerleştirme dosyasını alır ve tek geçişte tam bir marker (kesim şablonu) keser. Yaklaşık 60 ila 90 desen parçasından oluşan orta boy bir dizüstü bilgisayar çantası için otomatik hat, düz ve hafif eğimli kenarlarda yaklaşık ±1 mm boyutsal toleransla, vardiya başına 800 ila 1.200 adet üretir.
Alıcılar için iki avantaj önemlidir:
Kumaş verimliliği. Otomatik hat üzerinde iyi yerleştirilmiş bir marker, aynı desenin elle kesiminde tipik olarak görülen %5 ila %8 kayıp yerine yalnızca %1 ila %3 kayba neden olur.
Tutarlılık. 2.000 adetlik bir üretim partisindeki her panel, belirlenen tolerans sınırları içinde birbirine uyar; bu nedenle dikim hattı birleştirme noktalarında değişimle mücadele etmek zorunda kalmaz.
İki gerçekçi kısıtlama: Otomatik kesim, el ile kesime kıyasla karmaşık eğrileri daha iyi işler; ancak çok küçük yerleştirilmiş parçalarda kumaş israfına neden olur. Kaplamalı 1680D balistik naylon, 600D Oxford’a kıyasla daha sık bıçak değişimi gerektirir; bunu her 300 ila 400 marker’da planlıyoruz. Ayrıca 200 adetlik bir deneme partisi için elle kesim, yerleştirme ayar süresinden dolayı genellikle daha hızlıdır.
Ayrıca kalite kaydı olarak kesme verilerini de kullanıyoruz. Çünkü yerleştirme dosyası parti, boyut ve rulo bilgilerini içerir; bu nedenle bir panel, geldiği rulo ve yerleştirme şablonuna geri izlenebilir. Bir renk sapması tamamlanmış bir ünitede ortaya çıktığında, bu izleme işlemi günler yerine dakikalar sürer ve bize sorunun tek bir rulodan mı yoksa tüm partiden mi kaynaklandığını gösterir.
Askıda taşıma sistemi ve üretim sürecindeki ürün kontrolü
Askıda taşıma sistemi, tesis içinde en sessiz teknolojidir ve tedarik süresini en çok değiştiren sistemdir.
Bireysel sırt çantaları numaralandırılmış kancalara asılır ve her montaj istasyonu ihtiyaç duyduğu bir sonraki ünitenin gelmesini çağırarak otomatik olarak istasyonlar arasında hareket eder. Sistem, süreçteki üniteleri takip ettiği için bir üretim çalışmasının durumunu bir vardiyadan sonra değil, her saatinde biliriz.
Bu durumun operasyonel olarak değiştirdiği şey:
İşlemdeki ürünler, bir demetleme ve itme sistemiyle karşılaştırıldığında daha düşük seviyede kalır çünkü bir istasyon yalnızca işleyebileceği kadar ürünü çeker.
Kusurlar daha erken tespit edilir. Operatörün hâlâ üniteyi hatırladığı sırada, 40. kancadaki hizasız bir fermuar görünür hâle gelir; bu durum, paketleme aşamasında ortaya çıkmaz.
Çeşitli modellerden oluşan üretim serileri uygulanabilir hâle gelir. Bir alıcı, siparişi iki farklı beden veya iki farklı renk kombinasyonu arasında bölebilir; ancak bunu yaparken üretimi iki ayrı takvim bloğuna ayırmak zorunda kalmaz.
2.000 adetlik bir siparişte, aynı personelle çalışan manuel itme hattına kıyasla konveyör sistemi genellikle nihai montajı 2 ila 4 gün kısaltır.
Konveyör ayrıca kapasite planlaması için gerçek rakamlar sağlar. Her hat için günlük üretim, operatör sayısına değil, kanka geçiş hızına göre belirlenir; bu yüzden üretim kapasitesini kategori ortalaması yerine her bir ürün yapısı için ayrı ayrı teklif edebiliriz. Bir alıcı, bir hatın günlük kaç adet dizüstü bilgisayar sırt çantası ürettiğini sorarsa, tahmini bir değer değil, izleme sistemiyle elde edilen bir cevap beklemelidir.
Yarı otomatik montaj: makineler artı elle işçilik
Montaj, otomasyonun ana hikâye olmaktan çıktığı aşamadır. Eğri bir panelde fermuar takma, kayış bağlantı noktasında bant dikimi ve donanım perçinleme işlemleri hâlâ hizalanma ve gerilim açısından insan yargısı gerektirir.
Yaklaşımımız yarı otomatiktir. Makineler, programlanabilir bant dikim desenleri ve ısıtılmış fermuar yerleştirme gibi standartlaştırılmış işlemleri gerçekleştirirken, operatörler yerleşim ve kalite kararlarını verir. 25 litrelik bir iş laptopu sırt çantasında montaj süresinin yaklaşık %65–75’i operatör zamanıdır.
Bu oran bir uzlaşma, başarısızlık değil. Yumuşak ürünlerde eğri fermuar takmanın tamamen otomatikleştirilmesi, sipariş hacimlerimizde maliyet açısından işçilik tasarrufundan daha fazla takım tezgâhı harcaması gerektirir ve alıcılar arasında cep düzenlemelerini değiştirme esnekliğini azaltır. Yeni bir cep geometrisi isteyen bir alıcı, bu değişikliğin ilk üretimde hâlâ manuel bir işlem olarak kalmasını beklemelidir.
Alıcıların bize sorduğu ilk soru, üretim hattının ne kadarının otomatikleştirildiğidir. Cevap şudur: kesim neredeyse tamamen otomatikleştirilmiştir ancak montaj çoğunlukla değil; bu durumu aksini iddia eden bir tedarikçi muhtemelen birim başına operatör dakikalarını ölçmemiştir.
Yeni programlar ilk günlerini daha yakın denetim altında geçirir. Hat liderlerimiz ilk 20 ünite için ilk parça kontrolü yapar ve 200. ünitede ikinci bir kontrol gerçekleştirir. Tolerans sınırlarını aşan bir üretim, hatı durdurarak yeniden bilgilendirme yapılmasını sağlar; çünkü kusurları sonradan ayıklamak, bir saatlik bir üretim duruşundan daha fazla maliyetlidir.
İnsan gözlemcisinin makineleri yenen yerler
Herhangi bir çanta fabrikasını ziyaret ettiğinizde bu listeyi kendi denetim rehberiniz olarak kullanın.
Kaplama nylonlu dikişlerde dikiş kabarması ve gerilim: kamera dokuyu gürültü olarak algıladığından, bir el dikiş boyunca gezdirilir.
Kayış bağlantı dayanıklılığı: görsel taramanın kaçırabileceği bir atlama dikişi, bar-tack noktasındaki çekme testiyle ortaya çıkar.
Fermuarın köşelerde kayması: Operatör, video üzerinde pürüzsüz görünen ancak gerilme ve takılma hissi yaratan bir hareket algılar.
Dizüstü bilgisayar kılıfının derinliği: Esneme ve dikiş alınımı nedeniyle kullanılabilir derinlik en fazla 10 mm azalabildiğinden, ölçümü desen değil, dikiş hattında yapın.
Donanım dokusu: Kilit çekme parçasının ağırlığı, mandal yay gerilimi ve çivilerin oturma durumu dokunsal denetimlerdir.
Farklı kumaş rulolarından alınan paneller arasında renk eşleşmesi: İnsan gözü, sensörlerin geçerli olarak değerlendirdiği metamerizmi tespit edebilir.
Ağırlık kontrolü: Tamamlanmış 20 L’lik bir sırt çantasının belirtilen ağırlık aralığında olması gerekir; bu kontrol, karton bazında değil, adet bazında yapılır.
Otomatik denetim, kesim katmanı ve ölçümlerde yerini hak eder. Ancak montaj birleşim noktasında eğitilmiş bir elin yerini almaz.
Otomasyonu, sizi sınırlayan aşamaya uyarlayın.
Otomasyon, hacim tahmin edilebilir ve geometri tekrarlanabilir olduğunda verimlidir. Herhangi bir tedarikçiden, fabrikalarındaki darboğaz aşamayı sorun ve otomasyonlarının bu aşamayı mı yoksa başka bir aşamayı mı desteklediğini öğrenin. Darboğaz olmayan bir aşamayı hızlandıran bir makine, teslimat tarihinizi kısaltmaz.
Her fabrikada yararlı bir test: Siparişinizin yüzde kaçının makineyle kesileceğini, bu makinenin vardiyada kaç adet işleyeceğini ve montajda kalan dakika sayısının ne kadarının elle yapılacağını sorun. Gerçek bir sistemi olan tedarikçiler bir dakika içinde rakamlarla cevap verir. Sistemi olmayanlar ise ekipman markalarını tanımlar.
Yapısal tasarımınızı ve hedef hacminizi [email protected] adresine gönderin ya da fabrika kapasitemizi şurada inceleyin www.tianqinbag.com örnek üretim 7–15 iş günü içinde tamamlanır ve belirli dizüstü bilgisayar çantamızın hangi aşamalarının otomatikleştirileceğini, hangi aşamalarının elle kalacağını size bildireceğiz.
 Son Haberler