EN


ほとんどのサプライヤー見学ツアーでは、同じ3分間の光景が繰り返されます——裁断テーブル、縫製ライン、完成品が詰められた段ボール箱の山。しかし、見学ツアーでほとんど見せられないのが「作業が滞っている場所」です。この「滞り」こそが、あなたの出荷日を左右するのです。以下は、当社泉州工場におけるノートパソコン用バックパックの注文が実際にどのように流れているかを示したものです。ここでは自動化がその導入コストを十分に回収し、また人間が機械よりも優れた判断力を発揮する検査ポイントも明示しています。
注文の発行と資材の準備
一括生産は、裁断スケジュールではなく、まず「発行ミーティング」から始まります。承認済みサンプル、仕様書の改訂版、部品構成表(BOM)、梱包仕様書が互いに照合され、不一致があれば即座に発行が停止されます。
天琴では、発行に先立ち、自社による資材検証を実施しています。具体的には、外装生地のロール数およびデニール数の確認、ジッパーの長さとブランドのチェック、フォームの密度測定、金具類の重量サンプリングです。これは、800個目で初めて規格違いの部品が判明するという、最も高コストな欠陥を未然に防ぐためです。
ステージング工程では、部品をキット単位で生産ラインへ運び込みます。1台分のラップトップ用バックパックのキットには、裁断済みの表地・裏地・フォーム・ウェビング・ジッパー・金具など、その製品に必要なすべての部品が事前に仕分けられて含まれています。キット化は目立たない作業ですが、手作業による生産ラインにおいて、オペレーターが部品を探して費やす時間(通常は目に見えない遅延として現れる)を15~20%削減できます。
リリース段階では、検査計画も確定します。この段階で、ライン内でのチェックポイント、AQL水準、およびバイヤーが手配する第三者検査員が生産ロット全体の立ち合い検査を行うか、最終出荷時のみの検査に限定するかを合意します。こうした点をリリース時に明確にしておくことで、生産終了日と検査員のスケジュールが合わず、後になってトラブルが発生するのを防げます。ある注文では、検査員が20日間の生産期間中の14日目しか来訪できなかったため、ライン内検査を2回カウントする代わりに、出荷前検査のために生産量の60%を一時的に保留しました。
実際の自動裁断
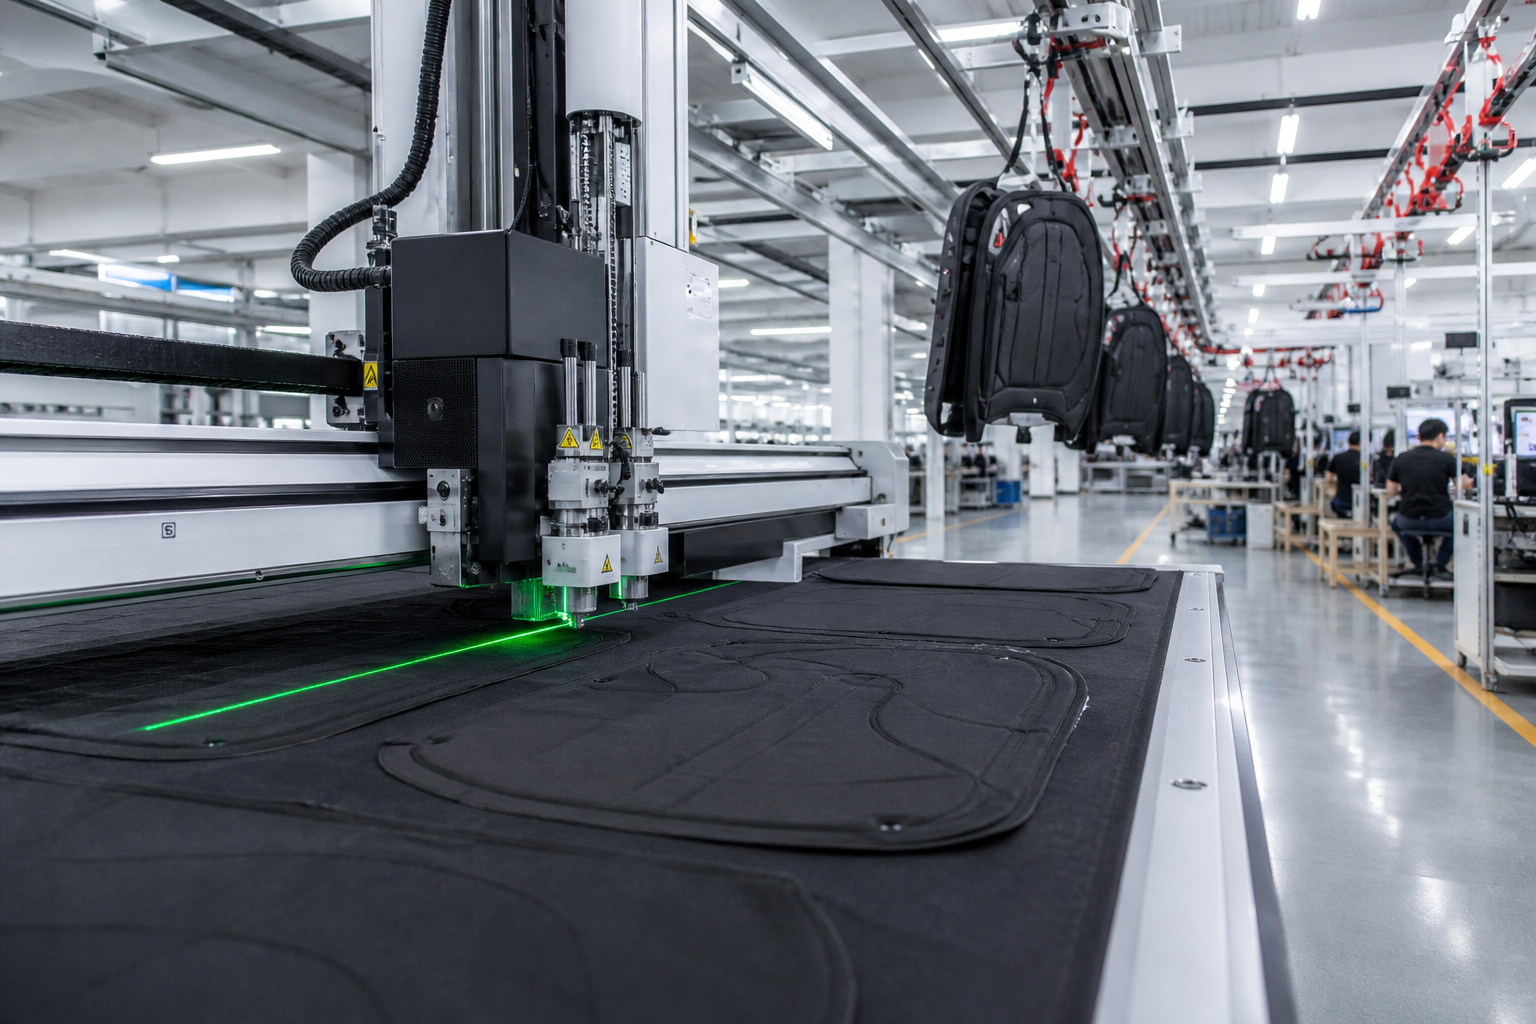
裁断工程は、現代のバッグ工場において最も自動化が進んでおり、また最も測定しやすい工程です。
当社のCNC裁断ラインでは、パターンデータから生成されたネスティングファイルを用いて、フルマーカーを1回のパスで裁断します。中型のラップトップバックパック(約60~90個のパターンピース)の場合、自動化ラインでは1シフトあたり800~1,200個の生産が可能で、直線および緩やかな曲線部分の寸法公差は±1mm程度です。
バイヤーにとって重要な2つのメリットは以下のとおりです:
生地利用率:自動化ラインで最適化されたネスティングによるマーカーでは、廃棄率が1~3%程度に抑えられますが、同一パターンを手作業で裁断した場合の典型的な廃棄率は5~8%です。
一貫性:2,000個のロット生産において、すべてのパネルが公差内で一致するため、縫製工程で接合部のばらつきに対処する必要がありません。
ただし、以下の2つの現実的な制約もあります。自動裁断は手作業裁断よりも複雑な曲線を正確に処理できますが、極めて小さなネストピースでは生地の無駄が増加します。コーティング済み1680Dバラスティックナイロンは600Dオックスフォードに比べて刃物の交換頻度が高くなり、当社では300~400マーカーごとに交換しています。また、200個規模の試作ロットでは、ネスティングのセットアップ時間より手作業裁断の方が速い場合が多くあります。
また、カットデータも品質記録として活用しています。ネスティングファイルにはロット番号、サイズ、ロール情報が含まれているため、パネルをその出自であるロールおよびマーカーまで遡って特定できます。完成品で色ムラが発生した場合、このトレーサビリティにより、原因の特定に数日ではなく数分しかかかりません。また、問題が単一のロールに起因するのか、あるいは全ロットに及ぶのかを即座に判断できます。
ハンギングコンベアと製品の途中工程管理
ハンギングコンベアは、工場内で最も静音性に優れた技術であり、リードタイムへの影響も最も大きいものです。
個別のバックパック本体が番号付きフックに吊下げられ、各組立ステーション間を自動的に移動します。各ステーションは、次に必要なユニットを呼び出します。このシステムにより、工程中のユニットをリアルタイムで追跡できるため、シフト終了時だけでなく、いつでもその時点での生産状況を把握できます。
これによって業務面で変化すること:
バンドル&プッシュ方式と比べて、工程内在庫(WIP)が低く抑えられます。各ステーションが処理可能な分だけ、必要なユニットを自ら引き取るからです。
欠陥を早期に発見できます。たとえば、フック40のジッパーがずれている場合、作業者がまだその製品を覚えている段階で目視確認でき、梱包工程になってから問題が表面化することを防げます。
複数のモデルを混在させて生産することが現実的になります。バイヤーは、注文を2つのサイズや2つのカラーバリエーションに分割しても、生産スケジュールを2つの期間に分ける必要がなくなります。
2,000個の注文の場合、従業員数が同じでも、手作業によるプッシュ式ラインと比べて、コンベア方式では最終組立工程が通常2~4日短縮されます。
また、コンベアは生産能力計画に必要な実際の数値も提供します。1日のライン当たりの生産量は、作業者数ではなく、フックの通過数に基づいて算出されるため、製品カテゴリ全体の平均ではなく、各縫製工程ごとに具体的な生産量をお約束できます。たとえば、バイヤーが『このラインで1日に何個のノートパソコン用バックパックが作れますか?』と尋ねた場合、当社は推定値ではなく、トラッキングシステムのデータに基づいた明確な数値でお答えします。
半自動組立:機械と人の手の協働
組立工程では、自動化がもはや主役ではなくなります。曲面パネルへのジッパー取り付け、ストラップ接合部でのウェビングのバータッキング、金具のリベット止めなどは、位置合わせや張力の判断に依然として人間の判断力が必要です。
当社のアプローチは半自動化です。機械はプログラム可能なバータッキングパターンや加熱式ジッパー装着といった定型作業を担当し、オペレーターは部品の配置や品質判定を担当します。25Lのビジネス用ラップトップ・バックパックの場合、組立作業時間の約65~75%がオペレーターによる作業時間となります。
この比率は失敗ではなく、むしろバランスの取れた選択です。ソフトグッズにおける曲面ジッパー取り付けを完全自動化するには、当社の受注規模では、工具への投資コストが人件費削減分を上回るだけでなく、バイヤーごとのポケット配置変更への柔軟性も損なわれます。あるバイヤーが新しいポケット形状を要望した場合、その変更は初回生産時には手作業で対応することになります。
購入者が最も最初に尋ねる質問は、「生産ラインのどの程度が自動化されているか?」です。その答えは、カッティング工程はほぼ完全に自動化されていますが、組立工程はほとんど自動化されていないということです。それとは異なる主張をするサプライヤーは、おそらく「単位製品あたりの作業者所要時間(オペレーターミニッツ)」を正確に測定していない可能性があります。
新規プログラムは、開始直後数日間はより厳密な監督下で運営されます。当社のラインリーダーは、最初の20個について初品検査を行い、さらに200個目で再検査を実施します。公差範囲から逸脱した構造が見つかった場合、欠陥品を後工程で選別するのではなく、ラインを一時停止して再 briefing(再指示・再教育)を行います。というのも、完成品の選別にかかるコストは、1時間のライン停止よりも高額になるからです。
人間の目検査が機械検査より優れている場面
バッグ工場を訪問される際には、このリストを自社の監査ガイドとしてご活用ください。
コーティングナイロンの縫い目よれと張力:カメラでは質感をノイズと誤認識するため、縫い目を手でなぞって確認します。
ストラップ接合部の強度:バーテック部での引張試験により、目視検査では見落とされがちなスキップステッチを発見できます。
ジッパーのコーナー通過性:操作者は、動画では滑らかに見えるが実際には引っかかりや抵抗を感じる。
ノートパソコン用スリーブの深さ:伸縮性や縫い代の収まりにより実使用可能な深さが最大10mm減少する可能性があるため、パターンではなく縫い目で測定する。
金具の手触り:引き手の重さ、スナップのばね張力、リベットの嵌合状態は、触覚による確認項目である。
異なる生地ロールから裁断されたパネル間の色合わせ:センサーが「合格」と判定しても、人間の目はメタメリズム(同色異譜)を検出できる。
重量チェック:完成した20Lのバッグは、明記された重量範囲内に収まる必要があり、当社ではカートン単位ではなく、1点ずつ検査する。
自動検査は、裁断工程および寸法測定工程において価値を発揮する。しかし、組立時の接合工程では、熟練した人の手による確認を代替できない。
自動化設備は、自社のボトルネックとなる工程に合わせて選定すること。
自動化は、生産量が予測可能で形状が繰り返し出現する工程で投資効果を発揮する。サプライヤー各社に対し、自社工場におけるボトルネック工程がどこか、また導入済みの自動化設備がそのボトルネック工程に対応しているのか、それとも別の工程に対応しているのかを必ず確認すること。ボトルネックでない工程を高速化する機械は、納期短縮には寄与しない。
工場で有効なチェック方法の一つ:自社発注品のうち、何パーセントが機械加工で仕上げられるか、その機械が1シフトあたり何個を処理できるか、また手作業で行う組立工程に何分かかるか、といった点を確認することです。実際の生産システムを備えたサプライヤーは、1分以内に具体的な数値で答えます。一方、システムがないサプライヤーは、設備のメーカー名を挙げて説明するだけです。
構造仕様および目標生産数量を、[email protected] までお送りください。または、当社の工場能力については、以下をご覧ください。 www.tianqinbag.com 試作は営業日7~15日で実施します。また、ご依頼のノートパソコン用バックパックについて、どの工程が自動化され、どの工程が手作業のままとなるかを明確にお知らせいたします。
 最新ニュース