EN


Hầu hết các chuyến tham quan nhà cung cấp đều chỉ giới thiệu cùng ba phút: một bàn cắt, một dây chuyền may và một chồng thùng thành phẩm. Điều mà chuyến tham quan hiếm khi cho thấy là nơi công việc phải chờ đợi — và chính sự chờ đợi ấy quyết định ngày giao hàng của bạn. Dưới đây là cách đơn đặt hàng balô laptop thực tế di chuyển qua nhà máy của chúng tôi tại Tuyền Châu, nơi tự động hóa chứng minh được giá trị đầu tư, và những điểm kiểm tra chất lượng nơi con người vẫn vượt trội hơn máy móc.
Phát hành đơn hàng và bố trí vật liệu
Quy trình hàng loạt bắt đầu bằng cuộc họp phát hành, chứ không phải bằng lịch cắt. Mẫu đã được phê duyệt, bản sửa đổi bộ tài liệu kỹ thuật (tech pack), bảng danh mục vật liệu (BOM) và đặc tả đóng gói được kiểm tra chéo với nhau. Bất kỳ sai lệch nào cũng sẽ làm dừng quy trình phát hành.
Tại Tianqin, bước phát hành bao gồm cả việc xác minh vật liệu nội bộ: kiểm đếm cuộn vải vỏ ngoài và đo độ mịn (denier), kiểm tra chiều dài khóa kéo và nhãn hiệu, đo mật độ mút xốp, và lấy mẫu trọng lượng phụ kiện. Chúng tôi thực hiện điều này vì khuyết tật tốn kém nhất chính là một linh kiện có thông số sai lệch, chỉ được phát hiện ở sản phẩm thứ 800.
Giai đoạn chuẩn bị sau đó chuyển vật liệu vào dây chuyền dưới dạng bộ linh kiện (kit). Một bộ linh kiện cho một chiếc ba lô máy tính xách tay bao gồm các tấm vải đã cắt, các mảnh lót, mút xốp, dải dây đeo, khóa kéo và phụ kiện kim khí dành riêng cho sản phẩm đó, được phân loại sẵn. Việc lập bộ linh kiện (kitting) tuy không nổi bật nhưng giúp loại bỏ 15–20% thời gian mà công nhân dành để tìm kiếm vật liệu — thời gian này nếu không xử lý sẽ trở thành độ trễ vô hình trên dây chuyền thủ công.
Việc phê duyệt đơn hàng cũng đồng thời xác định kế hoạch kiểm tra chất lượng. Chúng ta thống nhất điểm kiểm tra trong quy trình sản xuất, mức độ chấp nhận chất lượng (AQL), cũng như việc thanh tra viên bên thứ ba của khách hàng có tham dự toàn bộ quá trình sản xuất hay chỉ kiểm tra lô hàng cuối cùng. Việc thống nhất các yếu tố này ngay từ giai đoạn phê duyệt giúp tránh xung đột về sau, khi lịch làm việc của thanh tra viên có thể không trùng với ngày kết thúc ca sản xuất. Trong một đơn hàng cụ thể, thanh tra viên chỉ có thể đến vào ngày thứ 14 của một ca sản xuất kéo dài 20 ngày; do đó, chúng tôi tạm giữ 60% sản lượng đầu ra để kiểm tra trước khi giao hàng, thay vì tính hai lần lượt kiểm tra trong quy trình sản xuất.
Cắt tự động trong thực tế
Cắt là giai đoạn được tự động hóa nhiều nhất trong một nhà máy sản xuất túi hiện đại và cũng là giai đoạn dễ đo lường nhất.
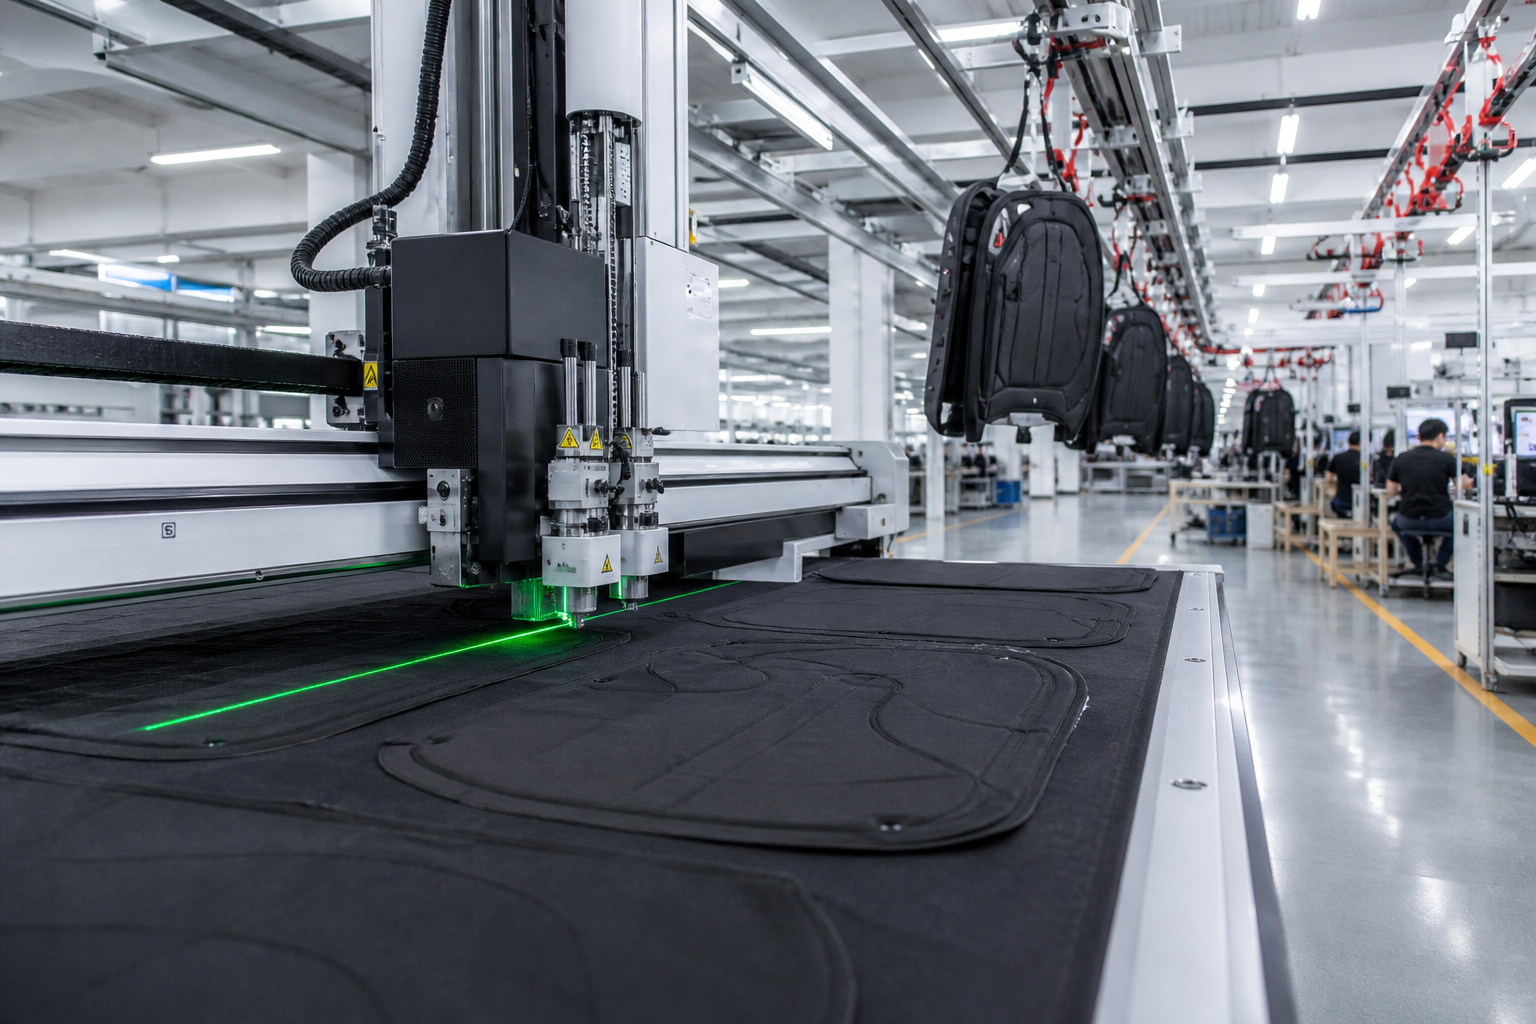
Dây chuyền cắt CNC của chúng tôi nhận một tập tin sắp xếp (nesting file) được tạo ra từ dữ liệu mẫu và cắt toàn bộ một bản mẫu (marker) trong một lần duy nhất. Với một chiếc ba lô máy tính xách tay cỡ trung bình có khoảng 60 đến 90 mảnh mẫu, dây chuyền tự động này sản xuất được 800 đến 1.200 đơn vị mỗi ca, với dung sai kích thước khoảng ±1 mm trên các cạnh thẳng và các cạnh cong nhẹ.
Hai lợi ích quan trọng đối với người mua:
Tỷ lệ sử dụng vải. Một bản mẫu được sắp xếp tốt (well-nested marker) trên dây chuyền tự động giúp tỷ lệ hao hụt vải chỉ ở mức khoảng 1–3%, so với mức thông thường là 5–8% khi cắt thủ công cùng mẫu đó.
Tính đồng nhất. Mỗi tấm vải trong loạt sản xuất 2.000 đơn vị đều nằm trong dung sai cho phép, do đó dây chuyền may không phải xử lý sự biến đổi tại các mối nối.
Hai giới hạn thực tế: Cắt tự động xử lý các đường cong phức tạp tốt hơn cắt thủ công, nhưng lại gây hao hụt vải nhiều hơn đối với các mảnh rất nhỏ được sắp xếp sát nhau. Vải nylon chống đạn 1680D phủ lớp phủ đòi hỏi chu kỳ thay lưỡi dao thường xuyên hơn so với vải Oxford 600D; chúng tôi lên lịch thay lưỡi sau mỗi 300–400 bản mẫu. Còn đối với loạt chạy thử nghiệm 200 đơn vị, việc cắt thủ công thường nhanh hơn thời gian thiết lập để tạo bản mẫu (nest).
Chúng tôi cũng sử dụng dữ liệu cắt để làm hồ sơ chất lượng. Vì tệp sắp xếp (nesting file) chứa thông tin về lô, kích thước và cuộn vật liệu, nên một tấm có thể truy xuất ngược lại về cuộn và mẫu (marker) đã tạo ra nó. Khi phát hiện sai lệch màu trên một sản phẩm hoàn tất, việc truy xuất này chỉ mất vài phút thay vì vài ngày, đồng thời cho biết vấn đề nằm ở một cuộn duy nhất hay toàn bộ lô.
Băng tải treo và kiểm soát hàng đang sản xuất
Băng tải treo là công nghệ yên tĩnh nhất trong nhà máy và cũng là công nghệ ảnh hưởng mạnh nhất đến thời gian dẫn đầu.
Các thân ba-lô cá nhân được treo trên các móc có đánh số và di chuyển tự động giữa các trạm lắp ráp; mỗi trạm sẽ gọi đơn vị tiếp theo mà nó cần. Vì hệ thống theo dõi từng đơn vị đang trong quá trình sản xuất, nên chúng ta biết trạng thái của dây chuyền tại bất kỳ thời điểm nào trong ngày, chứ không chỉ vào cuối ca.
Điều đó thay đổi như thế nào về mặt vận hành:
Hàng đang sản xuất luôn ở mức thấp hơn so với hệ thống đẩy theo bó (bundle-and-push), bởi vì mỗi trạm chỉ kéo về những đơn vị mà nó có khả năng xử lý.
Các khuyết tật được phát hiện sớm hơn. Một chiếc khóa kéo lệch trên móc số 40 sẽ dễ nhìn thấy khi công nhân vẫn còn nhớ rõ sản phẩm, thay vì chỉ xuất hiện ở khâu đóng gói.
Việc sản xuất đồng thời nhiều mẫu trở nên khả thi. Khách hàng có thể chia một đơn hàng thành hai kích cỡ hoặc hai phối màu mà không cần chia ca sản xuất thành hai khoảng thời gian riêng biệt trên lịch.
Với đơn hàng 2.000 sản phẩm, hệ thống băng tải thường rút ngắn thời gian lắp ráp cuối cùng từ 2 đến 4 ngày so với dây chuyền đẩy thủ công có cùng số lượng nhân sự.
Hệ thống băng tải cũng cung cấp cho chúng ta các con số thực tế để lập kế hoạch năng lực. Sản lượng hàng ngày trên mỗi dây chuyền được tính dựa trên tốc độ xử lý của các móc treo chứ không dựa trên số lượng công nhân, do đó chúng ta có thể báo giá sản lượng theo từng kiểu cấu tạo cụ thể thay vì dùng mức trung bình chung cho cả nhóm sản phẩm. Khi khách hàng hỏi một dây chuyền sản xuất được bao nhiêu ba lô đựng laptop mỗi ngày, họ nên nhận được câu trả lời dựa trên hệ thống theo dõi, chứ không phải một ước tính.
Lắp ráp bán tự động: máy móc kết hợp với lao động thủ công
Giai đoạn lắp ráp là nơi tự động hóa ngừng đóng vai trò câu chuyện chủ đạo. Việc lắp khóa kéo trên tấm cong, khâu cố định dây đai tại điểm nối dây đeo và gắn phụ kiện bằng đinh tán vẫn đòi hỏi phán đoán của con người về độ căn chỉnh và lực căng.
Phương pháp của chúng tôi là bán tự động. Máy móc thực hiện các thao tác được quy định, ví dụ như các mẫu khâu cố định dây đai lập trình được và việc lắp khóa kéo có gia nhiệt, trong khi công nhân thực hiện việc đặt vị trí và đưa ra quyết định về chất lượng. Đối với ba lô laptop doanh nghiệp dung tích 25 lít, khoảng 65 đến 75 phần trăm thời gian lắp ráp là do công nhân thực hiện.
Tỷ lệ đó là một sự đánh đổi, chứ không phải thất bại. Tự động hóa hoàn toàn việc lắp khóa kéo cong trên sản phẩm mềm tốn nhiều chi phí hơn về khuôn mẫu so với số tiền tiết kiệm được từ lao động ở quy mô đơn hàng hiện tại của chúng tôi, đồng thời làm giảm khả năng linh hoạt khi thay đổi bố trí túi giữa các khách hàng. Khi một khách hàng yêu cầu hình dạng túi mới, họ nên kỳ vọng rằng thay đổi đó sẽ vẫn được thực hiện thủ công trong lần chạy đầu tiên.
Câu hỏi đầu tiên mà phần lớn khách hàng đặt ra cho chúng tôi là mức độ tự động hóa của dây chuyền sản xuất. Câu trả lời là công đoạn cắt gần như được tự động hóa hoàn toàn, trong khi công đoạn lắp ráp chủ yếu chưa được tự động hóa; một nhà cung cấp khẳng định điều ngược lại có thể đã không đo lường thời gian vận hành của công nhân trên mỗi đơn vị sản phẩm.
Các chương trình mới sẽ được giám sát chặt chẽ hơn trong những ngày đầu tiên. Các trưởng dây chuyền của chúng tôi thực hiện kiểm tra mẫu đầu tiên trên 20 sản phẩm đầu và kiểm tra lần hai tại mốc 200 sản phẩm. Nếu quá trình gia công lệch ra ngoài dung sai cho phép, dây chuyền sẽ tạm dừng để tổ chức họp lại thay vì tiếp tục chạy và phân loại lỗi sau khi hoàn tất — bởi vì việc phân loại sản phẩm đã hoàn thành tốn kém hơn nhiều so với việc tạm dừng dây chuyền trong một giờ.
Những trường hợp kiểm tra bằng con người vượt trội hơn máy móc
Hãy sử dụng danh sách này làm hướng dẫn kiểm toán riêng khi bạn đến thăm bất kỳ nhà máy túi nào.
Nếp nhăn và độ căng tại đường may trên vải nylon phủ lớp chống thấm: dùng tay vuốt dọc theo đường may, vì camera thường nhận diện kết cấu bề mặt như nhiễu.
Độ bền tại điểm nối dây đeo: thử kéo tại vị trí khâu cố định (bar-tack) phát hiện ra một mũi khâu bị bỏ sót mà phương pháp quan sát trực quan không thể phát hiện.
Dây kéo trượt mượt quanh các góc: người vận hành cảm nhận lực cản và hiện tượng vấp ngắt, dù trên video trông có vẻ trơn tru.
Độ sâu bao đựng laptop: đo tại đường may, không đo tại họa tiết, vì độ giãn của vải và lượng vải bị kéo vào đường may có thể làm giảm độ sâu sử dụng thực tế tới 10 mm.
Cảm giác khi chạm vào phụ kiện kim loại: trọng lượng đầu kéo, lực căng lò xo khóa và độ ăn khớp của đinh tán là những kiểm tra dựa trên xúc giác.
Độ đồng màu giữa các mảnh vải cắt từ cuộn khác nhau: mắt người phát hiện được hiện tượng dị sắc (metamerism) mà cảm biến lại đánh giá là đạt yêu cầu.
Kiểm tra trọng lượng: một balô hoàn thiện dung tích 20L phải nằm trong dải trọng lượng công bố, và chúng tôi kiểm tra từng sản phẩm riêng lẻ, không kiểm tra theo thùng.
Kiểm tra tự động phát huy hiệu quả ở giai đoạn cắt lớp vải và đo kích thước. Nó không thay thế được bàn tay lành nghề ở công đoạn ráp nối.
Hãy lựa chọn giải pháp tự động hóa phù hợp với giai đoạn đang gây hạn chế cho bạn.
Tự động hóa mang lại lợi ích khi khối lượng sản xuất ổn định và hình dạng sản phẩm lặp lại. Hãy hỏi bất kỳ nhà cung cấp nào xem giai đoạn nào trong nhà máy của họ là điểm nghẽn, và liệu hệ thống tự động hóa của họ có giải quyết đúng điểm nghẽn đó hay lại tập trung vào một giai đoạn khác. Một máy móc đẩy nhanh một giai đoạn không phải điểm nghẽn sẽ không giúp rút ngắn ngày giao hàng của bạn.
Một bài kiểm tra hữu ích tại bất kỳ nhà máy nào: hỏi tỷ lệ đơn hàng của bạn sẽ được cắt bằng máy, số lượng sản phẩm mà máy đó xử lý mỗi ca và số phút lắp ráp còn lại phải thực hiện thủ công. Các nhà cung cấp có hệ thống thực sự sẽ trả lời bằng con số trong vòng một phút. Các nhà cung cấp không có hệ thống như vậy thường chỉ mô tả các thương hiệu thiết bị thay vì đưa ra số liệu.
Gửi bản vẽ thiết kế và khối lượng đặt hàng dự kiến của bạn tới [email protected], hoặc xem năng lực nhà máy của chúng tôi tại www.tianqinbag.com . Quy trình lấy mẫu mất từ 7 đến 15 ngày làm việc, và chúng tôi sẽ thông báo cho bạn giai đoạn nào trong quy trình sản xuất balô laptop cụ thể của bạn sẽ được tự động hóa và giai đoạn nào vẫn cần thực hiện thủ công.
 Tin nóng