EN


La maggior parte dei tour per i fornitori mostra sempre gli stessi tre minuti: un tavolo da taglio, una linea di cucitura e una pila di cartoni finiti. Ciò che un tour raramente mostra è dove il lavoro attende, e l’attesa determina la data di spedizione. Ecco come un ordine di zaini per laptop attraversa effettivamente il nostro stabilimento di Quanzhou, dove l’automazione giustifica il proprio costo e nei punti di ispezione in cui una persona supera ancora la macchina.
Rilascio dell’ordine e preparazione dei materiali
L’avvio in serie inizia con una riunione di rilascio, non con un programma di taglio. Il campione approvato, la revisione del tech pack, la distinta base e la specifica d’imballo vengono verificate reciprocamente. Qualsiasi incongruenza blocca il rilascio.
Presso Tianqin, il rilascio include una verifica interna dei materiali: conteggio dei rotoli di tessuto per lo strato esterno e misurazione del denier, verifica della lunghezza e del marchio delle cerniere, misurazione della densità della schiuma e campionamento del peso delle parti metalliche. Lo facciamo perché il difetto più costoso è un componente specificato in modo errato scoperto all’unità numero 800.
L’allestimento trasferisce quindi il materiale sulla linea sotto forma di kit. Un kit per uno zaino per laptop contiene i pannelli tagliati, i pezzi del rivestimento, la schiuma, le fettucce, le cerniere e le parti metalliche per quell’unità, già preselezionati. L’allestimento dei kit è un’operazione poco appariscente, ma elimina dal 15 al 20 percento del tempo che gli operatori impiegherebbero a cercare i materiali, tempo che altrimenti si tradurrebbe in ritardi invisibili su una linea manuale.
Il rilascio fissa anche il piano di ispezione. Concordiamo il punto di controllo in linea, il livello AQL e se l’ispettore terzo della committente partecipi alla produzione oppure solo alla spedizione finale. Stabilire questi dettagli al momento del rilascio evita conflitti successivi, quando il calendario dell’ispettore potrebbe non coincidere con la data di completamento della produzione. In un ordine, l’ispettore poteva intervenire soltanto al giorno 14 di una produzione di 20 giorni; pertanto abbiamo trattenuto il 60 percento dell’output per un controllo pre-spedizione, anziché contare due volte la visita in linea.
Taglio automatizzato nella pratica
Il taglio è la fase più automatizzata in una moderna fabbrica di borse ed è anche la più facile da misurare.
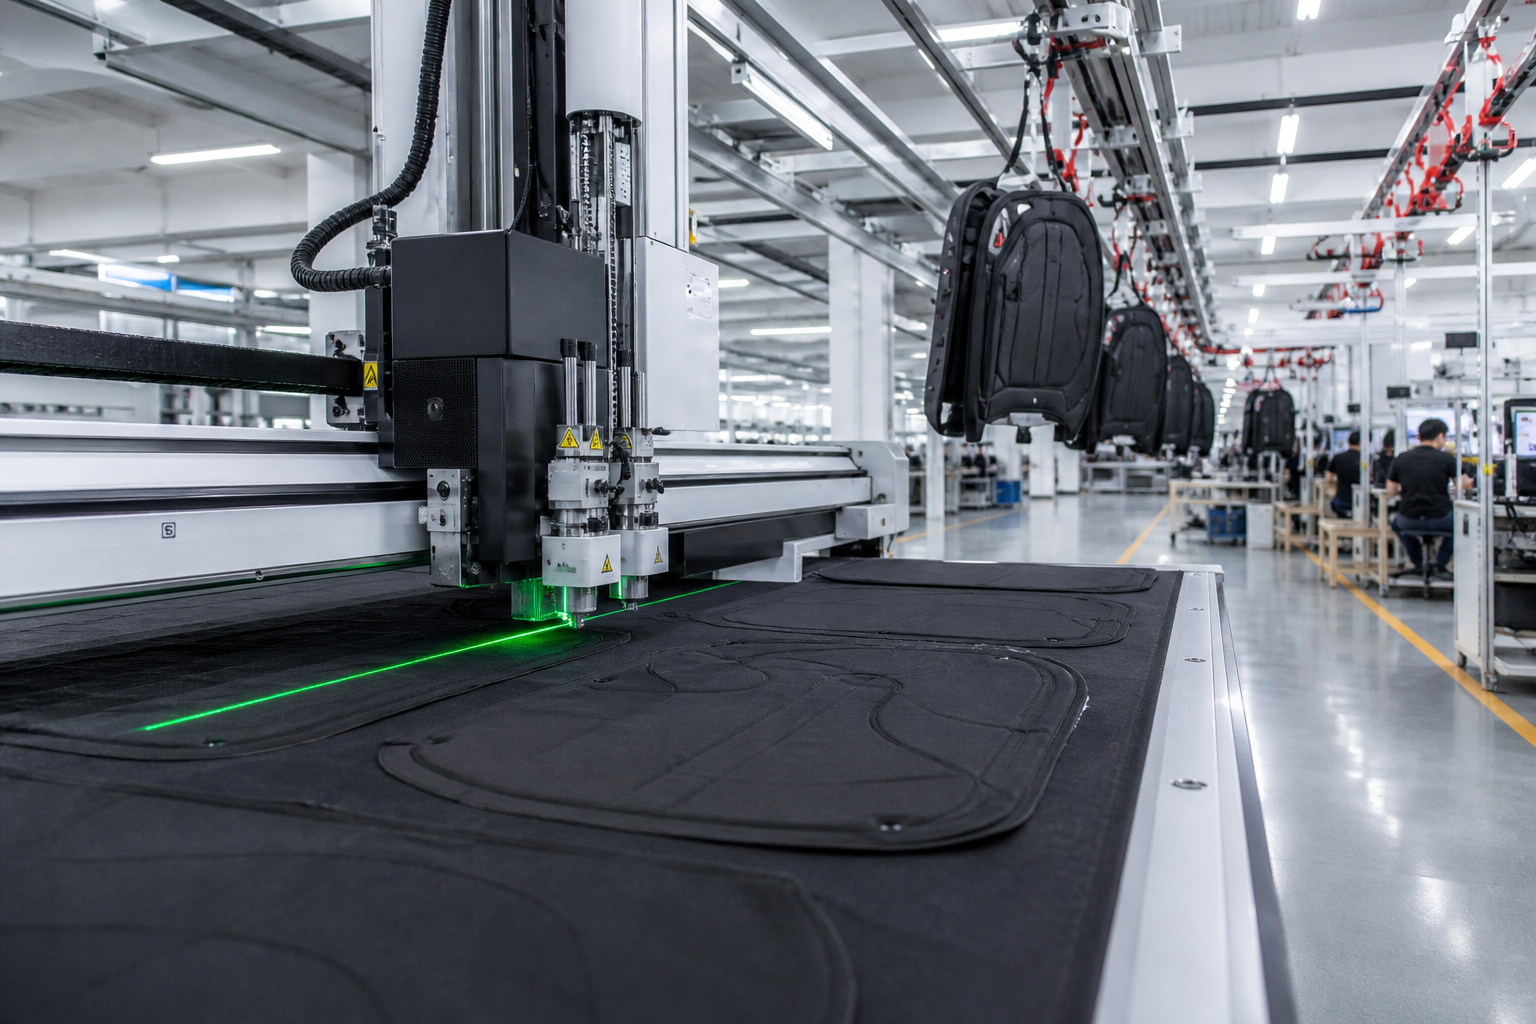
La nostra linea di taglio CNC prende un file di nesting generato dai dati del modello e taglia un intero marker in un’unica passata. Su uno zaino per laptop di media grandezza, con circa 60–90 pezzi modello, la linea automatizzata produce da 800 a 1.200 unità per turno, con una tolleranza dimensionale di circa ±1 mm sui bordi rettilinei e leggermente curvi.
Due vantaggi contano per gli acquirenti:
Utilizzo del tessuto. Un marker ben nidificato sulla linea automatizzata mantiene gli scarti intorno all’1–3%, rispetto al 5–8% tipico del taglio manuale dello stesso modello.
Coerenza. Ogni pannello in una produzione di 2.000 unità rientra nella tolleranza prevista, quindi la linea di cucitura non deve gestire variazioni nelle giunzioni.
Due limiti onesti. Il taglio automatizzato gestisce curve complesse meglio del taglio manuale, ma spreca tessuto su pezzi molto piccoli nidificati. Il nylon balistico rivestito da 1680D richiede una sostituzione della lama più frequente rispetto all’Oxford da 600D; noi la programmiamo ogni 300–400 marker. Inoltre, per una prova di 200 unità, il taglio manuale è spesso più rapido del tempo necessario per configurare il nesting.
Utilizziamo anche i dati di taglio come registro di qualità. Poiché il file di nesting contiene informazioni sul lotto, sulle dimensioni e sul rotolo, un pannello può essere risalito al rotolo e al marker di provenienza. Quando si verifica una deviazione cromatica in un’unità finita, tale tracciabilità richiede minuti anziché giorni e ci indica se il problema riguarda un singolo rotolo o l’intero lotto.
Convogliatore sospeso e controllo del lavoro in corso
Il convogliatore sospeso è la tecnologia più silenziosa nello stabilimento e quella che influenza maggiormente i tempi di consegna.
I singoli corpi zaino pendono da ganci numerati e si spostano automaticamente tra le stazioni di assemblaggio; ogni stazione richiama l’unità successiva di cui ha bisogno. Poiché il sistema tiene traccia delle unità in lavorazione, conosciamo lo stato di avanzamento di una produzione in qualsiasi momento della giornata, non solo alla fine del turno.
Ciò che cambia a livello operativo:
Il lavoro in corso rimane inferiore rispetto a un sistema a fasci e spinta, poiché ogni stazione preleva soltanto quanto è in grado di elaborare.
I difetti vengono individuati prima. Una cerniera non allineata sull’uncino 40 è visibile mentre l’operatore ricorda ancora l’unità, invece di emergere in fase di imballaggio.
Le produzioni miste diventano praticabili. Un acquirente può suddividere un ordine tra due dimensioni o due varianti cromatiche senza dover suddividere la produzione in due blocchi temporali distinti.
Su un ordine di 2.000 unità, il sistema a nastro trasportatore riduce tipicamente l’assemblaggio finale di 2–4 giorni rispetto a una linea manuale a spinta con lo stesso numero di addetti.
Il nastro trasportatore fornisce inoltre dati oggettivi per la pianificazione della capacità. La produzione giornaliera per linea deriva dal throughput degli uncini, non dal numero di operatori; è per questo che possiamo indicare la produzione per tipo di costruzione anziché basarci su una media per categoria. Se un acquirente chiede quanti zaini per laptop una linea produce al giorno, si aspetta una risposta basata sul sistema di tracciamento, non una stima.
Assemblaggio semiautomatico: macchine più mani
L'assemblaggio è il momento in cui l'automazione smette di essere la protagonista assoluta. L'inserimento delle cerniere su un pannello curvo, la cucitura a punto fisso delle fasce in tessuto in corrispondenza di un giunto tra due cinghie e la fissatura dei componenti metallici mediante rivetti richiedono ancora il giudizio umano per allineamento e tensione.
Il nostro approccio è semiautomatico. Le macchine eseguono le operazioni regolamentate, come i punti fissi programmabili e l'applicazione riscaldata delle cerniere, mentre gli operatori si occupano del posizionamento e delle decisioni relative alla qualità. Su uno zaino da lavoro da 25 L per laptop, circa il 65–75 percento del tempo totale di assemblaggio è impiegato dagli operatori.
Questo rapporto rappresenta un compromesso, non un fallimento. Automatizzare completamente l'inserimento di cerniere curve su articoli in tessuto comporterebbe costi strumentali superiori ai risparmi ottenuti sul costo del lavoro, date le nostre quantità d'ordine, e ridurrebbe la flessibilità necessaria per modificare la disposizione delle tasche tra diversi clienti. Un cliente che richieda una nuova geometria per una tasca dovrà prevedere che tale modifica rimanga un'operazione manuale nella prima produzione.
La prima domanda che la maggior parte degli acquirenti ci pone è quanto della linea sia automatizzata. La risposta è che il taglio è quasi completamente automatizzato, mentre l’assemblaggio lo è solo in parte; un fornitore che affermi il contrario probabilmente non ha misurato i minuti di operatore per unità.
I nuovi programmi trascorrono i primi giorni sotto una supervisione più attenta. I nostri responsabili di linea eseguono un controllo sul primo articolo per le prime 20 unità e un secondo controllo a quota 200. Una costruzione che esce dalle tolleranze ferma la linea per un nuovo briefing, anziché proseguire e correggere i difetti successivamente, poiché ordinare unità finite costa di più che fermare la linea per un’ora.
Dove l’ispezione umana supera quella delle macchine
Usa questo elenco come tua guida personale per l’audit quando visiti qualsiasi fabbrica di borse.
Rugosità della cucitura e tensione sul nylon rivestito: una mano scorre lungo la cucitura, perché le telecamere interpretano la trama come rumore.
Resistenza del giunto delle cinghie: una prova di trazione sul bar-tack rivela un punto saltato che una scansione visiva non rileva.
Scorrimento della cerniera negli angoli: l'operatore percepisce resistenza e impunti che appaiono fluidi in video.
Profondità della custodia per laptop: misurarla lungo la cucitura, non lungo il disegno, poiché l'elasticità del tessuto e il consumo di tessuto nella cucitura possono ridurre la profondità effettiva fino a 10 mm.
Tactile degli accessori: peso del cursore, tensione della molla del bottone e posizionamento dei rivetti sono controlli tattili.
Corrispondenza cromatica tra pannelli provenienti da rotoli diversi: l'occhio umano rileva il metamerismo che i sensori classificano come accettabile.
Controllo del peso: uno zaino finito da 20 L deve rientrare nella fascia dichiarata, e noi verifichiamo unità per unità, non per cartone.
L’ispezione automatizzata trova il suo ruolo nella fase di taglio degli strati e nelle misurazioni. Non sostituisce però la manualità esperta nel punto di assemblaggio delle giunzioni.
Adattare l’automazione alla fase che costituisce il collo di bottiglia.
L’automazione è vantaggiosa quando il volume è prevedibile e la geometria si ripete. Chiedere a ogni fornitore quale fase del loro impianto rappresenta il collo di bottiglia e se la loro automazione affronta proprio quella fase oppure un’altra. Una macchina che accelera una fase non vincolante non accorcia la data di spedizione.
Un test utile in qualsiasi fabbrica: chiedere quale percentuale del vostro ordine verrà tagliata da macchina, quanti pezzi tale macchina elabora per turno e quanti minuti di assemblaggio rimangono manuali. I fornitori dotati di un vero sistema rispondono con cifre entro un minuto. Quelli privi di un sistema descrivono invece i marchi delle attrezzature.
Inviare la vostra struttura costruttiva e il volume target a [email protected], oppure consultare le nostre capacità produttive su www.tianqinbag.com . Le prove campione richiedono 7–15 giorni lavorativi; vi indicheremo quali fasi del vostro specifico zaino per laptop saranno automatizzate e quali rimarranno manuali.
 Notizie in primo piano