EN


การทัวร์โรงงานของซัพพลายเออร์ส่วนใหญ่จะแสดงเพียงสามนาทีเดียวกันเสมอ: โต๊ะตัดผ้า สายการเย็บ และกองกล่องสำเร็จรูป แต่สิ่งที่การทัวร์มักไม่แสดงเลยคือจุดที่งานต้องรอ และการรอคอยนี่แหละที่กำหนดวันจัดส่งสินค้าของคุณ นี่คือกระบวนการจริงที่คำสั่งซื้อกระเป๋าเป้ใส่แล็ปท็อปเคลื่อนผ่านโรงงานของเราที่ฉวนโจว ซึ่งระบบอัตโนมัติคุ้มค่ากับการลงทุน และจุดตรวจสอบที่มนุษย์ยังทำงานได้ดีกว่าเครื่องจักร
การปล่อยคำสั่งซื้อและการจัดเตรียมวัตถุดิบ
ขั้นตอนเบื้องต้นเริ่มจากการประชุมปล่อยคำสั่งซื้อ ไม่ใช่จากตารางการตัดผ้า การตรวจสอบตัวอย่างที่ได้รับการอนุมัติ ฉบับปรับปรุงของเอกสารข้อมูลเทคนิค (tech pack) รายการวัตถุดิบ (BOM) และข้อกำหนดการบรรจุ จะดำเนินควบคู่กันไป หากพบความไม่สอดคล้องกัน คำสั่งซื้อจะถูกหยุดทันที
ที่เทียนฉิน การปล่อยคำสั่งซื้อรวมถึงการตรวจสอบวัตถุดิบภายในองค์กรเอง เช่น การนับจำนวนม้วนผ้าหุ้ม การวัดค่าเดนิเอร์ (denier) ความยาวและยี่ห้อของซิป การวัดความหนาแน่นของโฟม และการสุ่มตรวจสอบน้ำหนักของฮาร์ดแวร์ เราทำเช่นนี้เพราะข้อบกพร่องที่มีราคาแพงที่สุดคือส่วนประกอบที่ระบุผิด ซึ่งพบเมื่อผลิตถึงชิ้นที่ 800
ขั้นตอนการจัดเตรียมวัสดุ (Staging) แล้วส่งวัสดุไปยังสายการผลิตในรูปแบบของชุดอุปกรณ์ (kits) ชุดหนึ่งสำหรับกระเป๋าเป้ใส่แล็ปท็อปหนึ่งใบประกอบด้วยแผ่นผ้าที่ตัดเรียบร้อยแล้ว ผ้าบุภายใน โฟม สายรัด ซิป และอุปกรณ์เสริมต่าง ๆ ที่จำเป็นสำหรับกระเป๋าแต่ละใบ ซึ่งจัดแยกไว้ล่วงหน้าแล้ว การจัดชุดอุปกรณ์นี้อาจดูไม่น่าตื่นเต้น แต่ช่วยลดเวลาที่พนักงานต้องใช้ค้นหาวัสดุลงได้ ๑๕ ถึง ๒๐ เปอร์เซ็นต์ ซึ่งมิฉะนั้นจะกลายเป็นความล่าช้าที่มองไม่เห็นบนสายการผลิตแบบแมนนวล
ขั้นตอนการปล่อยงาน (Release) ยังคงกำหนดแผนการตรวจสอบให้แน่นอนด้วย เราตกลงกันล่วงหน้าเกี่ยวกับจุดตรวจสอบระหว่างกระบวนการผลิต ระดับ AQL และการที่ผู้ตรวจสอบจากฝ่ายผู้ซื้อซึ่งเป็นบุคคลภายนอกจะเข้ามาตรวจสอบระหว่างการผลิตหรือเฉพาะเมื่อการจัดส่งสินค้าครั้งสุดท้ายเท่านั้น การตกลงประเด็นเหล่านี้ในขั้นตอนการปล่อยงานจะช่วยหลีกเลี่ยงความขัดแย้งในภายหลัง ซึ่งอาจเกิดขึ้นเมื่อตารางงานของผู้ตรวจสอบไม่สอดคล้องกับวันที่การผลิตสิ้นสุดลง เช่น ในคำสั่งซื้อหนึ่ง ผู้ตรวจสอบสามารถมาตรวจสอบได้เฉพาะวันที่ ๑๔ ของการผลิตที่ใช้เวลาทั้งหมด ๒๐ วัน ดังนั้นเราจึงเก็บสินค้าออกจากระบบการผลิตไว้ ๖๐ เปอร์เซ็นต์ เพื่อทำการตรวจสอบก่อนจัดส่งแทนที่จะนับการเยี่ยมชมระหว่างกระบวนการผลิตซ้ำสองครั้ง
การตัดด้วยระบบอัตโนมัติในทางปฏิบัติ
การตัดเป็นขั้นตอนที่มีระบบอัตโนมัติมากที่สุดในโรงงานผลิตกระเป๋าร่วมสมัย และยังเป็นขั้นตอนที่วัดผลได้ง่ายที่สุด
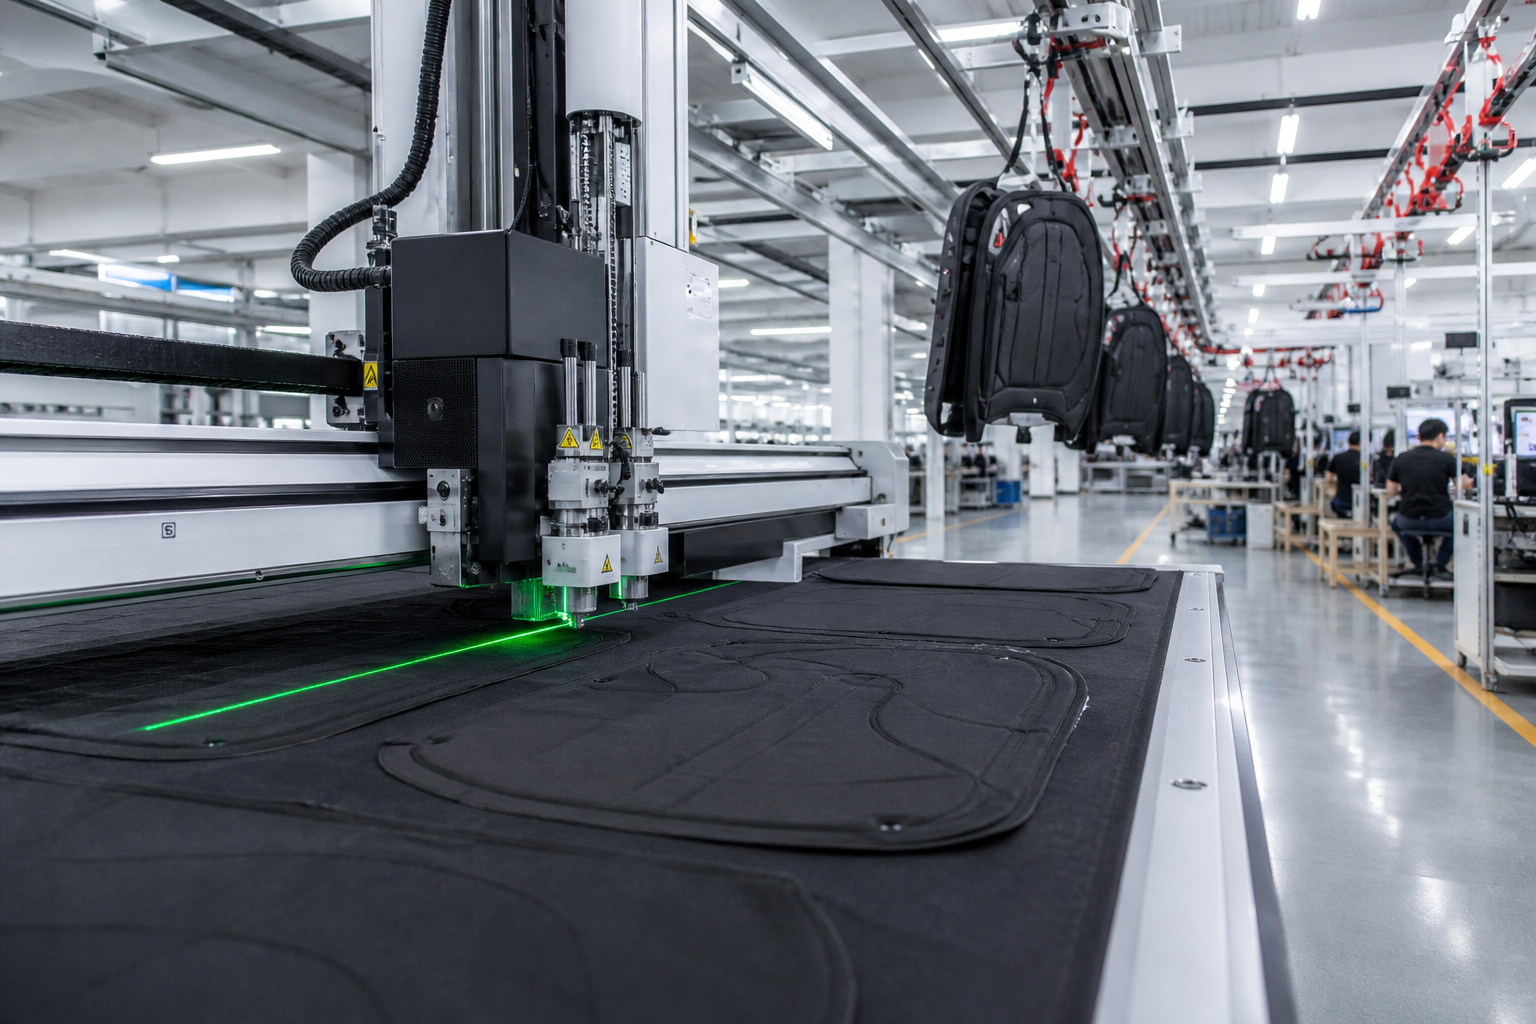
สายการตัดด้วยเครื่องซีเอ็นซีของเราใช้ไฟล์เนสติ้งที่สร้างขึ้นจากข้อมูลแพทเทิร์น เพื่อตัดมาร์เกอร์แบบเต็มหนึ่งชิ้นในครั้งเดียว สำหรับกระเป๋าเป้สะพายหลังขนาดกลางที่มีชิ้นส่วนแพทเทิร์นประมาณ 60 ถึง 90 ชิ้น สายการผลิตแบบอัตโนมัตินี้สามารถผลิตได้ 800 ถึง 1,200 หน่วยต่อกะ โดยความคลาดเคลื่อนของมิติอยู่ที่ประมาณ ±1 มิลลิเมตร สำหรับขอบตรงและขอบโค้งเบา
มีสองประเด็นที่ผู้ซื้อให้ความสำคัญ:
การใช้ผ้าให้คุ้มค่า: มาร์เกอร์ที่จัดเรียงอย่างเหมาะสมบนสายการผลิตแบบอัตโนมัติจะทำให้สูญเสียผ้าน้อยมาก คือประมาณ 1 ถึง 3 เปอร์เซ็นต์ เมื่อเทียบกับการตัดด้วยมือซึ่งมักสูญเสียผ้า 5 ถึง 8 เปอร์เซ็นต์ แม้จะใช้แพทเทิร์นเดียวกัน
ความสม่ำเสมอ: แผ่นแต่ละชิ้นในชุดผลิตจำนวน 2,000 หน่วย จะมีขนาดตรงตามความคลาดเคลื่อนที่กำหนดไว้ทั้งหมด ดังนั้นสายการเย็บจึงไม่ต้องเผชิญกับความแปรปรวนของชิ้นงานขณะประกอบเข้าด้วยกัน
ข้อจำกัดสองประการที่ควรทราบอย่างตรงไปตรงมา: การตัดแบบอัตโนมัติสามารถจัดการกับเส้นโค้งที่ซับซ้อนได้ดีกว่าการตัดด้วยมือ แต่จะสูญเสียผ้ามากขึ้นเมื่อตัดชิ้นส่วนเล็กมากที่จัดเรียงแน่น; ไนลอนบอลลิสติก 1680D ที่เคลือบผิวจำเป็นต้องเปลี่ยนใบมีดบ่อยกว่าไนลอนออกซ์ฟอร์ด 600D ซึ่งเราจัดตารางเปลี่ยนใบมีดทุก 300 ถึง 400 มาร์เกอร์; และสำหรับการผลิตทดลองจำนวน 200 หน่วย การตัดด้วยมือมักใช้เวลาน้อยกว่าระยะเวลาในการเตรียมระบบเพื่อจัดเรียงมาร์เกอร์
เราใช้ข้อมูลการตัดที่ได้มาเป็นบันทึกคุณภาพด้วย เนื่องจากไฟล์การจัดเรียงแผ่น (nesting file) บรรจุข้อมูลเกี่ยวกับชุดผลิต ขนาด และม้วนวัสดุ ทำให้สามารถย้อนกลับไปตรวจสอบแผ่นแต่ละแผ่นว่ามาจากม้วนใดและมาจากแบบวางแผ่น (marker) ใด เมื่อพบความผิดเพี้ยนของสีในหน่วยสินค้าสำเร็จรูป การย้อนกลับนี้ใช้เวลาเพียงไม่กี่นาที แทนที่จะใช้หลายวัน และยังช่วยระบุได้ว่าปัญหานั้นเกิดจากม้วนวัสดุเพียงม้วนเดียว หรือเกิดกับทั้งล็อต
ระบบสายพานแขวนและการควบคุมงานระหว่างดำเนินการ
ระบบสายพานแขวนเป็นเทคโนโลยีที่เงียบที่สุดในโรงงาน และเป็นเทคโนโลยีที่เปลี่ยนแปลงระยะเวลาการนำส่ง (lead time) มากที่สุด
ตัวกระเป๋าเป้แต่ละใบแขวนอยู่บนตะขอที่มีหมายเลขกำกับ และเคลื่อนที่โดยอัตโนมัติระหว่างสถานีประกอบต่าง ๆ โดยแต่ละสถานีจะเรียกหน่วยถัดไปที่ต้องการประมวลผล เมื่อระบบติดตามสถานะของหน่วยที่อยู่ระหว่างการผลิต เราจึงทราบสถานะของการผลิตในแต่ละช่วงเวลา แทนที่จะรู้เฉพาะเมื่อสิ้นสุดกะการทำงาน
สิ่งที่เปลี่ยนแปลงในการปฏิบัติงาน:
ปริมาณงานระหว่างดำเนินการ (WIP) ต่ำกว่าระบบแบบจัดเป็นมัดแล้วดัน (bundle-and-push) เพราะแต่ละสถานีจะดึงงานเข้ามาประมวลผลเฉพาะเท่าที่สามารถจัดการได้
ตรวจพบข้อบกพร่องได้เร็วกว่าเดิม ตัวซิปที่ไม่เรียงตัวกันอย่างถูกต้องบนตะขอหมายเลข 40 จะมองเห็นได้ชัดขณะที่พนักงานยังจำหน่วยงานนั้นได้ แทนที่จะปรากฏขึ้นในขั้นตอนการบรรจุ
การผลิตแบบผสมรุ่นทำได้จริงมากขึ้น ผู้ซื้อสามารถแบ่งคำสั่งซื้อออกเป็นสองขนาดหรือสองเฉดสีโดยไม่จำเป็นต้องแบ่งรอบการผลิตออกเป็นสองช่วงเวลาในปฏิทิน
สำหรับคำสั่งซื้อจำนวน 2,000 หน่วย ระบบสายพานลำเลียงมักลดระยะเวลาการประกอบขั้นสุดท้ายลง 2 ถึง 4 วัน เมื่อเทียบกับสายการผลิตแบบผลักด้วยมือที่ใช้จำนวนพนักงานเท่ากัน
สายพานลำเลียงยังให้ข้อมูลเชิงตัวเลขที่แท้จริงสำหรับการวางแผนกำลังการผลิต ปริมาณการผลิตต่อวันต่อสายการผลิตคำนวณจากอัตราการผ่านของตะขอ ไม่ใช่จากการนับจำนวนพนักงาน จึงทำให้เราสามารถเสนอปริมาณการผลิตต่อการประกอบแต่ละแบบได้ แทนที่จะใช้ค่าเฉลี่ยของหมวดหมู่หนึ่งๆ ผู้ซื้อที่ถามว่าสายการผลิตหนึ่งสายสามารถผลิตกระเป๋าเป้ใส่แล็ปท็อปได้กี่ใบต่อวัน ควรคาดหวังคำตอบที่อ้างอิงจากระบบติดตาม ไม่ใช่การประมาณค่า
การประกอบแบบกึ่งอัตโนมัติ: เครื่องจักรร่วมกับแรงงานมนุษย์
การประกอบคือจุดที่ระบบอัตโนมัติหยุดเป็นประเด็นหลัก ไม่ว่าจะเป็นการใส่ซิปบนแผ่นโค้ง การเย็บรัดสายรัดที่จุดต่อของสาย และการย้ำฮาร์ดแวร์ ยังคงต้องอาศัยการตัดสินใจของมนุษย์เพื่อให้แน่ใจว่ามีการจัดแนวและแรงตึงที่เหมาะสม
แนวทางของเราคือกึ่งอัตโนมัติ โดยเครื่องจักรทำหน้าที่ดำเนินการขั้นตอนที่ควบคุมได้ เช่น รูปแบบการเย็บรัดแบบโปรแกรมได้ และการติดตั้งซิปด้วยความร้อน ส่วนผู้ปฏิบัติงานจะทำหน้าที่วางชิ้นส่วนและตัดสินคุณภาพ สำหรับกระเป๋าเป้สะพายหลังสำหรับแล็ปท็อปขนาด 25 ลิตร ผู้ปฏิบัติงานใช้เวลาในการประกอบประมาณ 65 ถึง 75 เปอร์เซ็นต์ของเวลาทั้งหมด
สัดส่วนนี้เกิดจากการเลือกสมดุล ไม่ใช่ความล้มเหลว การทำให้การใส่ซิปบนชิ้นงานโค้งแบบเต็มรูปแบบเป็นอัตโนมัติจะมีต้นทุนด้านแม่พิมพ์สูงกว่าผลประหยัดจากแรงงานในระดับปริมาณการสั่งซื้อของเรา และยังลดความยืดหยุ่นในการเปลี่ยนแปลงรูปแบบช่องเก็บของระหว่างลูกค้าแต่ละราย ดังนั้น หากลูกค้าขอให้เปลี่ยนรูปทรงของช่องเก็บของ ลูกค้าควรเข้าใจว่าการเปลี่ยนแปลงนั้นจะยังคงดำเนินการด้วยมือในการผลิตครั้งแรก
คำถามแรกที่ผู้ซื้อส่วนใหญ่ถามเรามักเกี่ยวกับสัดส่วนของสายการผลิตที่ถูกทำให้เป็นอัตโนมัติ คำตอบคือ ขั้นตอนการตัดนั้นเกือบจะเป็นอัตโนมัติอย่างสมบูรณ์ ในขณะที่ขั้นตอนการประกอบยังไม่ได้เป็นอัตโนมัติมากนัก ผู้จัดจำหน่ายที่อ้างว่าตรงกันข้ามมักไม่ได้วัดเวลาที่พนักงานใช้ต่อหนึ่งหน่วยอย่างแท้จริง
โปรแกรมใหม่จะอยู่ภายใต้การดูแลอย่างใกล้ชิดในช่วงวันแรกของการผลิต หัวหน้าสายการผลิตของเราจะตรวจสอบตัวอย่างชิ้นแรกสำหรับหน่วยแรก 20 ชิ้น และตรวจสอบอีกครั้งที่หน่วยที่ 200 หากโครงสร้างใดเริ่มเบี่ยงเบนออกจากค่าความคลาดเคลื่อนที่ยอมรับได้ จะหยุดสายการผลิตทันทีเพื่อจัดการฝึกอบรมซ้ำ แทนที่จะปล่อยให้ดำเนินการต่อแล้วคัดแยกข้อบกพร่องทีหลัง เพราะการคัดแยกสินค้าที่ผลิตเสร็จแล้วนั้นใช้ต้นทุนสูงกว่าการหยุดสายการผลิตเป็นเวลาหนึ่งชั่วโมง
จุดที่การตรวจสอบโดยมนุษย์เหนือกว่าเครื่องจักร
ใช้รายการนี้เป็นแนวทางตรวจสอบของคุณเองเมื่อคุณไปเยี่ยมโรงงานผลิตกระเป๋าใดๆ ก็ตาม
รอยตะเข็บย่นและแรงตึงบนไนลอนเคลือบ: ใช้มือสัมผัสตามแนวตะเข็บ เพราะกล้องมองพื้นผิวเป็นสัญญาณรบกวน
ความแข็งแรงของจุดต่อสายรัด: การทดสอบดึงที่จุดบาร์แท็กจะเผยให้เห็นการข้ามเข็มที่ตาเปล่ามองไม่เห็น
การลากซิปผ่านมุม: ผู้ปฏิบัติงานรู้สึกถึงแรงต้านและแรงสะดุด ซึ่งดูเรียบเนียนเมื่อดูจากภาพวิดีโอ
ความลึกของปลอกแล็ปท็อป: วัดที่ตะเข็บ ไม่ใช่ที่ลายผ้า เนื่องจากการยืดตัวของผ้าและการหดตัวของตะเข็บอาจทำให้ความลึกที่ใช้งานได้ลดลงได้สูงสุด 10 มิลลิเมตร
สัมผัสของชิ้นส่วนโลหะ: น้ำหนักของตัวดึง แรงต้านของสปริงที่ใช้คลิกล็อก และการติดตั้งหมุดย้ำ ล้วนเป็นการตรวจสอบด้วยสัมผัส
การจับคู่สีระหว่างแผ่นผ้าที่ตัดจากม้วนต่างกัน: ตาของมนุษย์สามารถตรวจจับปรากฏการณ์เมทาเมอริซึมได้ แม้เซนเซอร์จะประเมินว่าผ่านเกณฑ์
การตรวจสอบน้ำหนัก: กระเป๋าความจุ 20 ลิตรสำเร็จรูปควรอยู่ภายในช่วงน้ำหนักที่ระบุไว้ และเราตรวจสอบทุกชิ้นแยกกัน ไม่ใช่ตรวจสอบแบบรวมต่อกระสอบ
การตรวจสอบอัตโนมัติมีบทบาทสำคัญในการตัดชั้นผ้าและการวัดขนาด แต่ไม่สามารถแทนการตรวจสอบด้วยมือที่ผ่านการฝึกอบรมในขั้นตอนการประกอบต่อเชื่อม
เลือกใช้ระบบอัตโนมัติให้สอดคล้องกับขั้นตอนที่เป็นข้อจำกัดหลักของคุณ
ระบบอัตโนมัติให้ผลตอบแทนที่คุ้มค่าเมื่อมีปริมาณการผลิตที่คาดการณ์ได้แน่นอน และรูปทรงเรขาคณิตมีความซ้ำซาก ขอให้สอบถามผู้จัดจำหน่ายทุกรายว่า ขั้นตอนใดในโรงงานของพวกเขาเป็นจุดคับขวด และระบบอัตโนมัติที่พวกเขาใช้นั้นแก้ไขจุดคับขวดนั้นหรือไม่ หากเครื่องจักรเร่งความเร็วขั้นตอนที่ไม่ใช่จุดคับขวด ก็จะไม่ทำให้วันจัดส่งสินค้าของคุณเร็วขึ้น
การทดสอบที่มีประโยชน์ในโรงงานใด ๆ: ถามว่าสัดส่วนของคำสั่งซื้อของคุณที่จะถูกตัดด้วยเครื่องจักรคิดเป็นกี่เปอร์เซ็นต์ เครื่องจักรนั้นสามารถประมวลผลชิ้นงานได้กี่ชิ้นต่อกะ และยังคงมีขั้นตอนการประกอบด้วยมืออยู่กี่นาที ผู้จัดจำหน่ายที่มีระบบจริงจะตอบเป็นตัวเลขภายในหนึ่งนาที ขณะที่ผู้จัดจำหน่ายที่ไม่มีระบบนั้นจะกล่าวถึงยี่ห้อของอุปกรณ์แทน
ส่งแบบแปลนและปริมาณการผลิตเป้าหมายของคุณไปยัง [email protected] หรือดูศักยภาพการผลิตของโรงงานเราได้ที่ www.tianqinbag.com การผลิตตัวอย่างใช้เวลา 7–15 วันทำการ และเราจะแจ้งให้คุณทราบว่าขั้นตอนใดของกระเป๋าเป้ใส่แล็ปท็อปเฉพาะของคุณจะดำเนินการโดยระบบอัตโนมัติ และขั้นตอนใดจะยังคงดำเนินการด้วยมือ
 ข่าวร้อนแรง