EN


רוב הסיורים אצל ספקים מציגים את אותם שלושת הדקות: שולחן חיתוך, קו תפירה וערימה של קופסאות מוגמרות. מה שסיור כמעט ולא מציג הוא איפה העבודה מחכה, וההמתנה היא מה שקובע את תאריך המשלוח שלך. הנה איך הזמנה של תיק גב למחשב נייד ממש עוברת במפעל שלנו בקואנצ'ו, שם האוטומציה מוצאת את ערכה, ונקודות הבדיקה שבהן אדם עדיין מצליח יותר מהמכונה.
שחרור ההזמנה והצמדת החומרים
התהליך המונפז מתחיל בישיבת שחרור, לא בתוכנית חיתוך. הדגם שאושר, הגרסה של תיק הטכנולוגיה, רשימת החומרים ותיאור אריזת המוצר נבדקים זה מול זה. כל אי התאמה עוצרת את השחרור.
בתיאנצ'ין, השחרור כולל אימות פנימי של החומרים: ספירת רולות בד הקליפה ומדידת הצפיפות שלה, מדידת אורך הסיפון ובודקת את המותג שלו, מדידת צפיפות הצלולוזה ומדגם משקלי של הרכיבים המטאלים. אנו עושים זאת משום שהפגם היקר ביותר הוא רכיב עם مواصفות שגויות שנמצא באחד מאלף יחידות.
ההכנה מובילה אחר כך את החומר לקו בייצור בקיטים. קיט לאגירת מחשב נייד כולל את הפאנלים המוגזרים, חלקי הריפוד, הצלולוזה, השדרות, השרשראות והחלקים המתכתיים ליחידה זו, מסודרים מראש. הכנת הקיטים היא תהליך שאינו מושך תשומת לב, והוא מפחית 15–20 אחוז מהזמן שעובדים מבזבזים בחיפוש ידני של חומרים, זמן שמניב עיכובים בלתי נראים בקו ידני.
השחרור מגדיר גם את תוכנית הבדיקה. אנו מסכימים על נקודת הבדיקה לאורך הקו, על רמת AQL ועל השאלה האם בודק צד ג' של הקונה יגיע לבדיקת הייצור או רק לבדיקת המשלוח הסופי. קביעת הדברים בשלב השחרור מונעת סתירות מאוחרות, כאשר לבודק עלול להיות אי התאמה בין לוח הזמנים שלו לבין היום שבו מסתיים הייצור. בהזמנה אחת, הבודק יכול היה להגיע רק ביום ה-14 מתוך 20 ימי ייצור, ולכן עצרנו 60 אחוז מהפלט לצורך בדיקת משלוח מוקדמת במקום לספור את ביקור הבדיקה לאורך הקו פעמיים.
גיזר אוטומטי בפועל
הגיזר הוא השלב האוטומטי ביותר במפעל מודרני לתיקים, וגם השלב הקל ביותר למדידה.
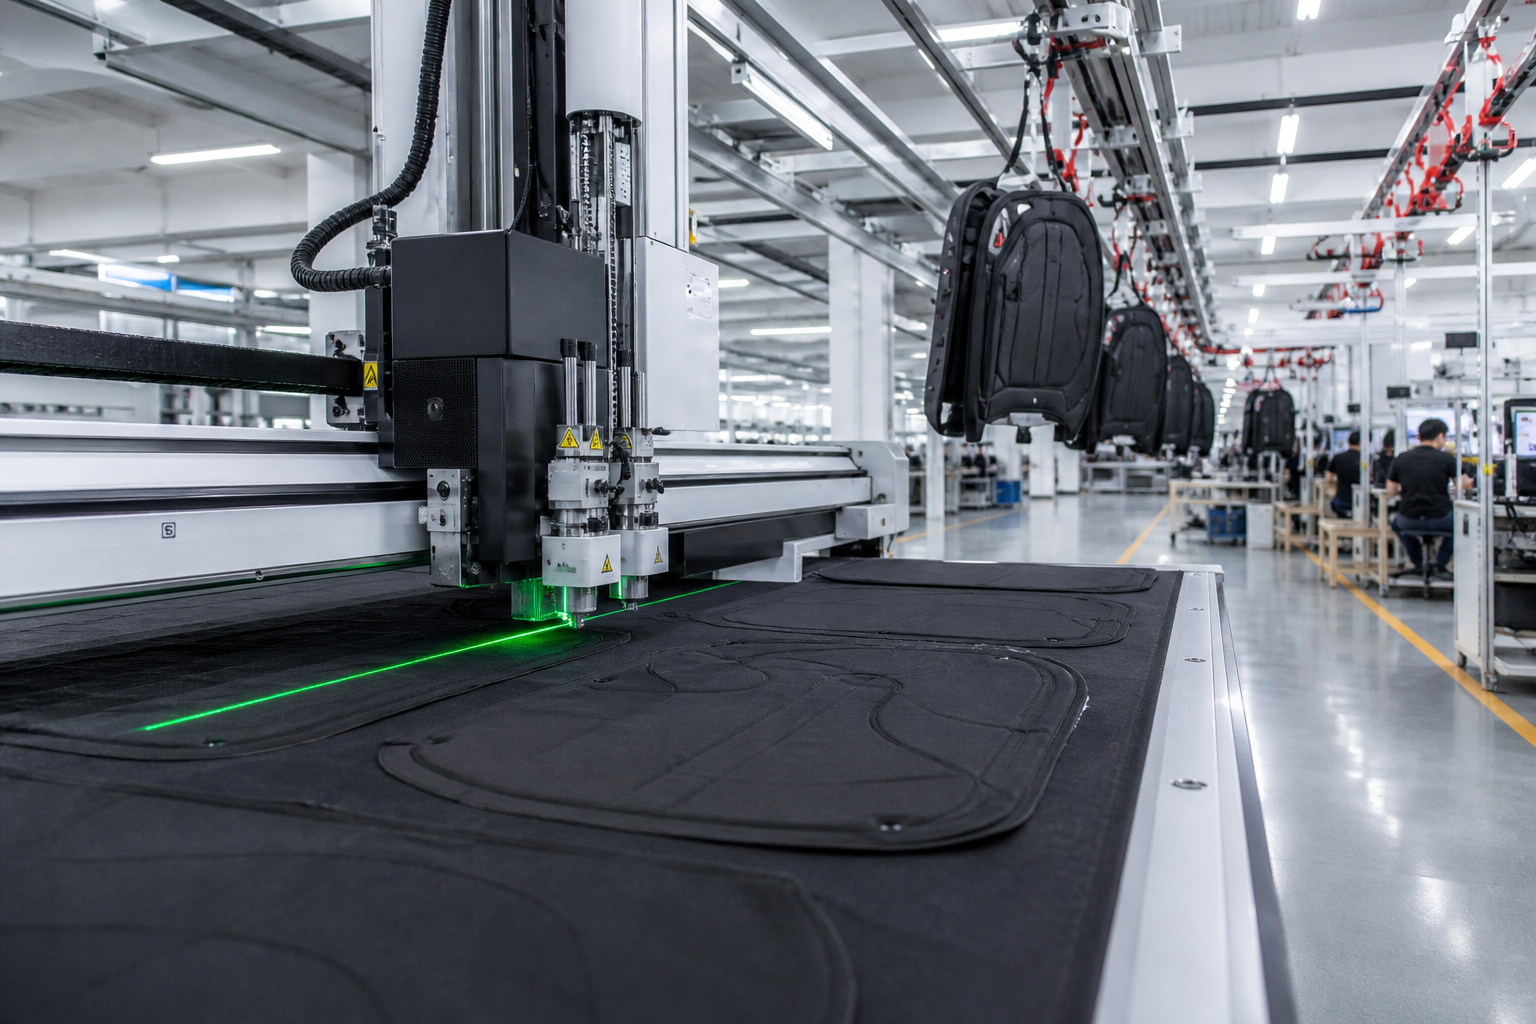
קו החיתוך שלנו המופעל באמצעות מכונת CNC מקבל קובץ ניסות שנוצר מנתוני תבניות וחותך סימן מלא במעבר אחד. עבור תיק גב למחשב נייד בגודל בינוני, הכולל כ-60–90 חלקים של תבנית, הקו האוטומטי מייצר 800–1,200 יחידות למשמרת, עם סובלנות ממדית של כ-1 מ״מ פלוס או מינוס בקצוות ישרים ובקצוות מעוגלים בעדינות.
שני היבטים מהותיים חשובים לקונים:
ניצול בד. סימן מניסות טוב על הקו האוטומטי משאיר שיעור בד לא مستعمل של 1–3 אחוזים, לעומת 5–8 אחוזים שמהווים את הנורמה בחיתוך ידני של אותה תבנית.
עקביות. כל פאנל בריצה של 2,000 יחידות תואם את הסובלנות, ולכן קו התפירה אינו מתמודד עם חוסר עקביות בעת החיבור.
שתי מגבלות אמיתיות. חיתוך אוטומטי מטפל בקשתות מורכבות טוב יותר מחיתוך ידני, אך הוא מבזבז בד בחלקים קטנים מאוד של ניסות. ניילון בליסטי מצופה 1680D דורש החלפת להב תדרנית יותר מאשר אוקספורד 600D, ואנו מתכננים זאת כל 300–400 סימנים. כמו כן, לריצה ניסיונית של 200 יחידות, חיתוך ידני לעתים קרובות מהיר יותר מאשר זמן ההכנה לניסות.
אנו משתמשים גם בנתוני החיתוך כרשומה לאיכות. מכיוון שקובץ הניצוץ כולל מידע על הסדרה, הגודל והגליל, ניתן לעקוב אחר לוח מסוים חזרה לגליל ולניצוץ שממנו הגיע. כאשר מופיע סטייה בצבע ביחידה גמורה, הבדיקה הזו נמשכת דקות במקום ימים, והיא מגלה לנו האם הבעיה נובעת מגליל אחד או מהכול.
המערכת התלויה להובלה ובקרת העבודה בתהליך
המערכת התלויה להובלה היא הטכנולוגיה השקטה ביותר במפעל והטכניקה המשפיעה ביותר על זמן ההובלה.
גופי התיקים האישיים תלויים מספורים ומוזילים אוטומטית בין תחנות ההרכבה, כאשר כל תחנה קוראת ליחידה הבאה שהיא זקוקה לה. מכיוון שהמערכת עוקבת אחר היחידות בתהליך, אנו יודעים את מצב הריצה בכל שעה, ולא רק בסוף המשמרת.
מה זה משנה תפעולי:
העבודה בתהליך נשארת נמוכה יותר מאשר במערכת של חבילה ודחיפה, מכיוון שתחנה אחת מושכת רק את הכמות שהיא יכולה לעבד.
הפגמים נמצאים מוקדם יותר. רוכסן שלא יושב כראוי על קרסול 40 נראה לעין בזמן שהמפעיל עדיין זוכר את היחידה, במקום להתגלה בשלב האריזה.
רצפים עם דגמים מעורבים הופכים למשתמעים. קונה יכול לחלק הזמנה לשני גדלים או לשני צבעים בלי לחלק את הרצף לשני בלוקי לוח שנה.
בהזמנה של 2,000 יחידות, מערכת הרצועה מקצרת בדרך כלל את שלב ההרכבה הסופי ב-2–4 ימים בהשוואה לקו ידני עם אותו מספר עובדים.
הרצועה מספקת לנו גם נתונים ממשיים לתכנון קיבולת. התפוקה היומית של כל קו נקבעת לפי קצב העברת היחידות דרך הקרסולים, ולא לפי מספר המפעילים — ולכן אנו יכולים לספק תשובות מדויקות לגבי תפוקה לכל סוג בנייה בנפרד, ולא רק ממוצע קטגוריאלי. כאשר קונה שואל כמה תיקי מחשב נייד קו מסוים מייצר ביום, הוא צריך לקבל תשובה המתייחסת למערכת המעקב, ולא הערכה.
הרכבה חצי אוטומטית: מכונות ועוד ידיים
הרכבה היא הרגע שבו האוטומציה מפסיקה להיות הסיפור המרכזי. הכנסה של ריתום ללוח עקום, תפר צמוד של סרטים בנקודת חיבור של רצועה, ותפירת נייריות מתכת עדיין דורשות שיפוט אנושי למיקום ולמתח.
הגישה שלנו היא חצי אוטומטית. מכונות מבצעות את הפעולות המנוהלות, כגון תבניות תפר צמוד מתוכנתות והכנסת ריתום מחוממת, ואילו המפעילים מבצעים את ההצבה והחלטות האיכות. עבור תיק גב לעסקים בגודל 25 ליטר, כ־65 עד 75 אחוז מדקות ההרכבה הן זמן של מפעילים.
היחס הזה הוא פשרה, לא כשל. אוטומציה מלאה של הכנסת ריתום עקומה במוצרים רכים יקרה יותר בהשקעה בכלי עבודה מאשר מה שהיא חוסכת בשכר עבודה בגודל ההזמנות שלנו, והיא מפחיתה את הגמישות לשינוי סידור הכיסים בין קונים. קונה שדורש גאומטריה חדשה של כיס צריך לצפות שהשינוי הזה ישאר פעולה ידנית בריצה הראשונה.
השאלה הראשונה שרוב הקונים שואלים אותנו היא כמה מהקו אוטומטי. התשובה היא שחתך הוא כמעט לחלוטין אוטומטי, ואילו הרכבה אינה אוטומטית ברוב המקרים, וספק שטוען אחרת כנראה לא מדד את הדקות של האופרטור ליחידה.
תוכניות חדשות עוברות את ימיהן הראשונים תחת פיקוח קפדני יותר. מנהלי הקו שלנו מבצעים בדיקת פריט ראשון על 20 היחידות הראשונות, ובדיקה שנייה לאחר 200 יחידות. אם הבנייה סוטה מחוץ לסף הסובלנות, הקו עוצר כדי לערוך הסבר מחדש, במקום להמשיך ולמיין את החסרונות בשלב מאוחר יותר, משום שמיון יחידות גלויות יקר יותר מאשר עצירת הקו לשעה אחת.
היכן שבידוק אנושי עדיף על בדיקת מכונות
השתמשו ברשימה זו כמדריך ביקורת אישי כשאתם מבקרים במפעל תיקים כלשהו.
התעקלות של השפה והמתח על ניילון מצופה: יד מחליקה לאורך השפה, משום שמכונות צילום מפרשות טקסטורה כרעש.
חוזק חיבור ремנים: בדיקת משיכה בנקודת התפירה המלבנית חושפת תרומה דלופה שהזיהוי הויזואלי מפספס.
החלקה של הסנקר מסביב לפינות: הפעיל חש במתיחות ובלכידה שנדמה חלקה בסרטון.
עומק כיס למחשב נייד: יש למדוד אותו לאורך התפר, לא לאורך הדפוס, מאחר שהמתיחה והתפירה עלולים להפחית את העומק השימושי עד 10 מ״מ.
느יגת החומר: משקל המושך, מתיחות קפיץ הסנפר ותפירת הסנירים הם בדיקות חישתיות.
התאמת הצבעים בין פאנלים שנטוו מגלילים שונים של בד: עין האדם מזהה מטמריזם שחיישנים מדרגים כ"עובר".
בדיקת המשקל: תיק בגודל 20 ליטר סופי חייב להיות בתוך הטווח המצוין, ואנו מאשרים זאת לכל יחידה בנפרד, לא לכל קרтон.
הבדיקה האוטומטית זוכה למיקומה בשלב החיתוך ובשלב המדידה. היא אינה מחליפה יד מיומנת בשלב החיבור באסמבלי.
התאם את האוטומציה לשלב שמגביל אותך.
אוטומציה משתלמת כאשר הנפח צפוי מראש והגאומטריה חוזרת על עצמה. שאל כל ספק באיזה שלב במפעל שלו הוא מהווה צוואר בקבוק, והאם האוטומציה שלו פועלת בשלב זה או בשלב אחר. מכונה שמאיצה שלב שאינו צוואר בקבוק אינה מקצרת את תאריך המסירה שלך.
מבחן שימושי בכל מפעל: שאל את האחוז של ההזמנה שלך שיעובד במכונה, כמה יחידות עיבוד בודדות עשויה לעבד המכונה בשעה אחת, וכמה דקות איסוף נותרו ידניות. ספקים בעלי מערכת אמיתית יתנו לך תשובות מספריות תוך דקה. ספקים ללא מערכת כזו יתארו במקום זאת מותגים של ציוד.
שלחו את פרטי הבנייה והנפח המבוקש שלכם לכתובת [email protected], או ראו את יכולת המפעל שלנו ב www.tianqinbag.com . דגימות מיוצרות תוך 7–15 ימי עסקים, ונדע לכם באילו שלבים של התיק למחשב נייד הספציפי שלכם יבוצע עיבוד אוטומטי ובאילו שלבים יישאר עיבוד ידני.
 חדשות חמות