EN


अधिकांश आपूर्तिकर्ता टूर एक ही तीन मिनट का प्रदर्शन करते हैं: एक कटिंग टेबल, एक सीविंग लाइन, और तैयार कार्टनों का एक ढेर। लेकिन एक टूर जो शायद ही कभी दिखाता है, वह है कि काम कहाँ प्रतीक्षा कर रहा है — और प्रतीक्षा ही वह है जो आपकी शिपिंग तिथि निर्धारित करती है। यहाँ एक लैपटॉप बैकपैक के ऑर्डर को हमारे क़ुआंज़्हौ संयंत्र में वास्तव में कैसे संचालित किया जाता है, जहाँ स्वचालन अपनी लागत को सही ठहराता है, और जहाँ निरीक्षण बिंदुओं पर एक व्यक्ति अभी भी किसी मशीन से श्रेष्ठ होता है।
ऑर्डर जारी करना और सामग्री का प्रावस्थाकरण
बल्क उत्पादन एक कटिंग अनुसूची से नहीं, बल्कि एक जारी करने की बैठक से शुरू होता है। अनुमोदित नमूना, तकनीकी पैक का संशोधन, सामग्री की सूची, और पैकिंग विनिर्देश की एक-दूसरे के साथ तुलना की जाती है। कोई भी असंगति जारी करने को रोक देती है।
तियानक़िन में, जारी करने के दौरान आंतरिक सामग्री सत्यापन भी शामिल होता है: शेल कपड़े के रोल की गिनती और डेनियर, ज़िपर की लंबाई और ब्रांड की जाँच, फोम के घनत्व का मापन, और हार्डवेयर के वजन का प्रतिदर्शन। हम यह इसलिए करते हैं क्योंकि सबसे महंगी त्रुटि वह है जो यूनिट ८०० पर पाई जाती है और जिसमें गलत विनिर्देशित घटक शामिल होता है।
स्टेजिंग के बाद सामग्री को किट्स में लाइन पर ले जाया जाता है। एक लैपटॉप बैकपैक के लिए एक किट में कट किए गए पैनल, लाइनिंग के टुकड़े, फोम, वेबिंग, ज़िपर्स और उस यूनिट के लिए हार्डवेयर शामिल होते हैं, जो पहले से ही छाँटे जा चुके होते हैं। किटिंग एक आकर्षक प्रक्रिया नहीं है, और यह ऑपरेटर के खोज के समय को १५ से २० प्रतिशत तक कम कर देती है, जो अन्यथा एक हाथ से चलाए जाने वाली लाइन पर अदृश्य देरी के रूप में दिखाई देता है।
रिलीज़ के साथ निरीक्षण योजना भी तय कर ली जाती है। हम लाइन के भीतर जाँच बिंदु, AQL स्तर और यह तय करते हैं कि खरीदार का तृतीय-पक्ष निरीक्षक उत्पादन चलाने के दौरान उपस्थित होगा या केवल अंतिम शिपमेंट के समय। इसे रिलीज़ के समय तय कर लेने से बाद में कोई टकराव नहीं होता, जब निरीक्षक का कैलेंडर उत्पादन समाप्ति के दिन से मेल नहीं खाता हो सकता। एक ऑर्डर में, निरीक्षक केवल २०-दिवसीय उत्पादन चक्र के १४वें दिन आ सकता था, इसलिए हमने शिपमेंट से पहले की जाँच के लिए उत्पादन का ६० प्रतिशत हिस्सा रोक लिया, बजाय लाइन के भीतर निरीक्षण की दो बार गिनती करने के।
व्यवहार में स्वचालित कटिंग
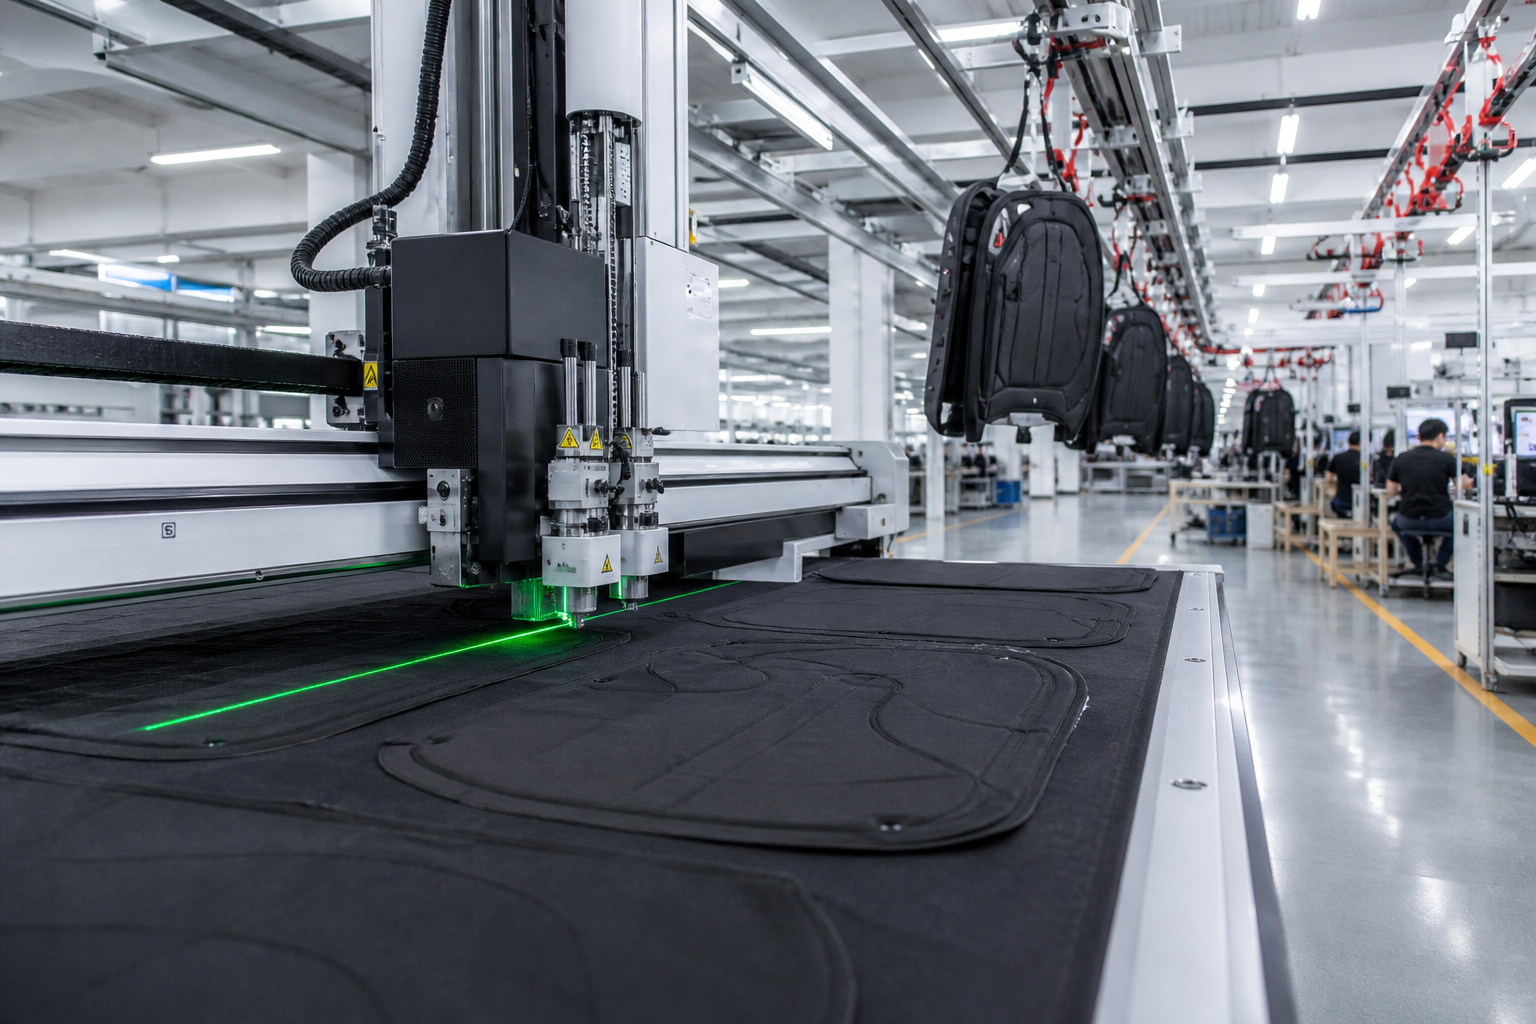
कटिंग आधुनिक बैग फैक्ट्री में सबसे अधिक स्वचालित चरण है और इसे मापना सबसे आसान है।
हमारी सीएनसी कटिंग लाइन पैटर्न डेटा से उत्पन्न एक नेस्टिंग फ़ाइल लेती है और एक ही पास में पूरा मार्कर काट देती है। एक मध्यम आकार के लैपटॉप बैकपैक पर, जिसमें लगभग ६० से ९० पैटर्न टुकड़े होते हैं, स्वचालित लाइन प्रति शिफ्ट ८०० से १,२०० इकाइयाँ चलाती है, जबकि सीधे और हल्के वक्र किनारों पर आकार की सहिष्णुता लगभग ±१ मिमी होती है।
खरीदारों के लिए दो लाभ महत्वपूर्ण हैं:
कपड़े का उपयोग। स्वचालित लाइन पर अच्छी तरह से नेस्ट किया गया मार्कर कपड़े के अपव्यय को लगभग १ से ३ प्रतिशत तक सीमित रखता है, जबकि उसी पैटर्न की हाथ से कटाई में यह सामान्यतः ५ से ८ प्रतिशत होता है।
स्थिरता। २,००० इकाइयों के एक बैच में प्रत्येक पैनल सहिष्णुता के भीतर मेल खाता है, इसलिए सिलाई लाइन को जोड़ के स्थान पर भिन्नता के साथ संघर्ष करने की आवश्यकता नहीं होती है।
दो ईमानदार सीमाएँ। स्वचालित कटिंग हाथ से कटाई की तुलना में जटिल वक्रों को बेहतर तरीके से संभालती है, लेकिन यह बहुत छोटे नेस्टेड टुकड़ों पर कपड़े का अपव्यय करती है। लेपित १६८०डी बैलिस्टिक नायलॉन के लिए ब्लेड परिवर्तन का चक्र ६००डी ऑक्सफोर्ड की तुलना में अधिक तीव्र होता है, जिसे हम प्रत्येक ३०० से ४०० मार्कर के बाद निर्धारित करते हैं। और २०० इकाइयों के परीक्षण बैच के लिए, हाथ से कटाई अक्सर नेस्ट सेटअप के समय की तुलना में तेज़ होती है।
हम गुणवत्ता रिकॉर्ड के रूप में कटिंग डेटा का भी उपयोग करते हैं। चूँकि नेस्टिंग फ़ाइल में बैच, आकार और रोल की जानकारी होती है, एक पैनल को उस रोल और मार्कर तक ट्रेस किया जा सकता है, जिससे वह आया है। जब किसी पूर्ण इकाई में रंग का विचलन दिखाई देता है, तो यह ट्रेस कुछ मिनटों में हो जाता है, न कि दिनों में, और यह हमें बताता है कि समस्या एक रोल की है या पूरे लॉट की।
लटकता हुआ कन्वेयर और कार्य-प्रगति नियंत्रण
लटकता हुआ कन्वेयर संयंत्र में सबसे शामिल तकनीक है और जो लीड टाइम को सबसे अधिक बदलता है।
व्यक्तिगत बैकपैक शरीर संख्या युक्त हुक से लटके रहते हैं और स्वचालित रूप से असेंबली स्टेशनों के बीच चलते हैं, जहाँ प्रत्येक स्टेशन अगली इकाई को आवश्यकता के अनुसार बुलाता है। चूँकि यह प्रणाली प्रक्रिया में इकाइयों का ट्रैक रखती है, हम किसी भी समय चल रहे ऑर्डर की स्थिति जान सकते हैं, न कि केवल शिफ्ट के अंत में।
इसका संचालन संबंधी प्रभाव क्या है:
कार्य-प्रगति बंडल-एंड-पुश प्रणाली की तुलना में कम रहती है, क्योंकि कोई भी स्टेशन केवल उतना ही खींचता है जितना वह संसाधित कर सकता है।
दोष जल्दी पकड़े जाते हैं। जब ऑपरेटर को अभी भी यूनिट की याद होती है, तो हुक ४० पर गलत संरेखित ज़िपर दिखाई देता है, न कि पैकिंग के समय।
मिश्रित-मॉडल रन व्यावहारिक हो जाते हैं। एक खरीदार एक ही ऑर्डर को दो आकारों या दो रंग-विन्यासों में बिना रन को दो कैलेंडर ब्लॉक्स में विभाजित किए विभाजित कर सकता है।
२,००० यूनिट के ऑर्डर पर, कन्वेयर प्रणाली आमतौर पर समान कर्मचारी दल के साथ मैनुअल पुश लाइन की तुलना में अंतिम असेंबली को २ से ४ दिन तक संकुचित कर देती है।
कन्वेयर हमें क्षमता योजना के लिए वास्तविक संख्याएँ भी प्रदान करता है। प्रति लाइन दैनिक उत्पादन हुक के माध्यम से प्रवाह से आता है, न कि ऑपरेटरों की संख्या से, इसलिए हम निर्माण के आधार पर उत्पादन का उद्धरण दे सकते हैं, न कि श्रेणी के औसत पर। एक खरीदार जो पूछता है कि एक लाइन प्रति दिन कितने लैपटॉप बैकपैक बनाती है, उसे ट्रैकिंग प्रणाली का हवाला देने वाला उत्तर प्राप्त करना चाहिए, न कि अनुमानित उत्तर।
अर्ध-स्वचालित असेंबली: मशीनें और मानव हाथ
असेंबली वह स्थान है जहाँ स्वचालन मुख्य कहानी होने के बजाय रुक जाता है। एक वक्रित पैनल पर ज़िपर सम्मिलित करना, एक स्ट्रैप जंक्शन पर वेबिंग बार-टैकिंग करना और हार्डवेयर रिवेटिंग करना—ये सभी कार्य अभी भी संरेखण और तनाव के लिए मानव निर्णय पर निर्भर करते हैं।
हमारी दृष्टिकोण अर्ध-स्वचालित है। मशीनें नियमित कार्यों—जैसे कि कार्यक्रमित बार-टैक पैटर्न और गर्म की गई ज़िपर सेटिंग—को करती हैं, जबकि ऑपरेटर स्थापना और गुणवत्ता संबंधी निर्णय लेते हैं। एक २५एल व्यावसायिक लैपटॉप बैकपैक पर, असेंबली के कुल मिनटों में लगभग ६५ से ७५ प्रतिशत समय ऑपरेटर का होता है।
यह अनुपात एक सौदेबाज़ी है, असफलता नहीं। माल के मुलायम टुकड़ों पर वक्रित ज़िपर सम्मिलित करने का पूर्ण स्वचालन हमारे ऑर्डर आकारों के लिए उपकरणों पर इतना अधिक खर्च करता है कि श्रम लागत में बचत से अधिक हो जाता है, और यह खरीदारों के बीच पॉकेट लेआउट बदलने की लचीलापन को कम कर देता है। कोई खरीदार जो नए पॉकेट के आकार के लिए कहता है, उसे यह अपेक्षा करनी चाहिए कि पहली चालान में यह परिवर्तन एक हाथ से किया जाने वाला कार्य बना रहेगा।
ज्यादातर खरीदार हमसे पहला सवाल यह पूछते हैं कि लाइन का कितना हिस्सा स्वचालित है। जवाब यह है कि कटिंग लगभग पूरी तरह से स्वचालित है, जबकि असेंबली मुख्य रूप से गैर-स्वचालित है; और कोई आपूर्तिकर्ता जो इसके विपरीत दावा करता है, शायद प्रति यूनिट ऑपरेटर के मिनट को नहीं मापा है।
नए कार्यक्रमों के पहले दिन उनकी अधिक निकटता से निगरानी की जाती है। हमारे लाइन नेता पहले २० यूनिट्स पर प्रथम-आर्टिकल जाँच करते हैं और २०० पर दूसरी जाँच करते हैं। कोई निर्माण जो सहिष्णुता सीमा से बाहर विचलित हो जाता है, उसे बाद में दोषों को छाँटने के बजाय फिर से समझाने के लिए लाइन को रोक दिया जाता है, क्योंकि पूर्ण यूनिट्स को छाँटना एक घंटे के लिए लाइन रोकने की तुलना में अधिक महंगा होता है।
जहाँ मानव निरीक्षण मशीनों से बेहतर होता है
जब भी आप किसी भी बैग फैक्टरी का दौरा करें, इस सूची का उपयोग अपने स्वयं के ऑडिट मार्गदर्शिका के रूप में करें।
कोटेड नायलॉन पर सीम पकरिंग और तनाव: एक हाथ सीम के ऊपर से फिसलता है, क्योंकि कैमरे बनावट को शोर के रूप में पढ़ते हैं।
स्ट्रैप जंक्शन की शक्ति: बार-टैक पर एक खींच परीक्षण एक छूटी हुई सिलाई को उजागर करता है जिसे दृश्य जाँच नहीं देख पाती है।
ज़िपर कोनों के चारों ओर चिकनी गति से फिसलता है: ऑपरेटर को खिंचाव और अटकाव का एहसास होता है, जो वीडियो में चिकना दिखाई देता है।
लैपटॉप स्लीव की गहराई: इसे पैटर्न के बजाय सीम पर मापें, क्योंकि खिंचाव और सीम लेने के कारण उपयोग में आने वाली गहराई १० मिमी तक कम हो सकती है।
हार्डवेयर का स्पर्श: पुलर का भार, स्नैप की स्प्रिंग तनाव, और रिवेट की सही बैठक — ये सभी स्पर्श से जाँचे जाने वाले मामले हैं।
अलग-अलग कपड़े के रोल से बने पैनलों के बीच रंग मिलाना: मानव आँखें मेटामेरिज़्म को पकड़ लेती हैं, जिसे सेंसर ‘पास’ रेट कर देते हैं।
भार जाँच: एक पूर्ण २०एल बैग का भार घोषित सीमा के भीतर होना चाहिए, और हम इसकी प्रति इकाई, कार्टन के अनुसार नहीं, पुष्टि करते हैं।
स्वचालित निरीक्षण का उपयोग काटे गए परत और माप के चरण में उचित है। यह असेंबली जॉइन पर प्रशिक्षित हाथ की जगह नहीं ले सकता।
स्वचालन को उस चरण के अनुकूल बनाएँ जो आपको सीमित कर रहा हो।
स्वचालन तब फायदेमंद होता है जब मात्रा भविष्य में निश्चित हो और ज्यामिति दोहराई जाए। किसी भी आपूर्तिकर्ता से पूछें कि उनके संयंत्र में कौन सा चरण सीमा बनाता है, और क्या उनका स्वचालन उसी चरण को संबोधित करता है या किसी अन्य चरण को। एक मशीन जो किसी असीमित चरण को तेज़ करती है, आपकी शिपिंग तारीख को छोटा नहीं करती।
किसी भी कारखाने में एक उपयोगी परीक्षण: पूछें कि आपके ऑर्डर का कितना प्रतिशत हिस्सा मशीन से काटा जाएगा, वह मशीन प्रति शिफ्ट कितनी इकाइयाँ संभालती है, और असेंबली के कितने मिनट हाथ से किए जाने बचे हैं। जिन आपूर्तिकर्ताओं के पास वास्तविक प्रणाली है, वे एक मिनट के भीतर संख्याओं में उत्तर देते हैं। जिनके पास प्रणाली नहीं है, वे उपकरणों के ब्रांड का वर्णन करते हैं।
अपनी निर्माण आवश्यकताएँ और लक्ष्य मात्रा [email protected] पर भेजें, या हमारी कारखाना क्षमता देखें www.tianqinbag.com नमूना निर्माण ७–१५ कार्यदिवसों में पूरा होता है, और हम आपको बताएँगे कि आपके विशिष्ट लैपटॉप बैग के कौन-से चरण स्वचालित रूप से चलाए जाएँगे और कौन-से चरण हाथ से किए जाने वाले हैं।
 गर्म समाचार