
 EN



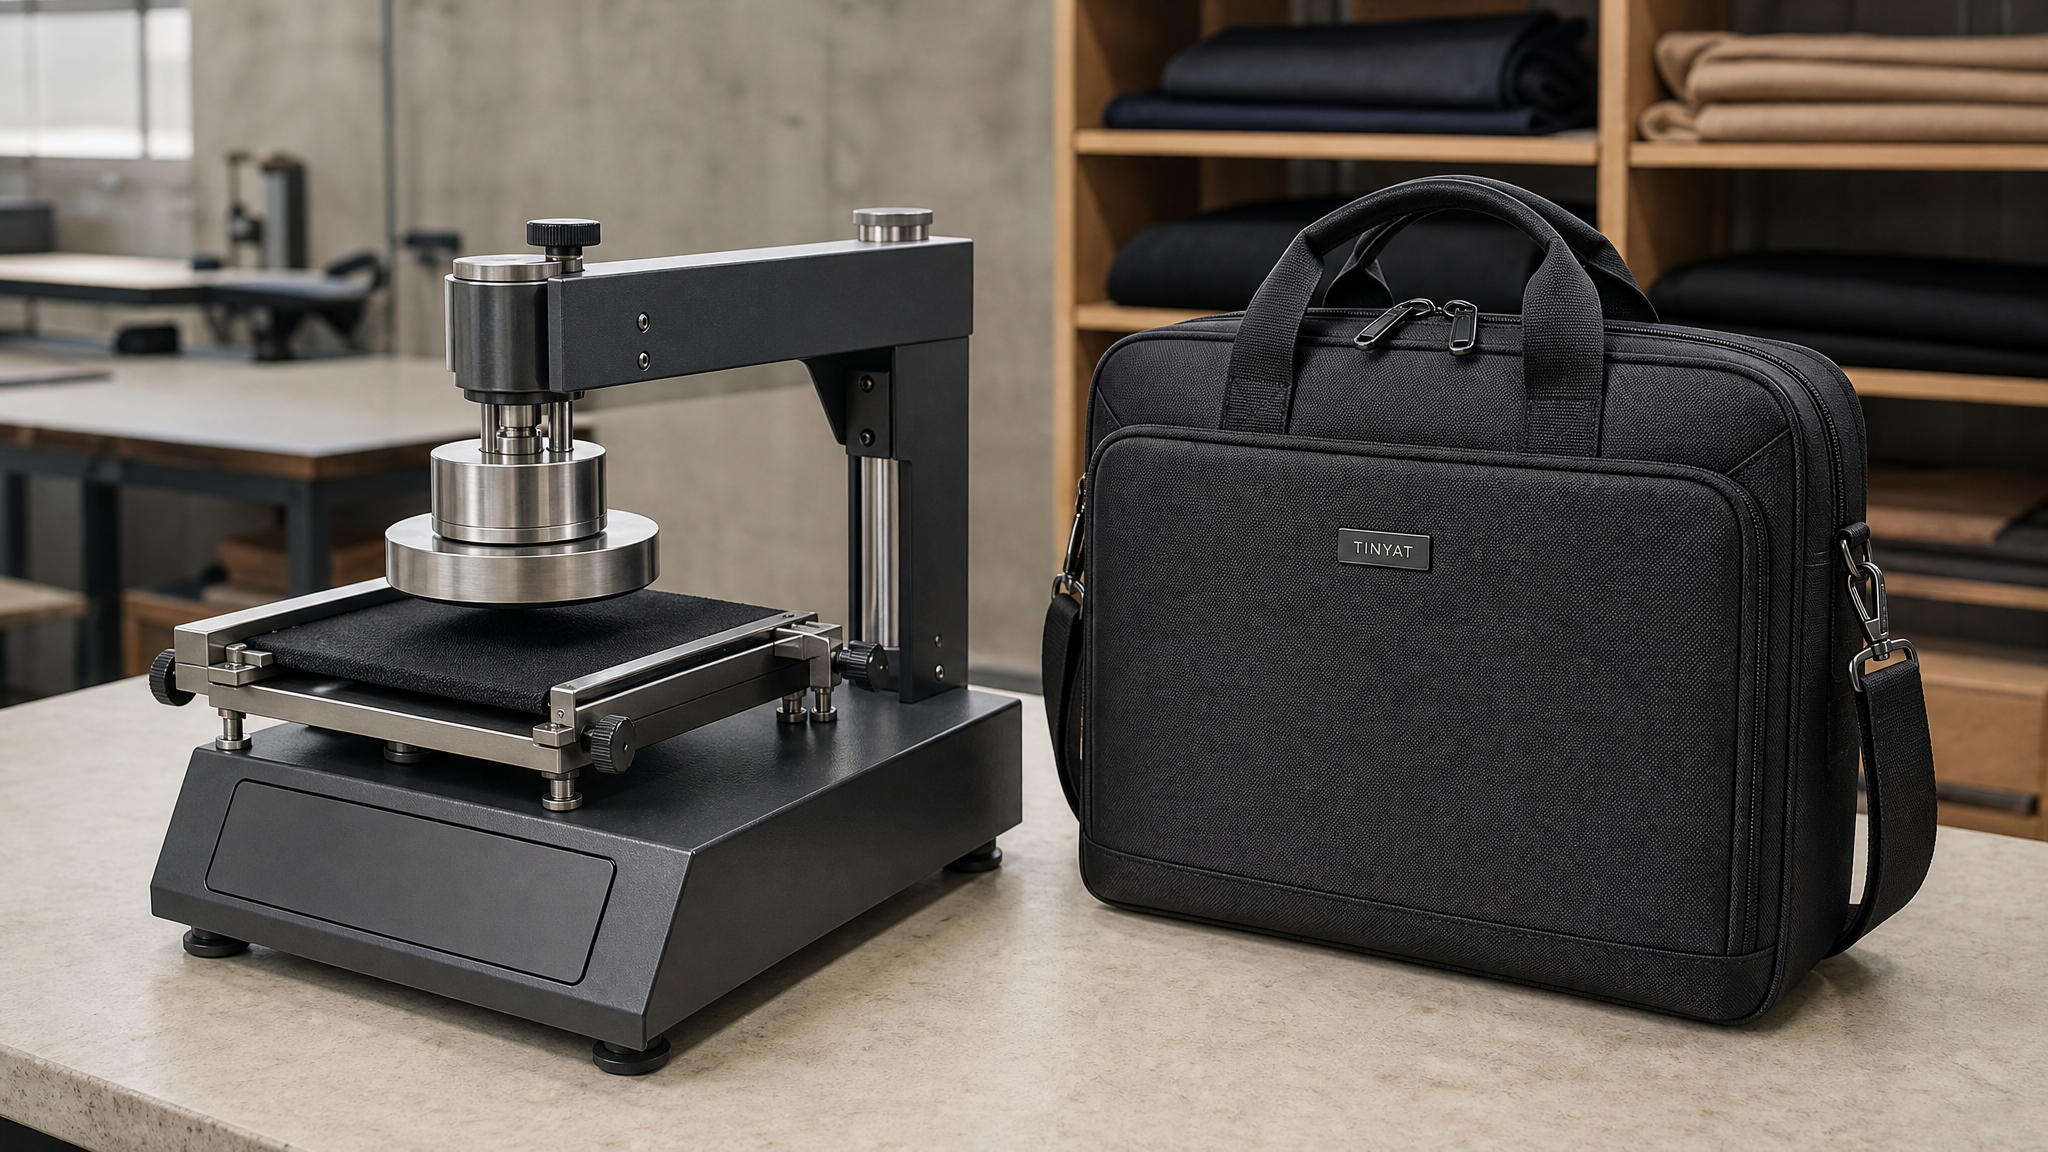 En stofkvalitet fortæller, hvad et væv påstår. Et slitageresultat fortæller, hvordan en taske vil se ud efter atten måneder med skrivebordskanter, bil-sæder og gulve. Enhver brugerdefineret producent af holdbare laptop-tasker bør kunne vise begge dele, fordi holdbarhed måles i cyklusser på en bestemt maskine med et bestemt slibemiddel – ikke blot angives i et materiale-navn. Det nyttige dokument rapporterer fire slitage-mekanismer i stedet for én.
Holdbarhed er et testprogram – ikke en stofkvalitet
Købere foretager en forkortet udvælgelse baseret på 1680D i forhold til 600D og behandler tallet som et svar på holdbarhedsspørgsmålet. Det er en indikator for slitage, ikke en garanti for holdbarhed, fordi en taske kan svigte på fire forskellige måder, og stofdensiteten (denier) henviser kun til én af dem.
De fire mekanismer er overfladeabrasion, revudbredelse, symsstyrke og belægningsnedbrydning. En taske kan bestå abrasionstesten, men fejle revtesten ved en lynlåses ende. Den kan bestå revtesten, men fejle, fordi PU-belægningen sprækker langs en fold. Hver mekanisme har sin egen test og sin egen specifikationslinje, og det nyttige dokument er det, der rapporterer alle fire, snarere end det, der kun rapporterer stofvægten.
Vi spørger købere, hvilken fejltype de rent faktisk er bekymrede for, fordi svarene fører til forskellige materialevalg. En salgstaske, der opbevares i en bilbagagerum, kræver abrasions- og revbestandighed. En pendlerstaske, der foldes sammen og opbevares i en skab, kræver fleksibilitetsbestandighed af belægningen. En taske, der eksporteres til et fugtigt marked, kræver god adhæsion af belægningen.
Abrasion og belægning: Hvor fejl i brug ofte starter
Abrasion måles ved at gnide et stof under en defineret belastning med et defineret slibemiddel og rapportere enten antallet af cyklusser indtil en synlig ændring eller antallet af cyklusser indtil stofbrud.
To maskiner dominerer. Martindale-metoden gnider i en skiftende retning og er velegnet til vævede skal; resultaterne rapporteres normalt som antal cyklusser indtil en defineret ændring i udseendet, hvor 10.000 cyklusser er en almindelig grænse for en midtpris-taskeskals materiale. Taber-metoden bruger en roterende slibehjul og er hårdere, ofte anvendt til belagte overflader og bundpaneler, hvor 500 cyklusser uden gennembrud er en rimelig grænse.
Lige så vigtig som maskinen er fejlkriteriet. Vores rapporter angiver det: for skalpaneler ingen synlig ændring i udseendet efter 10.000 Martindale-cyklusser; for bundpaneler ingen stofbrud efter 500 Taber-cyklusser. En rapport, der angiver, at et stof "blev testet til 20.000 cyklusser", uden at specificere, hvad der skete ved slutningen af disse cyklusser, har ikke fortalt dig noget.
Belægningsadfærd er den anden halvdel af slitage. En PU-belægning på et 600D-skrog sliter ved foldelinjerne langt før garnet gør det, og resultatet opfattes af kunden som revner snarere end slitage. Vi kontrollerer belægningens tilhæftning med en krydsrille-båndtest på produktionsmateriale og afviser et parti, hvor mere end 5 procent af belægningsarealet løsner, fordi en belægning, der løsner under testen, også løsner i en taske.
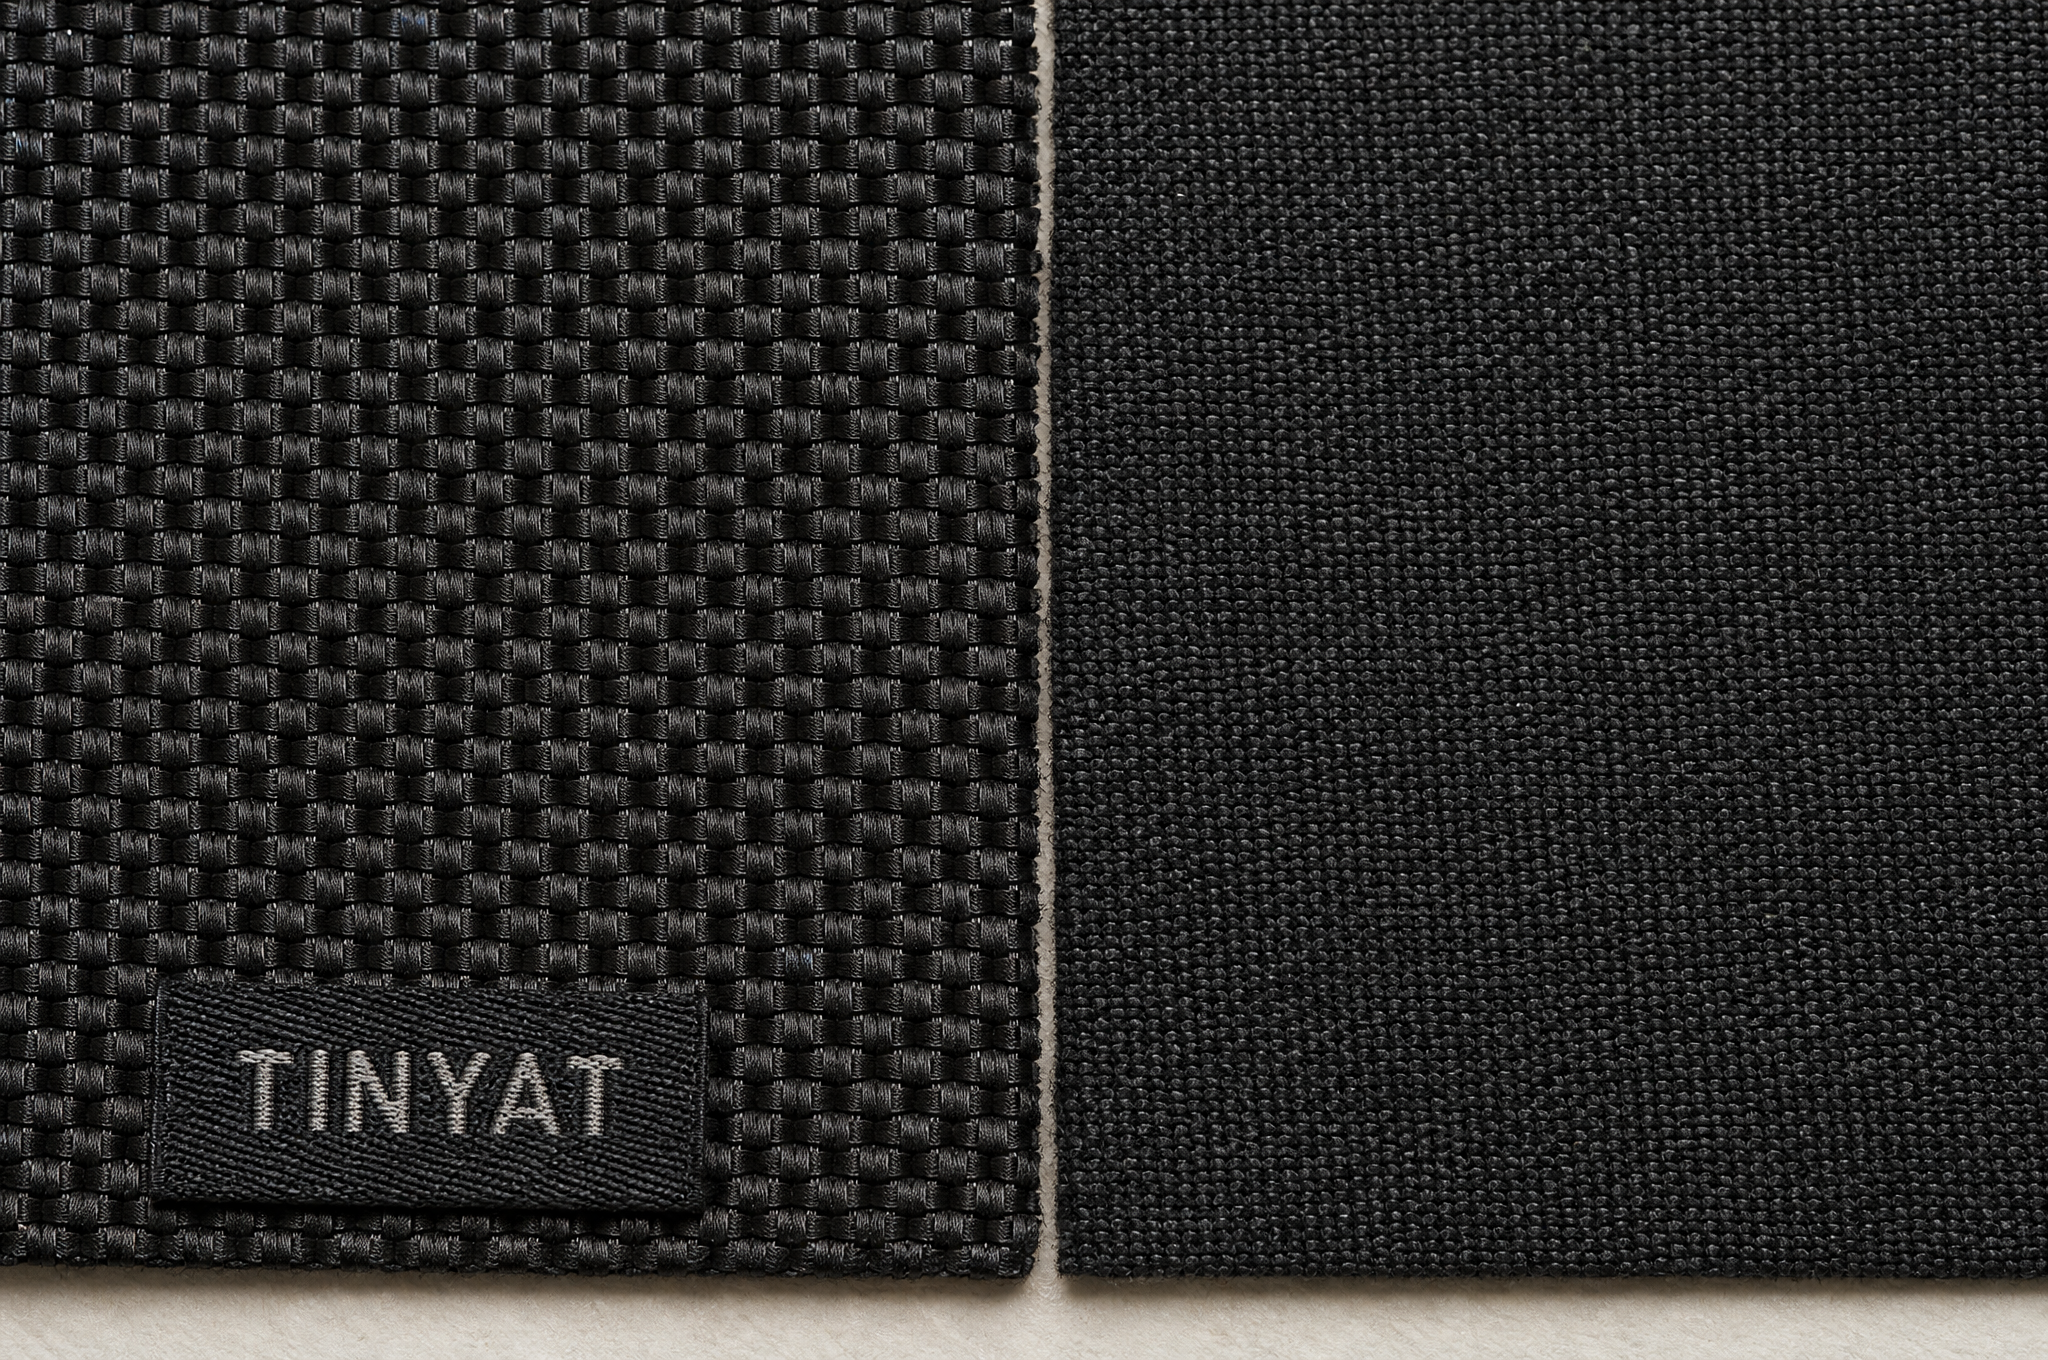
Hvad en brugerdefineret, holdbar laptoptaskeproducent tester
Testprogrammet for et holdbart produkt består af fire linjer samt en visuel reference. Det udføres på produktionsmateriale fremfor på et værksmønster.
Slitage, skrog: Martindale-test, 10.000 cyklusser, ingen synlig ændring, rapporteret sammen med slitagegraden
Slitage, bund og hjørner: Taber-test, 500 cyklusser, ingen brud, udført på en prøve taget fra en færdig taske
Skrævstyrke: bukse-skrævtest på skrog og bund, minimumskraft på 25 N for et skrog til mellemprissegmentet
Trækstyrke: brudstyrke i kæde- og indslagsretning, bruges primært til at opdage materialeudskiftning fremfor at forudsige svigt
Klebning af belægning: krydsrille-båndtest, under 5 procent løftning
Farvefasthed: 4 tørre friktionstester, 3 til 4 våde, da et slidt mørkt panel er en visuel fejl, inden det bliver en fysisk fejl
Prøvens kilde er afgørende for, at sættet får mening. Slid på stof fra rullen fortæller dig noget om rullen. Slid på stof udsået fra en færdig taske fortæller dig noget om syemargenen, fusningen og belægningen efter presning – det er det, kunden rører ved.
Konditionering er afgørende, men udelades ofte. Vi opbevarer prøverne i 24 timer ved 23 °C og 50 pct. relativ luftfugtighed før slidtest, fordi et belægget stof taget direkte fra et fugtigt lager opfører sig anderledes under slid end et stof, der har fået tid til at stabilisere sig. En rapport uden angivelse af konditionering er udarbejdet hurtigt fremfor omhyggeligt.
Denne forskel opstod ud fra en påstand, vi håndterede for en amerikansk detailhandler vedrørende en ordre på 4.200 enheder. De grundlæggende paneler blev slidt igennem i hjørnerne efter ni måneder. Møllecertifikatet viste 12.000 Martindale-cykler for stoffet. Da vi testede et hjørneprøve fra en returneret taske, var belægningen allerede beskadiget af varmen fra hjørnefusionsprocessen, og garnet under nåede brud ved 3.400 cykler. Samme stof, anden taske.
Et materialeprøveark
Indsæt disse linjer i købsordren, så inspektionen har noget at måle imod.
Yderstof: 1680D ballistisk nylon, 1,05 mm, Martindale 10.000 cykler, ingen synlig ændring
Alternativ yderstof: 900D polyester, 0,80 mm, Martindale 8.000 cykler
Økonomisk yderstof: 600D polyester, 0,62 mm, Martindale 5.000 cykler, grundpanel forstærket
Grundpanel: dobbeltlag eller 1680D over 600D, Taber 500 cykler, ingen brud
Skråstyrke: minimum 25 N på yderstoffet, 35 N på grundpanelet
Belægningshæftning: under 5 procent løftning ved krydsriffeltest
Farvefasthed: 4 tør, 3 til 4 våd
Prøveudtaget fra en færdig taske, én pr. 500 enheder
Fusionsparametre: registreret pr. kørsel, da varmeskade ikke er synlig på et certifikat
Rapportformat: maskine, slibemiddelgrad, cyklusser, fejlkriterium, fotografi
Fusionsparameterlinjen er usædvanlig og vigtig. Fusionskørsel i hjørner og i bunden foretages ved en temperatur, der forbedrer bindingen, men nedbryder belægningen, hvis den opretholdes for længe, og forskellen viser sig i feltet seks måneder senere.
Hvor slidtal ophører med at kunne forudsige feltresultaterne
Der skal angives to grænser. Den første er, at en maskine sliber en flad prøve, mens en taske udsættes for slid i hjørner, folder og kanter – det er her, belastningen koncentreres, og det er præcis dér, hvor ingen flad test når frem.
Den anden er snavs. Snavs mellem en taskes bund og en togflor fungerer effektivt som et sekundært slibemiddel, mens standardtesten bruger en ren slibetøjet. Cirka en tredjedel af de slidklager, vi ser, viser synlig skade forårsaget af snavs, og disse tasker blev blot sat ned – ikke misbrugt.
Der er også en omkostningslinje her. At skifte et yderstof fra 600D til 1680D tilføjer ca. 0,55 USD pr. taske ved 1.000 enheder og cirka 120 g, og det løser ikke et søm- eller belægningsproblem. Købere, der køber det tykkere stof for at løse en holdbarhedsklage, finder undertiden, at klagen flytter sig frem for at forsvinde.
Hvad køberen ser, når en testrapport ankommer
Fra jeres side kan to rapporter begge angive 10.000 cyklusser. Den ene nævner maskinen, slibemidlets kvalitet, fejlkriteriet, prøvens oprindelse og indeholder et billede af det testede område. Den anden er et énsidet certifikat med et logo. Forskellen er kun synlig, når man sammenligner dem side ved side – og på det tidspunkt er ordren normalt allerede afgivet.
Send fejlen, som I forsøger at forhindre
Send os den klage, som I prøver at designe væk, med et foto, hvis I har ét, samt jeres prisgrænse for skal og bund. Vi vil fortælle jer, hvilken test der adresserer problemet, hvilken materialeændring der faktisk ændrer tallet, og hvad denne ændring koster pr. styk ved jeres mængde – i stedet for at citere det tyngste stof i prøverummet.
Kontakt [email protected] eller besøg www.tianqinbag.com for at anmode om prøver, få et fabrikspris eller starte et OEM/ODM-projekt med Quanzhou Tianqin Bags Co., Ltd. Ledetid for prøver er 7–15 arbejdsdage, og testrapporter udleveres sammen med prøvesættet. Sytten års taskeproduktion i Quanzhou, eksport til over 50 lande, SGS-testrapporter dækker REACH, CPSIA og Prop 65 på anmodning.


 Seneste nyheder


