
 EN



 En vevkvalitet forteller deg hva en vevfabrikk hevder. Et slitasjeresultat forteller deg hvordan en veske vil se ut etter atten måneder med skrivebordskanter, bilseter og gulv. Enhver tilpasset produsent av slitesterke datavesker bør kunne vise begge deler, fordi holdbarhet måles i sykluser på en spesifikk maskin med et spesifikt slitasjemateriale – ikke bare angis i et materienavn. Det nyttige dokumentet rapporterer om fire slitasjeme kanismer, ikke bare én.
Holdbarhet er et testprogram, ikke en vevkvalitet
Kjøpere lager en kortliste basert på 1680D i forhold til 600D og behandler tallet som et svar på holdbarhetsspørsmålet. Det er en indikator på slitasje, ikke en garanti for holdbarhet, fordi en veske svikter på fire ulike måter – og den oppgitte denier-verdien for vevstoffet refererer kun til én av dem.
De fire mekanismene er overflateabrasjon, revspreiding, sømstyrke og beleggbrudd. En pose kan bestå abrasjonstesten, men mislykkes ved revning ved en glidelåsende. Den kan bestå revningstesten, men likevel mislykkes fordi PU-belegget sprakk langs en brettelinje. Hver mekanisme har sin egen test og sin egen spesifikasjonslinje, og det nyttigste dokumentet er det som rapporterer alle fire, ikke det som bare rapporterer vevvekten.
Vi spør kjøpere hvilken type svikt de faktisk er bekymret for, fordi svarene leder til ulike materialvalg. En salgspose som oppbevares i en bilbagasje trenger både abrasjonsmotstand og revmotstand. En pendlerpose som brettes sammen for å plasseres i et skap trenger fleksibilitetsmotstand i belegget. En pose som sendes til et fuktig marked trenger god heftkraft i belegget.
Abrasjon og belegg: der feltsvikter starter
Abrasjon måles ved å gnide et tekstil under en definert belastning med et definert slibemiddel, og rapportere enten antall slyfesykler til en synlig endring eller antall slyfesykler til tekstilbrudd.
To maskiner dominerer. Martindale-metoden gnir med skiftende retning og egner seg for vevde skall; resultatene rapporteres vanligvis som antall slyfesykler til en definert endring i utseende, der 10 000 slyfesykler er en vanlig terskel for et skall på midtmarkedet. Taber-metoden bruker en roterende slipeskive og er hardere, ofte brukt for bestrøkede overflater og bunnskall, der 500 slyfesykler uten gjennombrudd er en rimelig terskel.
Like viktig som maskinen er feilkriteriet. Våre rapporter angir dette tydelig: for skallpaneler – ingen synlig endring i utseende etter 10 000 Martindale-sykler; for bunnskall – ingen tekstilbrudd etter 500 Taber-sykler. En rapport som bare oppgir at et stoff «ble testet til 20 000 sykler», uten å spesifisere hva som skjedde ved slutten av testen, gir deg ingen nyttig informasjon.
Belegningsoppførsel er den andre halvdelen av slitasje. Et PU-belegg på et 600D-skall slites bort langs brettkantene lenge før garnet gjør det, og resultatet tolkes av kunden som sprekker, ikke slitasje. Vi tester belegningsfestheten med en kryssrute-teip-test på produksjonsmateriale og forkaster et parti dersom mer enn fem prosent av beleggsarealet løsner, fordi et belegg som løsner i testen også vil løsne i en veske.
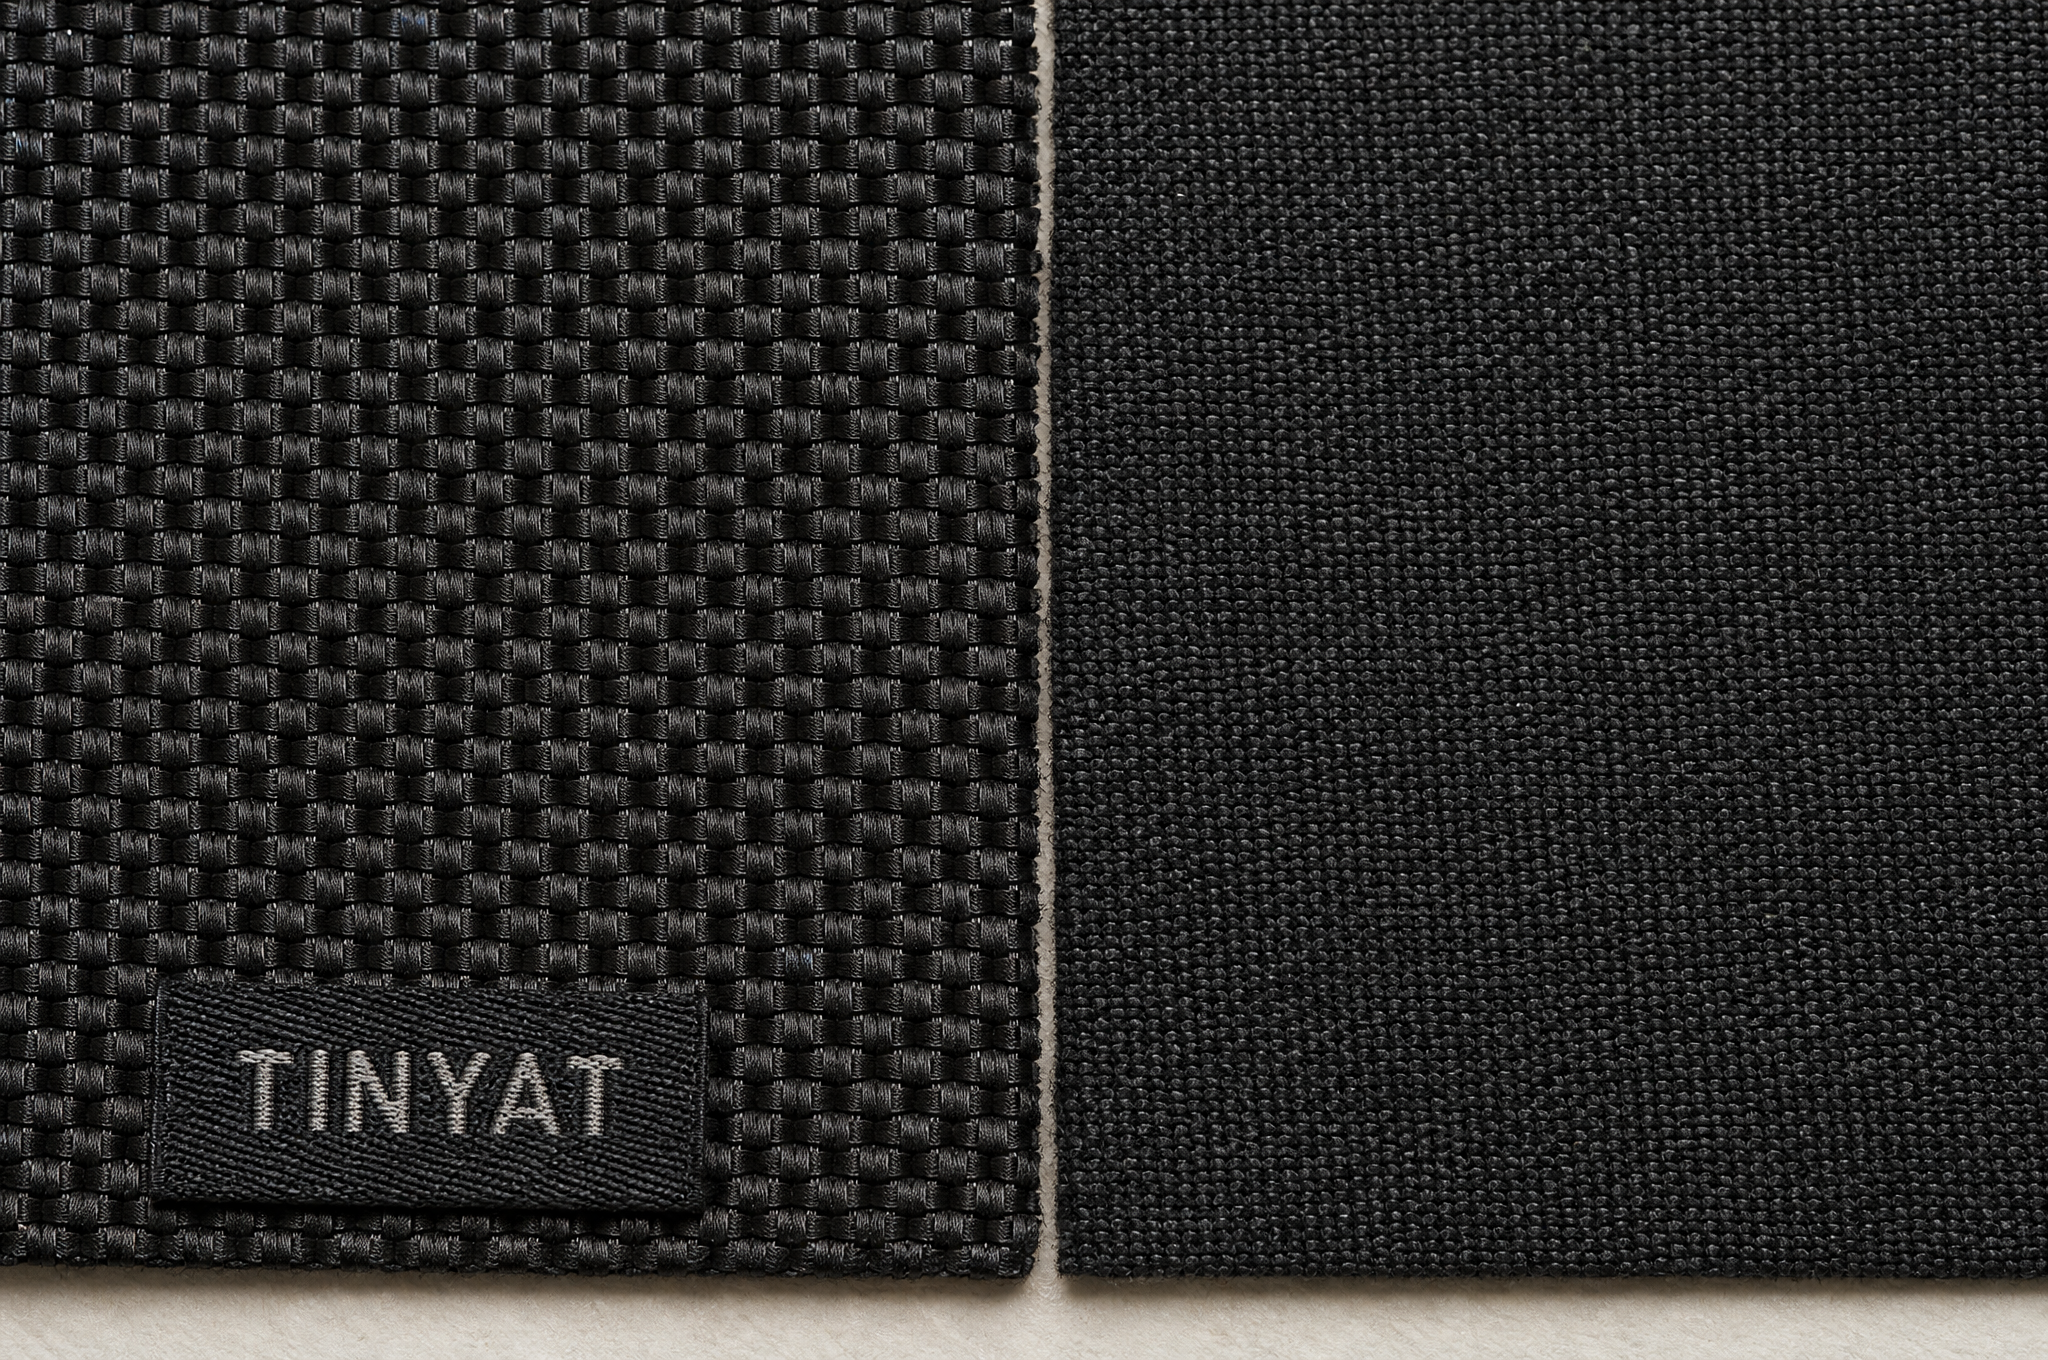
Hva en egendesignet, holdbar produsent av datavesker tester
Testsettet for et holdbarhetsprogram består av fire tester, pluss en visuell referanse. Testene utføres på produksjonsmateriale, ikke på et mønster fra fabrikken.
Slitasje, skall: Martindale-test, 10 000 sykler, ingen synlig endring, rapportert sammen med slitasjegraden
Slitasje, bunn og hjørner: Taber-test, 500 sykler, ingen brudd, utført på et prøveutvalg tatt fra en ferdigveske
Sprengfasthet: bukse-sprengtest på skall og bunn, grenseverdi 25 N for et skall i mellomprisklassen
Trekfasthet: bruddstyrke i kjetting- og innslagsretning, brukes til å oppdage materialebytte snarere enn å forutsi svikt
Klebfasthet: kryssriss-test med teip, mindre enn 5 prosent løsning
Fargeekthet: 4 på tørr friksjon, 3–4 på våt friksjon, siden et slitt mørkt panel er en visuell feil før det blir en fysisk feil
Prøvens kilde er det som gir settet mening. Slitasje på stoff fra rullen forteller deg noe om rullen. Slitasje på stoff som er kuttet fra en ferdig veske forteller deg noe om sømtillegget, termofusingen og belegget etter pressingen – altså det som kunden berører.
Kondisjonering er viktig, men utelates ofte. Vi lar prøvene hvile i 24 timer ved 23 °C og 50 prosent relativ luftfuktighet før slitasjetesten, fordi et bekledd stoff rett ut av et fuktig lager slites annerledes enn ett som har stabilisert seg. En rapport uten opplysning om kondisjonering ble laget raskt, ikke nøye.
Denne forskjellen kom fra en påstand vi håndterte for en amerikansk butikk angående en ordre på 4 200 enheter. Grunnpanelene slitt gjennom i hjørnene etter ni måneder. Møllerens sertifikat viste 12 000 Martindale-sykluser på stoffet. Når vi testet et hjørneprosve fra en returnert veske, hadde belegget allerede blitt skadet av varmen fra hjørnefusesjonen, og garnet under nådde brudd ved 3 400 sykluser. Samme stoff, annen veske.
Et materialeprøveark
Sett inn disse linjene i kjøpeordren slik at inspeksjonen har noe å måle mot.
Ytterkappe: 1680D ballistisk nylon, 1,05 mm, Martindale 10 000 sykluser, ingen synlig endring
Alternativ ytterkappe: 900D polyester, 0,80 mm, Martindale 8 000 sykluser
Verdiytterkappe: 600D polyester, 0,62 mm, Martindale 5 000 sykluser, grunnpanel forsterket
Bunn: dobbeltlag eller 1680D over 600D, Taber 500 sykluser, ingen brudd
Sprengstyrke: minimum 25 N på ytterkappen, 35 N på bunnen
Klebingsfesthet til belegget: mindre enn 5 prosent løsning ved kryssristing
Fargestabilitet: 4 tørr, 3 til 4 våt
Prøveuttag: klippet fra en ferdig pose, én prøve per 500 enheter
Fusing-parametere: registrert for hver kjøring, siden varmeskade ikke er synlig på en sertifikatrapport
Rapportformat: maskin, slipeskadegrad, antall sykler, sviktkriterium, fotografier
Fusing-parameterlinjen er uvanlig og viktig. Fusing av hjørner og bunn utføres ved en temperatur som forbedrer festingen, men som degraderer belegget hvis den holdes for lenge, og forskjellen viser seg i feltet seks måneder senere.
Der slipeskadeverdier cesserer å prediktere feltresultater
To grenser må angis. Den første er at en maskin sliper et flatt prøveutvalg, mens en pose slites ved hjørner, folder og kanter – der belastningen konsentrerer seg og der ingen flat test når.
Den andre er støv og smuss. Steiner og rusk mellom posens bunn og toggulvet fungerer effektivt som et sekundært slipeaggregat, mens standardtesten bruker et rent slipeserviett. Omtrent en tredjedel av sliteskadeklagene vi ser viser synlig skade forårsaket av steiner og rusk, og disse posene ble bare satt ned – ikke mishandlet.
Det finnes også en kostnadslinje her. Å bytte skall fra 600D til 1680D legger til ca. 0,55 USD per pose ved 1 000 enheter og ca. 120 g, men det løser ikke et søm- eller beleggproblem. Kjøpere som kjøper tyngre stoff for å løse et holdbarhetsproblem oppdager ofte at problemet flytter seg i stedet for å forsvinne.
Hva kjøperen ser når en testrapport ankommer
Fra deres side kan begge rapportene angi 10 000 sykler. Den ene oppgir maskinen, slipesgraden, feilkriteriet, prøvens opprinnelse og inkluderer et bilde av det testede området. Den andre er et én-sidig sertifikat med et logo. Forskjellen er bare synlig når man sammenligner dem side ved side – og da er bestillingen vanligvis allerede lagt inn.
Send inn feilen du prøver å unngå
Send oss klagen du prøver å eliminere, med et bilde hvis du har ett, samt din prisgrense for skall og base. Vi vil fortelle deg hvilken test som adresserer problemet, hvilken materialeendring som faktisk påvirker resultatet, og hva den endringen koster per enhet ved din bestillingsmengde – i stedet for å tilby prisen for det tyngste stoffet i prøverommet.
Kontakt [email protected] eller besøk www.tianqinbag.com for å be om prøver, få en fabrikkskalkulasjon eller starte et OEM/ODM-prosjekt med Quanzhou Tianqin Bags Co., Ltd. Ledetid for prøver er 7–15 arbeidsdager, og testrapporter følger med prøvesettet. Sytten år med veskeproduksjon i Quanzhou, eksport til over 50 land, SGS-testrapporter som dekker REACH, CPSIA og Prop 65 på forespørsel.


 Siste nytt


