
 EN



Дистрибутор в Хамбург получил 2400 лаптоп чанти през март и до юни имаше 180 оплаквания за бели петна по зъбците на каишката и мехури по табелката с логото. Чантата никога не беше близо до солена вода. Тя беше прекарала 24 дни в контейнер, четири седмици в склад наблизо до река Елба и след това едно лято в прозорците на магазините. Корозията на фурнитурата е повече история за влага, отколкото за море, а изпитанието с разпръснат разтвор на сол е начинът да се установи това още преди кашонът да бъде изпратен.
Какво имитира изпитанието с разпръснат разтвор на сол и какво не имитира
Камерата за изпитание с разпръснат разтвор на сол превръща солен разтвор в мъгла и поддържа пробите в нея при постоянна температура. Стандартът е ASTM B117 или неговият ISO еквивалент 9227, като се използва 5-процентов разтвор на натриев хлорид при 35 градуса Целзий, със събран разтвор с pH между 6,5 и 7,2 и скорост на утаяване от 1 до 2 мл на 80 квадратни сантиметра на час.
Тестът е ускорен, което е както неговата слабост, така и неговата стойност. Сто часа в камера не са равностойни на сто дни на море. В камерата се образува непрекъснато мокро филмче, докато при реално излагане такова филмче се появява само по време на кондензационни цикли; затова тестът преувеличава корозията върху части, които изсъхват. Същевременно той недооценява корозията в процепи, тъй като повечето повреди на компонентите за раници от типа 'backpack' започват вътре в съединение, до което мъглата прониква слабо.
Това, което тестът прави добре, е ранжирането. Ако се извърши тест за 96 часа с един и същи карабинер от трима различни доставчици на галванични покрития, разликата е недвусмислена и възпроизводима. Така го използваме: като критерий за квалифициране на доставчици и за потвърждаване на партиди, а не като прогноза за срок на експлоатация.
Условия на теста и целеви часове
Часовете са числото, което купувачите цитират, но самото число няма никакво значение без прикачен критерий за успешно изпълнение. Нашите целеви стойности за компонентите за лаптоп раници:
Карабинери и регулатори от цинков сплав с черно никелово или електрофоретично покритие: 72 часа, без корозия на основния материал, функцията не е засегната
Плочки за лога и държачи за значки от цинков сплав: минимум 72 часа, 96 часа за програми за крайбрежни пазари
Стоманени D-образни куки и плочки за куки, цинково покрити: 48 часа, без червени ръжда
Стоманени заковки и бурмички, покрити с електролитно цинково покритие: 48 часа
Цинкови сплави за плъзгачи на метални ципове: 96 часа, тъй като плъзгачът се намира върху мокър участък на раменната каишка и до тъкан, която задържа влага
Тестваме шест части от всяка партида фурнитура, почистени с алкохол и докосвани с ръкавици; фотографираме всяка част на 24, 48 и 72 часа, за да покаже отчетът прогресията, а не само крайния резултат.
Функционалността е част от критериите за приемане и обикновено се пропуска. Пряспа, която няма видима корозия, но не се отваря при опън от 30 N, е неуспешна. След изваждането от теста отваряме и затваряме всеки тестван регулатор десет пъти.
Видове покрития и какво издържа всяко от тях
Покритието определя резултата повече от основния метал, а разликите в цената се измерват в центове.
Цинково покритие върху стомана, 5–8 микрона: 24–48 часа до бели корозивни петна, евтино, подходящо за скрити заковки
Цинково покритие с прозрачна пасивация, 8–12 микрона: 48–72 часа, практически стандарт за видими стоманени части
Никелово покритие върху цинков сплав, 8–12 микрона: 72–96 часа, стандарт за каишките и плъзгачите
Черен никел върху никел: 96 часа и добра запазваемост на външния вид, наш стандарт за черни фурнитури
Електрофоретично покритие върху цинков сплав: 120–240 часа, най-добрата бариера, която закупуваме, с леко по-мек външен вид
Прашково покритие върху цинков сплав: висока бариера, но се люспи по ръбовете, а всяко люспене става място за корозия
Антични медни и бронзови финиши с лакова горна повърхност: ориентирани към външния вид, като лакът е най-слабият слой
Две практически правила. Цинковият сплав не може да се защити по начина, по който се защитава стоманата, защото литието под налягане от цинкова сплав има пори, които галваничният слой следва, а не запечатва. Микроскопична дупка в 8 микрона никел върху поресто лито става корозионна клетка, която се разраства под галваничния слой и го издува – това е „надуването“, което клиентът описва като отлепване на боя.
По-дебелият галваничен слой също не е автоматично по-добър. Над приблизително 15 микрона натрупването променя посадката на малка резбована част, а капак, който вече не издава щракане, води до връщане; затова ние определяме диапазон, а не минимална дебелина.
Има реални финансови последици. Превеждането на цял комплект фурнитура от стандартен никел към черен никел с електрофоретично горно покритие добавя около 0,09–0,14 щ.д.с. на торба при 3000 броя. При проект, продаван на сух вътрешен пазар с кратки срокове на складиране, тези разходи трудно се оправдават. При проект с крайбрежно разпределение и бавно търсене препоръчваме това решение и документираме обосновката.
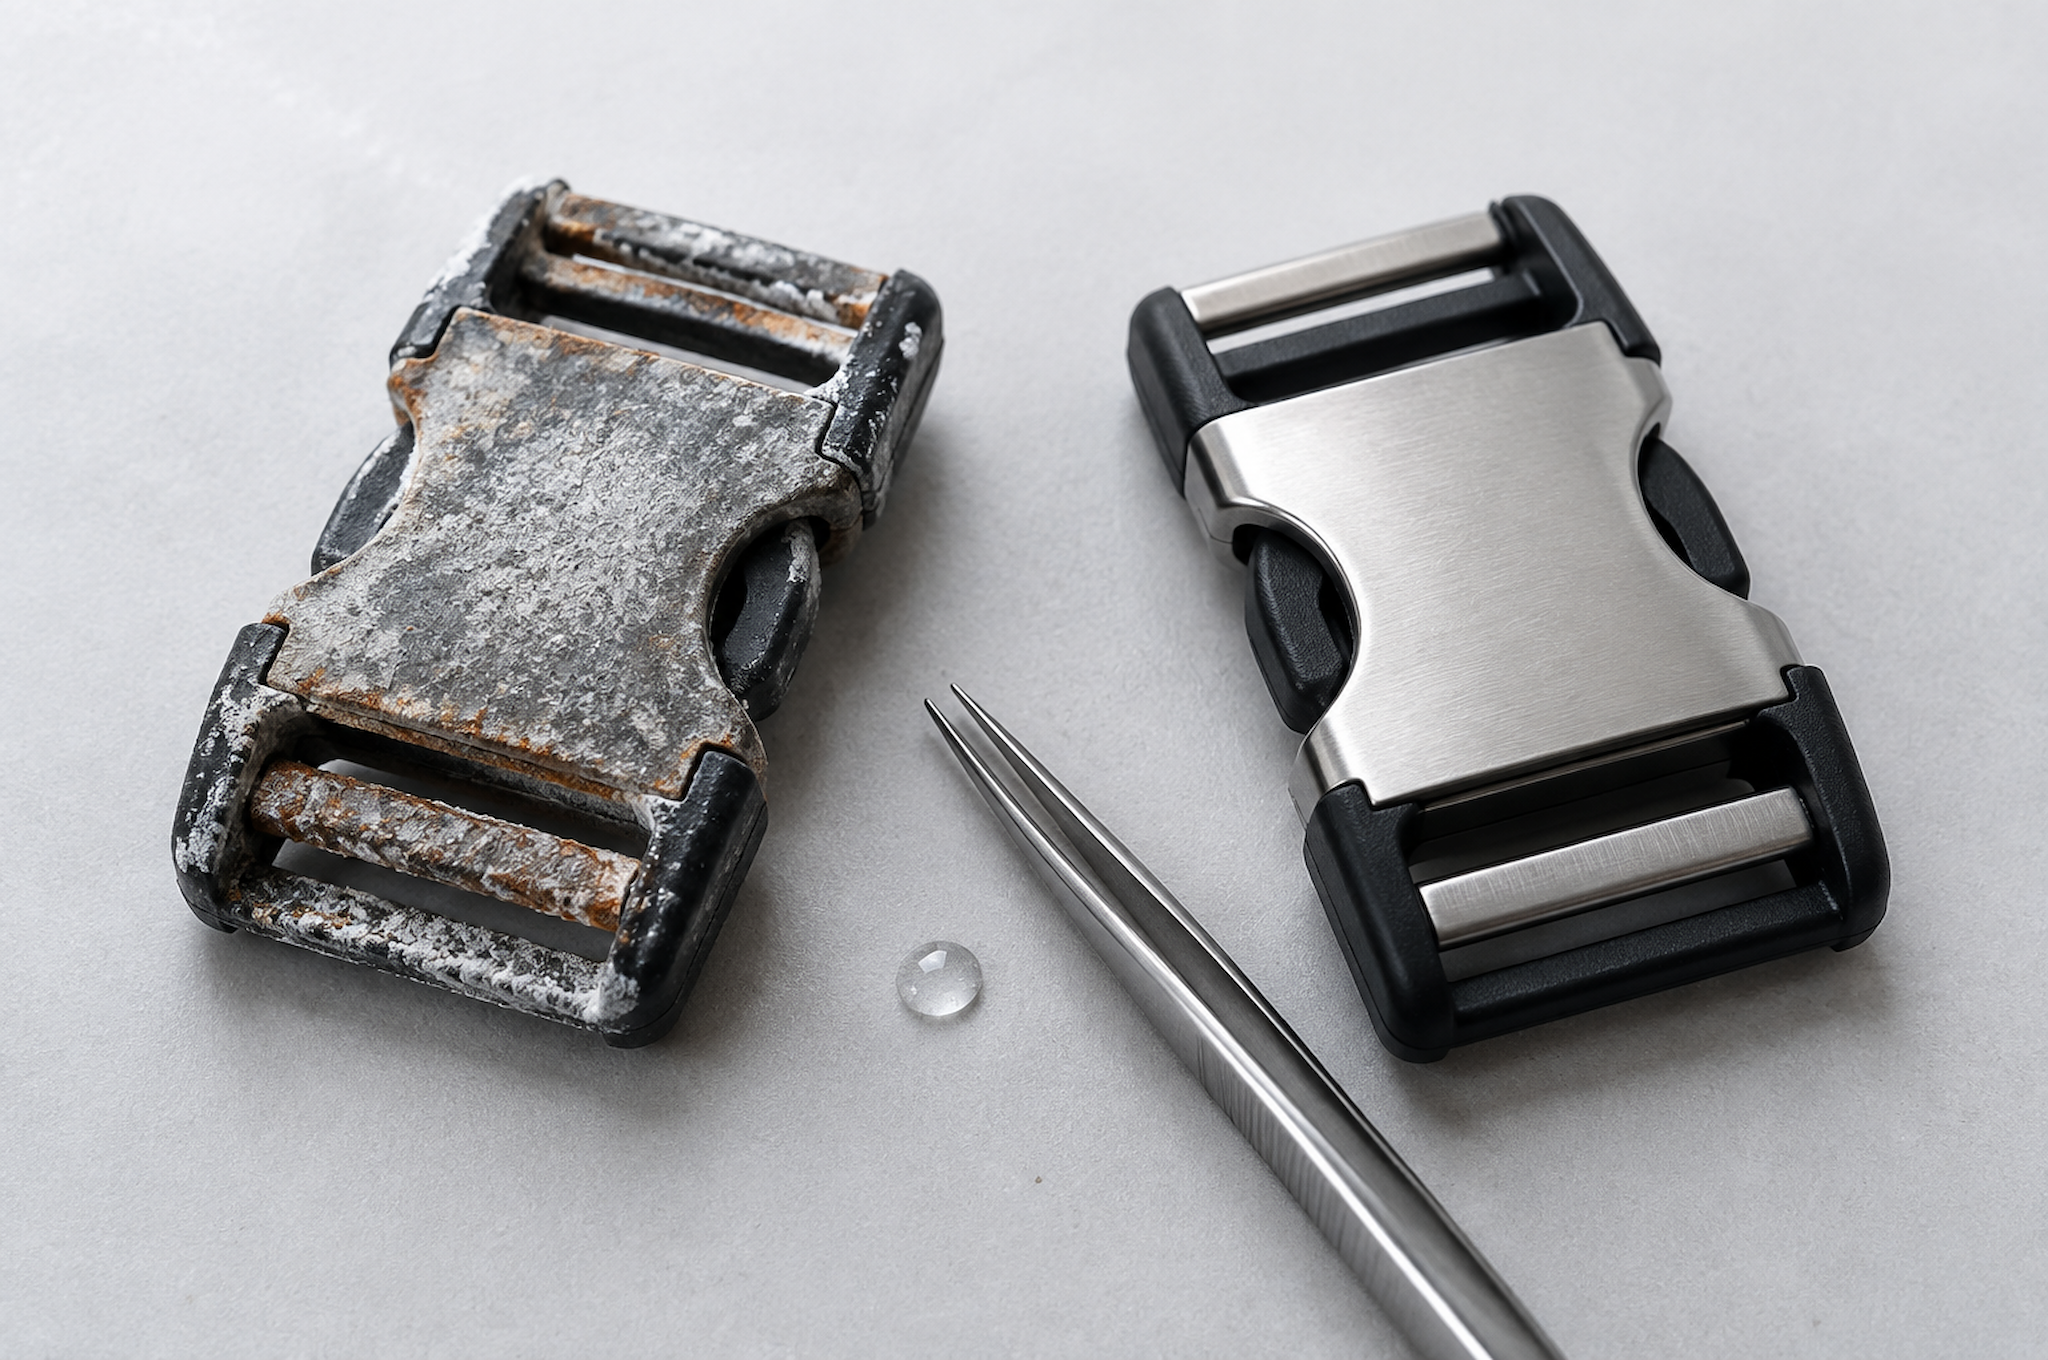
Корозия по време на транспортиране и складиране
Повечето искания за корозия, които виждаме, възникват между фабричната порта и търговската рафтове, а не в ръцете на клиента.
40-футов контейнер, преминаващ през тропиците, може да достигне температура от 60 градуса Целзий вътре през деня и да спадне до 25 градуса през нощта. Този дневен цикъл кондензира влага върху металните повърхности, върху вътрешната страна на покрива на контейнера и вътре в пликчето. Раница, опакована с картонена вложка, задържа тази влага срещу металните части в продължение на седмици, особено в основата.
Нашите стандартни контрамерки за експортни поръчки:
Силикагелово пликче от 2 г за всеки полиетиленов плик при всички поръчки с метални части и две пликчета за модели с 17-инчови размери и инструменти
Полиетиленови пликчета с отвор за вентилация, тъй като запечатаното пликче улавя кондензата вместо да го изключва
Вложки за картонени кутии при морски превоз към влажни дестинации
Натоварване на контейнери с десикантно одеяло, абсорбиращо влага
Съхранението на дестинацията е толкова важно, колкото и транзитът. Покритието, което е издържало 72 часа в камерата, е показало бяла корозия след пет месеца в неотопляван склад край морето, защото в камерата никога не е извършван цикъл от намокряне и изсушаване с останала сол върху повърхността.
Това е честното ограничение на данните от солената мъгла: те показват, че системата за покриване е компетентна, но не могат да гарантират, че детайлът ще изглежда като нов след една година на склад в Бремен.
Чеклист за инспекция на фурнитурата при пристигане на партиди
Покупателят без камера все още може да засече повечето проблеми. Изпълнете това при приемане на стоката върху пробна кутия:
Потвърдете типа и диапазона на дебелината на покритието в тестовия отчет на доставчика, в микрометри, а не като описание
Проверете за иглени дупки и пропуски с око под ярка светлина във вътрешността на всяка крива, където покритието се нанася слабо
Проверете линията на разделяне при леените под налягане детайли, тъй като грапавата линия на разделяне задържа влага и започва корозия
Оперирайте всеки карабинер и плъзгач десет пъти и отбележете стивостта или щракането, което не се задейства
Изтрийте една част със суха бяла кърпа, за да проверите дали има отлепване на галваничното покритие, което показва тънък или лошо свързан слой
Претеглете производствена част спрямо известен добър еталон, тъй като намаляване с 0,5 g често означава по-тънко леене, а не по-тънко галванично покритие
В Tianqin всяка партида фурнитура се проверява срещу одобрен еталон при влизане на стоката и извършваме изпитание със солен разтвор върху пробни образци от всеки нов доставчик на галванично покритие, преди този доставчик да бъде включен в списъка с материали. Освен това запазваме шест бройки от всяка партида фурнитура в запечатан плик с номера на партидата, така че искане, подадено два години по-късно, може да се проследи до конкретната партида галванично покритие. Металната фурнитура по подразбиране е уточнена като цинков сплав за нашите бизнес и пътнически линии, а часовете за галванично покритие на част се посочват в графика за фурнитурата, приложен към еталона.
Един от често задаваните въпроси от купувачите е дали фурнитурата от цинков сплав изобщо е приемлива, тъй като конкурент предлага стомана. Цинковата сплав е по-лека и не ръждясва в червено, но е по-чувствителна към качеството на галваничното покритие; евтино леярско изпълнение с тънко покритие е по-лошо от добре галванизиран стоманен компонент. Отговорът е тествана спецификация за галванично покритие, а не името на метал в оферта.
Включете часовете за галванично покритие в поръчката
Изпратете ни списъка си с фурнитура и целевия си пазар. Ще съпоставим всеки компонент с подходяща система за галванично покритие и тестван брой часове, ще ви предоставим разликата на единица и ще ви посочим кои компоненти могат безопасно да останат със стандартно никелово покритие.
Свържете се с [email protected] или посетете www.tianqinbag.com да поискате пробен образец с данни за изпитание на фурнитурата чрез солен разтвор, да получите оферта от фабриката или да започнете OEM/ODM проект с Quanzhou Tianqin Bags Co., Ltd. Подготовката на пробни образци отнема 7–15 работни дни и можем да включим в пакета с пробите график за фурнитурата с часовете за галванизиране. Седемнадесет години производство на чанти в Цюньчжоу, OEM и ODM експорт към повече от 50 страни, сертифицирани изпитателни доклади от SGS по искане.


 Горещи новини


