
 EN



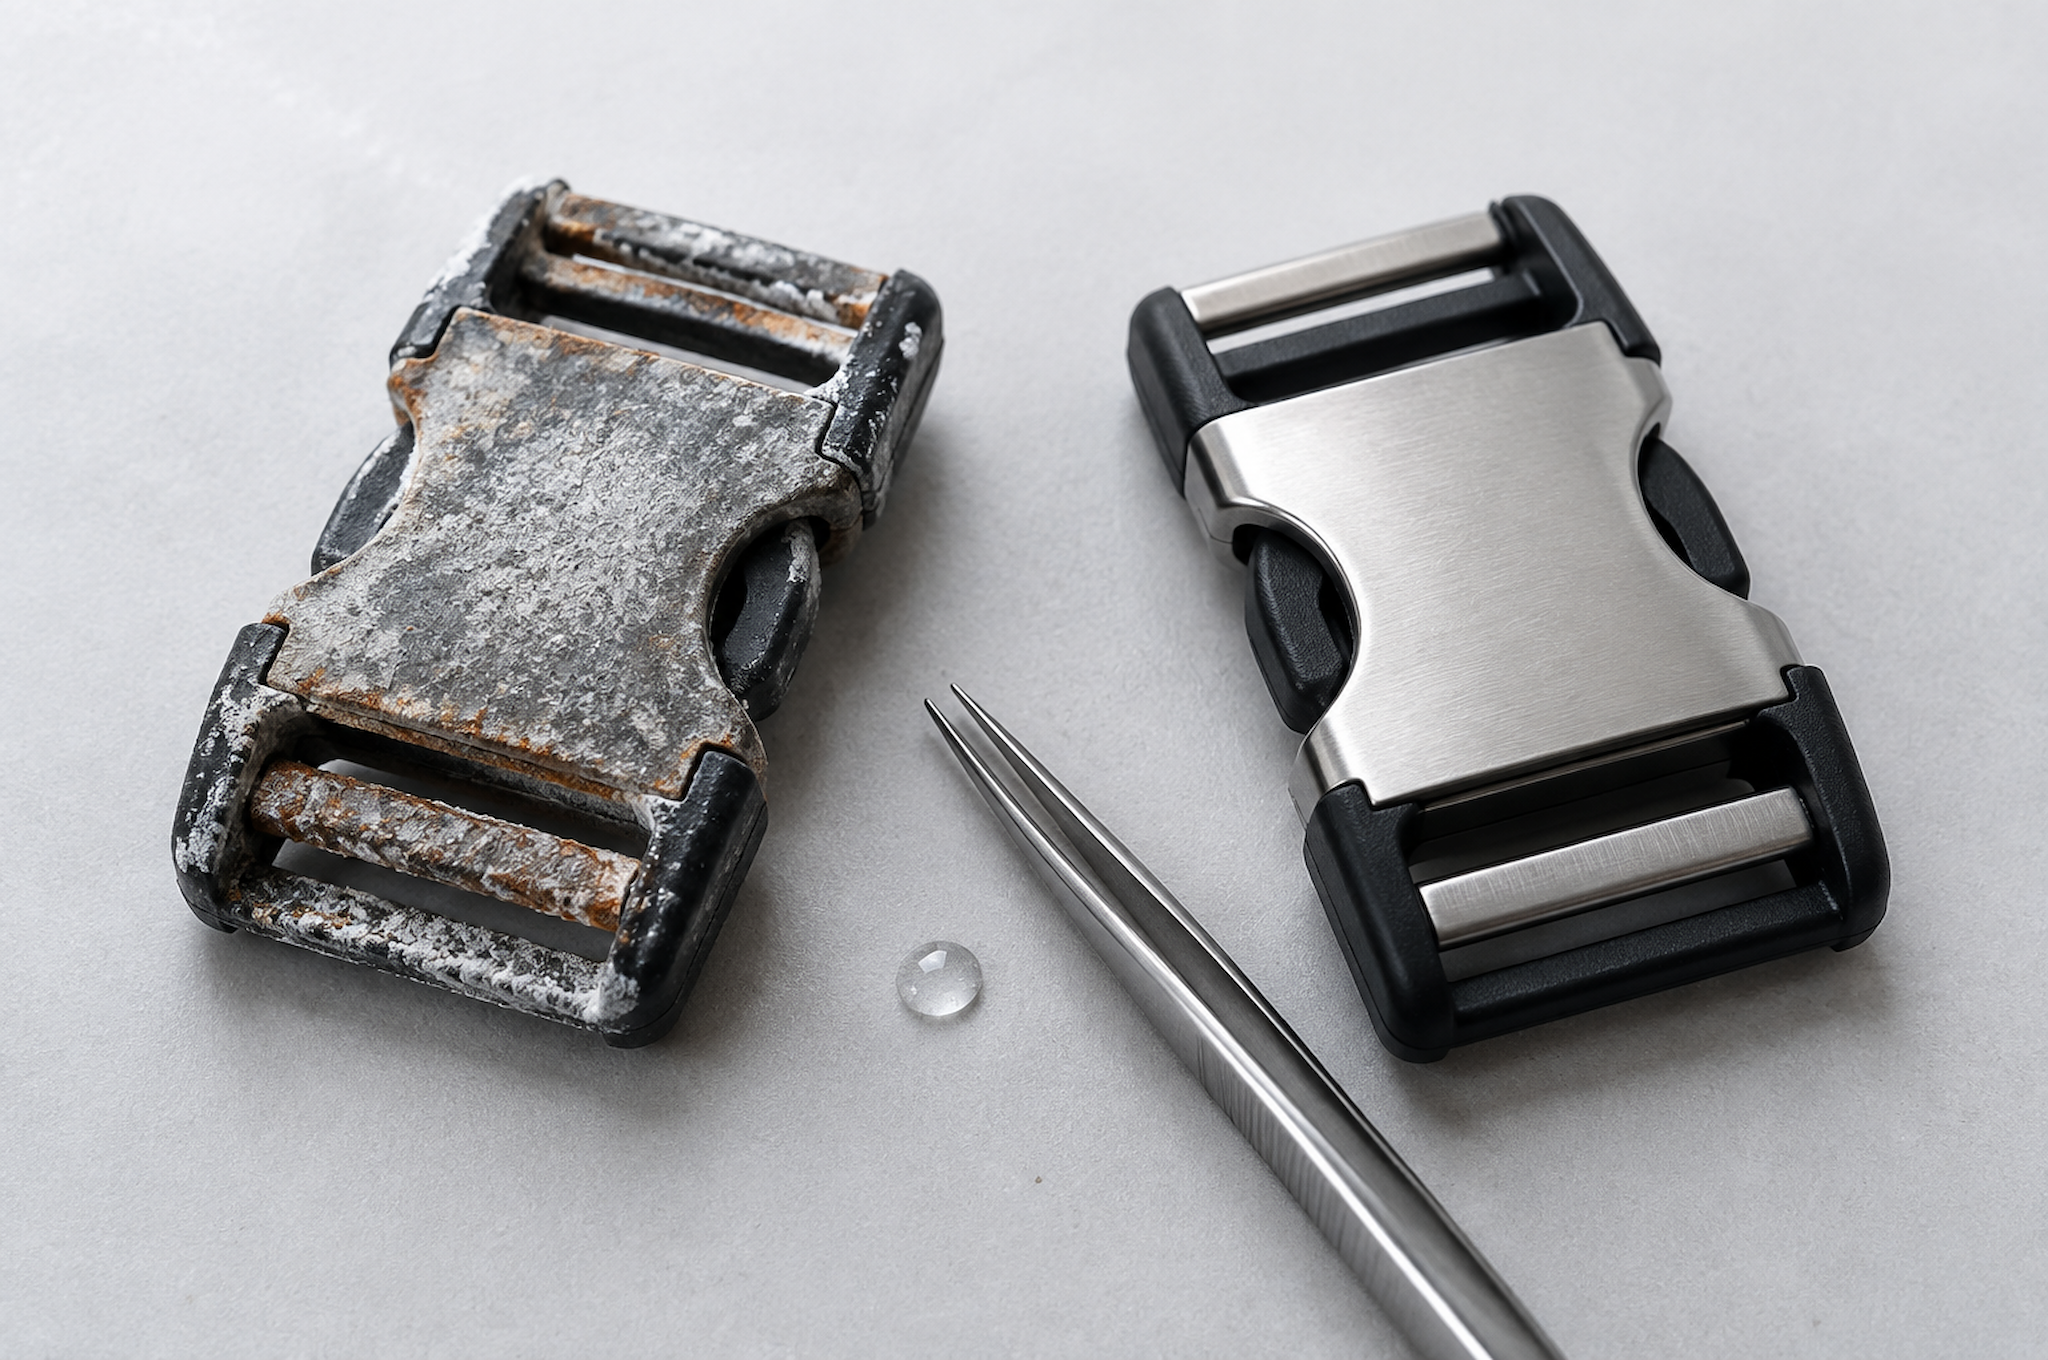
Un distributore di Amburgo ha ricevuto 2.400 zaini per laptop a marzo e, entro giugno, aveva registrato 180 reclami riguardo macchie bianche sulle linguette della fibbia e bolle sulla placca del logo. Lo zaino non era mai stato esposto all’acqua salata. Aveva trascorso 24 giorni in un container, quattro settimane in un magazzino vicino all’Elba e poi un’estate nelle vetrine dei negozi. La corrosione delle parti metalliche è principalmente una questione di umidità, non di ambiente marino; il test con nebbia salina serve proprio a rilevarla prima che il cartone venga spedito.
Cosa il test con nebbia salina riproduce, e cosa non riproduce
Una camera per il test con nebbia salina atomizza una soluzione salina trasformandola in una nebbia e mantiene i campioni immersi in essa a temperatura costante. Lo standard di riferimento è ASTM B117 o la sua equivalente norma ISO 9227, che prevede l’uso di una soluzione al 5 percento di cloruro di sodio a 35 gradi Celsius, con pH della soluzione raccolta compreso tra 6,5 e 7,2 e una velocità di deposizione di 1–2 ml per 80 centimetri quadrati all’ora.
Il test è accelerato, e questa è sia la sua debolezza sia il suo valore. Cento ore in una camera non equivalgono a cento giorni in mare. La camera produce un film umido continuo, mentre l’esposizione reale lo genera soltanto durante i cicli di condensazione, quindi sovrastima la corrosione su parti che si asciugano. Inoltre, sottostima la corrosione da fessura, poiché la maggior parte dei guasti dell’hardware per zaini da laptop ha origine all’interno di un giunto che la nebbia raggiunge male.
Ciò che il test fa bene è ordinare. Eseguendo lo stesso gancio proveniente da tre fornitori di placcatura per 96 ore, la differenza è inequivocabile e riproducibile. È così che lo utilizziamo: come criterio di qualifica dei fornitori e di verifica dei lotti, non come previsione della durata nel tempo.
Condizioni di prova e obiettivi in ore
Le ore sono il numero citato dagli acquirenti, ma tale numero non significa nulla senza un criterio di superamento associato. I nostri obiettivi per l’hardware di zaini da laptop sono:
Ganci e regolatori in lega di zinco con rivestimento in nichel nero o elettroforetico: 72 ore, nessuna corrosione del substrato, funzionalità non compromessa
Piastrine e supporti per badge in lega di zinco: minimo 72 ore, 96 ore per i programmi destinati ai mercati costieri
Anelli a D e piastrine per ganci in acciaio, zincati: 48 ore, nessuna ruggine rossa
Rivetti e borchiette in acciaio, zincati: 48 ore
Cursori per cerniere in lega di zinco su cerniere metalliche: 96 ore, poiché il cursore si trova lungo il percorso umido della tracolla e a contatto con tessuti che trattengono umidità
Testiamo sei pezzi per ogni lotto di componenti hardware, puliti con alcol e manipolati con guanti; fotografiamo ciascun pezzo alle ore 24, 48 e 72, in modo che la relazione mostri l’evoluzione anziché un singolo stato finale.
La funzionalità fa parte dei criteri di superamento del test ed è spesso omessa. Una fibbia priva di corrosione visibile ma incapace di sganciarsi sotto una forza di trazione di 30 N è considerata non conforme. Dopo il prelievo, apriamo e chiudiamo dieci volte ciascun regolatore sottoposto a prova.
Tipi di placcatura e resistenza di ciascuno
La placcatura influenza l’esito più del metallo di base, e le differenze di costo sono misurate in centesimi.
Zincatura su acciaio, 5–8 micron: 24–48 ore di resistenza alla corrosione bianca; economica, adatta a rivetti nascosti
Zincatura con passivazione trasparente, 8–12 micron: 48–72 ore; soglia pratica per parti in acciaio visibili
Nichelatura su lega di zinco, 8–12 micron: 72–96 ore; standard per fibbie e cursori
Nichel nero su nichel: 96 ore e buona conservazione dell’aspetto; finitura predefinita per ferramenta nera
Rivestimento elettroforetico su lega di zinco: 120–240 ore; barriera migliore disponibile in commercio, con aspetto leggermente più morbido
Rivestimento a polvere su lega di zinco: barriera elevata, ma si scheggia ai bordi; ogni scheggia diventa un punto di corrosione
Finiture in ottone antico e bronzo con strato protettivo di lacca: orientate all’aspetto estetico; la lacca è il livello più debole
Due regole pratiche. La lega di zinco non può essere protetta nello stesso modo dell'acciaio, perché una fusione in pressione di lega di zinco presenta porosità che uno strato galvanico segue invece di sigillare. Un foro di spillo in 8 micron di nichel su una fusione porosa diventa una cella corrosiva che si espande sotto il rivestimento galvanico sollevandolo: è questo il fenomeno di rigonfiamento che il cliente descrive come 'scrostatura della vernice'.
Nemmeno uno strato galvanico più spesso è automaticamente migliore. Al di sopra di circa 15 micron, l'accumulo modifica l'aderenza su un piccolo componente filettato, e un fermo che non scatta più comporta un reso; pertanto specifichiamo un intervallo anziché un valore minimo.
Vi è un effettivo impatto sui costi. Passare da nichel standard a nichel nero con rivestimento elettroforotico su un intero set di componenti aggiunge circa USD 0,09–0,14 per sacchetto, su un lotto di 3.000 unità. In un programma destinato a un mercato interno asciutto con tempi di stoccaggio brevi, tale spesa è difficile da giustificare. In un programma con distribuzione costiera e bassa velocità di vendita, lo raccomandiamo e ne documentiamo formalmente la motivazione.
Corrosione durante spedizione e stoccaggio
La maggior parte delle richieste di risarcimento per corrosione che osserviamo si verifica tra il cancello della fabbrica e lo scaffale del rivenditore, non nelle mani del cliente.
Un container da 40 piedi che attraversa le regioni tropicali può raggiungere temperature interne di 60 gradi Celsius durante il giorno e scendere a 25 gradi Celsius di notte. Questo ciclo giornaliero provoca la condensazione dell’umidità sui metalli, sulla parte interna del tetto del container e all’interno della busta. Uno zaino imballato con un inserto in cartone trattiene tale umidità a contatto con i componenti metallici per settimane, specialmente alla base.
Le nostre contromisure standard per gli ordini di esportazione sono:
Un sacchetto di gel di silice da 2 g per ogni busta di polietilene su tutti gli ordini contenenti componenti metallici, e due sacchetti per i modelli da 17 pollici e per quelli strumentali
Buste di polietilene dotate di un foro di ventilazione, poiché una busta sigillata intrappola la condensa anziché impedirne la formazione
Rivestimenti interni dei cartoni per le spedizioni via mare verso destinazioni umide
Carico dei container con una copertura disidratante assorbente l’umidità
Lo stoccaggio presso la destinazione è importante quanto il trasporto. Un rivestimento che ha superato 72 ore nella camera ha mostrato corrosione bianca dopo cinque mesi in un magazzino costiero non riscaldato, perché la camera non ha mai eseguito un ciclo umido-asciutto con sale residuo sulla superficie.
Questa è la reale limitazione dei dati della prova in nebbia salina: indicano che il sistema di rivestimento è adeguato, ma non garantiscono che il componente avrà ancora l’aspetto nuovo dopo un anno di stoccaggio su uno scaffale a Brema.
Checklist per l’ispezione dei componenti in ingresso
Un acquirente privo di una camera può comunque rilevare la maggior parte dei problemi. Eseguire questa verifica all’ingresso merce su un cartone campione:
Verificare il tipo di rivestimento e il relativo intervallo di spessore riportati sul rapporto di prova del fornitore, espresso in micron, non mediante descrizioni
Controllare la presenza di pori e difetti di deposizione ad occhio nudo sotto luce intensa, in particolare nella parte interna di ogni curvatura, dove il rivestimento aderisce male
Esaminare la linea di separazione sui componenti pressofusi, poiché una linea irregolare trattiene umidità e avvia il processo corrosivo
Azionare ogni fibbia e ogni cursore dieci volte e annotare eventuali anomalie di rigidità o clic che non innescano l’innesto
Pulire una parte con un panno bianco asciutto per verificare la presenza di sfregamento del plating, che indica uno strato sottile o mal aderente
Pesare una parte prodotta confrontandola con un campione noto come buono, poiché una diminuzione di 0.5 g spesso indica una fusione più sottile piuttosto che un plating più sottile
Presso Tianqin, ogni lotto di hardware viene controllato rispetto al campione approvato all’atto della ricezione merce e si esegue il test a nebbia salina su un set di campioni prelevati da ciascun nuovo fornitore di plating prima che tale fornitore venga inserito nella bill of materials. Inoltre, si conservano sei pezzi di ciascun lotto hardware in un sacchetto sigillato con il numero del lotto, in modo che una richiesta di reclamo formulata due anni dopo possa essere ricondotta al lotto effettivo di plating. Gli hardware metallici sono specificati in lega di zinco per default nelle nostre linee business e travel, e nel programma hardware allegato al campione indichiamo le ore di plating previste per ciascun pezzo.
Una domanda frequente dei clienti è se le ferramenta in lega di zinco siano accettabili, dato che un concorrente offre l’acciaio. La lega di zinco è più leggera e non sviluppa ruggine rossa, ma è più sensibile alla qualità della placcatura; una fusione economica con uno strato placcato sottile è peggiore di un componente in acciaio ben placcato. La risposta non è il nome del metallo indicato in un preventivo, bensì una specifica di placcatura verificata.
Inserire le ore di placcatura nell’ordine d’acquisto
Inviarci l’elenco delle ferramenta e il mercato di destinazione. Mappiamo ogni componente su un sistema di placcatura con un numero verificato di ore, forniamo la differenza di costo per unità e indichiamo quali componenti possono rimanere in tutta sicurezza sulla placcatura standard al nichel.
Contatta [email protected] o visita www.tianqinbag.com per richiedere un campione con dati relativi al test di nebbia salina sull'hardware, ottenere un preventivo dalla fabbrica o avviare un progetto OEM/ODM con Quanzhou Tianqin Bags Co., Ltd. Il tempo necessario per la produzione del campione è di 7-15 giorni lavorativi; possiamo includere nel pacchetto campione anche il cronoprogramma relativo all'hardware, compresi i tempi di placcatura. Diciassette anni di esperienza nella produzione di borse a Quanzhou, esportazioni OEM e ODM in oltre 50 paesi, rapporti di prova SGS disponibili su richiesta.


 Notizie in primo piano


