
 EN



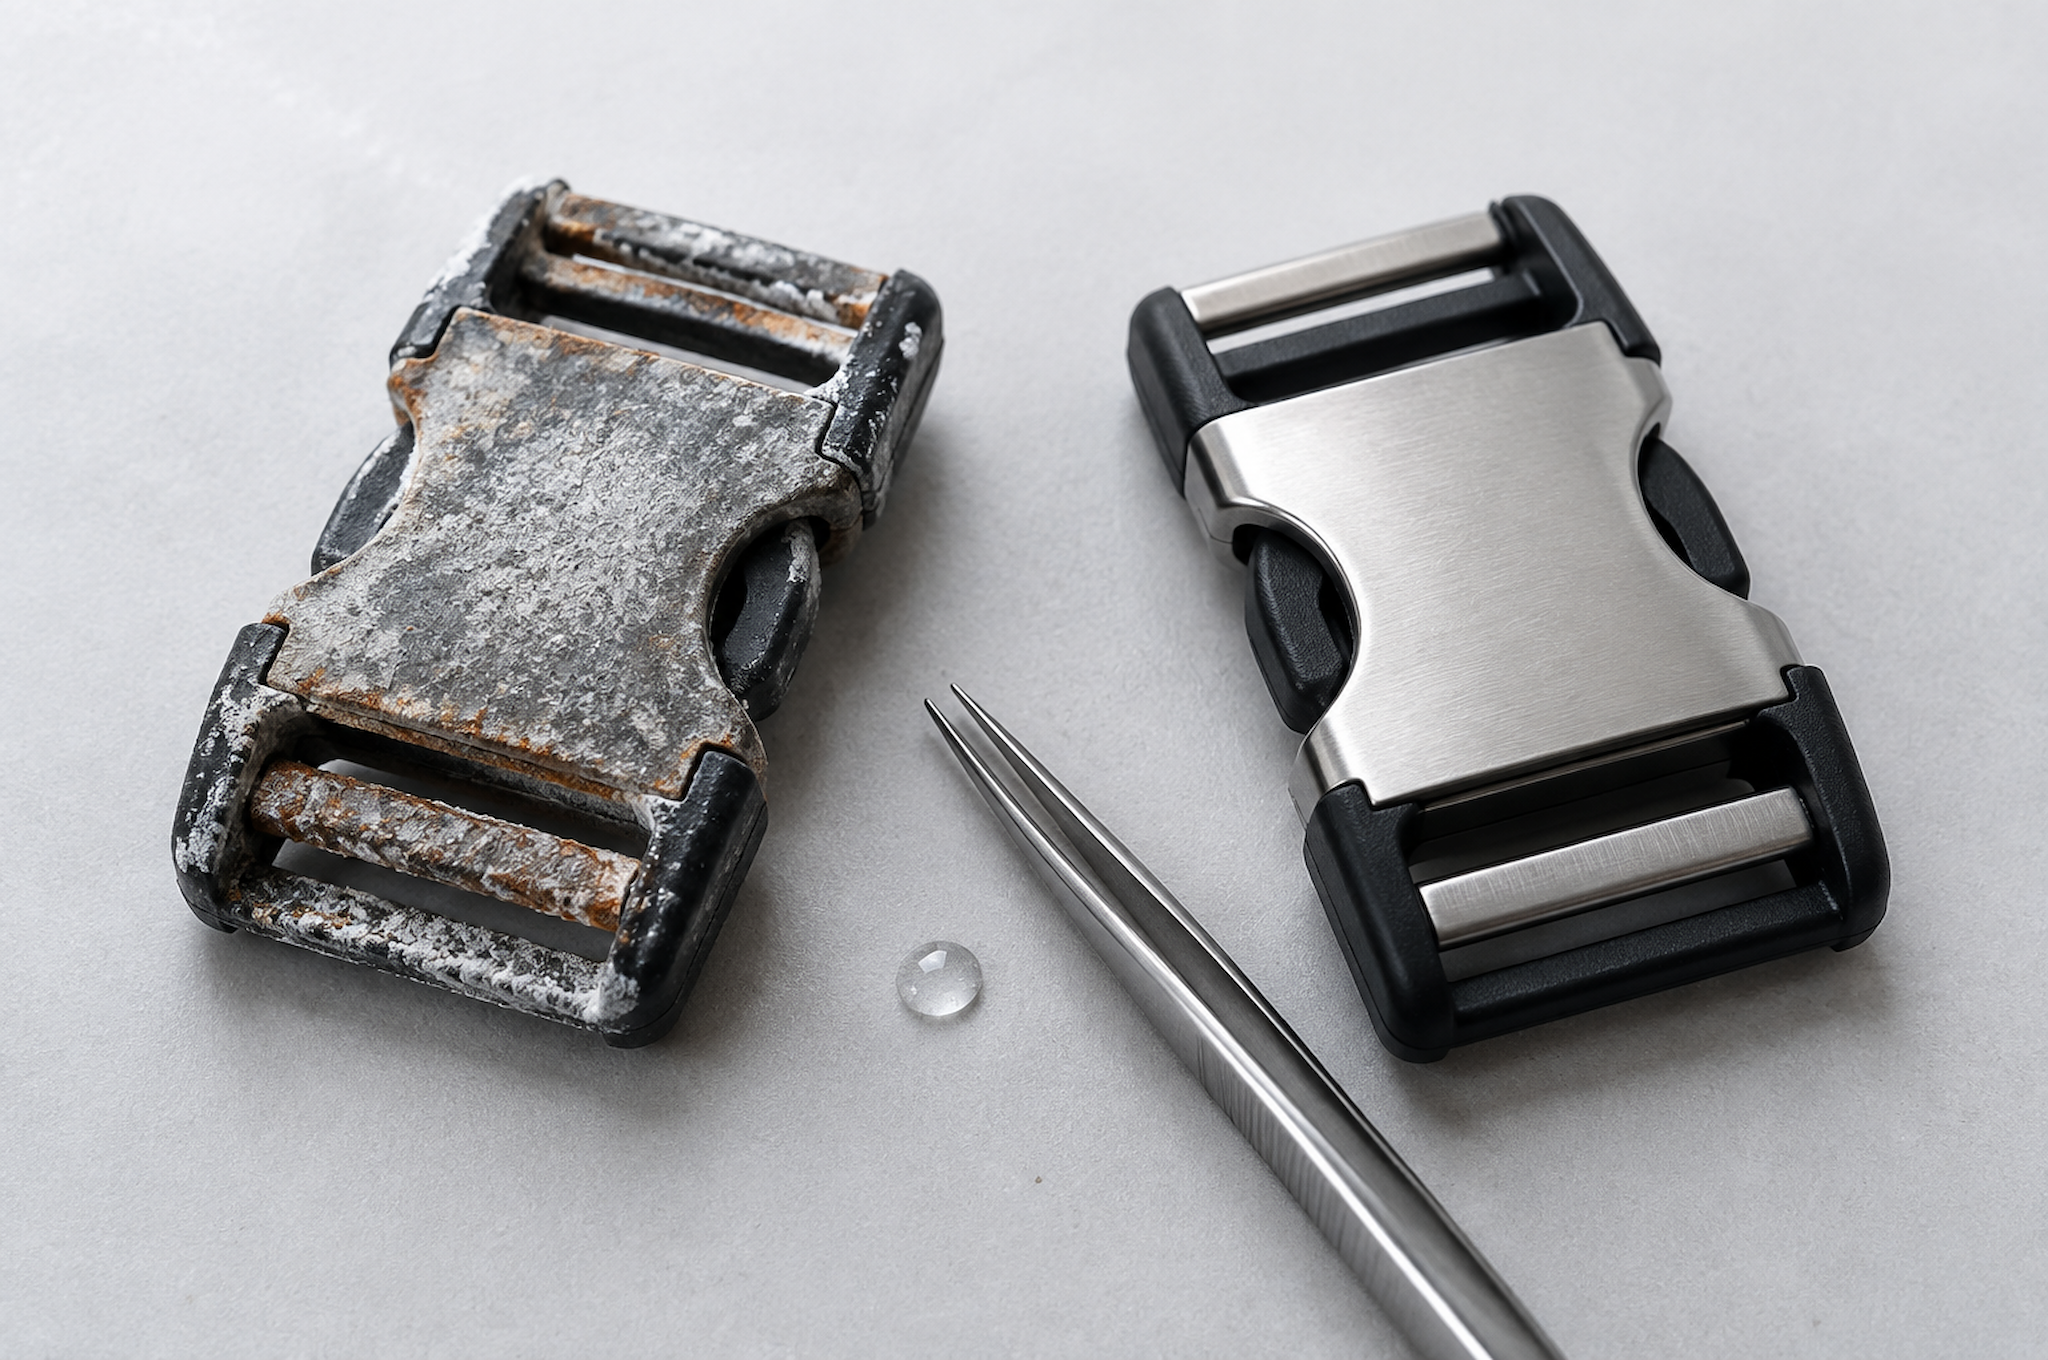
En distributør i Hamburg modtog 2.400 laptoprygsække i marts og havde indtil juni registreret 180 klager over hvide pletter på spændekamme og bobler på logoplade. Tasken havde aldrig været i nærheden af saltvand. Den havde tilbragt 24 dage i en container, fire uger i et lager ved Elben og derefter en sommer i butiksvinduer. Korrosion på metaldele er mere en fugtproblematik end en havproblematik, og saltstøvtest er metoden til at afsløre eventuelle problemer, før kassen bliver fragtet.
Hvad saltstøvtest gengiver – og hvad den ikke gør
En saltstøvkammer atomiserer en saltvandsopløsning til tåge og holder prøverne i denne ved konstant temperatur. Standarden er ASTM B117 eller dens ISO-ækvivalent 9227, der anvender en 5-procent natriumchloridopløsning ved 35 grader Celsius, hvor den samlede opløsning har en pH-værdi på 6,5 til 7,2 og en nedfaldshastighed på 1 til 2 ml pr. 80 kvadratcentimeter i timen.
Testen er accelereret, og det er både dens svaghed og dens værdi. Et hundrede timer i en kammer er ikke det samme som et hundrede dage til søs. Kammeret giver en kontinuerlig våd film, som kun opstår under kondensationscyklusser ved rigtig udsættelse, så den overvurderer korrosion på dele, der tørre op. Den undervurderer også spaltekorrosion, da de fleste fejl på rygsækudstyr starter inden i en forbindelse, som tågen kun dårligt når.
Hvad testen gør godt, er at rangere. Kør den samme spænde fra tre forskellige belægningsleverandører i 96 timer, og forskellen er utvetydig og gentagelig. Sådan bruger vi den: som en gate til leverandørkvalificering og parti-verifikation, ikke som en levetidsprognose.
Testbetingelser og timekrav
Timer er det antal, køberne angiver, og tallet betyder intet uden en knyttet godkendelseskriterium. Vores mål for hardware til laptoprygsække er:
Bøjler og justeringsdele i zink-legering med sort nikkel- eller elektroforetisk belægning: 72 timer, ingen underlagskorrosion, funktion utilskadet
Zink-legerede logo-plader og mærkeskifte: mindst 72 timer, 96 timer for kystmarkedsprogrammer
Ståls D-ring og hageplader, zinkbelagte: 48 timer, ingen rød rust
Ståls nitte og spænder, belagte: 48 timer
Zink-legerede lynlås-skublere på metal-lynlåse: 96 timer, fordi skubleren sidder på en fugtig skulderrem-sti og op imod stof, der holder fugt
Vi tester seks stykker pr. hardware-lot, rengjort med alkohol og håndteret med handsker, og vi fotograferer hvert stykke efter 24, 48 og 72 timer, så rapporten viser fremskridt frem for en enkelt sluttilstand.
Funktion er en del af godkendelseskriteriet og udelades normalt. En spænde uden synlig korrosion, der ikke længere frigør ved 30 N træk, er fejlet. Vi åbner og lukker hver testet justeringsenhed ti gange efter fjernelse.
Belægnings-typer og hvad hver overlever
Belægningen afgør resultatet mere end grundmetallet, og omkostningsforskellene måles i cent.
Zinkbelægning på stål, 5 til 8 mikrometer: 24 til 48 timer til hvid korrosion, billig, velegnet til skjulte nitter
Zinkbelægning med klar passivering, 8 til 12 mikrometer: 48 til 72 timer, den praktiske standard for synlige ståldelte
Nikkelbelægning på zinklegering, 8 til 12 mikrometer: 72 til 96 timer, standarden for spænder og glidefunktioner
Sort nikkel over nikkel: 96 timer og god bevarelse af udseende, vores standard for sort hardware
Elektroforetisk belægning over zinklegering: 120 til 240 timer, den bedste barriere, vi køber, med et let blødere udseende
Pulverbelægning over zinklegering: høj barriere, men bliver ridset ved kanterne, og hver ridse bliver et korrosionssted
Antik messing- og bronzeafslutninger med laktoplag: udseende-drevet, og lakken er den svage lag
To praktiske regler. Zinklegering kan ikke beskyttes på samme måde som stål, fordi en zinklegeringsstøbning har porøsitet, som et overfladebelægningslag følger i stedet for at tætte. En pindhul i 8 mikrometer nikkel på en porøs støbning bliver en korrosionscelle, der udvider sig under belægningen og løfter den – det er boblerne, som kunden beskriver som flagrende maling.
En tykkere belægning er heller ikke automatisk bedre. Over ca. 15 mikrometer ændrer opbygningen pasformen på en lille gevinddel, og en spænde, der ikke længere klikker, resulterer i en retur, så vi angiver et interval i stedet for en minimumsværdi.
Der er reelle omkostningskonsekvenser. At skifte et komplet hardware-sæt fra standardnikkel til sort nikkel med en elektroforetisk topbelægning tilføjer ca. 0,09–0,14 USD pr. pose ved 3.000 enheder. På et program, der sælges til et tørt indlandsmarked med kort lagring, er det svært at begrunde denne udgift. På et program med kystnære distribution og langsom afsætning anbefaler vi det og dokumenterer begrundelsen skriftligt.
Korrosion under fragt og lagring
De fleste korrosionsklager, vi ser, opstår mellem fabrikken og detailhandlens hylder, ikke i kundens hænder.
En 40-fod-container, der krydser tropikerne, kan nå 60 grader Celsius indeni om dagen og falde til 25 om natten. Denne daglige cyklus får fugt til at kondensere på metal, på indersiden af containerens tag og indeni posen. En rygsæk, der er pakket med en papkasseindsats, holder denne fugt trykket mod metalkomponenter i uger, især ved bunden.
Vores standardmodforanstaltninger ved eksportordrer:
En 2 g silikagel-pose pr. polypose ved alle ordrer med metalkomponenter samt to poser ved 17-tommers- og værktøjsmodeller
Polyposer med et ventilationshul, fordi en forseglet pose fanger kondensvand i stedet for at holde det ude
Papkassefodrer ved seefragt til fugtige destinationer
Containerlæsning med et fugtabsorberende tørremiddel-dæksel
Opbevaring på destinationen er lige så vigtig som transporten. Belægning, der har overstået 72 timer i kammeret, har vist hvid korrosion efter fem måneder i et uopvarmet kystlager, fordi kammeret aldrig udførte en våd-tør-cyklus med salt tilbage på overfladen.
Det er den ærlige begrænsning af salt-sprøjtedata: De fortæller dig, at belægningsystemet er kompetent, men de kan ikke fortælle dig, om dele vil se nye ud efter et år på et lager i Bremen.
Tjekliste for inspektion af hardware ved modtagelse af partier
En køber uden et kammer kan stadig opdage de fleste problemer. Udfør denne procedure ved modtagelse af varer på en prøvekarton:
Bekræft belægningstypen og tykkelsesområdet på leverandørens testrapport i mikrometer, ikke som en beskrivelse
Tjek efter pindhuller og manglende belægning med øjet under stærkt lys på indersiden af alle kurver, hvor belægningen er svag
Undersøg skillelinjen på trykstøbte dele, da en ru skillelinje holder fugt tilbage og starter korrosion
Betjen hver spænde og glidefunktion ti gange og notér stivhed eller et klik, der ikke griber
Tør en del af en del af med et tørt, hvidt klæde for at kontrollere, om der er plateringsafskrabning, hvilket indikerer et tyndt eller dårligt bundet lag
Vægt en produktionsdel sammenlignet med en kendt god prøve, da et fald på 0,5 g ofte betyder en tyndere støbning fremfor tyndere platering
Ved Tianqin kontrolleres hver hardware-parti mod den godkendte prøve ved varemodtagelse, og vi udfører salt-spray-test på et prøvesæt fra hver ny plateringsleverandør, før leverandøren inkluderes i materialelisten. Vi opbevarer også seks stykker af hver hardware-parti i en forseglet pose med partinummeret, så en reklamation to år senere kan spores tilbage til det faktiske plateringsparti. Metalhardware specificeres som standard i zink-legering i vores business- og reiselinjer, og vi angiver plateringstid pr. del i hardware-skemaet, der vedlægges prøven.
Et køber-spørgsmål, vi ofte får, er, om zink-legeret hardware overhovedet er acceptabel, da en konkurrent tilbyder stål. Zink-legering er lettere og rust ikke rødt, men den er mere følsom over for pladeringskvalitet, og en billig afstøbning med en tynd plade er værre end en vel-pladeret ståldel. Svaret er en testet pladerings-specifikation, ikke et metalnavn på en tilbudsseddel.
Indsæt pladerings-timer i købsordren
Send os din hardware-liste og dit destinations-marked. Vi vil kortlægge hver del til et pladerings-system med en testet timer-tælling, give dig prisen pr. enhed for forskellen og fortælle dig, hvilke dele sikkert kan blive på standard-nikkel.
Kontakt [email protected] eller besøg www.tianqinbag.com for at anmode en prøve med hardware-saltstøvdata, få et fabriksprisopgør eller starte et OEM/ODM-projekt med Quanzhou Tianqin Bags Co., Ltd. Prøveproduktion tager 7–15 arbejdsdage, og vi kan inkludere hardwareplanen med galvaniseringsperioder i prøvepakken. Sytten år med taskeproduktion i Quanzhou, OEM- og ODM-eksport til mere end 50 lande, SGS-testrapporter tilgængelige på forespørgsel.


 Seneste nyheder


