
 EN



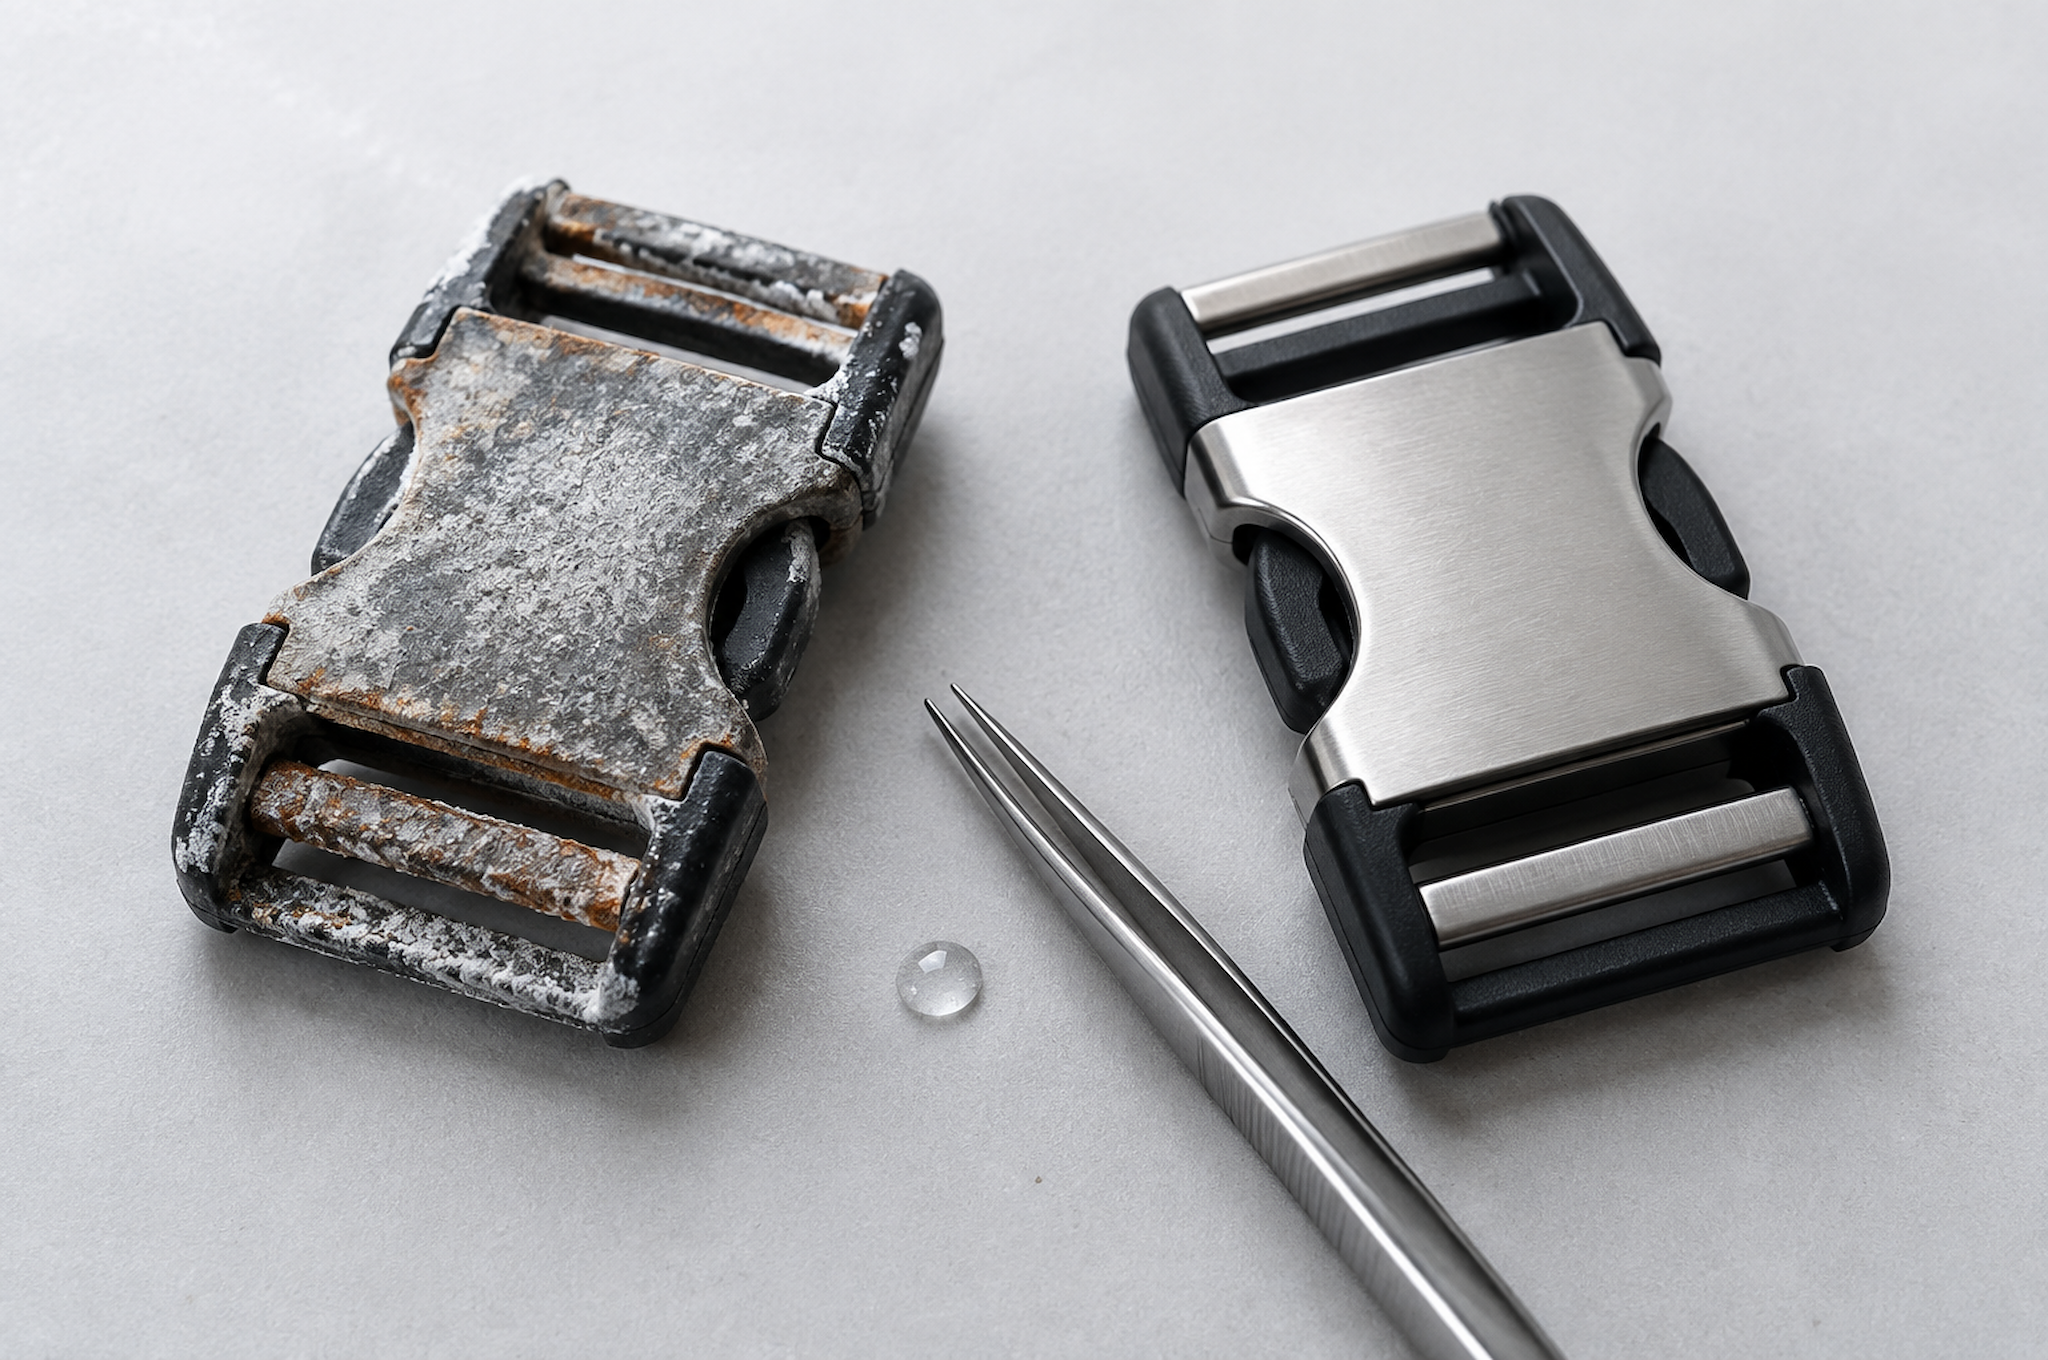
Un distribuidor en Hamburgo recibió 2.400 mochilas para portátiles en marzo y, para junio, había registrado 180 quejas sobre manchas blancas en las lengüetas de las hebillas y burbujas en la placa del logotipo. La mochila nunca había estado cerca del agua salada. Había pasado 24 días en un contenedor, cuatro semanas en un almacén cercano al Elba y, luego, un verano entero en escaparates de tiendas. La corrosión de los componentes metálicos es más bien un problema de humedad que de exposición marina, y las pruebas de niebla salina son el método para detectarlo antes de que el cartón sea enviado.
Qué reproduce la prueba de niebla salina y qué no reproduce
Una cámara de niebla salina atomiza una solución salina en forma de niebla y mantiene las muestras sumergidas en ella a temperatura constante. La norma aplicable es ASTM B117 o su equivalente ISO 9227, utilizando una solución acuosa al 5 % de cloruro sódico a 35 grados Celsius, con un pH de la solución recogida entre 6,5 y 7,2 y una tasa de deposición de 1 a 2 ml por 80 centímetros cuadrados por hora.
La prueba es acelerada, y eso es tanto su debilidad como su valor. Cien horas en una cámara no equivalen a cien días en el mar. La cámara genera una película húmeda continua que la exposición real solo produce durante los ciclos de condensación, por lo que exagera la corrosión en piezas que se secan. Asimismo, subestima la corrosión por grietas, ya que la mayoría de los fallos en los componentes metálicos de mochilas para portátiles comienzan en el interior de una unión a la que la niebla apenas llega.
Lo que esta prueba hace bien es clasificar. Sometiendo la misma hebilla de tres proveedores distintos de recubrimientos a 96 horas de prueba, las diferencias son inequívocas y repetibles. Así es como la utilizamos: como una puerta de calificación de proveedores y verificación de lotes, no como una predicción de vida útil.
Condiciones de prueba y duraciones objetivo
Las horas son el número que los compradores citan, pero dicho número carece de significado sin un criterio de aprobación asociado. Nuestros objetivos para los componentes metálicos de mochilas para portátiles son:
Hebillas y reguladores de aleación de zinc con recubrimiento de níquel negro o electroforético: 72 horas, sin corrosión del sustrato y sin afectación de la funcionalidad
Placas de logotipo y soportes para insignias de aleación de cinc: mínimo 72 horas, 96 horas para programas destinados a mercados costeros
Anillos en D y placas de enganche de acero, galvanizados: 48 horas, sin óxido rojo
Remaches y rebabas de acero, chapados: 48 horas
Deslizadores de cremallera de aleación de cinc en cremalleras metálicas: 96 horas, porque el deslizador se sitúa sobre la zona húmeda de la correa del hombro y en contacto con tejidos que retienen humedad
Evaluamos seis piezas por lote de componentes metálicos, limpiadas con alcohol y manipuladas con guantes; además, fotografiaremos cada pieza a las 24, 48 y 72 horas para que el informe muestre la evolución, no solo un estado final único.
La funcionalidad forma parte del criterio de aprobación y suele omitirse. Una hebilla sin corrosión visible que ya no se libera bajo una fuerza de tracción de 30 N ha fallado. Abrimos y cerramos diez veces cada regulador probado tras su extracción.
Tipos de chapado y resistencia de cada uno
El chapado determina el resultado más que el metal base, y las diferencias de costo se miden en centavos.
Galvanizado en zinc sobre acero, de 5 a 8 micrómetros: resistencia a la corrosión blanca de 24 a 48 horas; económico; adecuado para remaches ocultos
Galvanizado en zinc con pasivación transparente, de 8 a 12 micrómetros: resistencia de 48 a 72 horas; el estándar práctico para piezas de acero visibles
Revestimiento en níquel sobre aleación de zinc, de 8 a 12 micrómetros: resistencia de 72 a 96 horas; estándar para hebillas y cremalleras
Níquel negro sobre níquel: resistencia de 96 horas y buena retención de la apariencia; nuestro acabado predeterminado para herrajes negros
Recubrimiento electrophorético sobre aleación de zinc: resistencia de 120 a 240 horas; la mejor barrera que adquirimos, con un aspecto ligeramente más suave
Recubrimiento en polvo sobre aleación de zinc: alta barrera, pero se descascara en los bordes; cada descascarilladura se convierte en un punto de corrosión
Acabados en latón y bronce antiguos con capa superior de laca: orientados al aspecto visual; la laca constituye la capa débil
Dos reglas prácticas. La aleación de cinc no puede protegerse del mismo modo que el acero, porque una pieza fundida a presión de aleación de cinc presenta porosidad que una capa galvanizada sigue en lugar de sellar. Un poro en 8 micrómetros de níquel sobre una pieza fundida porosa se convierte en una celda de corrosión que crece bajo el recubrimiento y lo levanta, lo que provoca la formación de burbujas que el cliente describe como pintura que se descascara.
Un recubrimiento más grueso tampoco es automáticamente mejor. Por encima de aproximadamente 15 micrómetros, el aumento del espesor altera el ajuste en una pieza roscada pequeña, y un pestillo que ya no hace clic ocasiona una devolución; por eso especificamos un rango, no un mínimo.
Existe una consecuencia real en costos. Cambiar un juego completo de herrajes desde níquel estándar a níquel negro con un recubrimiento superior electrophorético añade entre USD 0,09 y USD 0,14 por bolsa, en lotes de 3.000 unidades. En un programa destinado a un mercado interior seco con almacenamiento breve, ese gasto resulta difícil de justificar. En un programa con distribución costera y baja rotación de inventario, lo recomendamos y documentamos los motivos por escrito.
Corrosión durante el transporte y el almacenamiento
La mayoría de las reclamaciones por corrosión que observamos se generan entre la puerta de fábrica y el estante minorista, no en manos del cliente.
Un contenedor de 40 pies que atraviesa las zonas tropicales puede alcanzar los 60 grados Celsius en su interior durante el día y descender a 25 por la noche. Ese ciclo diario condensa humedad sobre los metales, en el interior del techo del contenedor y dentro de la bolsa. Una mochila empaquetada con un inserto de cartón retiene esa humedad contra los componentes metálicos durante semanas, especialmente en su base.
Nuestras contramedidas estándar para pedidos de exportación:
Un sobre de gel de sílice de 2 g por bolsa de polietileno en cualquier pedido con componentes metálicos, y dos sobres en los modelos de 17 pulgadas y los modelos de herramientas
Bolsas de polietileno con orificio de ventilación, porque una bolsa sellada atrapa la condensación en lugar de impedir su entrada
Forros de cartón en los envíos marítimos hacia destinos húmedos
Carga de contenedores con una manta desecante absorbente de humedad
El almacenamiento en el destino es tan importante como el transporte. Un recubrimiento que superó 72 horas en la cámara mostró corrosión blanca tras cinco meses en un almacén costero sin calefacción, porque la cámara nunca ejecutó un ciclo húmedo-seco con sal depositada sobre la superficie.
Esa es la limitación real de los datos de la prueba de niebla salina: indican que el sistema de recubrimiento es competente, pero no garantizan que la pieza luzca nueva tras un año almacenada en un estante en Bremen.
Lista de verificación de inspección de componentes para lotes entrantes
Un comprador sin cámara aún puede detectar la mayoría de los problemas. Aplique esta lista a una caja muestral en la recepción de mercancías:
Confirme el tipo de recubrimiento y su rango de espesor indicados en el informe de ensayo del proveedor, expresado en micrómetros, no mediante una descripción
Revise visualmente la presencia de microperforaciones e interrupciones bajo una luz intensa en el interior de cada curvatura, donde el recubrimiento se deposita de forma irregular
Examine la línea de separación en piezas fundidas a presión, ya que una línea de separación rugosa retiene humedad e inicia la corrosión
Active cada hebilla y cada deslizador diez veces y anote cualquier rigidez o clic que no logre acoplarse
Limpie una pieza con un paño blanco seco para verificar si se desprende el recubrimiento, lo que indica una capa delgada o mal adherida
Pese una pieza de producción frente a una muestra conocida como buena, ya que una diferencia de 0,5 g suele indicar una fundición más delgada y no un recubrimiento más delgado
En Tianqin, cada lote de componentes metálicos se compara con la muestra aprobada al ingreso de mercancías, y realizamos ensayos de niebla salina sobre un conjunto de muestras procedentes de cada nuevo proveedor de recubrimientos antes de incluirlo en la lista de materiales. Además, guardamos seis unidades de cada lote de componentes metálicos en una bolsa sellada con el número de lote, de modo que una reclamación presentada dos años después pueda rastrearse hasta el lote real de recubrimiento. Por defecto, los componentes metálicos se especifican en aleación de cinc en nuestras líneas de negocios y viajes, y cotizamos las horas de recubrimiento por pieza en el cronograma de componentes adjunto a la muestra.
Una pregunta frecuente de los compradores es si los herrajes de aleación de cinc son aceptables en absoluto, dado que un competidor ofrece acero. La aleación de cinc es más ligera y no presenta óxido rojo, pero es más sensible a la calidad del recubrimiento galvánico; además, una fundición económica con un recubrimiento delgado es peor que una pieza de acero bien recubierta. La respuesta radica en una especificación de recubrimiento galvánico validada, no en el nombre del metal indicado en una cotización.
Incluya las horas de recubrimiento galvánico en la orden de compra
Envíenos su lista de herrajes y su mercado de destino. Asignaremos cada pieza a un sistema de recubrimiento galvánico con una cantidad validada de horas, le indicaremos la diferencia por unidad y le informaremos qué piezas pueden permanecer con seguridad en níquel estándar.
Póngase en contacto con [email protected] o visite www.tianqinbag.com para solicitar una muestra con datos de prueba de niebla salina del hardware, obtener un presupuesto de fábrica o iniciar un proyecto OEM/ODM con Quanzhou Tianqin Bags Co., Ltd. La elaboración de muestras tarda de 7 a 15 días hábiles y podemos incluir el cronograma del hardware con las horas de galvanizado en el paquete de muestras. Diecisiete años fabricando bolsos en Quanzhou, exportaciones OEM y ODM a más de 50 países, informes de ensayo SGS disponibles bajo solicitud.


 Noticias destacadas


