
 EN



Un distribuitor din Hamburg a primit 2.400 de rucsaci pentru laptopuri în martie și, până în iunie, a înregistrat 180 de plângeri legate de pete albe pe brațele broșei și de umflături pe placa cu logo. Geanta nu fusese niciodată în apropierea apei sărate. Rămăsese 24 de zile într-un container, patru săptămâni într-un depozit din apropierea Elbei și apoi o vară întreagă în vitrinele magazinelor. Coroziunea componentelor metalice este mai degrabă o problemă legată de umiditate decât de apă de mare, iar testarea prin pulverizare cu soluție salină este metoda prin care se identifică astfel de probleme înainte ca coletele să fie expediate.
Ce reproduce testarea prin pulverizare cu soluție salină și ce nu reproduce
O cameră de testare prin pulverizare cu soluție salină transformă o soluție salină într-o ceață fină și păstrează eșantioanele în această ceață la temperatură constantă. Standardul aplicabil este ASTM B117 sau echivalentul său ISO 9227, care folosește o soluție de clorură de sodiu de 5 % la 35 de grade Celsius, cu soluția colectată având un pH între 6,5 și 7,2 și o rată de depunere de 1–2 ml pe 80 de centimetri pătrați pe oră.
Testul este accelerat, iar aceasta este în același timp slăbiciunea și valoarea sa. O sută de ore într-o cameră nu este echivalentul a o sută de zile în mediu marin. Camera oferă un strat umed continuu, pe care expunerea reală îl produce doar în timpul ciclurilor de condensare, astfel că supraestimează coroziunea la piesele care se usucă. De asemenea, subestimează coroziunea interstițială, deoarece majoritatea defectelor hardware din rucsacurile pentru laptop apar în interiorul unei îmbinări pe care ceața o pătrunde slab.
Ceea ce face testul bine este clasificarea. Dacă se rulează aceeași broșcă provenită de la trei furnizori de placare timp de 96 de ore, diferența este evidentă și reproductibilă. Așa îl folosim: ca barieră de calificare a furnizorilor și de verificare a loturilor, nu ca previziune a duratei de viață.
Condiții de test și durate țintă
Orele reprezintă numărul pe care cumpărătorii îl indică, iar acest număr nu are nicio semnificație fără un criteriu de acceptare asociat. Duratele noastre țintă pentru componentele hardware ale rucsacurilor pentru laptop sunt:
Broșce și reglatoare din aliaj de zinc, cu placare în nichel negru sau prin electroforeză: 72 de ore, fără coroziune a suportului, funcționare neafectată
Plăci din aliaj de zinc pentru logo și suporturi pentru insignă: minim 72 de ore, 96 de ore pentru programele destinate piețelor de coastă
Inele D și plăci pentru cârlige din oțel, zincate: 48 de ore, fără apariția ruginii roșii
Nituri și buruieni din oțel, zincate: 48 de ore
Glisoare din aliaj de zinc pentru fermoare metalice: 96 de ore, deoarece glisorul este așezat pe traseul umed al curelei de umăr și în contact cu o țesătură care reține umiditatea
Testăm șase piese pe lot de componente, curățate cu alcool și manipulate cu mănuși, iar fiecare piesă este fotografiată la 24, 48 și 72 de ore, astfel încât raportul să arate evoluția, nu doar starea finală.
Funcționalitatea face parte din criteriul de acceptare și este adesea omisă. O broșă fără coroziune vizibilă, dar care nu se deschide mai departe sub o forță de tragere de 30 N, este considerată defectuoasă. Deschidem și închidem fiecare reglator testat de zece ori după scoaterea acestuia.
Tipuri de placare și ce rezistă fiecare
Placarea determină rezultatul într-o măsură mai mare decât metalul de bază, iar diferențele de cost sunt exprimate în cenți.
Placarea cu zinc pe oțel, 5–8 microni: 24–48 de ore până la apariția coroziunii albe, ieftină, potrivită pentru nituri ascunse
Placarea cu zinc cu pasivare clară, 8–12 microni: 48–72 de ore, pragul practic pentru piesele vizibile din oțel
Placarea cu nichel pe aliaje de zinc, 8–12 microni: 72–96 de ore, standardul pentru broșe și glisoare
Nichel negru peste nichel: 96 de ore și retenție bună a aspectului, varianta noastră implicită pentru accesorii negre
Strat electrophoretic peste aliaje de zinc: 120–240 de ore, cea mai eficientă barieră pe care o achiziționăm, cu un aspect ușor mai mat
Strat pulverizat peste aliaje de zinc: barieră ridicată, dar se ciobesc la margini, iar fiecare ciobitură devine un punct de coroziune
Finisaje în aramă antică și bronz cu strat superior de lac: orientate spre aspect, iar lacul este stratul cel mai slab
Două reguli practice. Aliajul de zinc nu poate fi protejat în același mod ca oțelul, deoarece turnarea sub presiune a aliajului de zinc prezintă porozitate pe care stratul metalizat îl urmărește, nu o sigilează. Un por mic într-un strat de nichel de 8 microni deasupra unei piese turnate poroase devine o celulă de coroziune care se extinde sub stratul metalizat și îl ridică — acest fenomen este ceea ce clientul descrie ca „vopsire care se cojește”.
Un strat metalizat mai gros nu este nici pe departe întotdeauna mai bun. Peste aproximativ 15 microni, depunerea modifică ajustarea la o piesă filetată mică, iar un element de fixare care nu mai face clic este returnat; de aceea, specificăm un interval, nu o valoare minimă.
Există consecințe reale privind costurile. Trecerea întregului set de accesorii de la nichel standard la nichel negru cu un strat de acoperire electroforetic adaugă aproximativ 0,09–0,14 USD per pungă, pentru 3.000 de unități. În cadrul unui program destinat unui mediu uscat, interior, cu perioadă scurtă de stocare, această cheltuială este greu de justificat. În schimb, pentru un program cu distribuție în zone costiere și vânzare lentă, o recomandăm și documentăm motivul în scris.
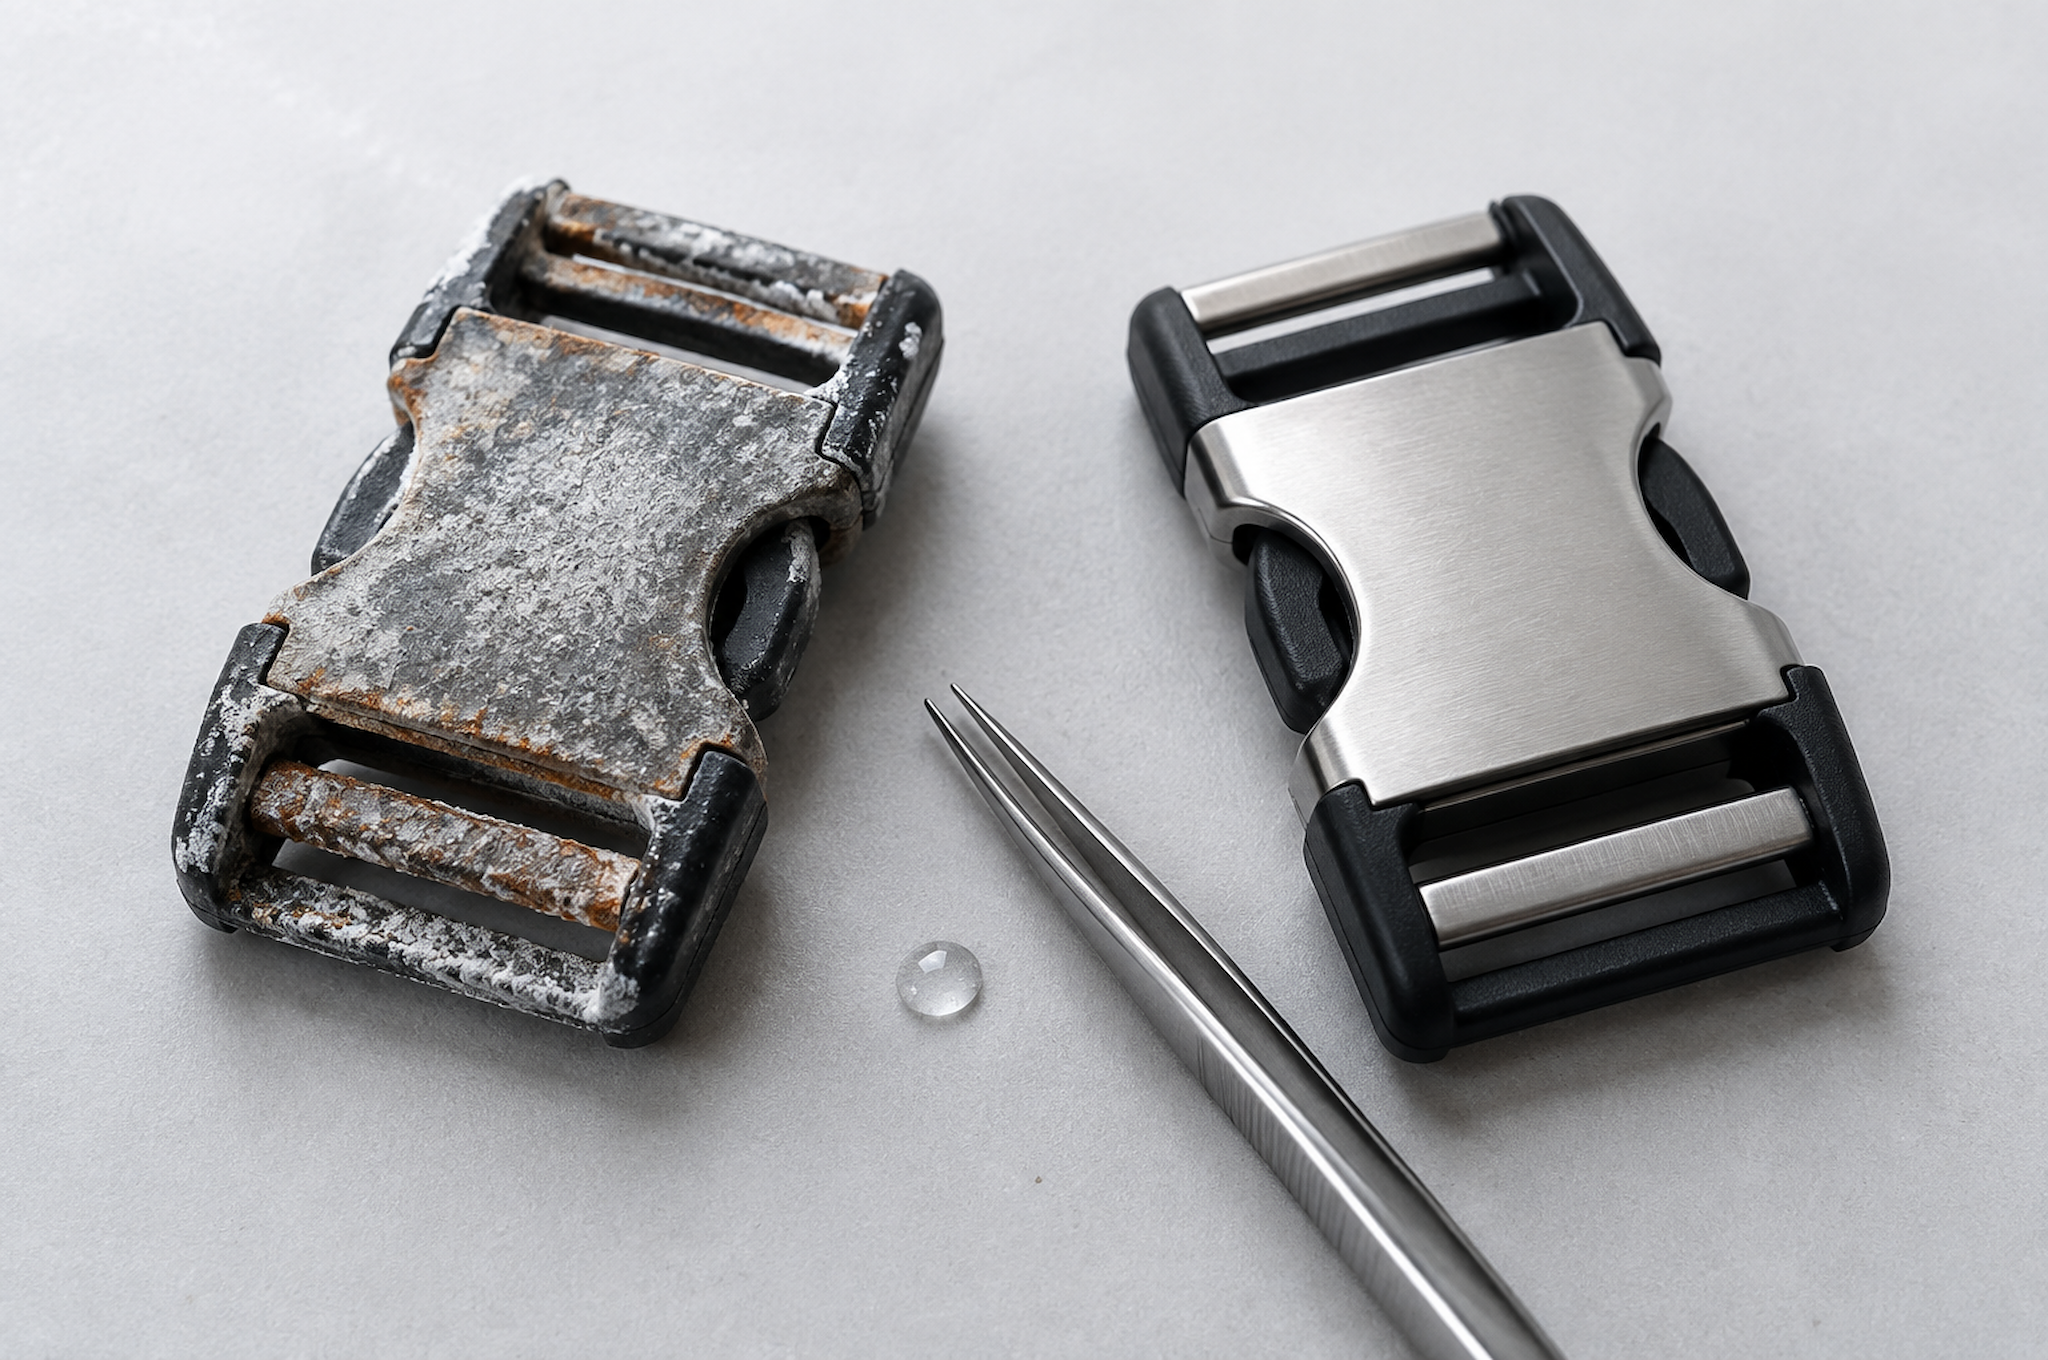
Coroziune în timpul transportului și al stocării
Majoritatea reclamațiilor legate de coroziune pe care le vedem sunt generate între poarta fabricii și raftul de vânzare, nu în mâinile clientului.
Un container de 40 de picioare care traversează regiunile tropicale poate atinge 60 de grade Celsius în interior în timpul zilei și poate scădea la 25 de grade Celsius noaptea. Acest ciclu zilnic condensează umiditatea pe metal, pe partea interioară a acoperișului containerului și în interiorul pungii. Un rucsac împachetat cu un suport din carton reține această umiditate în contact cu componentele metalice timp de săptămâni întregi, în special la bază.
Măsurile noastre standard de contracarare pentru comenzile de export:
O punguță de gel de siliciu de 2 g pentru fiecare pungă polietilenă, în orice comandă care conține componente metalice, și două punguțe pentru modelele de 17 inch și pentru unelte
Pungi polietilenă cu o gaură de ventilație, deoarece o pungă etanșată reține condensul în loc să-l excludă
Învelișuri din carton pentru ambalajul maritim către destinații umede
Încărcarea containerelor cu o pătură desicantă absorbantă de umiditate
Depozitarea la destinație este la fel de importantă ca și transportul. Stratul de placare care a rezistat 72 de ore în cameră a prezentat coroziune albă după cinci luni într-un depozit costier neîncălzit, deoarece camera nu a efectuat niciodată un ciclu umed-uscat cu sare rămasă pe suprafață.
Aceasta este limitarea reală a datelor obținute prin testul de pulverizare cu soluție salină: ele indică faptul că sistemul de placare este eficient, dar nu pot confirma că piesa va părea nouă după un an stocată pe un raft din Bremen.
Lista de verificare a inspecției componentelor
Un cumpărător fără cameră poate totuși detecta majoritatea problemelor. Aplicați această procedură la primirea mărfurilor, pe o mostră dintr-o cutie:
Confirmați tipul și intervalul de grosime al placării în raportul de test al furnizorului, exprimate în microni, nu sub formă de descriere
Verificați vizual prezența găurilor fine și a zonelor neplacate, sub o lumină intensă, în interiorul fiecărei curbe, unde acoperirea este mai slabă
Examinați linia de separare a pieselor turnate prin injecție, deoarece o linie de separare neregulată reține umiditatea și inițiază coroziunea
Acționați de zece ori fiecare broșă și fiecare glisor și notați orice rigiditate sau clic care nu declanșează mecanismul
Ștergeți o piesă cu o cârpă albă uscată pentru a verifica dacă se desprinde stratul metalizat, ceea ce indică un strat subțire sau o aderență slabă
Cântăriți o piesă din producție împotriva unui eșantion cunoscut ca fiind bun; o scădere de 0,5 g indică adesea o turnare mai subțire, nu o metalizare mai subțire
La Tianqin, fiecare lot de componente metalice este verificat la primirea mărfurilor în raport cu eșantionul aprobat, iar noi efectuăm testul de pulverizare cu sare pe un set de eșantioane prelevate din fiecare nou furnizor de metalizare, înainte ca acesta să fie inclus în lista de materiale. De asemenea, păstrăm șase bucăți din fiecare lot de componente metalice într-un sac etanș, împreună cu numărul de lot, astfel încât o reclamație formulată peste doi ani să poată fi urmărită până la lotul real de metalizare. Componentele metalice sunt specificate, prin defaulț, din aliaj de zinc în liniile noastre de produse pentru afaceri și călătorii, iar durata metalizării pe piesă este indicată în programul componentelor atașat eșantionului.
O întrebare frecventă de la cumpărători este dacă componentele din aliaj de zinc sunt acceptabile în general, având în vedere că un competitor oferă componente din oțel. Aliajul de zinc este mai ușor și nu se oxidează cu rouă roșie, dar este mai sensibil la calitatea placării, iar o turnare ieftină cu un strat subțire de placare este mai puțin bună decât o piesă din oțel bine placată. Răspunsul este o specificație de placare testată, nu un nume de metal menționat în oferta comercială.
Includeți orele de placare în comanda de achiziție
Trimiteți-ne lista componentelor dumneavoastră și piața țintă. Vom asocia fiecare piesă cu un sistem de placare care are un număr testat de ore, vă vom indica diferența pe unitate și vă vom spune care piese pot rămâne în siguranță pe placarea standard cu nichel.
Contactați [email protected] sau vizitați www.tianqinbag.com pentru a solicita un eșantion cu date privind testul de pulverizare cu sare pentru componente, a obține o ofertă de preț direct de la fabrică sau a începe un proiect OEM/ODM cu Quanzhou Tianqin Bags Co., Ltd. Obținerea eșantioanelor durează 7–15 zile lucrătoare, iar în pachetul cu eșantioane putem include și programul pentru componente, inclusiv durata placării. Șaptesprezece ani de producție de geante în Quanzhou, exporturi OEM și ODM în peste 50 de țări, rapoarte de testare SGS disponibile la cerere.


 Știri importante


