
 EN



تلقّى موزّعٌ في هامبورغ ٢٤٠٠ حقيبة ظهر للكمبيوتر المحمول في شهر آذار/مارس، وبحلول شهر حزيران/يونيو قدّم ١٨٠ شكوىً تتعلّق بظهور بقع بيضاء على ألسنة الإبزيم وتورّم في لوحة الشعار. ولم تتعرَّض الحقيبة قطّ لماء البحر المالح. فقد أمضت ٢٤ يوماً في حاوية شحن، وأربعة أسابيع في مستودعٍ قرب نهر الإلبه، ثم قضت فصلاً صيفياً في واجهات المتاجر. وتُعزى تآكل الأجزاء المعدنية إلى الرطوبة أكثر من ارتباطه بالبيئة البحرية، والاختبار باستخدام رذاذ الملح هو الطريقة التي تكشف بها عن هذه المشكلة قبل شحن العلب.
ما يُعيد إنتاجه اختبار رذاذ الملح وما لا يُعيد إنتاجه
يحوّل جهاز اختبار رذاذ الملح محلولاً مالحاً إلى ضبابٍ رشّاشيٍّ ويُخضع العيّنات له عند درجة حرارة ثابتة. والمعيار القياسي هو ASTM B117 أو ما يعادله من معايير المنظمة الدولية للمعايير ISO 9227، وذلك باستخدام محلول كلوريد الصوديوم بنسبة ٥٪ عند درجة حرارة ٣٥ درجة مئوية، مع أنّ درجة حموضة المحلول المجمّع تتراوح بين ٦,٥ و٧,٢ ومعدّل التساقط بين ١ و٢ مل لكل ٨٠ سنتيمتراً مربّعاً في الساعة.
الاختبار مُسرَّع، وهذه هي نقطة ضعفه وكذلك قيمته. فمئة ساعة في الغرفة لا تساوي مئة يوم في البحر. فالغرفة تُنتج طبقة رطبة مستمرة، بينما التعرُّض الحقيقي يُولِّد هذه الطبقة الرطبة فقط أثناء دورات التكثُّف، لذا فإنها تُبالغ في تقدير التآكل على الأجزاء التي تجفّ. كما أنها تقلِّل من تقدير تآكل الشقوق، لأن معظم حالات فشل معدات الحقيبة المحمولة تبدأ داخل المفصل الذي لا تصل إليه الضبابية بشكل كافٍ.
ما يؤديه الاختبار بكفاءة هو الترتيب. فعند إخضاع نفس الإبزيم من ثلاثة مورِّدين للطلاء لمدة ٩٦ ساعة، يكون الفرق واضحًا ولا جدال فيه ويمكن تكراره. وهكذا نستعمله: كمعيار لتأهيل المورِّدين والتحقق من دفعات الإنتاج، وليس كتنبؤٍ بمدة الخدمة.
شروط الاختبار وأهداف المدة الزمنية
المدة بالساعات هي ما يذكره المشترون، لكن الرقم وحده لا معنى له دون تحديد معيار النجاح المرتبط به. وأهدافنا لمعدات حقائب الكمبيوتر المحمول:
إبزيم ومحرّكات من سبيكة الزنك، بطلاء نيكل أسود أو طلاء كهربائي: ٧٢ ساعة، دون تآكل في المادة الأساسية، مع بقاء الوظيفة سليمة.
ألواح شعارات سبائك الزنك وحوامل الشارات: على الأقل ٧٢ ساعة، و٩٦ ساعة للبرامج المخصصة للأسواق الساحلية
حلقات الصلب على شكل حرف D وصفائح الخطافات المغلفة بالزنك: ٤٨ ساعة دون ظهور صدأ أحمر
مسامير الصلب والنتوءات المغلفة: ٤٨ ساعة
منزلقات السوستة من سبائك الزنك المستخدمة في السوستات المعدنية: ٩٦ ساعة، لأن المنزلقة تقع على مسار حزام الكتف الرطب وتلامس القماش الذي يحتفظ بالرطوبة
نُجري الاختبار على ست قطع من كل دفعة من القطع المعدنية، بعد تنظيفها بالكحول والتعامل معها باستخدام القفازات، ونلتقط صورةً لكل قطعة عند ٢٤ و٤٨ و٧٢ ساعة لكي يظهر التقرير التطور التدريجي وليس حالة نهائية واحدة فقط
الوظيفة جزءٌ من معايير النجاح، وغالبًا ما تُهمَل. فمثلاً، الإبزيم الذي لا يظهر عليه تآكل مرئي لكنه لم يعد يفتح تحت قوة سحب مقدارها ٣٠ نيوتن يُعتبر فاشلاً. ونقوم بفتح وإغلاق كل مشبك قابل للتعديل المُختبر عشر مرات بعد إزالته
أنواع الغلاف المعدني وما يتحمله كل نوع
الغلاف المعدني هو العامل الحاسم في النتيجة أكثر من المعدن الأساسي، أما الفروق في التكلفة فهي محسوبة بالسنتات
طلاء الزنك على الفولاذ، بسماكة ٥ إلى ٨ ميكرون: مقاومة للتآكل الأبيض من ٢٤ إلى ٤٨ ساعة، رخيص، ومناسب للبراغي المخفية
طلاء الزنك مع تمرير شفاف، بسماكة ٨ إلى ١٢ ميكرون: مقاومة من ٤٨ إلى ٧٢ ساعة، وهو الحد العملي للأجزاء الفولاذية الظاهرة
طلاء النيكل على سبائك الزنك، بسماكة ٨ إلى ١٢ ميكرون: مقاومة من ٧٢ إلى ٩٦ ساعة، وهو المعيار المستخدم في الإبزيم والمشابك
النيكل الأسود فوق طبقة النيكل: مقاومة ٩٦ ساعة مع احتفاظ جيد بالمظهر، وهو الخيار الافتراضي لدينا للأجزاء المعدنية السوداء
الطلاء الكهربائي على سبائك الزنك: مقاومة من ١٢٠ إلى ٢٤٠ ساعة، وأفضل حاجز نشتريه، مع مظهر أقل لمعانًا قليلًا
طلاء البودرة على سبائك الزنك: حاجز عالي المقاومة، لكنه يتشقق عند الحواف، وكل شق يصبح موقع تآكل
التشطيبات النحاسية والبرونزية القديمة مع طبقة علوية من اللاك: تُختار لمظهرها الجمالي، واللاك هو الطبقة الأضعف
قاعدتان عمليتان. لا يمكن حماية سبائك الزنك بالطريقة نفسها التي تُحمى بها الفولاذ، لأن الصبّ الدقيق لسبائك الزنك يحتوي على مسامية يتبعها الطلاء الكهربائي بدل أن يغلقها. فالفتحة الإبرية في طبقة نيكل بسماكة ٨ ميكرون على قطعة صبّ مسامية تصبح خلية تآكل تتوسع تحت الطبقة وتَرفَعها، ما يظهر للعميل على هيئة فقاعات تشبه تقشّر الدهان.
الطبقة الأسمك ليست بالضرورة أفضل تلقائيًّا. ففوق حدود ١٥ ميكرون تقريبًا، يؤدي التراكم إلى تغيير الملاءمة في القطع ذات الخيوط الصغيرة، وعندما لا يصدر القفل صوت النقر المعتاد، يُعاد المنتج؛ ولذلك نحدّد نطاقًا بدلًا من الحد الأدنى فقط.
وهناك عواقب مالية حقيقية. فاستبدال مجموعة الأجزاء المعدنية كاملةً من نيكل قياسي إلى نيكل أسود مع طبقة علوية كهربائية يرفع التكلفة بمقدار ٠,٠٩ إلى ٠,١٤ دولار أمريكي لكل كيس عند إنتاج ٣٠٠٠ وحدة. وفي البرامج المُوجَّهة إلى أسواق جافة داخلية ذات تخزين قصير المدى، يصعب تبرير هذه التكلفة. أما في البرامج التي توزَّع على المناطق الساحلية أو ذات المبيعات البطيئة، فإننا نوصي باستخدام هذا الحل ونوثِّق أسباب التوصية كتابيًّا.
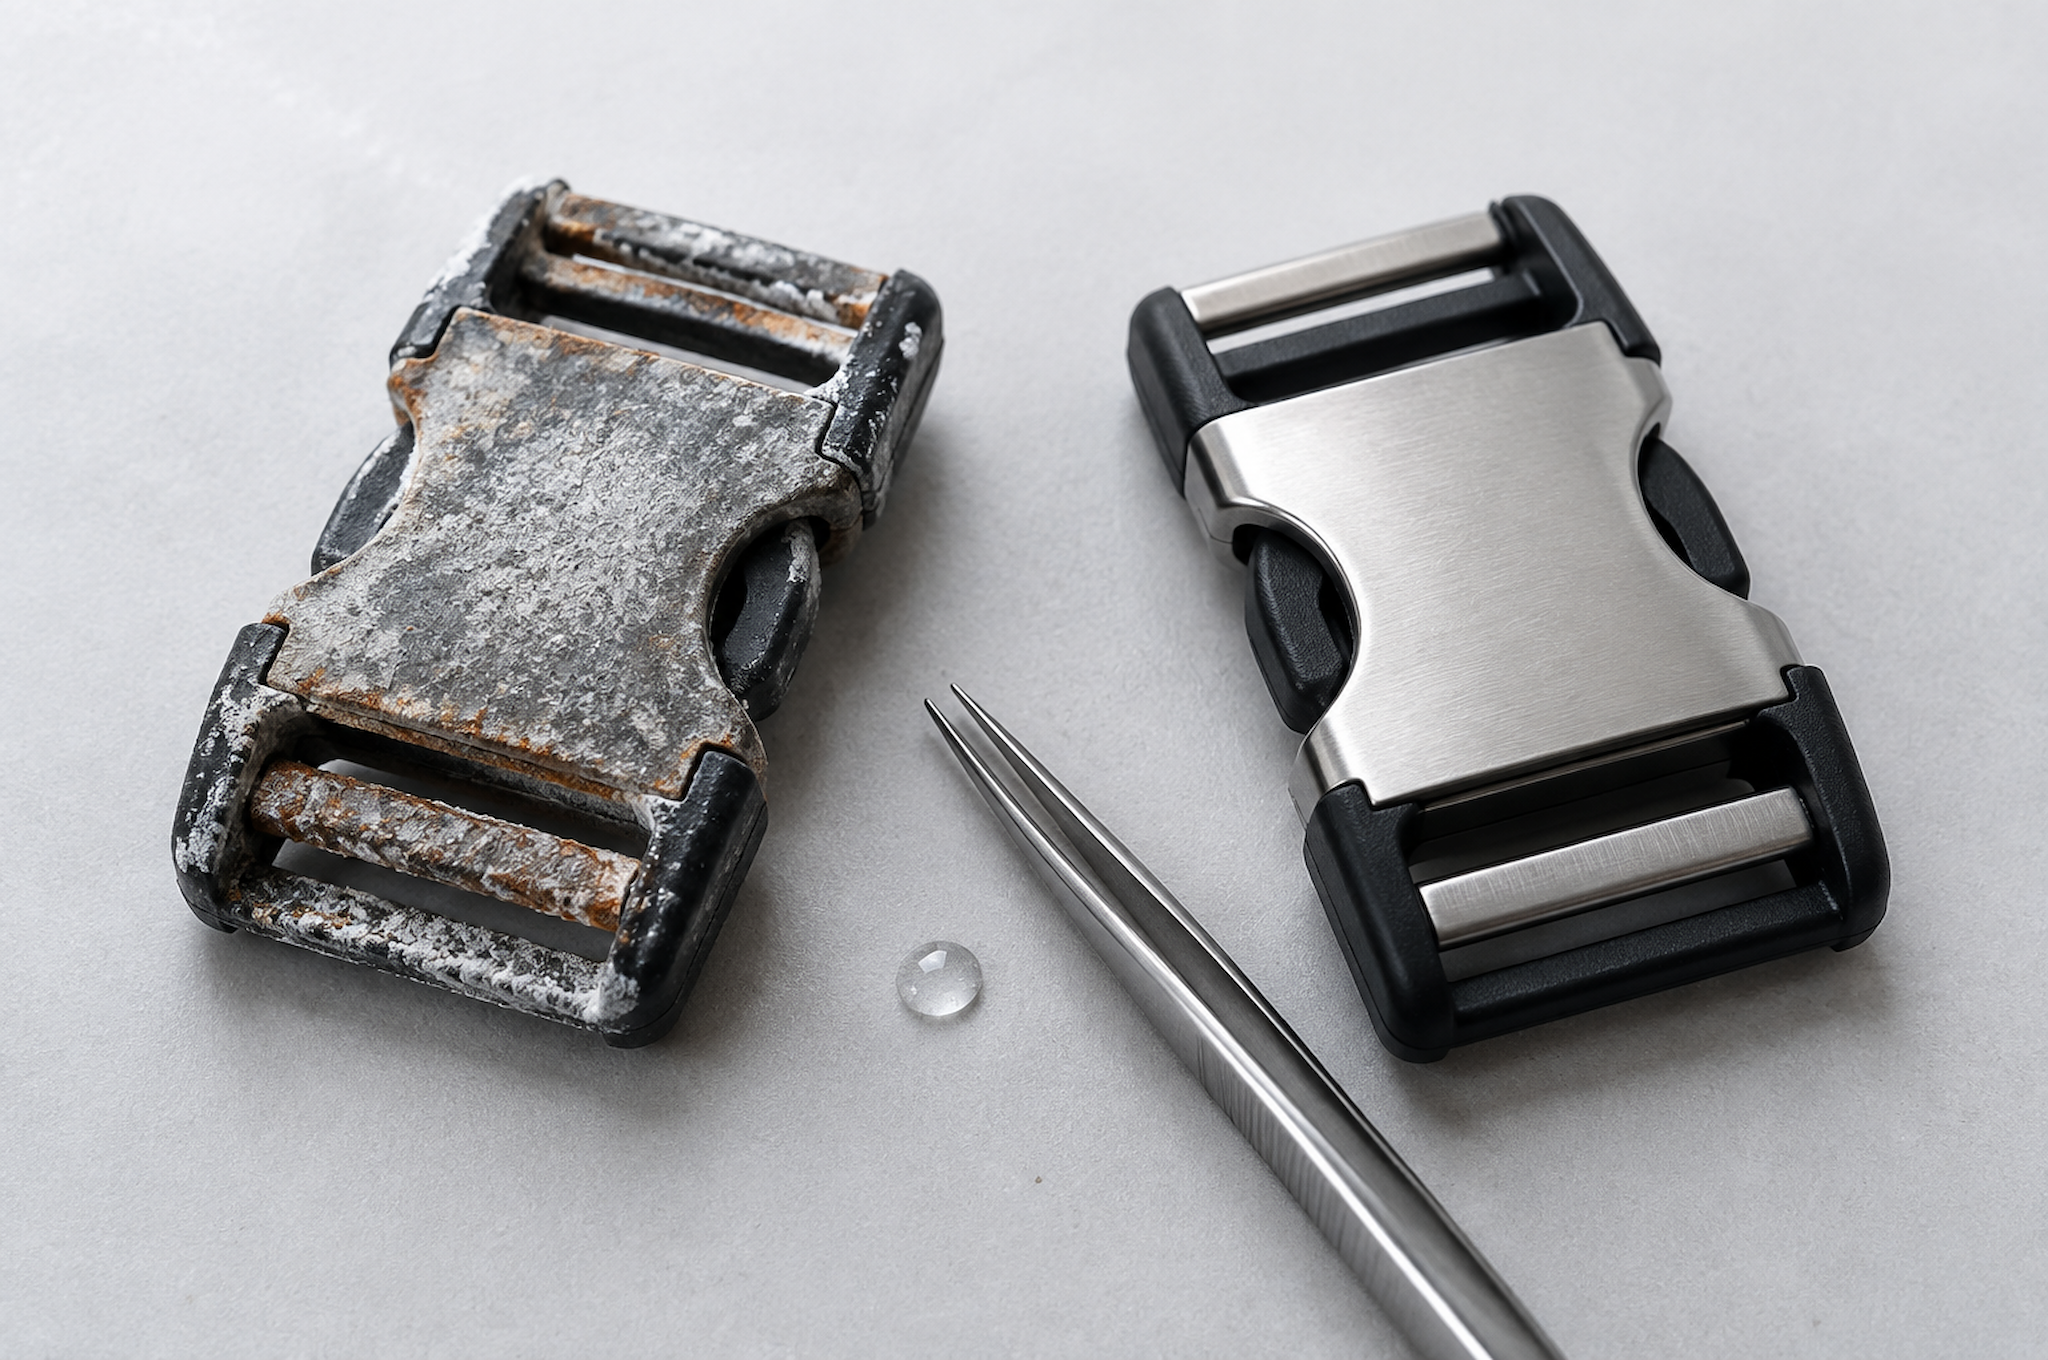
التآكل أثناء الشحن والتخزين
معظم مطالبات التآكل التي نراها تنشأ بين بوابة المصنع والرف التجاري، وليس في يد العميل.
يمكن لحاوية بطول ٤٠ قدمًا تعبر المناطق الاستوائية أن تصل درجة حرارة داخلها إلى ٦٠ درجة مئوية أثناء النهار وتنخفض إلى ٢٥ درجة مئوية ليلًا. ويؤدي هذا التقلب اليومي إلى تكثّف الرطوبة على الأسطح المعدنية وعلى سقف الحاوية من الداخل وعلى جدران الكيس من الداخل. كما أنّ حقيبة الظهر المُعبأة مع إدخال كرتوني تحبس هذه الرطوبة ضد القطع المعدنية لأسابيع، وبخاصة عند القاعدة.
إجراءاتنا القياسية المضادة للطلبات المصدرة:
كيس جل السيليكا بوزن ٢ غرام لكل كيس بلاستيكي في أي طلب يحتوي قطعًا معدنية، وكيسان في الطرازات ذات المقاس ١٧ بوصة وأدوات العمل.
أكياس بلاستيكية مزوَّدة بفتحة تهوية، لأن الكيس المغلق يحبس التكثيف بدلًا من منع دخوله.
بطانات كرتونية داخل الصناديق المرسلة بالشحن البحري إلى الوجهات الرطبة.
تحميل الحاويات باستخدام بطانية ماصة للرطوبة.
التخزين في وجهة التسليم يكتسب أهميةً مماثلةً لأهمية النقل. فلقد ظهر تآكلٌ أبيض على طبقة الطلاء التي صمدت ثلاثًا وسبعين ساعةً في الغرفة بعد خمسة أشهر من التخزين في مستودع ساحلي غير مدفأ، لأن الغرفة لم تُجرِ أبدًا دورة رطبة-جافة مع بقاء الملح على السطح.
وهذا هو الحد الحقيقي لبيانات رش الملح: فهي تُخبرك بأن نظام الطلاء كفؤٌ، ولا يمكنها أن تضمن لك أن القطعة ستبدو جديدةً بعد سنةٍ من وضعها على رفٍّ في بريمن.
قائمة فحص الأجزاء الميكانيكية للدُفعات الواردة
يمكن لمُشتري لا يمتلك غرفةً اختبارية أن يكتشف معظم المشكلات رغم ذلك. نفِّذ هذا الإجراء عند استلام البضاعة على عيّنةٍ من العلب:
تأكد من نوع الطلاء ومدى سماكته المذكورَين في تقرير الاختبار الصادر عن المورِّد، بوحدة الميكرون، وليس وصفًا نصيًّا.
افحص وجود الثقوب الدقيقة والمناطق غير المطلية بالعين المجردة تحت إضاءةٍ قويةٍ في الجزء الداخلي من كل انحناء، حيث يكون توزيع الطلاء ضعيفًا عادةً.
تفقَّد خط الفصل في الأجزاء المصبوبة تحت الضغط، لأن خط الفصل الخشن يحبس الرطوبة ويُحفِّز بدء التآكل.
شغِّل كل مشبكٍ وكل منزلقٍ عشر مراتٍ، ودوِّن أي مقاومةٍ في الحركة أو أي صوت «نقرة» لا تُحقِّق الانغلاق الكامل.
امسح جزءًا واحدًا بقطعة قماش بيضاء جافة للتحقق من تقشّر الطلاء، ما يدل على طبقة رقيقة أو غير ملتصقة جيدًا.
زن جزء الإنتاج مقابل عينة معروفة الجودة؛ إذ إن انخفاض الوزن بمقدار ٠٫٥ غرام غالبًا ما يشير إلى صب أرق وليس طلاءً أرق.
في شركة تيانكين، يتم فحص كل دفعة من القطع المعدنية عند الاستلام مقابل العينة المعتمدة، ونُجري اختبار رش الملح على مجموعة عينات مأخوذة من كل مورد جديد للطلاء قبل إدراجه في قائمة المواد. كما نحتفظ بست قطع من كل دفعة من القطع المعدنية في كيس محكم الإغلاق مدوّن عليه رقم الدفعة، لتسهيل تتبع أي مطالبة بعد سنتين إلى دفعة الطلاء الفعلية. وتُحدَّد القطع المعدنية في خطوط الأعمال والسفر لدينا افتراضيًّا بأنها مصنوعة من سبيكة الزنك، ونذكر في جدول القطع المعدنية المرفق بالعينة عدد ساعات الطلاء المطلوبة لكل قطعة.
واحدة من الأسئلة التي يطرحها المشترون في كثيرٍ من الأحيان هي ما إذا كانت قطع التجهيزات المصنوعة من سبيكة الزنك مقبولة أصلاً، نظراً لأن منافساً ما يقدّم قطعاً فولاذية. ورغم أن سبيكة الزنك أخف وزناً ولا تصدأ باللون الأحمر، فإنها أكثر حساسيةً لجودة الطلاء، كما أن الصب الرخيص مع طبقة طلاء رقيقة أسوأُ من قطعة فولاذية مطلية جيداً. والجواب هو تحديد مواصفات طلاءٍ خاضعةً للاختبار، وليس مجرد ذكر اسم المعدن في عرض السعر.
أدرج عدد ساعات الطلاء في أمر الشراء
أرسل إلينا قائمة قطع التجهيزات الخاصة بك وسوق الوجهة المستهدفة. وسنُطابق كل قطعةٍ مع نظام طلاءٍ مُختبر ومزود بعدد ساعات اختبار محددة، ونزوّدك بالفرق في التكلفة لكل وحدة، ونحدّد لك القطع التي يمكن أن تبقى بأمان على طلاء النيكل القياسي.
اتصل بـ [email protected] أو زُر www.tianqinbag.com لطلب عيّنة مع بيانات اختبار رش الملح للمكوّنات، أو الحصول على عرض سعر من المصنع، أو البدء في مشروع تصنيع حسب الطلب (OEM) أو تصميم وتصنيع حسب الطلب (ODM) مع شركة كوانزهو تيانكين لحقائب المحدودة. تستغرق إعداد العيّنات ٧–١٥ يوم عمل، ويمكننا تضمين جدول المكوّنات مع ساعات الطلاء ضمن حزمة العيّنة. ولدينا ١٧ عاماً من الخبرة في تصنيع الحقائب في كوانزهو، ونصدّر منتجاتنا حسب الطلب (OEM) وحسب التصميم والتصنيع (ODM) إلى أكثر من ٥٠ دولة، وتتوافر تقارير الاختبار الصادرة عن شركة SGS عند الطلب.


 أخبار عاجلة


