
 EN



En distributør i Hamburg mottok 2 400 laptopsekker i mars og hadde per juni registrert 180 klager på hvite flekker på spennlåsens tenn og bobler på logoplaten. Sekken hadde aldri vært i nærheten av saltvann. Den hadde tilbrakt 24 dager i en container, fire uker i et lager nær Elbe og deretter en sommer i butikkvinduer. Korrosjon på metallkomponenter skyldes fukt mer enn sjøluft, og salt-sprøyte-testing er metoden du bruker for å avdekke slike problemer før kassene sendes ut.
Hva salt-sprøyte-testing gjengir – og hva den ikke gjengir
En salt-sprøyte-kammer atomiserer en saltløsning til en tåke og holder prøvene i denne tåka ved konstant temperatur. Standarden er ASTM B117 eller dens ISO-ekvivalent 9227, med en 5 prosent natriumkloridløsning ved 35 grader Celsius, der den samlede løsningen har pH 6,5 til 7,2 og en nedfallshastighet på 1 til 2 ml per 80 kvadratcentimeter per time.
Testen er akselerert, og det er både dens svakhet og dens verdi. Hundre timer i en kammer er ikke lik hundre dager ute til sjøs. Kammeret gir en kontinuerlig våt film som virkelig eksponering bare produserer under kondensasjonsperioder, så den overdriver korrosjon på deler som tørker ut. Den undervurderer også sprekkekorrrosjon, siden de fleste feilene på ryggsekkutstyr oppstår inni en leddforbindelse som tåken nådde dårlig.
Hva testen gjør godt, er å rangere. Kjør samme spenne fra tre ulike overflatebehandlingsleverandører i 96 timer, og forskjellen er tydelig og gjentakbar. Slik bruker vi den: som en kvalifikasjons- og parti-verifikasjonskontroll for leverandører, ikke som en levetidsprognose.
Testbetingelser og timemål
Antall timer er det kjøperne oppgir, og tallet betyr ingenting uten et knyttet godkjenningskriterium. Våre mål for hardware til laptopryggsekker er:
Bukler og justeringsdeler av sinklegering med svart nikkel- eller elektroforetisk belægning: 72 timer, ingen underlagskorrosjon, funksjon uendret
Sinkerlegeringslogoplater og merkeholder: minimum 72 timer, 96 timer for kystmarkedsprogrammer
Ståld-ringer og hakeplater, sinkbelagt: 48 timer, ingen rød rust
Stålnagler og -burrer, belagt: 48 timer
Sinkerlegeringsdressersliders på metalldresser: 96 timer, fordi slideren ligger på en fuktig skulderrembane og mot tekstil som holder på fuktighet
Vi tester seks stykker per hardwareparti, rengjort med alkohol og håndtert med hansker, og vi fotograferer hvert stykke etter 24, 48 og 72 timer slik at rapporten viser utvikling i stedet for en enkelt slutttilstand.
Funksjon er en del av godkjenningskriteriet og utelates vanligvis. En spenne uten synlig korrosjon som ikke lengre løsner ved 30 N trekk har feilet. Vi åpner og lukker hver testet justeringsmekanisme ti ganger etter fjerning.
Typer overflatebehandling og hva hver tåler
Overflatebehandlingen avgjør resultatet mer enn grunnmetallet, og kostnadsforskjellene måles i cent.
Sinkplatering på stål, 5 til 8 mikrometer: 24 til 48 timer til hvit korrosjon, billig, egnet for skjulte nyskruer
Sinkplatering med klar passivering, 8 til 12 mikrometer: 48 til 72 timer, det praktiske minimumet for synlige ståldeler
Nikkelplatering på sinklegering, 8 til 12 mikrometer: 72 til 96 timer, standarden for spenner og glidebånd
Svart nikkel over nikkel: 96 timer og god beholdt utseende, vårt standardvalg for svart metallutstyr
Elektroforetisk belægning over sinklegering: 120 til 240 timer, den beste barrieren vi kjøper, med et litt mykere utseende
Pulverlakk over sinklegering: høy barriere, men blir skadet ved kanter, og hver skade blir et korrosjonssted
Antik-kobber- og antik-messingfarger med lakktoppbelægning: utseende-drevet, og lakken er den svake laget
To praktiske regler. Sinklegering kan ikke beskyttes på samme måte som stål, fordi en die-cast sinklegering har porøsitet som et overflatebelægningslag følger i stedet for å tette. Et mikrohull i 8 mikrometer nikkel på en porøs gjenstand blir en korrosjonscelle som utvider seg under belægningen og løfter den opp – det er dette kundene beskriver som «skallende maling».
En tykkere belægning er heller ikke automatisk bedre. Over ca. 15 mikrometer påvirker økningen passformen på små skruedeler, og en spenne som ikke lenger klikker, fører til retur. Derfor angir vi et intervall i stedet for et minimum.
Det medfører reelle kostnadsfølger. Å bytte hele et sett med metallkomponenter fra standard nikkel til svart nikkel med en elektroforetisk toppbelægning legger til ca. 0,09–0,14 USD per pose ved 3 000 enheter. På et program som selges til et tørt innlandsmarked med kort lagringstid er denne utgiften vanskelig å begrunne. På et program med kystnær distribusjon og lav omsetningshastighet anbefaler vi imidlertid dette, og dokumenterer begrunnelsen skriftlig.
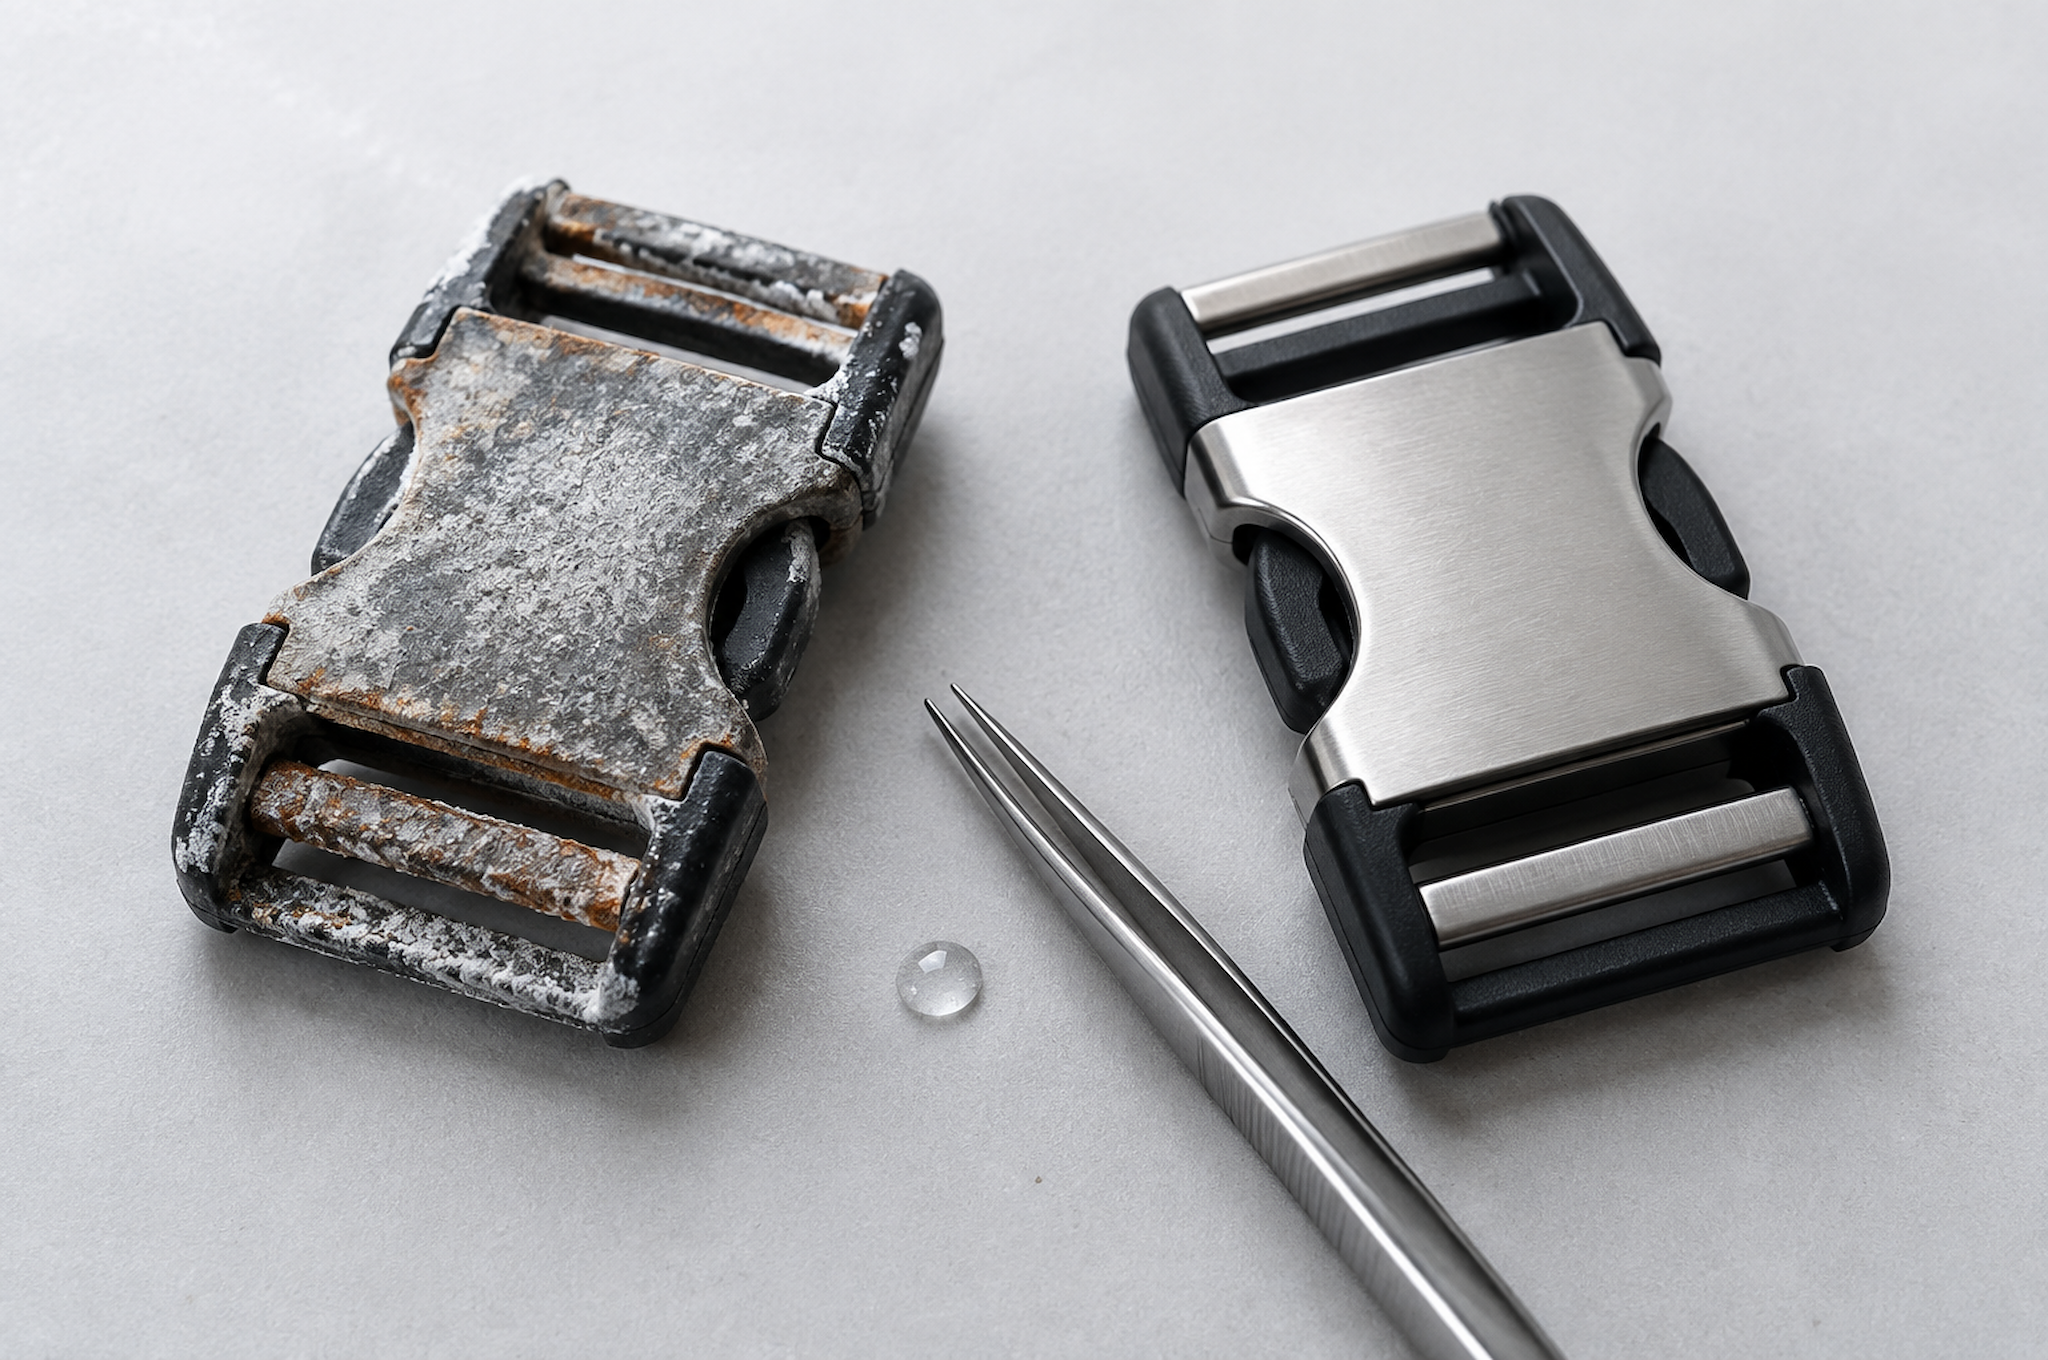
Korrosjon under frakt og lagring
De fleste korrosjonsklagene vi ser oppstår mellom fabrikken og butikkhyllen, ikke i kundens hånd.
En 40-fots container som krysser tropene kan nå 60 grader Celsius inni om dagen og falle til 25 om natten. Denne daglige syklusen kondenserer fuktighet på metall, på innsiden av containerens tak og inni posen. En ryggsekk pakket med en pappinnsats holder denne fuktigheten presset mot metallkomponenter i uker, spesielt ved bunnen.
Våre standardmottiltak for eksportordrer:
En silikagelpose på 2 g per polypose på alle ordre med metallkomponenter, og to poser på 17-tommers- og verktøy-modeller
Polyposer med ventilasjonsåpning, fordi en hermetisk forseglet pose fanger kondens istedenfor å holde den utenfor
Pappkasser med fuktabsorberende innerlinere ved sjøfrakt til fuktige destinasjoner
Lasting av containere med et fuktabsorberende tørkemiddeldekk
Lagring på destinasjonen er like viktig som transporten. Overflatebelegg som bestod 72 timer i kammeret, viste hvit korrosjon etter fem måneder i et uprøvet kystlager, fordi kammeret aldri kjørte en våt-tørr-syklus med salt igjen på overflaten.
Det er den ærlige begrensningen til salt-sprøyte-data: Den forteller deg at overflatebeleggsystemet er kompetent, men den kan ikke fortelle deg om delen vil se ny ut etter ett år på et lager i Bremen.
Sjekkliste for inspeksjon av innkjøpt utstyr
En kjøper uten kammer kan likevel oppdage de fleste problemene. Utfør denne sjekken ved mottak på en prøvekartong:
Bekreft overflatebeleggstypen og tykkelsesområdet på leverandørens testrapport, i mikrometer, ikke som en beskrivelse
Sjekk for pinholes og manglende belegg med øyet under sterkt lys på innsiden av hver kurve, der overflatebelegget har dårlig dekningsgrad
Se på skiljelinjen på die-cast-deler, siden en ru skiljelinje holder på fuktighet og starter korrosjon
Bruk hver spenne og glidebryter ti ganger og noter stivhet eller et klikk som ikke engasjerer
Tørk en del med et tørt hvitt klut for å sjekke om platelaget slites av, noe som indikerer et tynt eller dårlig festet lag
Vei en produksjonsdel sammen med en kjent god prøve, da en vekttap på 0,5 g ofte betyr en tynnere støping snarere enn et tynnere platelag
Ved Tianqin kontrolleres hver hardware-parti mot den godkjente prøven ved mottak av varer, og vi utfører salt-sprøyte-testing på et prøvesett fra hver nye platetilbyder før denne tilbyderen tas med i materiallisten. Vi oppbevarer også seks stykker av hver hardware-parti i en forseglet pose med partinummeret, slik at en reklamasjon to år senere kan spores tilbake til den faktiske platetpartien. Metall-hardware er som standard spesifisert i sinklegering på våre forretnings- og reiselinjer, og vi oppgir platetid per del i hardware-skjemaet som følger med prøven.
Én kjøperspørsmål vi ofte får, er om metalllegering av sink er akseptabel i det hele tatt, siden en konkurrent tilbyr stål. Sinklegeringen er lettere og rust ikke rødt, men den er mer følsom for plattekvalitet, og en billig støpe med tynt plateringssjikt er verre enn en godt platert ståldel. Svaret er en testet plateringspesifikasjon, ikke et metallnavn på et tilbud.
Oppgi antall platerings-timer i kjøpeordren
Send oss listen over deres metallkomponenter og deres målmarked. Vi kartlegger hver del til et plateringssystem med testet timer-antall, gir dere prisforskjellen per enhet og forteller hvilke deler trygt kan forbli på standardnikkel.
Kontakt [email protected] eller besøk www.tianqinbag.com for å be om et prøveeksemplar med data fra salt-sprøyte-tester for metalldelene, få et fabrikkspris eller starte et OEM/ODM-prosjekt med Quanzhou Tianqin Bags Co., Ltd. Prøveproduksjon tar 7–15 arbeidsdager, og vi kan inkludere tidsskjemaet for metalldelene med galvaniseringsvarighet i prøvepakken. Sytten år med produksjon av vesker i Quanzhou, OEM- og ODM-eksport til over 50 land, SGS-testrapporter på forespørsel.


 Siste nytt


